亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
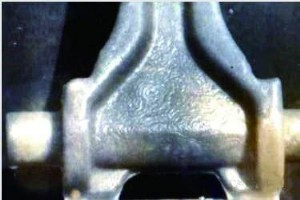
蜡型制作是熔模铸造生产的关键工序,是获取高质量铸件的首要条件。但因工序被忽视,不合格蜡型流入制壳甚至浇注环节,导致不可挽回的废品。因此解决蜡型表面缺陷是熔模铸造核心任务之一。蜡型表面缺陷主要包括流纹(图 1)与飞边(图 2)。 流纹 蜡型局部表面呈现不规则流纹。 成因分析 型腔脱模剂过量或涂布不均导致局部堆积,引发蜡型流纹。为防粘模、利脱模,压蜡前常在型腔表面涂覆脱模剂 脱模剂选型不当或过期变质。石蜡硬脂酸蜡型通常选 100% 变压器油或 100% 松节油,变压器油更易采购 注蜡压力低、速度慢。注蜡压力是蜡型工艺主参数。压力低、速度慢降低蜡料流动填充能力,难快速填充型腔,形成
精密铸造凝固补缩模式与内浇口位置紧密相关。内浇口设置位置应符合铸件凝固补缩模式。 内浇口位置设置原则 同步凝固铸件:内浇口设于薄壁处,数量多、布局分散,使熔融金属快速均匀填充型腔,避免内浇口附近砂型局部过热 定向凝固铸件:内浇口设于厚壁处。若有冒口,最佳设于铸件与内浇口之间,熔融金属经冒口导入型腔,增强冒口补缩效果,如球铁曲轴、铸钢齿轮等 复杂结构铸件:常采用「弱定向凝固」原则,结合定向与同步凝固:按定向补缩要求在各补缩区设内浇口,同时按同步凝固要求用多内浇口填充全铸件。此布局既能让各厚大部位充分补缩无缩孔缩松,又能将应力变形降至最低 壁厚差大需从薄壁进金属:须配合冷铁加速
铸件检测主要包括尺寸检验、外观表面目检、化学成分分析、力学性能测试。高要求铸件还需无损检测。例如球墨铸铁无损检测涵盖渗透检测、涡流检测、磁粉检测、射线检测、超声波检测。 表面及近表面缺陷检测技术 渗透检测 用于检测铸件表面各类开口缺陷:表面裂纹、针孔等肉眼难辨缺陷。常用着色检测:高渗透渗透剂涂喷工件表面,渗入开口缺陷,快速擦拭表层渗透剂,喷易干显像剂。缺陷中残留渗透剂被吸出染色显像剂,从而反映缺陷形状、尺寸、分布。工件表面越光滑渗透检测效果越好,磨床抛光表面精度最高,甚至可检出晶间裂纹。荧光渗透检测需配紫外灯观察,灵敏度高于着色法。 涡流检测 适用检测表面下一般不超 6-7mm 的缺陷。
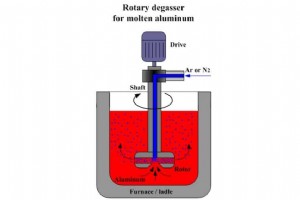
型壳透气性是精密铸造型壳的重要性能指标,对精密铸件质量影响深远。例如,铸件浇注不足(含形状不全、圆角缺陷)常因型壳透气性不良;透气性也是影响脱蜡质量的关键因素。 气体来源分析 可溶于金属的气体主要为氢和氧。熔炼过程气体主要来源: 炉气:非真空熔炼中炉气是金属中气体主要来源。除氧氮外,含水蒸气、氢、一氧化碳、二氧化碳、二氧化硫、烃类。成分随燃料与燃烧条件变化;重油/气燃料反射炉或坩埚炉常含 5-10% 水蒸气与更多氢、一氧化碳 炉料:电解金属表面残留电解液,加工车间回料含油、水、乳化液;外购废料带水、腐蚀、锈蚀。露天堆放雨季吸附水分,均增加熔炼氢吸收 耐火材料:耐火料含水分促进金
宇宙万物皆导电,但材料传导电荷的能力千差万别。体积电阻率让产品设计师量化材料阻碍电流通过的能力。本文将探讨这一基础物理特性及其在聚氨酯产品设计中的应用价值。 什么是体积电阻率? 体积电阻率(亦称体积电阻率或电阻率)表征材料阻碍电流从一端流向另一端的能力。体积电阻率越低,电流传导越强,材料导电性越好。 如何测量体积电阻率? 体积电阻率与电导率互为倒数,量化材料试样的电阻。测试通常将材料试样置于两电极间,一电极施加电压,另一电极测量通过电流。对向两侧捕获的电流位移即为体积电阻率,单位为欧姆(Ω)。结果受施加电压与环境因素影响。为获准确结果,设计师可采用 ASTM D257 等标准测试方法。
硅胶与聚氨酯是制造产品与组件的常用材料。虽然两者可制作相似制品,但应用场景的物理特性与环境条件将最终决定最适合的材料。本文将深度剖析硅胶与聚氨酯的差异,助力您的材料决策。 什么是硅胶? 硅胶(聚硅氧烷)是由碳、氢、氧、硅组成的橡胶状弹性体。与聚氨酯类似,大多数硅胶为热固性材料,可根据粘度与工艺呈现任意形态。设计时通常有三类可选:液态硅胶(LSR)、高稠度橡胶(HCR)、室温硫化胶(RTV)。各类材料具备不同物理特性与成型工艺,适配多样设计需求。原液态阶段可添加特定化学助剂实现撕裂强度、耐温、导电、阻燃等性能。硬度范围通常为 10-90 Shore A。 什么是聚氨酯? 聚氨酯由多元醇与二异
浇铸成型是历史最悠久、应用最广泛的制造工艺之一。其通用性使其成为对设计灵活性与性能要求较高产品的优选。特别是热固性聚氨酯浇铸成型,可通过多种工艺实现几乎任意形状、尺寸或形式的产品设计。因此,采用热固性聚氨酯浇铸成型时需遵循特定设计准则。本文分享五大设计技巧以实现最佳成型效果。 1. 重视壁厚设计 与反应注射成型(RIM)类似,浇铸成型允许零件壁厚变化。但建议采用均匀壁厚,使液态材料均匀固化。壁厚过度变化及薄壁特征易导致夹气、撕裂或表面质量不良。建议壁厚至少 0.050 英寸(约 1.27mm)。零件尺寸越大,壁厚应越大以确保支撑性。此外,厚壁向薄壁过渡应尽可能渐进。 2. 分型线控制 分型
炭黑是制造导电材料的传统添加剂。由于大多数聚合物(如橡胶、硅胶、聚氨酯)本质为绝缘体,在材料基体中加入导电炭黑可强化电阻率水平与性能。本文将深入剖析炭黑特性、优劣势,以及 Durethane® C 等聚合物中采用的其他导电添加剂方案。 什么是导电炭黑? 炭黑源于重质石油产品(尤其是油基燃料)的不完全燃烧。化学结构上,其由晶体状碳分子晶格构成,赋予材料导电性。因此,炭黑常用作塑料、涂料、胶粘剂等材料的导电添加剂。电阻率通常在 10⁻¹ 至 10¹² Ω·cm 范围,取决于所用化学体系与目标物理特性。对于聚氨酯,使用炭黑通常形成半导电材料。 何时使用导电炭黑? 导电炭黑常用于改性塑料的力学与电
纸张与介质处理应用是现代社会的关键组成部分——从自助交易、账单支付到数字印刷成像。因此,产品设计师持续寻求热固性聚氨酯等创新材料,以满足精准的性能与品质要求。区别于传统塑料,热固性聚氨酯化学的多功能性使设计师能解决极具挑战性的设计难题。以下通过实例展示热固性聚氨酯如何创造性提升纸张与介质处理产品性能。 收集传送带 问题:某全球 OEM 文档收集单元频发现场故障。原机构采用多个橡胶组件分别执行不同任务,因接触油脂导致极端磨损,引发客户投诉并使关键账户面临流失风险,高昂服务成本压缩利润空间。 解决方案:MPC 与 OEM 共同开发多层复合传送带,两侧分别具备不同硬度与摩擦系数(COF),并增加第
鉴于热固性聚氨酯的独特性质,存在多种精密制造工艺。与热塑性塑料不同,热固性聚氨酯通过多元醇与二异氰酸酯的化学反应成型。因此,常用于反应注射成型(RIM)、开放/封闭浇铸成型、压缩成型等工艺。本文将详解各工艺及其模具要求。 反应注射成型 (RIM) RIM 在压力与热力作用下将热固性材料注入模具。因此需要压机、温控系统等专用设备优化成型工艺。例如,某些材料需高温提高化学反应活性,而另一些则需排除成型过程中的热量。RIM 可实现复杂几何结构、可变壁厚与轻量化特征。基于这些工艺参数,RIM 模具多采用高强度可靠金属制造。 了解更多 RIM 详情,请访问我们的 RIM 专题页面。 浇铸成型 浇铸成
浇铸成型与反应注射成型(RIM)是热固性聚氨酯应用的两大主流工艺。二者究竟有何区别?本文将深度剖析两种工艺的原理与核心差异。 什么是浇铸成型? 浇铸成型将液态材料引入开放或封闭模具中固化成型。该工艺灵活多变,可从简单的人工浇注延伸至全自动化精密成型。与其他工艺不同,浇铸成型提供高度定制化能力,可满足特定设计与性能需求。得益于独特化学结构,热固性聚氨酯可设计为实心或泡沫状态,呈现广泛的物理特性与表面纹理。因此可采用开放模、封闭模、离心模等多种成型技术。了解热固性聚氨酯模具选项,请点击此处。总体而言,浇铸成型是从快速原型验证到大批量生产的理想方案。 什么是反应注射成型(RIM)? 反应注射成型
浇铸成型是一种将液态材料引入模具型腔并固化成型的制造工艺——类似巧克力模塑。固化后,制品应精准复刻模具型腔的形状与表面纹理。得益于工艺的适应性,浇铸成型拥有多样化的技术路线与材料选择,可生产各类形状、尺寸与形式的产品。本文将深入探讨浇铸成型工艺及其在产品设计中的应用价值。 浇铸成型工艺流程解析 浇铸成型工艺可简单如人工将材料注入开放型腔,也可复杂如配备精密成型控制的全自动化系统。这种适应性使其成为需要定制材料、多变产量或符合浇铸要求几何形状产品的最佳工艺选择。与注塑成型或反应注射成型(RIM)不同,浇铸成型可灵活适配小批量至大批量生产。此外,该工艺可采用开放模、封闭模、离心模、压缩模等多种模

导电聚氨酯在众多机械操作中发挥重要作用,涵盖医疗、数字印刷成像、包装设备等领域。这种将导电性与卓越物理特性完美结合的材料,是消除静电积聚或传导电荷的理想选择,而这些功能往往难以通过其他材料实现。以下通过几个实例展示导电聚氨酯在产品设计中的应用。 纸张传输系统 问题:某全球 OEM 客户再次委托 MPC 开发符合严苛材料规格的辊轮。其新款高速印刷机使用粉末墨粉,印刷过程中会产生颗粒物。因此,产品需要更高的摩擦系数(COF)以平稳引导纸张输出;同时材料需具备高导电性,以吸附残留墨粉颗粒,确保高品质打印输出。 解决方案:MPC 通过快速原型工艺,开发出定制配方的 Durethane® C 技术,实
阻燃性是许多应用场景中常见的关键物理属性,特别是在可能面临火灾风险的领域。本文将深入解析阻燃性的重要性,以及如何在产品设计中有效应用这一特性。 什么是阻燃性 阻燃性是指材料在一定时间内承受火焰直接接触而不燃烧或熔化的能力。材料暴露在火焰下的时间越长,越有可能发生熔化或燃烧——这类似于在明火上烤棉花糖。棉花糖独特的化学成分使其阻燃性极低,烘烤时会迅速碳化变质。 如何测量阻燃性 阻燃等级通常通过材料在受控火焰暴露下燃烧所需的时间来计算。测试过程一般包括将材料样本置于小火焰下,以确定其火灾响应特性。为获得准确结果,产品设计师可参考多项标准易燃性测试和认证,具体取决于产品适用的监管环境。UL 94
粘接是制造关键环节,特别是产品/子组件需多材料牢固结合时。多粘接法中,化学键合普遍提供更强增强、设计自由度与整体性能。本文探讨热固性聚氨酯粘接效益与设计洞见。 热固性聚氨酯与他材粘接路径 浇铸/RIM 产品常用热固性聚氨酯,得益于双组分液态体系与可定制物性。两基础粘接法:化学键与粘接剂。化学键在模塑反应中自然形成,适配化学相容材料/工艺。不相容材料需粘接剂,配合表面处理与正确胶系可达规格级质量强度。 聚氨酯粘接他材优势实例 粘接材料常用于极端应力/环境:轮、辊、保险杠。MPC 常将热固性聚氨酯与金属/塑料/橡胶粘接提性能耐久。典型案例: 聚氨酯 & 金属 胶粘剂助力聚氨酯结合任意金属长效
什么是整体皮泡沫? 亦称“自结皮”泡沫,发泡过程形成双层结构:发泡内核包裹实体外皮,似面包内软外壳。多材料可制整体皮,热固性聚氨酯可定制密度/硬度/拉强/耐化学性等精准指标。可浇铸/RIM 制造。 整体皮泡沫三大核心价值 美学 均匀表面呈现光滑/纹理饰面,免喷涂等二次工序即达美观。 性能 外皮与内核物性分离:整体皮泡沫 CoF 因光滑亮面偏高,暴露泡沫则 CoF 低。 非多孔 阻隔气体/粉尘/液体渗透,造非透气材料。闭孔泡沫仍残留微孔隙,需彻底封闭孔隙时推荐整体皮。 整体皮泡沫设计应用指南 机器人结构泡沫外壳、健身器材弹性泡沫缓冲可受益于美学与性能;高速纸媒应用(泡沫辊/带)整体皮恐降 C
嵌件模塑是改善产品/组件贴合与功能的关键设计技术。多工艺可实现嵌件模塑,选对工艺是交付性能的关键。本文探讨嵌件模塑效益与材料选择,实现无妥协设计自由。 什么是嵌件模塑? 液态材料覆盖一个或多个子组件成型的精湛工艺。常用于需改进功能/机械性能的应用。封装嵌件可形成超越二次装配的牢固结合。嵌件粘接优势详见链接。嵌件材料涵盖金属/塑料/硅胶/橡胶,须结合工艺与设计要求达最优。 嵌件如何模塑入件? 三大封装路径: 1. 化学键:化学相容材料(热固性与热固性、热固性与特定热塑性)模塑中自然形成。 2. 粘接剂:化学不相容材料(注塑 ABS、弹性体 RIM)需胶粘剂保结合。 3. 机械咬合:倒扣、通孔
医院比以往更依赖先进医疗器械守护患者健康安全。设计师由此需求创新材料满足精准性能质量,热固性聚氨酯应运而成。浇铸/RIM 赋予无限设计灵活性定制产品组件。以下展示热固性聚氨酯创造市场领先医疗器械的实例。 移动成像系统 痛点:移动成像供应商寻求 MPC 解决高频机械故障。现有设备配坚固回弹绳保安全便运输。技术员每次收绳,高回弹力却损坏机体。 方案:MPC 提议实体黑色 70A 弹性体聚氨酯优化减震抗冲击。基于客户设计,用 3D 打印模具浇铸精准材料几何原型,快速验证概念后量产交付。 成果:弹性体缓冲件显著提升开机率,节省数千美元维修成本。技术员可安全快速收绳无损机电子组件。 给药器械 痛点:
设计医疗器械、包装系统或涉人兽用产品,须知 FDA 法规。法规海量,本文聚焦概览与 FDA 合规塑料识别路径。 FDA 职责 美国联邦机构,守护公众健康安全。监管医疗器械、辐射电子、食品药品等。完整法规清单请点击链接。 您的产品是否需满足 FDA 合规? 取决于产品类型与功能。FDA 合规常针对整机/总成而非单一子组件/原料。如移动医疗设备外壳(案例研究同款)不直接参与功能或接触用户,可能无需 FDA 材料。但入体或接触食品产品,子组件亦需分级合规。最佳识别路径:直接咨询 FDA。 如何识别 FDA 合规塑料? 明确监管环境后探索工艺材料。塑料世界宽广,多材料化学可能合规。最佳识别方式:
金属因导电性长期为首选。工程塑料快速演进,现可兼具比金属更轻更强与导电性。设计师重审选材以提性能拓自由。本文探讨导电塑料优势及与金属对比。 什么是导电塑料? 填充导电添加剂达标导电的工程材料。传统用碳填料:炭黑、石墨等。导电塑料通常 10⁴–10¹² Ω·cm,仅半导电。 为何选择导电塑料? 适用于静电耗散或电荷传导。静电积聚(ESD)失控致机械故障或触电。引入导电/半导电材料大幅提性能。视设计需求多材料可选。热固性聚氨酯可强如金属或软如泡沫,化学组成支持最苛刻规格下达标导电。了解聚氨酯导电详见链接。金属虽天然高导电,未必利设计。塑料可改性物性不损性能。 导电塑料应用场景 双核心用途:机
工业技术