亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
拥有全明星档案状态虽利于被发现,但你的LinkedIn档案真的像你想的那样出众吗?这里有6个快速方法,让你的LinkedIn档案从平庸走向令人难忘。 1. 选择一张酷似你的头像 你知道有头像的LinkedIn用户浏览量比无头像者高出21倍吗?虽处滤镜与自拍时代,你仍需确保头像是近期照片,准确呈现日常形象。没有专业证件照?现代智能手机让自拍变得简单。 最佳头像贴士: 使用高分辨率头部特写,裁剪为正方形(1:1),面部占画面60%。 着装符合职业形象。 适度修图,保持自然,别过度。 背景简洁不抢眼。 面部表情与肢体语言展现自信。微笑,与镜头对视。 LinkedIn头像是展现可信
人们最常用的两个网络:工作网络(通常因员工和客户信息风险而防护严密)和家庭网络。家庭网络往往远不如工作网络安全,因为大多数人认为家庭网络对机会主义黑客无价值。然而这未必真实——如果网络无需投入太多时间就能攻破,对网络犯罪分子就有利可图,因为他们可能访问有价值信息,给你带来各类安全风险。 当今时代,家庭网络用于远程办公、社交职业网络,乃至访问银行信息、文件交换等敏感操作。因此,主动让家庭网络尽可能安全是明智之举。这里有三大网络安全基础贴士,能让你的家庭网络几乎固若金汤,数据不被窃取。 1. 修改路由器名称 初次安装家用路由器时,你会在电脑网络设置中看到一个全大写字母加数字的名称。这个怪异名称通
给车削中心加装旋转刀具,意味着可在单台机床上合并多道工序,实现更精简高效的加工流程。为达成此目标,车铣复合机床在1990年代问世。初衷是驱动铣刀、钻头或攻丝刀在刀塔一个或多个刀位上旋转,消除极坐标插补等编程难题的限制。 为改善伸展范围,增加一组导轨让旋转刀具跨过主轴端面移动。通过将刀具安装在刀塔侧面或端面、在倾斜床身上安装Y轴导轨、或使用独立铣削头实现。机床制造商和用户很快认识到整合铣削和车削操作的优势。 如今,Y轴选项已成为大多数多任务机床的标配,许多新型车削中心可选配。 切断是加工过程中潜在刀具断裂风险导致高昂停机或报废的环节,制造商绝不在安全上妥协。为满足此类刀具的高要求,Sandvi

不确定水基冷却液是否适合你的车间?深入了解我们的流体冷却液入门指南。 整天在机床上加工零件,下班时身上沾满硫基油味的人,都会为水基切削液的出现感激不已。但它们真的和所谓的“纯”油一样有效吗?考虑到如今琳琅满目的冷却液选项,如何知道你选对了,且为特定应用正确配比?本文就这些问题提供指导,先从水基切削液选型入门说起。 大多数走心式车床仍使用纯油,滚齿机、拉床、珩磨机、深孔钻等高难度加工也是如此。但如今几乎所有CNC加工中心和车床都设计为使用水基流体,理由充分:维护得当的冷却液操作体验远好于纯油。它散热性能优于油,尤其加工铝及有色合金时;在大多数情况下,润滑效果也同样出色。 机床润滑与冷却液类型:乳
无论你关注车间工艺还是设备性能,数据分析都能帮你识别模式、预测结果。善用这些信息,能显著提升生产力和利润。以下是利用数据改善制造效率的关键要点。 第四次工业革命何时开始尚无定论,但大多数制造专家同意:它已到来且如火如荼。前几次工业革命靠机械化、电力、电子技术提升效率,而“工业4.0”核心是数据与数字化——人工智能、机器学习、虚拟孪生、增强现实、计算机仿真、网络物理系统等。 工业4.0的大部分内容围绕其数据驱动的对应物——工业物联网(IIoT)展开,也部分得益于IIoT。正如消费者过去十年拥抱智能手机、智能汽车、智能家电,制造商也开始使用类似智能技术:机床、机器人、基于软件的系统。 制造业数据分
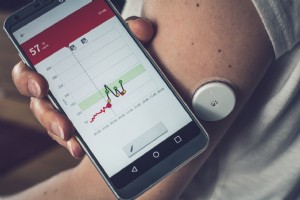
随着植入式医疗器械制造技术和材料的持续进步,该领域有望实现显著增长。医疗器械企业需要关注哪些主要行业趋势和发展? 医疗行业正在蓬勃发展。根据联合国数据,65岁及以上人口占比的增速快于所有其他年龄段。跨国医疗巨头强生公司指出:“65岁以上人群使用的医疗相关产品和服务,大约是年轻人的七倍。” 医疗技术的进步也在进一步推动增长。SmarTech Publishing 2017年预测,到2026年将有近320万个3D打印植入体投入使用,几乎是十倍增长。随后《福布斯》将医疗器械列为颠覆性市场,预计几年内将达到4100亿美元规模。杜肯大学护理学院近期博文指出,基因组测序工具包和融合人工智能的可穿戴设备是重
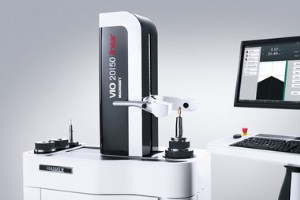
Haimer USA 销售副总裁 Steve Baier 深度解析智能生产技术及其内在关联。 1. 什么是 Safe-Lock™?它与其他刀柄系统如何比较? 其他刀柄系统会发生微蠕变(切削刀具微动),导致刀具从刀柄拉出。Safe-Lock™ 前,唯一对策是侧固式,但侧固式对动平衡与跳动精度极差。Safe-Lock™ 是热缩刀柄内的 EDM 成型结构。热缩装刀时,Safe-Lock™ 结构啮合刀具柄部后端凹槽与刀柄内 EDM 成型销钉。它是唯一同时提供热缩级精度与绝对刀具防拉出安全的系统。 2. 热缩技术如何工作?对机床车间有何收益? 热缩系统加热刀柄装入刀具,30 秒冷却定型。此过程使
全球每天,机床操作员都在金属切削中面对不受欢迎的振动。振动可能源于机床本身、刀具伸出长度/夹持方式、控制器编程,或这些因素组合。 先进切削工具的持续开发与创新抗振方法的引入,始终是 ISCAR 的核心目标。多年来,公司高产研发部门创建了广泛高效的抗振工具,助用户实现高金属去除率、提升效率与盈利。ISCAR 持续引领抗振工具创新。 ISCAR Whisper Line 刀具专为车削与槽切应用设计,称为调谐/阻尼工具,提供消除振动的有效方案。广受欢迎的 Whisper Line 系列为提升生产力、在槽切与车削中实现大幅成本节约提供关键优势。这些是需要长刀具伸出的常见应用,特别是槽切刀片。使用
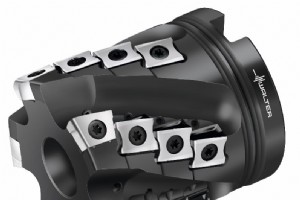
Walter 以专用刀具提升钛合金加工效能 总部位于 Tübingen 的专家 Walter 推出的面向航空航天的 Xpress 系列,精准契合航空航天苛刻需求。特别是客户特定尺寸的整体硬质合金刀具,交期两周至最长三周。创新刀具涂层与技术使刀具寿命在某些情况下翻倍以上。 航空航天领域与其他行业不同:重量举足轻重,每克减重直接决定产品盈利,而非零部件价格。难怪钛合金在该领域增势强劲,尤其用于兼顾高强度的结构件:舱门/门框、起落架支撑、撑柱、襟翼滑轨。钛合金还耐腐蚀、耐高温。 但民航飞机制造商正面临类似汽车行业的系列化制造压力。波音、空客、庞巴迪长期三分天下,中俄新竞争者蓄势待发。制造极致成
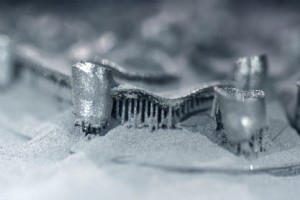
3D 打印与增材制造未来数年将爆发式增长。但有意采纳技术的企业面对眼花缭乱的术语、工艺、技术。以下五大核心洞见助您破局。 增材制造(AM),即 3D 打印,将迎来大幅增长。Statista 与 Fortune Business Insights 分别预测 CAGR 26.4% 与 25.8%,后者预测 2026 年全球 3D 打印市场达 517.7 亿美元。 简言之,现在切入增材制造正当其时。 但入局者面临术语、工艺、技术的暴风雪:SLA(光固化)、DLP(数字光处理)、FDM(熔融沉积建模)等仅冰山一角。问题在于:“设计师与制造商如何知从何入手?哪类 3D 打印机最契合需求与预算?”
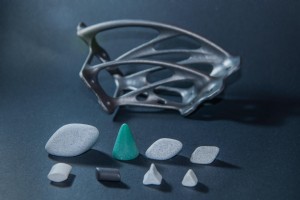
增材制造(AM)零件脱离打印平台或离开构建室时,鲜有直接成品。以下五大策略助其达成功能、美观、精准要求。 尽管工业 3D 打印机厂商竭力优化,打印出的塑料或金属件通常仍需额外加工才算成品。 这一步称为后处理,是增材制造世界的“必要之恶”。 含机加工、热处理、磨削等磨料工艺,也含喷涂、电镀等精饰工艺,更有我们将深入探讨的前沿技术。 层纹、支撑与精度 后处理 3D 打印件理由众多。 首先,多数零件由纸薄金属/塑料/复合材料层堆积而成。像平装书边缘一样,打印件表面呈明显阶梯状,视应用与外观需求,使用前必须抛光平整。 去除粗糙表面也能消除导致开裂的应力集中,对承载零件尤为重要。 大多数
系统节省时间成本、提升汽车刹车制造生产力 业务挑战: 汽车行业盘式制动卡钳与 ABS/牵引控制系统通常大批量生产,过往几乎无法实时采集数据。实时数据提供直观、流畅的数据视图,便于质量工程解读。三丰美国公司的 CMM 配合 MCOSMOS 与 GEOMeasure 软件可采集制造数据;但数据管理软件系统是管理大数据量的更高效路径。操作员可用 CMM 报告确认零件在规,但需实时 SPC 确保产品持续保持可接受的 Cpk/Ppk。 解决方案: 传统上数据靠 Excel 表手工管理,但局限重重:导入难、数据不一致、微观流程无法流线化扩展以高效、安全、准确满足质量需求。 最终,Mitutoyo Me
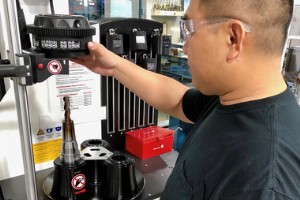
迈向更高生产力的关键不在于单一产品引入,而在于集成协同的完整系统,助力制造商实现更高效率。Micro-Mechanics 正是如此,大幅提升生产力、盈利能力与全球竞争优势。 Micro-Mechanics 设计制造销售用于半导体与航空航天工艺关键应用的高精密零件与工具。CEO Chris Borch 信奉他所谓的“加工科学”,决定实测我们的主张。字面意义上的实测。 主动科学的卓越追求 据其官网,公司使命是基于可扩展、可重复、成本效益高的制造流程,为客户提供“完美零件与工具,准时交付,每一次”。实现使命的战略是“不懈追求产品与运营改进”。这正是他们与 HAIMER 合作的起点。 起因
Microlattice 是有史以来最轻的金属结构。含气量 99.99%,轻到能站立在蒲公英绒毛上,而其结构赋予其强度。强度与破纪录的轻量化使其成为未来飞机与车辆的潜在金属材料。 Microlattice 能为您的行业带来什么解决方案?
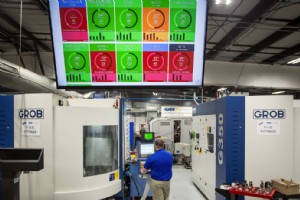
非计划停机每年让工业制造商损失数十亿美元,能帮您规避或管控机床故障的技术是必选项。 非计划停机是重大经营风险。 德勤研究显示:非计划工厂停机年成本超 500 亿美元。 因此,车间竭力避免主轴卡死、控制器故障、伺服电机不动等意外完全合理。好消息:规避这些并不难。 您可能已知:加工中心延长主轴寿命靠优质刀具与良好维护、平衡刀柄组件。避免过长伸出减少主轴轴承径向力、定期用市售仪器检测拉刀力、换刀时擦净定位面。 CNC 车床及任何机床同理,执行稳健预防性维护计划——含日常清洁润滑、监控切削液、用球杆仪等定期检测轴向运动、在问题萌芽前解决——均可延长寿命。话虽如此,现代技术为机床拥有者/操作者
电动汽车大规模普及将深刻冲击汽车供应链:供应商必须转型工艺与技术以适配市场新需求。以下三大趋势必知。 或许您见过通用汽车(GM)近期声明:董事长兼 CEO Mary Barra 承诺 2040 年全设施碳中和。为此,GM 将在 2035 年前淘汰燃油车与轻型柴油车,转向纯电动汽车(BEV)技术。 这家 112 年车企还将向重型装备商 Navistar 供应 Hydrotec 燃料电池“动力立方”,并与本田合作商业化氢燃料电池作为电池车补充。最引人注目的是 Barra 对行业的呼吁:“鼓励同行跟进,共同对行业与整体经济产生重大影响。” 毋庸置信,即使无 GM 推波助澜,BEV 变革早已在路
初涉航空航天混合基体与纤维增强材料?这份入门指南助您应对复合材料加工。 航空航天等行业持续追求轻量化部件,您可能某天站在 CNC 加工中心前发问:“我切削的这究竟是什么材料?”刀具磨损极快、粉尘漫天、加工表面粗糙、崩刃、开裂频发。 什么是复合材料? 布里斯托大学非线性结构研究员 Dr. Rainer Groh 在其航空航天工程博客写道:“复合材料本质上是两种或以上不同材料的组合,旨在结合各自优势,或赋予单一组分无法实现的新特性。” 首先理解为何用复合材料:兼具轻量与高强。听起来简单,但切削复合材料的魔鬼在细节。 《American Machinist》碳纤维增强聚合物文章指出:“基体
撰稿:Mahr Inc. 工程解决方案总监 Alexandre Dufour 约 30 年前,便携式表面粗糙度仪——有的小到能装进衬衫口袋——将零件管控带入制造车间。将表面粗糙度检测从实验室搬到车间至关重要,原因有二。前 50 年,零件尺寸公差持续收紧,导致表面粗糙度与形位偏差吞噬越来越大比例的总尺寸公差,趋势延续至今。同时明确,表面粗糙度对零件性能影响深远:表面独特特性决定漆膜附着、润滑密封、相对运动噪声大小。 配合合理定位夹具,小型便携式粗糙度仪通常单键即可轻松测得表面粗糙度参数。像尺寸手持工具一样,通用便携式粗糙度仪为许多应用提供易用、可靠结果。只需将巴掌大仪器靠内置支撑脚定位在工件
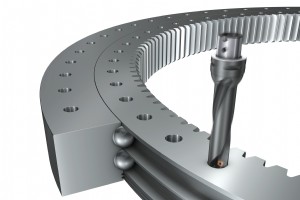
轻松钻削有色金属材料 加速轻质物体比重物体需能量更少,轻量化材料在提升车辆效率潜力巨大。整车减重 10% 可带来 6-8% 燃油经济性提升。用铝合金、碳纤维、聚合物复合材料替代铸铁和传统钢,可直接减轻车身底盘 50% 重量,从而降低燃耗。 优化方案 CoroDrill® 880 丰富几何与材质,易找到适配大多数材料的优化方案。产品线含 12-84mm(0.472-3.307 英寸)可转位刀片钻头,钻深 2、3、4、5×DC。 有色金属含软金属(硬度225HB)除外。铝属此类。纯铝软、延性好、耐腐蚀、高导电。用于车身结构,较传统低碳钢减重 50%。减重允许发动机、变速箱、悬挂、车轮等
可换刀头钻头开启钻削新可能 可换刀头钻头优势显著,在先进应用中确立了利基地位。总体覆盖中等范围用途,由孔径与公差组合定义。其作业范围与整体硬质合金钻头、可转位刀片钻头重叠。 进阶解决方案 可换刀头先进技术能更好满足高要求应用。孔径 0.375-1.260 英寸(9.5-32mm)、钻深 3-12×D 即属此类。尤其在性能一致性、工艺安全性、刀具寿命、孔质量方面。典型应用:攻丝底孔、铰孔前孔、换热器管板孔等高精度孔——普遍较深。公差需达 IT9-IT10 ISO 等级,要求高钻削精度。在孔径、公差、深度、质量、应用的中间地带,可换刀头钻头是绝佳方案。 保证孔公差 视应用,可换刀头钻头需
工业技术