亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

应对钛合金、钴铬、不锈钢合金等极具挑战的医疗级材料,需要智慧工艺。精密医疗加工必知要点全解析。 医疗企业持续开发源自难加工且常为专有合金的新型骨科植入体。从骨钉到髋关节置换部件,这些植入体对机加工人员极具挑战。几何复杂、公差严苛。 好消息是,刀具制造商跟进这些苛刻需求,开发大胆新几何刀片、韧性耐磨硬质合金牌号与超润滑涂层。 以下五大要诀助您在加工这些材料时实现高效去除与最大化刀具寿命: 1. 保持锋利: PVD 涂层刀具在全谱医疗级合金中表现最佳。刀具供应商已为多数材料开发专用牌号,长周期/复单务必使用。勿将就通用硬质合金牌号或涂层,与供应商协作攻克新材料加工最优解。 2. 大胆进取: 加工
启动供应商管理库存(VMI)系统的最佳实践是什么?两位专家权衡利弊,支招高落地。 价值连城的 CNC 车床因二班倒开工几分钟缺 1/4-20 丝锥而闲置。多年未用的硬质合金刀片在刀具库角落落灰。采购为省几块钱买号称同性能的杂牌铣刀,实测不达标。机加工人员因怕缺货把镗刀、钻头藏工具箱,车间却为加急采购同款工具买单。 耳熟能详?这只是各规模制造商日常挑战的冰山一角。叠加例行盘点成本、年度供应商评审烦扰、呆滞报废、运费、时间损耗、浪费——甚至偷窃——显而易见:刀具库与物资管理是繁重、高成本的苦差事。 有更好方式吗? 答案是肯定的:供应商管理库存(VMI)。即使您尚未准备好将刀具库补货责任外包,VMI
随着零件公差收紧,形状与表面粗糙度对尺寸与功能影响权重增大。在制造增效压力下,将表面或形位检测放在质量室测量系统上已不切实际。在制造现场、往往由加工该零件的同一机加工人员实施表面粗糙度测量,愈发关键。但机加工人员虽精通机床操作,未必精通表面粗糙度测量(及数据采集记录等相关任务)。 我们已远离「用判断或指甲对照标准样块测粗糙度」的不远过去。自粗糙度计量诞生以来,国际标准与国际公认表面参数指数级增长。这让质量室或产线的新老员工难以掌握表面计量细节与复杂性。 便携式粗糙度仪 因此制造商需要既满足测试要求又简易易用的操作员工具。例如 Ra(粗糙度算术平均)是许多应用分析表面粗糙度的首选方法。袖珍便携式
作者:Mike Shappell,Norton | Saint-Gobain Abrasives 高级应用工程师 多年来,非织造技术在航空航天、汽车、装饰/化妆表面处理、医疗等几乎所有领域蓬勃发展。非织造磨料赋予的独特表面质量满足了精加工的关键需求。无需脏污不稳定的无油脂化合物即可获得结构化表面,仅是非织造技术优势的冰山一角。虽最终结构化表面仍是非织造产品市场主力,但金属去除已成该独特产品的重要角色。 颗粒优势 很大程度归功于应用于各类非织造砂带、砂轮、磨盘的高效 Vortex 颗粒。这种专有聚集颗粒由非结构化尼龙网基体以独特方式悬浮颗粒,区别于传统涂覆砂带的颗粒呈现方式。这种设计实现切削率持
全新 Perfomax 让优秀钻头更上层楼。 新款 DS2050 与 DS4050 刀片牌号采用铌氮化物(NbN)顶层涂层,不与钛发生化学反应。规避这一钛加工最常见磨损机理,显著延长刀具寿命。 DS2050 与 DS4050 涂层兼具耐热与耐磨,成为钻削钛合金、高温超合金及难加工不锈钢的首选。得益于新开发的自由切削 MP 与 MC 断屑槽,牌号提升生产率与刀具寿命。 本文曾刊登于 SecoTools.com。
近数十年制造业巨型趋势之一:极简化装夹次数以生产特定零件。市场呼唤缩短交期、压降库存,这为 OEM 及其供应商创造明确激励,推动零件生产流程极致精简。 单个零件盈亏平衡点,甚至取决于能否在单机床上合并多道装夹。 单装夹趋势的重要维度:给车削中心加装「动力刀具」(旋转刀具)。为此,Y 轴车铣复合机床 90 年代末问世。早期车削中心动力刀具多直接安装刀塔,仅能在车刀同两轴(X/Z)运动,受限显著。为拓展加工范围,增加一组导轨驱动动力刀具跨越主轴端面。实现方式:动力刀具安装在刀塔侧面/端面、倾斜床身安装 Y 轴导轨、或采用独立铣削头。机床厂与制造商迅速认可收益。约二十年后,Y 轴已成几乎所有多任务机
切削金属时,时间与质量常相互博弈。零件质量与机床问题会倒逼现状改变,金属加工现场专家直言。看三位专家如何诊断治疗系统性挑战。 热裂、变形、月牙洼磨损。非科幻术语,非描述荒凉星球、受损飞船或异星生物。这些是显微镜下切削刀具热相关失效模式。当然还有机械失效等其他损伤。 有何不可?刀具本就该用完报废。换新刀、继续干活、翻篇,不就行了?要是这么简单就好啦。大面积刀具损伤往往是更大系统性、关联性因素的症状——需要精准诊断才能对症下药。 MSC 金属加工专家 Ray Gavin、Brian Laffey、Mac Allsup 近日分享他们常见与罕见的技术切削挑战观察与调查。确实,刀片磨损更替是常态。问题在
制造业劳动力老龄化加剧,企业若想长远发展,必须创新应对日益扩大的技能短缺。以下步骤助您构建多代共融劳动力。 Bob 掌管精加工部近三十年,下周退休。 Jeannine 两月前退休。高中毕业即入职装配区,主管至今未觅得同级技能继任者。 Leticia 是顶尖焊工,Mary 是最佳 CNC 调机师,Ricardo 让夜班运转如钟表精准。问题?他们都是婴儿潮一代,未来十年内将陆续退休。现在怎么办? 此类剧本正在全美制造企业上演。全美制造商协会数据:1230 万制造从业者中,约 1/4 年龄 ≥55 岁,他们的离岗将进一步加剧熟练工荒。 这非新鲜事。SHRM 2015《应对老龄化劳动力:制造业报告
贵公司未来成功需要哪些技能?制造业「新常态」下,许多车间正思考此题。技能差距分析助您识别优劣势。五步法开启分析之旅。 常态下开展技能差距分析已具挑战,需纪律、投入与深度自省。 危机期(如新冠疫情)实施,难度倍增。 供应链中断与停工停产之年,多数企业忙于少人多事、或寻求生存出路。 但关注员工技能理由充分。疫情将加速制造业自动化进程,企业为增效降本引入自动化。雇主将需要「广泛的数字化解决问题能力,以学习多元现有技术、驾驭未来持续变革」(National Skills Coalition 报告)。 若您预判未来职场需新技能,技能差距分析是绝佳起点。它识别「公司持续增长所需」与「现有员工才能」的差
优化粗加工对棱角复杂的型腔、需大轴向切深的直壁极其高效。该策略使加工速度较传统方法提升 3-4 倍,并大幅延长刀具寿命。例如适宜条件下钛合金加工,优化粗加工可使刀具寿命达 8 小时,而传统方法仅 30 分钟。但要获最佳效果,须遵循特定准则。 1. 调整径向步距优化粗加工通常用 5-9 刃多刃刀具。刃数越多,为维持高进给下的表面质量并适应切屑间距减小,步距须相应减小。步距过大需降进给,因单次切除金属量大产生更多热。减小步距可用更高切削速度。虽需更多走刀去除同等材料,但因进给提升,金属去除率仍高于低速工况。这是优化粗加工延长刀具寿命、提升热稳定性的核心原因。 2. 使用高强度、高稳定性刀柄与夹具优
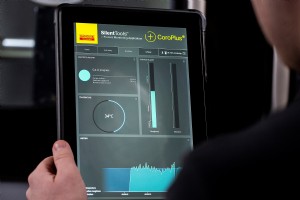
Silent Tools™ Plus 连接技术强化工业4.0产品力 最新长悬伸内孔车削 Silent Tools 技术新增适配器内嵌连接功能。命名为 Silent Tools™ Plus,该方案可采集加工过程数据并传输至仪表盘,让操作员洞察细长管状零件内部加工状态。例如:及时发现过度振动、表面质量风险;并能减少机床空转时间。 Sandvik Coromant Silent Tools 车削适配器产品经理 Åke Axner 表示:「CoroPlus 连接技术与 Silent Tools 阻尼技术的结合,展现了未来加工解决方案的技术高度。Silent Tools Plus 内嵌连接的车削适配器
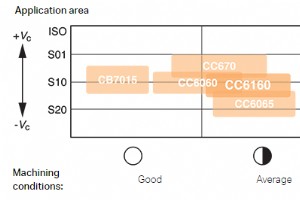
高难度加工对耐热超合金(HRSA)与钛合金车削刀片牌号提出极高要求。HRSA 材料加工难度递增序:铁基 → 镍基 → 钴基。所有材料高温高强、切削产生锯齿状切屑,引发高强度动态切削力。 导热差与高硬度导致加工高温。高强度、加工硬化与粘着硬化特性,在最大切深处形成缺口磨损,为切削刃构建极端磨蚀环境。 硬质合金牌号需具备良好刃口韧性与涂层基体结合力,以抗塑性变形。通用原则:大进入角(圆刀片)、正前角几何。车铣加工中,视工况可选陶瓷牌号。 如何为您的 HRSA 或钛合金车削找到正确方案? Sandvik Coromant 针对 HRSA 的牌号矩阵含 CVD/PVD 涂层硬质合金、陶瓷、立方氮化硼(
切削油、膏、胶、乳液——传统切削液形态各异,但共同点是:危害工人健康与环境。Seco Tools 新合作伙伴 Fusion Coolant Systems 的 Steve Skerlos 给出了可靠替代方案。 成型、钻削、磨削、刨削金属的刀具发展成就现代制造。但无切削液的冷却、润滑、排屑,上述进步无从实现。切削液材料清单长:油、膏、胶、乳液、合成液等。但应用带来诸多问题。 Steve Skerlos 深谙此道。世界级切削液专家,美国密歇根大学机械工程终身教授、工学院社会参与设计中心主任、Fusion Coolant Systems 创始人兼董事长——正是 Seco Tools 新伙伴。 Ske
近年增材制造(3D打印)话题热度极高。但这项技术真对所有制造商可行?视情况而定。 从人体器官到房屋,3D打印(制造业称增材制造)已从消费级科技噱头跃升为构建医疗植入体、汽车航空零件、工业设计师塑料原型的可行、可及手段。 何为增材制造?MIT Technology Review 定义为 3D 打印工业版:机器「通过逐层叠加超薄材料构建物体」。区别于传统减材加工(金属切削、铣削、CNC加工)——增材制造从零构建。 增材制造优势何在?Deloitte University Press 指出:为企业创新与定制内部工装、客户零件及材料需求提供更宽选项,「通过减少制造材料损耗、提高产品良率、降低劳动力投入
电信与互联网服务商 WBL Services 部署 Fluke Connect™,在亚利桑那大赛现场安全作业、测试监控电力质量。了解 Fluke Connect® 详情。
自动化加速重塑制造就业版图。经济复苏、制造商重启招聘之际,技能鸿沟将更显剧烈。企业亟需具备新技能的员工以保持竞争力。 工业4.0 已至,变革力量全面释放。制造企业持续数字化运营,愈发渴望能快速适应技术变革的员工。 适应市场新需求的工人,将兼具新型岗位所需的硬技能,与经营成功不可或缺的独特人文特质。 以下是制造企业近期急需的五大技能: 技能一:数字素养 制造业数字化转型如火如荼,但许多制造从业者连基础技术与计算机操作都难以掌握。 National Skills Coalition 报告显示:约 1/6 制造业从业者几乎零数字技能。「这些人甚至不满足参加完整数字技能评估的三项基线:1)
供应链中断可导致企业损失数百万并毁坏声誉。如何转型供应链策略,在动荡中保持韧性? 2020年教会我们:供应链日益复杂脆弱。如何强化与改进? 新冠疫情引发的供应链冲击正推动策略转型。近期调研显示,60%受访者认为供应链「冗余与韧性」比「速度与效率」更重要。 好消息是,未来数年可通过多种方式有效管理中断:深化现有供应商关系、建立常态化供应链风险管理团队与流程、加速数字技术投入。 提升供应链绩效虽具挑战,却是潜在竞争优势源泉。Deloitte 研究显示:供应链能力卓越的组织中,79%实现显著高于行业平均的营收增长;低绩效组织仅8%达标。 Deloitte 将企业分为「供应链追随者」与「供应链领导
工程师在图纸标注表面粗糙度,绝非仅为美观。表面粗糙度影响零件配合、磨损、反光、传热、润滑分布与涂层附着。粗糙度应由零件功能决定:满足工程要求、不过度追求高光洁度(许多应用需要适度「纹理」,过精反而有害)。 三十年前,尺寸公差以千分英寸计,表面粗糙度几百万分英寸差异常被忽略。如今「十分」甚至「几十百万分英寸」公差司空见惯,表面粗糙度波动占总误差预算比重显著。 举例说明: 表面最大峰谷高度通常为 Ra 值的 4-5 倍。Ra 16 μin 的零件,峰谷高度可能达 64 μin 以上。若尺寸公差 0.0001,16 μin 粗糙度已占允许公差的一半以上。 表面粗糙度(即轮廓)由波纹度与粗糙度两分量组
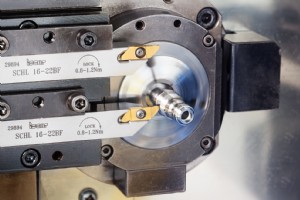
小零件车削意味着严苛公差、极高主轴转速与难加工材料。专家支招如何在极具挑战的环境中最大化生产力。 有人言世界变小了。或许属实,但除非您身处医疗、航空航天或汽车制造,恐难体会「有多小」。 这些高科技行业持续在微小空间塞入更多功能,倒逼医疗植入体、电子器件等复杂精密装备的机加工零件不断微缩。 材料难度也不减:航空航天用超强钛合金与镍基高温合金,医疗制造常见钴铬、铂金及各类专有合金。 汽车传感器所需微小铜/黄铜连接器、销钉对刀具磨损较小,但任何需显微镜检测的零件都自带独特挑战。 掌控 GRIP 「此领域刀具需极锋利的刃口、易切削、且必须具备良好断屑能力。」Iscar Metals Inc. GRI
HAIMER Safe-Lock™ 防拔出系统确保切削刀具夹持安全。刀柄特制驱动键与刀柄螺旋槽完美契合,产生摩擦夹持力与正向形位锁紧,有效防止刀具从刀柄拔出。同时允许更高转速与更长刀具寿命,显著提升生产率。 十年来,Safe-Lock™ 已成铣削刀具夹持领域的事实标准。自推出以来,无数实践证明其在重载铣削中明显优于传统铣夹头与威尔登柄刀柄。全球领先的刀具与刀柄制造商——Walter、Widia、Sandvik Coromant、Seco Tools、住友、Kennametal、Helical、Emuge Franken、Data Flute、Niagara、OSG、Mapal 等均为授权合作伙
工业技术