亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

在当今高度竞争制造业中,时间就是生命。加工前、中、后能做什么节省时间?以下几种方法和途径可助一臂之力。 为何在加工零件时关心时间?俗话云:时间就是金钱。如今多轴和五轴数控机床普及制造业,各规模机床车间都有大量优化时间机会。但在深入实操细节前,让我们退一步,看看在编程机床指令、切屑飞溅钛或不锈钢前,需要做什么。 重要的是知道多少时间和谁的时间,CNC Cookshop在其CNC生产力博客系列中写道。归根结底,您可能想了解对人和机器的时间影响——两者都是必须调度的稀缺资源。人或机器闲置过多,或因太少而无法处理本可加工的更多工作,成本都更高。 技巧1:从宏观层面入手:采用精益制造实践 精益制造方法论
两大领先刀具制造商布局零件制造未来。我们审视近期创新——紧盯刀具发展方向。 从专有航空航天金属到聚合物和碳纤维复合材料,再到金属粉末3D打印零件,明天的材料在演进。 切削刀具和刀柄将何去何从?成本、刀具寿命还是可预测性将驱动新刀具开发? 刀具实时反馈将有多重要?工业4.0和工业物联网只是炒作,还是我们正处于金属加工技术变革的临界点? 无论结果如何,刀具供应商和制造商正拥抱这个崭新世界。 切削刀具趋势 #1:物联网集成 不问这些问题的人,10年后回首会后悔没早做打算。不仅大多数刀具制造商以飞快速度推出新硬质合金、涂层和几何,许多预期数字化将成为车间提升生产力的清晰路径,以应对更具技术思维的劳动力
了解加工医用级钛合金、钴铬合金和镍基不锈钢合金的首选技术。 骨螺钉、固定板、髋膝关节植入体——这些只是机加工人员日常面临的部分高难度医疗零件。不仅几何复杂、公差严苛,这些零件用材更能让最雄心勃勃的机加工人员后悔接单加班。 遗憾的是情况未见好转。医疗企业及其冶金合作伙伴持续开发新型创新材料,包括Ti-6Al-4V ELI(超低间隙)、Phynox和MP35N,以及大量专有合金。 这些材料多归属耐热超合金(HRSA)范畴。换言之:这些金属在脊椎植入体和红热燃气轮机排气中同样得心应手。 切削刀具磨损快,切深线处缺口磨损常见。积屑瘤(BUE)——粘附在刀具顶部的金属团,脱落时通常崩刃——也是高频问题。
不确定五轴加工对您机床车间的价值?这份实用清单将助您全面了解其优势。 或许您的车间正考虑引入五轴数控机床。或已引入但仍在摸索最佳编程和装刀方式。无论哪种情况,要充分发挥这些超高产机床效能,有许多因素需考量。 掌握五轴加工可大幅提升零件质量、减少在制品并降低夹具成本,但需要全新思维模式。在深入五轴领域前,请考量以下概念——部分旨在消除围绕这一重要加工技术的谣言,部分旨在助您快速起步。 1. 无需五轴工件也能证明五轴加工中心投资合理 我需要这台机床吗?许多车间因不加工涡轮叶片、叶盘、骨科植入物等五轴机床宣传册封面常见零件,而犹豫巨额投资。不必担心;通常无需同步五轴加工即可证明投资合理。任何需多面加
若想提升CNC加工性能,了解刀具涂层技术如何发挥作用至关重要。以下是为您下一个疑难工件评估高性能切削刀具涂层的充分理由。 优质硬质合金固然重要,但涂覆在硬质合金表面的优质涂层往往更关键。本文采访了京瓷硬质涂层技术公司涂层开发总监Jon W. Paggett博士,探讨切削刀具涂层的最新进展——以及它们如何帮助车间提高生产率并降低刀具成本。 铣刀、钻头、铣刀的顶级刀具涂层 京瓷SGS精密工具是铣刀、钻头和铣刀的领先制造商,提供多种刀具涂层。尽管名称专有,但有老牌如TiN和TiCN,任何机加工人员都熟悉,也有涂层领域的新贵。以下是前七大涂层: Ti-NAMITE(氮化钛) Ti-NAMITE-A(氮
优化产量并延长刀具寿命的秘诀是什么?我们将其归纳为能带来最大投资回报的顶级方法。 在加工过程中选择合适的进给和转速,需要在生产率、零件质量和刀具选择之间取得微妙平衡。如果过度推进机床和切削刀具,更换刀具所需的时间可能会抵消任何生产力提升——机加工人员可能会过快地消耗刀具。 另一方面,过度保护机床可能会以降低产量为代价来减少刀具成本。正如我们所知,在零件制造行业,时间就是金钱。这就是为什么寻找最佳刀具寿命和生产力的平衡点似乎是一个难以捉摸的追求,即使是经验丰富的机加工人员和程序员也难以令人满意。 以下五种技术将帮助机床操作员延长刀具寿命,并为任何应用找到合适的转速和进给平衡。 刀具寿命:聚焦转速
KYOCERA SGS Precision Tools 市场协调员 Dan Ott 解读微加工 1. 微加工是用切削直径小于 0.015 英寸、公差不超几分位的刀具加工极小零部件的工艺。微型刀具可制造特定应用所需的极小复杂零件,尤显于电子和医疗行业。需具备足够主轴转速和高质量切削刀具的特定机床,才能产生高速运行所需的一致性和强度。微型刀具直径可小至 0.001 英寸,以实现高精度和复杂细节。 2. 微加工主要优势是实现极小、极复杂、公差极紧组件的可靠重复生产。微加工适合加工陶瓷、塑料、金属中具有微观特征的复杂原型和组件,应用极具挑战性。高质量微型刀具用于高主轴转速机床或走心式车床,可创造更清洁
脏污金属加工液会给 CNC 加工操作带来诸多问题,若不妥善维护还会危害机床操作员健康。以下是保持冷却液和过滤器清洁维护的首要理由 —— 附管理建议。 大多数机床操作员会同意,配比得当的高质量切削液气味相当宜人。但若不维护清洁,过段时间切削液会变臭。忽视几周后,周一早臭味足以让最嗅觉迟钝的机床操作员也盼周末。若刺鼻气味还不够糟糕,变质冷却液还会损害其他事物,首当其冲是您的健康 —— 并负面影响刀具和机床寿命、表面光洁度及其他关键金属加工工艺和零件。 若您要优化生产率同时保护车间最重要资产:员工,请牢记以下要点。 加工冷却液可致皮疹和皮炎 公平说,即使新配切削液含多种化学添加剂,如杀菌剂、乳化剂、
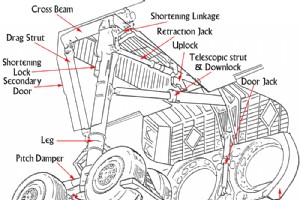
作为航空航天制造系列第三篇,我们深入起落架零部件制造,从刀具制造商与行业最大航空航天制造商及分包商合作经验的角度切入。 今年我们已深入剖析航空航天国防领域飞机机翼和发动机组件制造。现在深入起落架组件。 作为飞机最关键部位之一,起落架系统承载巨大荷载。字面上,飞机、战机或直升机所有重量在滑行、着陆和起飞时由起落架支撑。根据着陆场所不同,如太平洋中央航母,起落架材料会有差异。 “现商用军用飞机常见的收放起落架最早为 Glenn Curtiss 三叉飞机 1911 年开发,”国家航空航天博物馆博客文写道。 飞机起落架控制其地面操纵,也影响空中表现,因影响重量、性能和可靠性等其他领域。 我们与行业三大
3D 打印正在长大。它如承诺般革命性,还是只是工具箱中另一件有价值工具 —— 或两者皆是?我们与 MakerBot 和铁锈带 3D 打印顾问对话,看看现状与走向。 3D 打印在专业和制造导向环境尚未发挥全部潜力,但增材制造工程师、顾问和学者表示那里有巨大健康成长空间。利用金属粉末创新的新技术和机器不断涌现。最大问题之一:技术能否从零件设计和原型制作宠儿,转为车间主力?能在更高产量级发力吗?阻碍其大规模应用的障碍是什么? 业内人士称各规模车间以多种巧妙方式使用这些 3D 工艺 —— 从定制工装夹具和模具到仅靠增材制造才能实现几何形状的功能性最终用途零件。 “CNC 车间用 MakerBot 等
寻找高素质机床操作员是挑战。生产需求几乎总在增加。“无灯”制造旨在利用当今技术,在人员休息和人才短缺时段生产。但要在不习惯自动化的车间高效落地,有太多需理解。这是一份入门指南,告诉您需要知道什么。 制造商正在努力应对当下及近未来的生产需求。吞吐率、循环时间、OEE、工艺工程、机床编程 —— 这些是驱动当今金属加工行业的方法和指标,而许多最资深机床操作员正在退休。 这让车间管理面临重要人才和技术决策。我们是自动化,还是让机床和刀具在四分之三以上可用工时闲置? 许多车间倾向于在员工下班或班次结束的晚间和周末实施自动化“无灯”制造。 有前提条件。必须有足够工作量证明投资合理。并非所有零件适合无人值守
金属加工材料是黑色还是有色金属重要吗?最关键因素是理解任何材料如何在您的机床上与您的切削刀具配合 —— 这确实重要,拥有冶金知识的刀具制造商能告诉您。了解加工中主要金属类型差异的必知要点。 问任何机床操作员定义“黑色金属”,您可能听到同一个答案:黑色金属是生锈的那些 —— 碳钢、铸铁、工具钢等。这句话虽真,但不完整,冶金学定义更具体且涵盖范围广得多。 “简单说,黑色材料含铁,”Kennametal 美洲知识中心项目经理 Aaron Schade 说。“所以当然包括铸铁和钢,但也包括通常不生锈的金属,如不锈钢和大多数超合金。” 换个角度,有色金属组包括铝、铜、黄铜、塑料、复合材料,以及不在该组的
这是一种快速、简洁、直观的方式,通过这张必看信息图了解当今加工中最常用的立铣刀及其基本应用。 立铣刀刀齿设计在端面和刀身边缘,旨在多方向切削金属。虽外观类似钻头,但不同立铣刀类型功能截然不同。用于轮廓铣削、仿形铣削、成形铣削、面铣和插铣。想象:切削钢、铝、钛及混合复合材料(如碳纤维增强聚合物,用于许多航空航天应用)给定材料的侧面。 某些立铣刀类型针对特定直径、长度、刃数和保护涂层制造。涂层包括氮化钛、碳氮化钛、氮化铝钛、氮化铝钛和氮化锆。 多样立铣刀涂层适配当今加工的金属谱系。涂层延长刀具寿命 —— 常允许比未涂层刀具高得多的主轴转速。 立铣刀另一关键方面是独特刃槽设计。MSC 在其“技术要点
从正确刀具夹持到使用可换头钻头,关于驯服那些讨厌的缠绕切屑有太多要理解。以下是制造更好切屑、最终制造更好零件的顶级方法。 钻孔属于较难加工操作之一,若切屑失控则更甚。钻削不锈钢和超合金时,长缠绕切屑可缠绕钻杆造成安全隐患,可能损伤工件。钻削铁和某些钢材形成的短切屑同样麻烦 —— 若排屑不畅,常导致刀具折断,最坏情况损坏机床。 钻孔时需牢记几点,以及改进这一日常加工工艺的建议。 关注切屑形态 观察孔中排出的切屑与检查孔本身同等重要。看看您的切屑。与其他加工操作同理,C 型和 9 型切屑理想,顺畅切削钻头中心形成的紧凑锥形切屑也理想。长不规则切屑、鸟巢状、边缘带“针”状切屑表明排屑不良,最终导致钻
无论制造航空航天叶片、汽车缸盖还是呼吸机阀门,制造精度至关重要。以下是您需要了解的制造业精密测量知识。 精密测量需求自人类开始迁徙和建造起就存在。没有它,无法吹嘘军队行军距离、金字塔高度或耕地面积。 然而,直到人类开始大规模生产可互换零部件 —— 主要是枪支和机械零件 —— 精度对制造商和使用其产品者才同等重要。 精度?准确度?有何区别?借用经典比喻,精密射手能反复击中靶子同一区域,即使那远离靶心。准确射击则是击中靶心,无论下一箭是否偏离。赢得奖品者是同时实现精密与准确之人 —— 这在射箭场和生产车间同理适用。 测量的国际通用语言 此类讨论属于计量学范畴 —— 测量科学。计量学家会告诉您,确
机床操作员是最具创新思维的人群,解决实际问题、按时交付零件。有时计划不如变化快,他们必须利用手边资源想出权宜方案完成工作。 常见权宜方案是用现有零件拼凑加长刀柄。大多数机床车间都有大量拼凑的刀柄“怪胎”。如直柄筒夹刀柄套侧固端铣刀柄套雅各布斯钻夹头。或筒夹刀柄套筒夹刀柄套筒夹刀柄。 打个比方,想象一个人站椅子上仍够不着高处物品。他垫几本厚书站上去,仍不够,又加一本。终于够着了,但他站的东西极其不稳。 机床操作员的权宜方案虽能交付零件,但通常有妥协。叠加公差意味着加工质量下降、刀具寿命缩短,这些疯狂组件产生的振动增加会降低主轴轴承寿命,最坏情况危及操作员安全。 HAIMER 助力机床操作员避免此
寻找让车间产出大幅跃升的新方法?自动化可能是力量倍增器。它还能释放最资深、最有进取心的机床操作员时间用于指导、学习新系统和提升编程技能。甚至可能降低保险费用。 职能车间自动化许多功能的用例与大型汽车工厂或其他大批量制造设施截然不同。但自动化可以为各规模车间带来积极、高产的成果,帮助简化可重复、耗时的任务。 机器人和协作机器人的正确应用是什么?什么技术能让质检更贴近工艺?车间主和制造运营经理应聚焦何处? 我们探讨制造商当前自动化成功之道 —— 以及规划变革时需了解什么。 制造业自动化归还工人时间,助车间保持竞争力 制造业人才短缺真实存在。如今制造产能需求大于劳动力供给 —— 且预计将增加。201
佐治亚理工学院加工专家兼研究员 Thomas Kurfess 博士开发出算法,通过自动刀具路径生成大幅提升 5 轴机床产能。此处我们与 Kurfess 对谈,探讨行业最新进展及加工未来走向。 几十年前单维度加工相对直观,只需决定行程、进给和转速。如今 CNC 设备能力更先进。5 轴加工允许制造商沿五个不同轴同时移动切削刀具 —— 从而制造高度复杂的零件和设计。 创新才刚开始扩展,佐治亚理工学院教授、流体动力与运动控制 HUSCO/Ramirez 讲席教授 Dr. Thomas Kurfess 发现。他的工作聚焦于面向复杂产品生产和优化的先进制造系统设计与开发。 他研究 5 轴机床自动刀具路径生
凭借近 30 年制造经验,Aerotech Machining 是服务区域客户需求的精密制造强企。我们与公司探讨其零部件制造挑战 —— 以及如何利用关键库存管理和刀具合作伙伴关系实现盈利目标。 佐治亚州 Bloomingdale 是 Aerotech Machining 所在地,距历史名城 Savannah 不足 15 英里,那里有标志性的西班牙苔藓林立街道和橡树。Aerotech 1992 年作为小型“传统”机加工车间起步,至今 27 年。 如今,它是持续寻求更高效、更盈利、长期保持客户满意的蓬勃制造企业。这家中型精密强企的增长源于精益制造原则和 CNC 加工系统中的智能技术创新。 公司在招
航空航天领域常用轻量化复合材料。我们近期与 Sandvik Coromant 交流,探讨碳纤维复合材料常见金属加工问题及解决之道。 碳纤维增强聚合物等复合材料极具磨蚀性,铣削和钻削需采用不同方法以避免层间分层和纤维拔出。为金属设计的标准刀具和方法无法满足这些材料制造航空航天部件的需求。 “碳纤维以更轻重量提供卓越强度,商业航空航天因此获益良多,”Sandvik Coromant 航空航天行业专家兼工程师 David Den Boer 说。“飞机越轻,发动机效率越高。” 例如,波音 787 约 50% 采用 CFRP,比同级铝合金飞机节省 20% 至 25% 喷气燃料。复合材料机身以完整圆筒段制
工业技术