亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
清除铁屑、砂砾与油泥能延长刀具寿命、提升零件质量,但规范的刀具维护远不止于此。 机加工人员面临交付压力时,推迟清理保养情有可原。但就刀柄维护而言,偷懒反而会拖慢进度。哪怕微小铁屑或灰尘落在关键位置,都会导致刀具跳动,而跳动对刀具寿命的破坏力,堪比氪石之于超人。 后果不止于刀具寿命缩短,刀柄装配与维护不当还会引发螺母断裂、螺纹滑扣、筒夹与刀柄锥度损坏,最严重时导致机床主轴过早失效甚至毁坏。叠加非计划停机与零件质量下降,结论显而易见:爱护刀柄,刀柄才会护佑您。 具体如何做?在芯片飞溅、主轴高转的繁忙节奏下,谁有功夫做这些看似琐碎的事? 我们咨询了三大头部刀具供应商的专家,他们的建议可能超出您的预期
金属3D打印并非一帆风顺,既面临实际挑战也孕育新机遇。深度解析潜在痛点与应对策略,并前瞻可能重塑市场格局的新兴技术。 金属3D打印的未来已来——但其准入门槛可能构成逆风。制造业巨头已深度布局此领域,并可能需要专业中小工厂的协同。融合3D打印与金属加工需要什么?首当其冲的是拥抱新工程理念,并适应金属粉末等新材料。 SpaceX、NASA、波音、洛克希德·马丁、GE Aviation 等巨头均采用金属3D打印制造关键部件,应用于民航客机、载人航天器、火箭(甚至将特斯拉 Roadster 送入小行星带)。医疗领域也加速布局,3D打印髋关节植入体、颅骨修补板等产品已落地。汽车与消费品领域亦跃跃欲试。

移动技术与新型软件如何提升制造企业的效率与沟通能力,一探究竟。 现代制造业正处于利用最新移动技术与设备的黄金时期,涵盖复杂硬件与精密软件。制造业向移动化转型的趋势引起了软件开发者的高度关注,他们纷纷推出各类智能手机与平板应用,旨在帮助机加工人员为特定工况匹配最合适的刀具。随时随地获取刀具信息,能显著提升效率与生产力,同时降低刀具使用成本。 制造业应用:解答您的加工疑难 作为铣削、钻削、车削与螺纹加工刀具的领军开发商,Walter USA 推出了 GPS(引导式产品搜索)应用。机床操作员只需输入工件材质与加工方式,GPS 即可输出推荐刀具清单及切削参数,Walter USA 国家客户经理 Tho
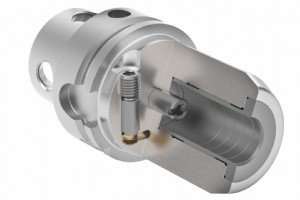
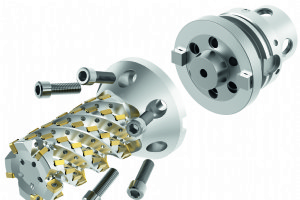
多种新型工装和刀柄系统为制造商金属加工提供众多选择。以下新系统助您同时改善零件质量和利润底线。 在数控加工中心前站够久的人都认清高质量切削刀具重要性。他们也知除非用高效刀具路径和合适进给转速驱动钻头、铣刀等铣削刀具,结果将不尽人意。 遗憾的是,太多机加工人员和程序员接受加工方程其余部分现状。他们将就产生刀具杀手级跳动的侧固刀柄,或凑合用当渔船锚更合适的老旧机工虎钳。 诚然,机加工人员常受制于前台人员、必须为任何新刀具支出辩护。好消息是这繁重任务不必挑战。即使生产力或零件质量微小改进常足以构建无可辩驳技术投资理由,且如下例所示,回报期通常以月甚至周计、而非年。 刀柄的麻烦 考量刀柄。Weld
医疗行业特别是骨科手术用材料已历经长足发展。随新材料引入行业,切削刀具创新随之而来。四十年前,有限技术意味着外科医生修复粉碎性胫骨骨折只能对齐骨片、打石膏固定,需数月愈合。凭借今日钛合金等现代材料和技术进步,同类骨折数周即可愈合。 另一巨大进步领域是关节置换手术。过去因人工关节寿命期限,此类手术通常留给老年人。髋关节置换曾维持8-10年。凭借现代材料,髋关节置换预期寿命约30年。这使50岁患者置换髋关节成为可能,可维持至患者八十岁。 市面骨科植入体众多,对这特定患者选寿命长、排斥几率最低组合至关重要。钛是插入股骨柱的理想材料。轻质且极强,但缺耐磨性。因此进入髋臼窝的股骨球用陶瓷。陶瓷极硬、提
50多年来,三坐标测量机(CMM)持续提升测量生产力和质量。CMM强大功能让许多复杂检测任务近乎微不足道。拥有如此测量能力,操作员是否把CMM视为理所当然? CMM往往昂贵、软件复杂、精度规格繁杂,却许多CMM日常由操作员成功高效使用、甚至包括对CMM了解有限者。如同现代技术许多方面,CMM日常使用变易、而妥善支撑技术所需知识水平可能相当高。让我们仔细审视关键问题,助操作员更好理解、使用CMM。 1950年代推出,首批CMM为配锥形圆柱探头手动检测仪,可快速测量二维两孔间距离。早期CMM目标将数小时布局检测时间压缩至几分钟。虽仍与原始CMM相似,但今日现代CMM风格繁多,坐标测量系统而非机器一
金属切削行业在应用、材料、多行业机加工知识方面积累深厚。然而,鲜有产品或方法论能打破其深厚历史沉淀的常规机加工认知。推出桑德维克可乐满CoroTurn Prime刀具的PrimeTurning。 前向后向车削非新事物;但PrimeTurning提供市场首款且唯一集全方向车削于一身的刀具。以令人印象深刻金属去除率高速车削,融合无需换刀精加工能力。结合PrimeTurning方法论与CoroTurn Prime刀具,客户视装备操作不同可获高达80%生产力增益。 重塑车削方法论主益处是您机加工运营所有层面更高生产力。CoroTurn Prime刀片利用三个刃口而非典型刀片单刃,让客户用更少刀具做更多
近期飞机订单上扬、旅客数上升预示航空航天业复苏在望。您的车间准备好捕捉增长机遇了吗? 联合航空近期下单公司史上最大飞机订单。也是十多年来任何航空公司最大订单。 此外,美国旅客数逼近疫情前水平,显示美国公众似准备重返蓝天。 这对航空航天业是大利好,因此制造商及其供应商应立即开始规划未来增长机遇。 携手专家 许多变革围绕高强轻量材料如先进陶瓷和复合材料,因此为未来飞机做准备者应精通加工它们。 学习这些及其他材料粘接、制造和防护的好去处是3M。明尼苏达圣保罗制造商及航空航天供应商在此深耕,通过交通学院向公众提供教育课程。 Seco Tools指出钛合金和耐热超合金(HRSA)将继
深入工件内部钻孔是硬骨头。您试过锥柄和航空钻,但即使整体硬质合金也难免在卡盘外无支撑悬伸时偏离。或许用特殊延伸钻夹持器对抗,但这些不仅昂贵、且限于特定固定长度。双角或ER式筒夹延伸杆值得一试,但这些不够紧凑,任何跳动或不平衡在大长径比下被放大——钻头偏走不够糟,现在还得跟随夹持器本身弯曲振动作斗争。孔精度成疑、刀具寿命差、为保钻头跑直不得不降进给率,生产率受损。肯定有更好办法。 肯纳金属认为有。宾州拉特罗布刀具制造商近期开发液压刀柄延伸器,应对这些挑战的同时增加灵活性、降低成本。肯纳金属高级全球产品经理工装系统Michael Schuffenhauer称公司生产液压刀柄30年,因此对背后技术颇
如何为手头工作选对磨料?多半靠试错。学习如何为您应用选合适磨料,这份入门指南助您一臂之力。 磨料是任何机床车间常被忽视却至关重要的工具。不当焊缝准备、耗时去毛刺操作、表面光洁度不满足图纸规格——这些只是用错磨料的部分麻烦后果。 然而面对数千产品选项,为这一最基础金属去除操作选最佳砂带、砂垫、砂布或砂轮,挑战性不亚于为上周那钛合金活选对铣刀或车刀。且抛光去毛刺常为许多工件最后工序,用错磨料可能是极昂贵错误。 为工作选对磨料磨粒 尽管形状、粒度、结合剂和磨料介质类型琳琅满目,每种均可归为结合磨料(通常砂轮)、涂附磨料(砂纸、砂带、砂盘)或非织造磨料(手垫、页轮等)。此外,喷砂柜和手持喷枪用散装介质
微型钻头和铣刀常因主轴转速不足而饥渴,导致表面光洁度差、生产率低、切削刀具崩断。以下选项和建议解决这一普遍问题。 微型和微加工如何定义? 无官方答案,尽管许多专家建议直径1/8左右以下钻头或铣刀即属微型刀具。 更重要的是,这些刀具常需大多数数控机床无法提供的更高主轴转速——没有它们,结果通常不理想。 参考一些常见材料推荐切削速度。 桑德维克可乐满建议奥氏体和双相不锈钢起步492表面英尺/分钟(SFM)。Guhring称大多数铸铁粗加工620 SFM为良速。Harvey Tool建议低碳钢600 SFM、锻造铝1,000 SFM。其他刀具制造商给出类似建议。 首例中,3/16直径铣刀需至
机加工人员切削几个零件或准备首件试产时,常需检查几个零件或几个关键特征。表面需抽检、圆度或同心度需确认。有时手持量具够用,但零件复杂度增加、进度趋紧,往往需要更强能力设备。 可能有刀具制造商在磨削铣刀或制作特殊成型刀具,只想测个半径,Starrett Kinemetric Engineering(加州拉古纳山)总经理Mark Arenal说。这种情况下,他需要适应性强、能运行广泛测量的走测式计量仪器。我们制造的许多仪器非常适合车间走测式计量,他说。典型如Starrett AVR和MVR系列2D视觉系统。从手动到全数控。刀具制造商可走测、放零件于工作台、成像铣刀半径快速测量,Arenal说。非常
1980年代,过程控制数据采集概念迎来重大飞跃。那时电子技术与经济条件结合使量仪数字化成为可能。有了数字信号,可经由电缆直接从量仪或数显指示器传输信息至数据采集器。 电子数据采集也大幅提升数据质量。此前数据手写记录于纸张再录入电脑,或量仪点直接录入电脑。数据直接传输至分析软件几乎消除错误。电子数据采集策略首次实施时,采集效率和错误减少较手工采集法显著改善。 近年,用手持工具或专用夹具量仪在量检站检查零件、经电缆连接电脑采集数据成常态。许多手持工具和数显指示器内置数据输出,采集数据简易且高性价比。也廉价、快速、可靠,为许多过程和质控应用提供绝佳方案。 但当零件无法带到工作台时,该方法帮助有限。
走通用磨削砂轮路线快、易、看似经济。也可能是变得无竞争力的最佳途径。 车间有多种理由使用通用圆柱和无心磨削砂轮。换砂轮耗时且需相当技巧,使换型成本高昂。 砂轮本身也相当贵,所以管理层想要能磨尽可能多材料品种的砂轮以最小化投资,合情合理。 不用时砂轮须妥善存放——视磨床和砂轮尺寸类型,这可能需大量空间。 尽管如此,许多磨削专家有力主张采用应用专用砂轮路线,特别是高批量或材料难磨时。 试图用通用砂轮硬扛常导致诸多问题:砂轮堵塞、工件烧伤、生产率低、工艺不稳定。 最糟的是,它常在通常为最终加工操作时产生废品——此时零件价值最高,替换可能需数周返工。 考量磨削操作变量 但应用涵盖许多变量。
若您是航空航天或航空工业供应商,对贸易协定法案(TAA)想必不陌生。以下是您须知要点。 与美国政府做生意充满挑战。有要求和规则遵循,差错可能导致无法继续业务往来。 主动维护合规因此至关重要。可帮避免潜在合同终止、罚款费用,节省公司时间和收入损失。 特别棘手问题是保持贸易协定法案(TAA)合规。 TAA为《购买美国货法案》(BAA)提供例外,后者促进采购美国最终产品。 了解TAA如何适用于政府合同和分包合同、合规要求至关重要。公司还应知哪些国家TAA合规、哪些不合规、如何判定产品是否TAA合规。 要点1:什么是TAA合规? TAA代表1979年美国贸易协定法案(TAA)。 该立法批准并实施美
SPC是改善制造流程常被忽视、低估的工具。它是什么?在当今车间如何发挥作用? 废品。返工。停机。这是大多数制造运营的头号效率杀手。问题是,生产经理和工艺工程师如何帮助避免这些问题、减少车间或装配线浪费? 或许最佳途径是最小化工艺变异——通过研究隔离问题区域、收集数据实现。统计过程控制,即SPC登场。 长期被视为质量保证部门职能,SPC也是改善任何制造流程常被忽视、低估的工具。SPC增强传统质控方法,提供数据以尽早发现趋势、检测潜在问题,而非事后补救。 只需一点知识、额外努力、合适软件和计量设备,SPC即可在大型——尤其是小型——车间创造显著机会。 什么是统计过程控制? SPC是什么、如何运作、
金属加工博大精深。问题出现时怎么办?我们采访平均 20 年以上经验的专家,揭示常见金属加工和加工问题的最佳解决方案。 金属加工顶级挑战有哪些?我们近期采访三位 MSC 金属加工专家 Ray Gavin、Terry Stahl 和 Don Branum,了解客户在加工、刀具、工艺方面遇到的挑战,以及他们如何帮助客户克服。MSC 金属加工专家与分配客户紧密合作,提供刀具、工艺、液体维护和生产力方面的厂商中立最佳方案。 以下是 MSC 金属加工专家常见问题的五大领域概览。 1. 金属加工材料 现代制造使用广泛金属材料:铸铁/球墨铸铁、低碳钢、合金钢、工具钢、渗碳钢、不锈钢、超合金、高温合金。各材料类
镍及其合金家族难切削,但镍的耐腐蚀性和强度使其成为航空航天等关键制造业的理想材料。获取清晰简明建议,掌握如何加工这一关键材料——并榨干切削刀具性能。 作为元素周期表28号元素,镍于1751年首次分离。其名称源于德国矿工信仰:红褐色金属当时称kupfernickel(意为魔鬼铜)让他们生病。实际上,他们疾病源于从瑞典钴矿开采的矿石中高砷含量。 镍是极重要金属。与铬同为最关键合金元素之一,广泛用于各类钢、不锈钢和超合金。它坚韧、耐腐蚀、展现优异强度和冲击性能。常见镍合金包括Inconel、Hastelloy、Waspaloy、不锈钢304、316和17-4等。给把锋利刀具和正确切削参数,纯镍车铣不
改善表面光洁度可通过调整以下一个或多个要点实现:操作参数、砂轮修整、粒度、冷却液供给和机床状况。 精密数控生产磨削在零件要求严格几何公差和优质表面光洁度时大放异彩。通常需达到32微英寸Ra至低至4.0微英寸Ra甚至更好的表面光洁度。相比之下,传统铣削或车削操作可能仅达约125至32微英寸Ra。 若目标是将当前表面光洁度从20微英寸Ra提升至17微英寸Ra,仅适当提高砂轮速度和/或略微降低进给率可能足矣。但若需更精细表面光洁度,则应解决这五个因素。 1) 磨削操作参数 调整磨削参数是改善零件表面光洁度最简易快捷的方案。以下是关键参数及成功推荐操作。 蠕变磨削/平面磨削: 提高砂轮速度。 好起点。
使用五轴数控机床有充分理由,但要真正收获生产力红利,需要正确刀具和技术——其中一些鲜为人知。我们采访三位行业专家获取节时增效指导。 无论您车间全五轴联动还是限于3+2加工,五轴数控加工中心自硬质合金以来是生产力最大福音。五轴加工优势众多:减少工件搬运、减少夹具、缩短交期、提高零件质量、消除在制品、制造复杂且 otherwise 不可能的零件如膝关节植入体和叶轮叶片。 全身心投入前,理解五轴数控零件制造将如何显著不同于三轴VMC或其他系统的工作很重要。 您可能需要完全不同的刀具和工装——以及装夹和换型新策略。我们采访三位行业专家,获取五轴数控系统独有的节时增效建议。 五轴加工技巧 #1:用对底板
工业技术