亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
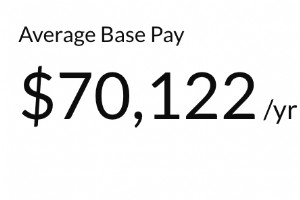
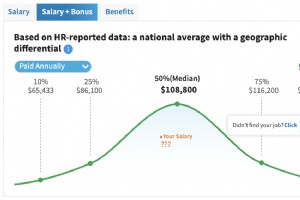
质量控制经理在制造和金属加工企业中扮演关键角色:确保零件工艺质量并推动流程效率提升。我们剖析这一 QA 岗位 —— 技能、薪资与职业路径。 您是完美主义者?机加工和制造在您的基因里?那么质量控制经理可能正是您的强项。 完美主义无疑言过其实,该职位真正角色是在交付高质量零件与实现最优制造效率之间取得平衡。这是关键岗位,因为这些经理肩负确保质量与上市速度双重使命的重任。 “极强的细节关注、观察力、组织和领导能力”都是该职位成功的典型素质,Betterteam 职位描述目录指出。 薪资跨度大,但平均薪资在 7 万美元左右,据 Glassdoor 数据: 制造业薪资与时薪现状快览: 质量控制经理
在本系列关于飞机制造的首篇文章中,我们聚焦发动机零部件,突显刀具制造商每天帮助客户解决的实际问题。我们也深入探讨航空航天零部件制造的当前动态。 航空航天和国防行业现状如何?快速制造飞机并按时交付的压力真实存在 —— 但并非没有障碍或代价。 在零部件制造层面,耐热和复合材料极难切削。据我们采访的三大刀具制造商透露,航空航天制造商被迫在工艺工程、机床编程和刀具选择上变得非常有战略性。 这对构成喷气发动机的所有复杂组件都适用,单个 7.5 万美元的锻件司空见惟 —— 报废一个是昂贵且不愿面对的选项。速度虽关键,但不以牺牲可预测、可靠的结果为代价。 航空航天与国防:产量提升意味着需要先进刀具策略 “随

鉴于不幸的 737 MAX 停飞事件,为波音供货的一级航空航天零部件供应商正在追赶此前难以满足的生产计划和需求。尽管大众关注点集中在波音及其对业绩和经济的影响,但一级供应商正跟进积压订单需求和其他波音机型计划。如今,所有人静待 FAA 裁决和波音更新时间表。 波音作为全球最大商用飞机制造商,经历了充满挑战的一年 —— 部分源于贸易战,部分源于其订单量大的机型 737 MAX 停飞。该机型在亚洲和非洲发生两起悲剧性空难,自 3 月起被停飞。 波音 737 MAX 空难原因是什么? 737 MAX 空难与其复杂的机动特性增强系统 (MCAS) 软件问题有关,波音已致力于改进。修复方案目前正由美国
如今许多涡轮叶片、支架和光学镜面抛光零件均采用 EDM 工艺制造。以下是您需要了解的关于用电火花将材料从原始形态中“释放”出来的知识。 它是电力的。它迷人。它正在制造业产生实实在在的影响。Zion Market Research 估算 2017 年电火花加工行业规模约 46 亿美元 —— 预计到 2024 年将增至近 80 亿美元。 越来越多的 CNC 车削和铣削车间利用 EDM 制造传统方式无法加工的零件特征。这些零件主要用于航空航天和医疗行业。如今汽车业一般不使用 EDM,除少数工装应用外。 EDM 意味着采用新的加工实践。它不是“传统”CNC 机械。需要了解和管理石墨和铜电极,需要合适的
2019 年即将结束,我们回顾过去一年,重点关注对大大小小制造车间最重要的故事。 这是盘点之际,我们倾向于回顾关键时刻并展望未来。我们决定分享 Better MRO 十大榜单 —— 收录点击量最高、停留时间最长、引发讨论最多、转发最频繁的内容。 榜单颇具吸引力,涵盖了当今制造业面临的各类问题 —— 从技能缺口和关税余波到刀具创新和满足安全要求。一些文章上榜不足为奇(如制造业薪资指南),但也有些令人意外(急救包?)。 请浏览榜单。我们有兴趣知道您是否同意大众选择,或是否有特别喜爱或有用的主题未入选。请告诉我们,以便我们在 2020 年带来更多您想要的内容。 榜单如下。 第 10 名:您的工业急救
越来越多的金属加工者在磨削、去除材料和混合应用中采用更大直径的砂轮和页盘片 —— 理由充分。 使用 5 英寸或 6 英寸砂轮或页盘片可显著缩短磨削和混合时间,因为操作员能以更快速度覆盖更大面积。更多磨料产品接触基材意味着工作更快。且大直径砂轮含有更多磨料材料,通常提供更长的产品寿命,减少更换频率。 除了生产率和性能优势,近年来 5 英寸和 6 英寸角磨机变得更轻、更具成本效益。重量降低使其与 4.5 英寸角磨机重量相当,而过去它们更接近较重的 7 英寸和 9 英寸角磨机。由于重量问题,一些操作员可能避免使用 6 英寸角磨机,因为长时间作业会对身体造成负担。 随着 6 英寸角磨机的重量和成本更接
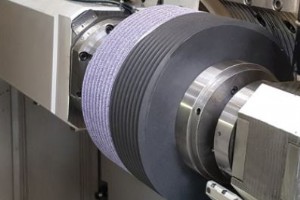
Norton | 圣戈班磨料专家探讨齿轮磨削的挑战,以及技术进步如何提升磨削方法的效率。 齿轮磨削方法多年来发生了显著变化。随着制造标准日益严格,满足规格要求所需的机床和磨料变得愈发关键。Norton | 圣戈班磨料的产品经理 Josh Fairley 和高级应用工程师 Phil Plainte 分享了他们的专业见解,阐述齿轮磨削以及选择正确砂轮在齿轮制造中的重要作用,并介绍了公司如何应对这一核心工艺。 齿轮制造商对砂轮的需求发生了哪些变化? PLAINTE: 大批量汽车制造对齿轮大规模生产方式的变革影响最大。汽车制造商正在制造具有飞机级质量标准的变速箱齿轮,达到最高质量等级。新型变速箱尺寸仅
成功磨削操作有几个关键要素:磨削砂片;其形状、结合剂和磨粒粒度;以及使砂片以数千转/分旋转的设备。所有组件在生产效率和作业利润率中扮演深远角色,故选最适合需求的组件至关重要。 对任何弯曲、切割、成型或连接金属的车间,判断是否用最佳设备以最具成本效益方式完成工作颇具挑战——特别是部分磨削技术仍停留在上个世纪。 以磨料为例。虽外观多年未大变,但今日纤维砂片和页片砂片面上的锋利微小岩石颗粒,去除材料能力远超我们成长过程中熟悉的“砂纸”。 因此值得审视选择磨料砂片时考量因素。哪些最重要,技术如何与磨料选择匹配,工具功率对性能有何影响? 什么是高端磨料?值得吗? 便携磨削应用中三大主要磨料——氧化铝
Quality On Time Machining (QOTM) 是位于华盛顿州Enumclaw的航空航天加工公司。1996年创业时仅一台机床,主要铝件3-4轴加工,不久增至七台。2012年为开始钛合金加工并满足需求又增购多台。现拥14台CNC机床三班倒、周七天运行,每五天产出6,000磅钛合金切屑和4,000磅铝切屑,服务航空航天界。 随公司扩张,生产问题浮现:跳动精度下降、刀柄寿命缩短、刀具拉出率上升。 “早期全用侧固,选最省钱的,”QOTM高级副总裁Micael Parker说。“但2012年转向钛合金加工和50锥度机床后,刀柄问题凸显,拉出和跳动导致刀具寿命大幅下降、废品激增。” 他
背景情况 某大型轮毂制造商加工镁合金轮毂。由此产生的高污染水平导致加工问题。高污染致使冷却液频繁更换,并出现表面光洁度问题。 使用Castrol前 • 硬度80格令/加仑 • 3个月内氯化物水平300-400 ppm • 系统频繁排放更换 • 表面光洁度和废品问题 解决方案 客户因铸造脱模剂产生高镁含量导致原冷却液分层。系统硬度常高达100格令/加仑。Syntilo 9913投入两个中央系统后,上述问题均未出现。 使用Castrol后 • 系统控制改善、运行更清洁 • 表面光洁度和零件质量改善 • 冷却液寿命延长 • 维护和处置成本降低 建议 Castrol Syntilo 9913在高镁含量
CNC程序员角色是大多数现代机床车间核心。阅读本文了解工作职责、所需培训教育、打造成功职业路径的关键。 制造商面临技能差距问题,未来几年可能导致数百万岗位空缺,吸引和留住熟练人才至关重要。 全美制造商协会数据:未来十年可能需要400万制造业岗位,若不激励更多人投身现代制造业职业,210万可能空缺。 这意味着未来几年,能执行现代机床车间需求的专业金属加工和机加工任务的工人需求将更强,包括CNC程序员角色。 但如何成为CNC程序员?需要什么资格?典型薪资如何?以下是加入这一潜在高回报领域所需了解的一切。 CNC程序员做什么? 制造商用计算机数控(CNC)编程指令CNC机床如何切削成型零件。
COVID-19危机对制造业冲击巨大。以下是病毒约束下企业复产增产需考量的要点。 部分州解除居家令、工厂开始重启运营,制造业迎来新常态。 过去几周,多数公司采取行动确保员工安全、确立合法开业权利,Gardner Intelligence首席数据官Steve Kline Jr.称,该咨询机构追踪制造业板块。 Gardner调查显示,企业为员工提供更多个人防护装备、按CDC指南建立社交距离新方式、重审预算预测、按需确认业务为必需(某些州要求)。 未来六个月最高优先级:投资业务、制定弥补收入损失计划、增加现金储备、拓宽产品组合,Kline说。 实现目标意味着增产,且在无公司能免疫大流行的新环境中
2020年是充满颠覆的一年,百年一遇大流行病迫使大大小小制造商深挖内力,寻找韧性、勇气和适应力。回顾过去12个月最受关注的故事。 2020年无疑是挑战与变革之年,COVID-19危机改变了我们大多数人的日常生活。所以回顾Better MRO 2020年十大文章——以读者互动最多为准——COVID-19主题占据主导并不意外。 影响当今制造业的其他议题——技能差距、员工招聘留任、机械维护最有效方式——也入选2020榜单。即使在大流行中,制造商仍关心寻找好人才、培训工人、保持机械良好运转。 看看榜单,认同请评论。有特别喜欢或有帮助的主题?我们始终有兴趣了解您喜好的主题,以便未来带来更有意义内容。
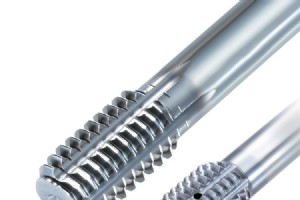
OIL-S-XPF挤压丝锥实现汽缸活塞生产稳定无屑攻丝 Mark Coryea | OSG USA 节省几秒听起来不多,但年产超百万零件时,每秒都算数。设想每件节省10秒、降低废品率、缩短最终装配时间、刀具寿命提高三倍能带来什么!这对印第安纳州Fort Wayne合同加工制造商Flickinger Industries已成现实。 Flickinger Industries1960年创立于Fort Wayne,主要服务泵和气动/液压缸行业。现有45名全职员工,仍引领这些行业,也服务农业、汽车、医疗领域。多年人员精通快速换型,小批量加工成特色。凭借75,000平方英尺先进设施、23台现代数控车床和
立体光刻发明者、3D Systems创始人Charles Hull1986年开始销售3D打印机。几年后,Stratasys的Scott Crump商业化熔融沉积建模技术。随后跟进者众,不久全球创业者纷纷购买这些“快速成型”机器开设“服务局”——专注3D打印的公司。 今天,那些曾经前沿术语多已过时。增材制造不再局限于原型制作,快速或非快速皆然。服务局让位于电子制造商,其主管坚持3D打印互补CNC加工等传统制造工艺,已成为工具箱中又一利器(虽极强力)。 扬长避短 洛杉矶Stratasys Direct Manufacturing副总裁Greg Reynolds解释:决定任何项目用何种制造技术,取决
当今及未来CNC机床程序员需要哪些技能?我们深入探讨。 说制造环境在变化是轻描淡写。机床与工厂自动化、3D打印、刀具、基于机床的计量与分析进步,推动产量提升。同时也高度依赖工程与机床编程人才驾驭技术演进。 2018年制造业情绪强劲,体现于就业机会、加薪和工作满意度。Tooling U-SME最新薪酬报告显示行业乐观:过去一年68%小时工和73%薪金工薪资上涨。同期68%对现工作满意或非常满意。 “过去一年新增32.7万制造业岗位,为23年来最佳12个月表现,”MarketWatch Andrea Riquier8月报道。 高需求岗位之一是CNC机床程序员。先进五轴机床CNC编程融合三维思维与大
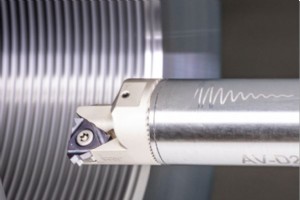
螺纹连接生产是金属加工行业常见应用。大多数金属加工行业生产的零件都具有外螺纹或内螺纹,从微小牙科螺钉到石油天然气管道大型螺纹接头。 国家和国际标准定义了多种螺纹类型。螺纹类型在形状和尺寸上不同,每个标准定义特定螺纹类型。许多情况下,螺纹类型标准对应特定工业分支或主要应用领域。例如,UNJ和MJ螺纹标准用于航空航天,NPT和BSPT标准用于石油天然气管道、管接头和配件。 螺纹车削是旋转工件产生螺纹最高效、最常用的方法之一。 当今可转位切削刀具市场提供各式螺纹车削刀具和刀片。刀片不同几何形状和夹紧方式各有优势,必须根据具体应用适当选择。 成功的螺纹车削应用取决于正确选择螺纹刀具。正确选择可转位
对制造业而言,2021年分两半。上半年复苏增长,下半年人才短缺和原材料短缺主导。回顾过去12个月最受关注的故事。 经历重大的2020年,2021年是复苏、重建和适应变化的一年。 在工厂和办公室,我们在COVID-19大流行爆发前一年后找到新工作和生活方式。更习惯使用虚拟平台和新技术自动化流程,提高效率。 回顾Better MRO 2021年十大文章,聚焦汽车业复苏、职场效率提升、刀具管理、缩小加工技能差距。其他受关注话题包括机床安全、职场人体工学、规避电气危险。 以下是年度最受关注内容榜单。希望您认同,若有异议欢迎评论。是否有其他特别喜欢的主题或文章?或我们遗漏了您认为重要的议题?请评论区告知
随着车间拓展高精密加工业务,可能是时候将HSS切削刀具更换为整体硬质合金钻头、铰刀和镗刀了。理由如下。 机床车间仍有高速钢麻花钻和夹持铰刀的位置,但绝不在较新型数控车床和加工中心上。 这些刀具因耐用、低成本而流行。但凡追求最大吞吐量, Kennametal Inc.知识中心美洲项目经理Aaron Schade表示,应选用专为现代机床切削刀具设计的刀具,而非1950年前发明的自动车床、立铣床和夹持式车床用刀具。 因为HSS麻花钻会偏离中心。无内冷功能,意味着大量啄钻和刀具寿命缩短。速度也比硬质合金钻头慢至少四倍。 HSS刀具适合手持应用、原型和维修、孔质量非关键场合。但在相对较新的数控机床上用它
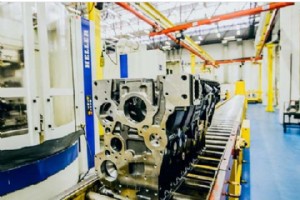
ADO-30xD内冷硬质合金钻头消除发动机缸体生产中的频繁断刀 钻孔是常见制造操作。深孔钻削则难度截然不同。通常深径比5:1或更大视为深孔钻削。深孔钻削因狭窄环境限制排屑和冷却液供给而极具挑战。切屑不稳定和热控失效可导致断刀和表面质量差,代价高昂。 发动机缸体制造需钻多种孔。最大孔为气缸,小圆孔为安装孔,小椭圆孔为冷却液或油道。缸体是内燃机最关键部件,通称缸体,核心功能是容纳和支撑活塞、连杆、曲轴、冷却回路等发动机部件。车辆运行时,缸体承受高机械热应力,须耐高力、高压、振动和高温。安全攸关,钻孔质量必须满足公差要求。MWM Motores Diesel生产的某缸体需钻两个深孔,深度405mm,
工业技术