亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
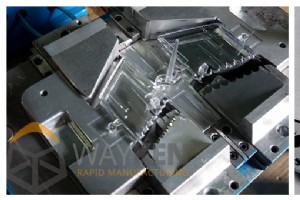
发布于 2020年6月1日 | 作者:WayKen Rapid Manufacturing 塑料桶、手机壳、乐高积木……全球无数注塑机日夜运转。但新品开发时,那些需要复杂模具的机器如何应对?原型注塑究竟如何运作?是否存在类似其他工艺的“快速注塑”?答案尽在文中。 原型注塑的需求驱动力 进步从不停歇。推出新功能、新产品更快的企业才能在全球竞争中生存,产品开发是制造业成本最高环节。注塑常关联量产:硬化模具配冷却通道与自动化,疯狂产出一致件。但开发新品、生产未验证零件时,如何将笨重的量产工艺转化为灵活的原型注塑?答案是 快速注塑(RIM)。 RIM 是注塑新分支,灵活性极佳。就像轻量版软件,几分

发布于 2020年6月22日 | 作者:WayKen Rapid Manufacturing 小批量注塑生产虽有价值,但也存在固有问题。 首先,即便是铝合金模具,制造成本较高且周期长于其他原型工艺。 其次,注塑要求严谨的工程设计以预防缺陷,缺陷类型繁多,这推高了零件成本及修改成本。但投入设计阶段仍比造出劣质模具生产次品划算。资深制造工程师能有效规避缺陷。此外,增加模具分型面会加大加工难度,分型面误差会导致台阶缺陷(前半段相对后半段位移)。 小批量注塑的适用场景 现代工业从大规模生产转向定制化小批量订单,特定尺寸的定制家电部件适合 RIM 工艺。现代产品要求提高,接触人体皮肤的零件常需额外测试
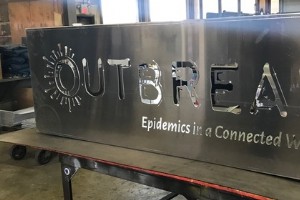
优秀Logo奠定品牌辨识度,高质量金属招牌则将品牌形象具象化、地标化。定制激光切割金属招牌兼具视觉张力、极致耐用、场景多维适配,助您在纳什维尔等竞争激烈市场中脱颖而出。 颜值即正义:招牌即名片 精细切割还原品牌设计细节,宛如艺术品而非路边廉价牌匾。陈旧褪色招牌流失潜在客户,现代感金属招牌传递专业与品味,直接影响转化率。 经久耐用:十年户外无忧 10年;钢牌需表面处理防锈(亦有复古风爱好者),室内/避雨环境寿命更长。 风格永恒:工业风/现代风不败神话 经典潮流经得起时间考验,彰显品牌格调。 场景无界:全空间适配 商铺外立面、教堂、住宅、牙科诊所、精品店、办公楼、餐厅……低成本+高耐用+100
钢板切割方案众多(激光、传统剪切、水刀等),各有优劣。本文深度对比主流工艺,揭秘为何激光切割是多数项目的最优解。 传统机械剪切 带锯/圆锯/车床/铣床等动力设备直接切削。优势:低成本、适应性广、适合软质怕热金属。劣势:硬质材料(如钨)难切割,易产生毛刺、端面变形、管材压扁,精密度受限。 水刀切割 高压水射流混合石榴石砂切割,无热影响区,适合软质金属/塑料。痛点:喷嘴需极近工件(1-1.5mm)不适合3D件;水流易偏导致锥度/不平;砂料难回收污染大;切面哑光粗糙。 激光切割 微米级光斑极致精准,CAD直驱免换模,薄板无损伤,排版紧凑省材。切缝直、边缘光滑、公差极紧,完美适配航空航天、精密
餐饮、食品加工、制造、汽修等依赖设备的业务,提前布局可信赖的金属加工合作伙伴,能规避设备故障、专用设备开发、突发停工带来的时间与成本损失。 三大核心痛点 设备必然损坏/磨损,无预案=被动挨打 业务成长催生专用非标设备需求,需工程师协同开发提效 临时找供应商=漫长停机,提前建立信任链接=极速响应 甄选金属加工商5大黄金法则 看经验深度:官网核验工程师/焊工/维护团队配置,确保全工种覆盖。 重专业度:响应速度、沟通透明度、报价清晰度,初期“阴影感”往往预示后续坑多。 查口碑评价:熟人推荐+网络评价双验证。 预估报价:提前询价核心项目(操作台、通风、管道、维护工时、物料设备维修、零件切割等)
无论家庭管道、商业工艺管线、工业污水系统还是工厂设备配管,维护金属管道都是刚需。面对“修 vs 换”抉择,请重点评估以下五大维度: 1. 维修频次 常规维护外,若抢修频率显著上升,预示系统整体老化,全线更换迫在眉睫。 2. 材质寿命 镀锌钢管寿命40-50年,1960年后基本淘汰,现役即超期服役,必须更换。不同材质寿命差异大,需建档追踪。 3. 介质腐蚀性 硬水、强酸碱化学品、酸性土壤等环境会大幅压缩管道寿命。 4. 腐蚀信号 隐蔽管道若出现出水发黄/锈色、异味(尤其停用后复水),确为内部严重腐蚀信号,需整体更换规避风险。 5. 全生命周期成本 零星修补看似省钱,但累计抢修费、停工损失、渗漏
外行易混淆“焊接”与“金属加工”,实则天差地别:焊接仅是熔融连接两金属件;金属加工则是从原材料到成品的完整工程体系。 金属加工全流程 覆盖航空航天至餐饮服务全行业:机械、护栏、铰链、食品生产线设备等。工序涵盖设计、切割、折弯、涂装、热/化学处理、装配(含焊接)、维护。加工商拥有激光切割、剪切、冲压、液压成型等全套设备,可交钥匙交付。 核心工序拆解 设计与原型验证 切割:激光/传统剪切等 成型:锻压机、冲床、液压机等 装配:焊接及多种连接方式 焊接工艺详解 作为加工环节之一,利用高能热源熔融结合金属。四大主流工艺: MIG(气保焊):焊丝熔敷填充接头 TIG(钨极氩弧焊):直接熔合母材
手机、家居装饰、电力线缆、水管、液压管、硬币——这些看似无关的物品,核心材质竟然都是铜! 认识铜 红褐色金属,全球储量丰富(智利、秘鲁、中国产量前三)。人类最早加工的金属,公元前3000年与锡合金化为青铜,开启青铜时代。 铜的四大产业版图(CDA数据) 电气领域:65% 建筑领域:25% 交通运输:7% 其他:3% 电气铜:传导之王 导电率仅次于银但成本低得多,延展性好、易拉丝,垄断除高压线外的绝大多数布线场景。延伸应用:发热元件、电机、可再生能源、网络线缆、电子元器件。 建筑/管道/装饰:百搭铜 独特绿色铜绿(铜绿)备受建筑青睐,耐腐蚀、易加工、美观,屋顶、外立面、门把手、灯具、厨具皆
现代金属加工车间最核心的成型设备——液压折弯机,如何精准折弯厚重钢板?如何将CAD设计转化为实体零件?本文为您揭秘。 折弯机原理101 折弯需极大压力。折弯机通过上下模(冲头与凹模)配合,施加数千吨压力于局部区域迫使金属弯曲。长窄结构适配大幅板材。冲头下压将板材压入凹模成型,模具可互换实现多样折弯。 金属成型简史 早期铁匠靠锤击红热金属或浇铸成型,危险且低效。 机械折弯机(1920s-) 精度低、换模繁琐、危险系数高、无法CNC自动化,适合简单批量件。 CNC液压折弯机(主流) 双同步油缸驱动冲头下压,安全、精准、可编程、低劳动强度,可加工板材、型材、棒材等,是现代车间标配。 项目合作咨询
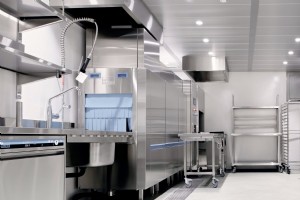
走进任何食品加工厂或商业厨房后场,映入眼帘的全是不锈钢设备:巨型冷冻柜、洗碗机、工业烤箱、操作台、炸炉、输送带等。这些设备必须严格遵循FDA、USDA、FSA标准,采用耐用、易清洁、无凹槽多孔结构的不锈钢制造,从源头杜绝细菌滋生。 食品行业金属加工的特殊要求 除台面、挡水板、货架等表面件外,商用冷冻/冷藏/烘烤设备、通风管道、定制模具刀具、货架输送系统等均由金属加工商一体化制造安装。 食品级焊接工艺 焊缝必须平整无缝隙,任何微小凹陷都会滞留食物残渣滋生细菌,极难彻底消毒。鉴于高频清洗消毒需求,所有表面须镜面抛光处理。 核心监管机构 FDA:规定食品接触材料标准、过滤器等关键部件规范。 NS
切割钢板的方式众多(传统剪切、水刀、激光切割等),激光切割凭借高速、高精、低成本优势成为主流。激光切割即用聚焦激光束熔汽切割金属,目前主流分三类: 1. CO₂气体激光切割机 最普及类型,激光束聚焦切割,切缝光滑,功率较低、成本可控、材料适应性广(玻璃、木材、塑料、薄板金属),近年切割金属能力大幅提升。 2. 晶体激光切割机 掺钕钇铝石榴石或钒酸盐晶体产生高能光束,可切割更厚/更硬材料,但功耗大、设备昂贵、损耗快。 3. 光纤激光切割机 光纤二极管传输放大激光,高功率、高能效、寿命长、维修成本低,擅长厚板切割,正成为行业新宠。 掌握三类差异,助您精准匹配加工需求。Sattler Manufa
新冠疫情持续蔓延,金属加工企业若能打破思维定势,主动创新,将在医疗设备、医院、制造商、零售商乃至个人防护需求上大有作为。核心聚焦两大领域: 自动化赋能高效生产 成熟金属加工商擅长设计、制造、安装自动化产线:从零售业的输送货架系统,到制造业的高端自主智能系统,金属制造与木工工艺是串联各环节的关键。在人员接触受限背景下,自动化装配线的运营效率至关重要。 定制化防护方案守护健康 疫情倒逼企业重塑员工与客户健康防护体系,定制金属加工成为核心支撑,典型产品包括: 设计感强的餐厅卡座隔断 可移动的流水线工位防护屏障 单向人流导向护栏 抗菌铜镀层工作台面与高频触点 无接触物料搬运小车与输送线 汽车穿梭遮
1. 强度重量比无出其右 钛是所有结构金属中比强度(强度重量比)最高的。例如,达到钛结构同等强度需要双倍体积的铝。虽然钢也很强,但比钛重约45%。这种轻量高强特性使其成为高应力应用的首选。 2. 熔点极高 钛熔点高达3034°F(约1668℃),远超铝的1221°F(约661℃)。尽管熔点极高,仍低于钨。 3. 地壳第九丰富元素却昂贵 钛是地壳第九丰富元素,却是最昂贵工业金属之一。高昂成本源于:提炼成本高、加工过程产生大量昂贵废料。 4. 最年轻的结构金属之一 钛直到18世纪才被确认为元素,而铁使用可追溯至公元前3200年。1937年Wilhelm J. Kroll博士发明商业化生产工艺
尽管是相对较新的技术,水刀切割已显著助力医疗行业发展。随着医学进步,手术材料和医疗设备制造商寻求替代工艺以提高生产力,水刀切割因其能满足极严公差和切割角度需求而备受青睐。早期水刀技术难达医疗标准,但经多年改进和新技术加持,现已广泛应用于医疗领域。 医疗行业为何转向水刀切割 医疗制造商需要能保持极严公差、具备切割角度能力的工艺。初期水刀技术不足,但经过多年进步和新技术加入,现已能满足医疗应用需求。 该工艺的核心优势 新一代水刀技术助力医疗制造商在多方面提升生产力: 切割速度显著提升:远超传统金属切割工艺。 大幅缩短设置与精加工时间。 材料适应性极广:可切割多种材料。 无热影响区与热变形:此
多年来,水刀切割已证明是市场上最高效的切割工具之一。然而,关于该工艺仍流传着一些误解,我们决定澄清事实。本文将逐一击破水刀切割的五大流传谣言,并阐述ICS如何利用这项技术为行业专业人士提供所需服务。 误区一:水刀切割只能处理平面工件 谣言:技术早期确实仅用于平板切割。但随着水刀技术进步及CAD集成的改进,现代水刀可精确切割复杂三维形状,部分设备甚至具备五轴切割能力。 误区二:水刀切割成本太高 谣言:许多新客户认为水刀切割报价高于激光等工艺,这有时成立,但绝非总是如此。项目定价取决于复杂度、材料、厚度等因素,某些项目用激光更便宜,另一些用水刀更划算。 其次,激光切割看似便宜,但加热过程往往破
切割工艺始终是制造业的核心环节,但许多人并不了解金属切割方法多种多样,每种工艺都有其独特的能力、局限性和成本。有些方法早在19世纪中叶就已出现,而另一些则是相对较新的技术。本文将深入解析赋予制造业切穿金属能力的五大主流工艺。 1. 切屑成形切削 切屑成形是利用锯切、铣削、钻削、车削等机械手段去除金属的工艺。该方法由Kivima和Franz在20世纪50年代开创,通常用“三元模型”描述,该模型在机床设计领域广泛应用。此类工艺中,工件材料以微小“切屑”形式逐步被移除。切屑成形涵盖多种具体操作,以下简述几种典型工序: 铣削:利用旋转刀具去除材料。 优势:多轴加工能力强,适用于各类规模项目。
切割工艺众多,唯水射流以“通用性+精度+绿色+柔性”四重奏独领风骚。从19世纪矿用水力到1980s磨料工程化,技术跃迁持续拓展应用边界。以下十大理由,重新定义您的切割工艺选择标准。 零热变形/零HAZ/零热损伤:冷切割物理本质,等离子/激光/EDM均无法企及。材料微观组织、力学性能、化学稳定性100%保留。 全材料通用性:金属/石材/陶瓷/塑料/橡胶/泡沫/复材/玻璃/食品/纺织/炸药——单一设备覆盖全工业元素周期表。同类工艺通常仅限金属/导电体。 微米级精度标杆:Flow设备±0.025 mm(±0.001″)零件公差,切缝~0.89 mm(0.035″),极窄射流实现精细特征与高材料利用
评估水射流设备性能时,厂商常盯着“最大切割速度”,却忽略更关键的“加速度”。本文深度拆解二者在真实生产场景中的权重差异。 速度:直线赛道的指标 80%零件包含频繁启停、转角、小圆弧、穿孔点——速度优势无法释放。 加速度:复杂几何的真实引擎 定义:单位时间内速度变化率(0→Vmax耗时)。决定机床在复杂轮廓、密集特征、小孔阵列中的真实节拍。ICS Mach 500五轴机型拥有行业领先加速度性能,复杂件综合周期缩短30-50%。 高加速度的商业价值转化 单件周期压缩 → 报价更具竞争力 设备利用率提升 → 单位时间产能跃升 → 接单能力扩大 耗材消耗同比下降 → 石榴石/喷嘴/混合管单件成本降低
金属材料 不锈钢系列 铁基合金,铬含量≥10.5%赋予耐腐蚀/耐热性。成分微调衍生奥氏体(304/316L)、马氏体(420/440C)、双相(2205)、沉淀硬化(17-4PH)等亚族,覆盖食品/医疗/航空/油气/建筑全场景。 钛合金 高比强度(强度/密度~200 kN·m/kg)、极低腐蚀率(海水/氯化物)、生物惰性。Ti-6Al-4V(Gr5)占航空/医疗/运动装备80%份额。水射流冷切割规避Alpha Case层,保留疲劳性能。 铝合金 模量~70 GPa(钢1/3),轻量化首选。7xxx/2xxx系高强(7075-T6/2024-T3)用于机翼/机身/发动机舱;6xxx系(6061/
ICS核心装备赋予客户:无可比拟的材料通用性、超越行业标准的边缘质量、微米级切割精度。水射流物理过程可拆解为三大核心步骤: 1. 超高压生成 HyperJet增压泵输出94,000 psi(648 MPa)超高压水流。对比:消防水带0.27-0.83 MPa(390-1,200 psi)。ICS设备压力为行业主流50-60k psi的1.6-1.9倍,动能基础碾压级领先。 2. 压力-速度转化:宝石喷嘴 微米级宝石喷嘴(红宝石/蓝宝石/金刚石)将压力转为极高速度射流(~1,000 m/s)。喷嘴口径直接决定切缝宽度。纯水切割即靠此射流切软材。 3. 磨料注入与能量放大 石榴石砂经磨料入口进入混
工业技术