亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
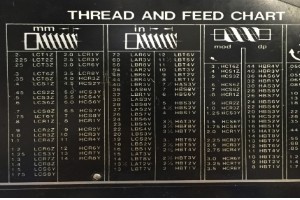
学习目标 确定螺纹进给深度 掌握正确车削螺纹方法 计算螺距、牙深、小径、平顶宽 设置正确RPM、快换齿轮箱、刀架角度、刀具 双微分环归零技巧 掌握螺纹车削操作、扩孔、刀具磨制 车床螺纹车削 车床切削螺纹在工件上产生均匀螺旋脊,用形状匹配螺纹轮廓的车螺纹刀具逐层切削实现。 练习准备 准备圆料车至外螺纹大径; 用切断刀或专用刀切底槽,深度=单牙深+0.005; 统一螺纹单牙深公式:d = P × 0.750。其中d=单牙深,P=螺距,n=每英寸牙数(TPI)。进给深度 = 0.75 / n。 螺纹尺寸计算 车削正确螺纹需先计算保证尺寸合规。以下公式图示辅助计算。 示例: 计算3/4-10
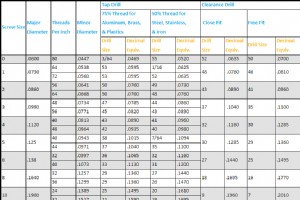
学习目标 掌握攻丝工艺流程 确定攻丝转速 了解修光与抛光操作 掌握高级装夹技术 攻丝概述 攻丝是在孔内切削内螺纹以装配螺钉/螺栓,也用于加工螺母螺纹。车床可动力进给或手动攻丝。无论哪种方法,孔必须用合适尺寸底孔钻钻好并倒角。 攻丝良好实践 使用攻丝导向器 攻丝导向器是加工直通可用螺纹的关键。车床/铣床攻丝本身已居中对正。手动对正时,90°导向器远比肉眼准确。 使用切削油 钻孔攻丝必须用油:防尖啸、切削顺滑、排屑、防过热。 啄攻 防止刀具过热断裂。进一段退刀排屑冷却。常见:进一整圈退半圈。每次退刀清屑加油。 手动攻丝步骤 查表选底孔钻:选丝锥首选参考表(见原文三张攻丝底孔对照表); 倒角:
学习目标 掌握粗/精车削工艺 掌握台肩车削 掌握端面加工 掌握中心钻/定位钻设置 掌握镗孔设置 掌握滚花设置 正确装夹工件切断/开槽 掌握锥度计算 正确装夹四爪卡盘工件找正 车床加工工件通常为:切削至尺寸、获得真圆直径。全长同径需平行车削。直径加工建议两刀:粗车+精车。为保证两端同径,两顶尖必须同轴线。 精确切深设定步骤 刀架设30°; 装粗/精车刀。向主轴方向进给用右手车刀; 刀架座左移刀架滑板,刀尖设中心高; 按直径材料设正确转速进给; 开车工件右端轻切0.005深、0.250长; 停车,不动横向进给手柄; 鞍座手轮右移刀具至工件端部; 测量计算去除量; 微分环转动去除量一半。例:去
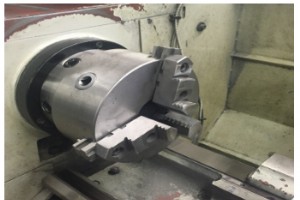
学习目标 掌握各类卡盘特点与适用场景 卡盘概述 因尺寸形状限制,部分工件无法两顶尖间装夹加工。车床卡盘广泛用于装夹加工。最常用:三爪通用卡盘、四爪独立卡盘、弹簧夹头。 三爪通用卡盘 用于夹持圆形、六角工件。三爪随扳手同步运动,靠内部螺旋盘驱动,快速夹持精度达几百分之一毫米或几千分之一英寸。规格1/8-16英寸。通常配两套爪:外爪外径夹持、内爪内径夹持。 四爪独立卡盘 四爪各自独立由扳手调节。适用圆形、方形、六角、异形工件。爪可反装内径夹持。 弹簧夹头 精度最高,用于高精密加工和小刀具。弹簧筒夹可夹持圆形、方形、六角工件。适配器装入主轴锥孔,中空拉杆内螺纹装入主轴另一端。转动手轮拉杆将筒夹拉
学习目标 理解切削速度、进给、切深定义 根据材料与直径确定RPM 掌握车削进给率设定 掌握主轴转速设置 掌握进给设置 高效运用机床的关键在于掌握切削速度与进给。不当参数会造成大量时间浪费。应采用钢厂与刀具厂研究验证的推荐金属去除率,查阅附录或《机械工程师手册》。车床进给由快换齿轮箱换挡齿轮控制。教材建议仅两刀完成直径加工:粗车+精车。实践中建议至少三刀:首刀快速去除余量(粗车),二刀建立表面质量并预留刀具压力余量,三刀精加工。全天切螺纹的量产场景可仅两刀:留0.002-0.003余量精车。注意:极微小切深(0.001-0.002)表面质量往往差于前道粗车,因精车需要适当刀具压力。 核心概念
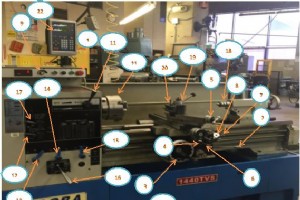
学习目标 识别车床关键部件及功能 掌握车床安全操作规范 掌握刀具装夹与设置 掌握工件装夹方法 理解刀具安装与定位 掌握工件与尾座顶尖对中技巧 车床概述 车床是极其通用且重要的机床,通过旋转圆柱工件对抗受控刀具进行切削。作为所有机床的鼻祖,车床广泛应用于车削、锥车、成形车、切螺纹、端面、钝化、镗孔、旋压、磨削、抛光等作业。切削刀具沿工件轴线平行、垂直或成角度进给。主轴旋转工件,尾座不旋转但可装钻头/丝锥/扩孔刀/锥度刀具,或用顶尖支撑工件端部适应不同长度。卡盘、顶尖、三爪卡盘等均可装主轴。 车床主要部件 (图1) 电源开关 主轴正反转(拨杆上下) 鞍座手轮 横向进给手轮 刀架进给手轮 鞍座
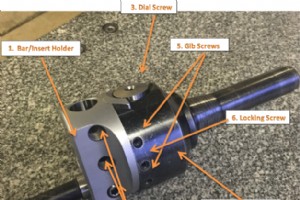
学习目标 识别偏心镗头结构 掌握回转工作台正确设置方法 偏心镗头 偏心镗头安装在铣床主轴上,可使钻孔获得更好表面光洁度和更高直径精度。用于公差不允许用钻头、或无足够大钻头/扩孔刀的大孔加工。可扩大孔径,亦可调整孔中心线。 安全注意事项 操作前确认所有定位螺丝锁紧;验证镗头能插入孔内;拔出内六角扳手再开机;复核主轴转速。 偏心镗头结构与刀具 镗杆可在直角轴向调节,便于精确定位镗刀加工不同直径孔。比调整镗刀在刀杆中位置或更换镗杆更方便。刻度微分环可在无百分表情况下按增量(通常0.001)精确移动刀架。 偏心镗头三大核心部件 镗头本体(发黑防锈) 刀杆/刀片座(镀铬耐磨) 微分螺丝(精密研磨,
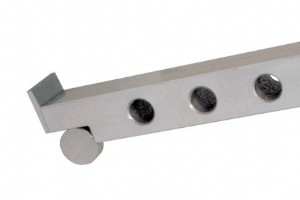
学习目标 理解正弦规原理 掌握正弦规正确使用方法 了解量块拼接与研磨 计算量块堆高 正弦规概述 正弦规配合量块用于精密角度测量:精确测量角度或将工件定位在给定角度。材质为高铬耐腐蚀钢,经硬化、精密研磨、稳定化处理。两端等直径圆柱,轴线相互平行,且与正弦规上表面平行等距。精度可达0.01mm/m。 正弦规为直角三角形斜边,量块为对边。量块高度公式:H = L × sin(θ)。 示例:5.000正弦规设13°角:H = 5.000 × sin(13°) = 1.124,堆叠1.124量块即可。 正弦规原理 三角函数应用于正弦规使用; 平板、正弦规、量块配合精密构角; 已知标准长度AB,计算
学习目标 识别并选择立式铣床装夹与操作应对各类加工任务 根据材料选取合理切削速度 计算立铣切削转速与进给 掌握动力进给攻丝正确设置 切削速度 切削速度定义为刀具外切削边的线速度,即表面速度。表面速度、表面英尺数、表面积直接相关。同一转速下,大直径刀具表面速度更高。单位:表面英尺/分钟(SFM)。所有切削工具遵循表面速度原理。切削速度主要取决于工件材料与刀具材料。工件越硬,切削速度越低;越软越高(见图1)。刀具材料越硬,切削速度越高;越软越低(见图2)。 表1:常用材料切削速度参考表 (SFM) 材料类型切削速度 (SFM) 低碳钢40-140 中碳钢70-120 高碳钢65-100 易
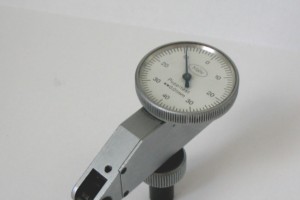
学习目标 掌握铣床主轴校正方法 理解虎钳指示校正原理 掌握弹性筒夹使用技巧 区分顺铣与逆铣特性 熟练使用寻边器 正确设置快速换挡齿轮箱 掌握工件找正方正方法 理解端面铣削要点 掌握高级装夹技术 校正工具:百分表 百分表是测量两表面微小偏差的精密工具。校正时将百分表安装在主轴上,测定主轴相对工作台的方位。用于拧紧/松开套筒的扳手也可调节主轴箱螺栓。 铣床主轴校正 校正确保主轴垂直于工作台X、Y轴,保证刀具与铣削表面垂直于工作台,防止铣削形成不规则纹路。立铣主轴箱可前后、左右倾斜,长期使用会漂移,需定期检查调整,确保主轴垂直于工作台。 基础校正步骤 拆卸工作台虎钳; 百分表安装于主轴,探针朝

设备概述 铣床是车间最通用的机床之一。主要用于铣削平面,亦可加工不规则曲面,还能钻孔、镗孔、切削齿轮、加工键槽。铣床采用多齿刀具切削运动工件,主轴箱配备套筒进给手柄控制主轴上下移动,工作台可在X、Y、Z三轴手动进给。最佳操作顺序:先调Z轴,再Y轴,最后X轴。轴向定位后使用丝杠锁紧装置锁定。 铣床常配备一轴或多轴动力进给,配有前进/后退杆与调速旋钮。动力进给比手动进给更平稳,表面质量更好,长距离切削时可减轻操作员疲劳。 安全操作规范 安装回转工作台、分度头、平口钳等重型附件时须双人协助; 严格参考切削速度与进给速度表; 仅使用锋利、完好的刀具; 工件靠平行垫块或虎钳底面定位,用软锤敲紧,确认夹
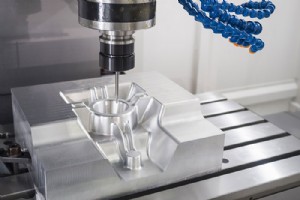
什么是模具工装? 模具工装即模具,指熔融塑料注入形成零件的负型腔空间。高质量、大批量生产离不开优质模具。模具设计制造复杂,需大量资金投入与充足周期。 原型模具与原型工装 工装设计始于原型开发阶段。通过3D打印、铸造聚氨酯、机加工制作原型模具,用于小批量试产中排查问题、验证设计。前期投入原型验证可大幅降低后续量产返工成本与周期。 模具设计关键考量 模具设计需兼顾复杂度、寿命、应用场景与产量。选型最关键:大批量合同制造建议直接投资高耐久生产模具;小批量生产可先用原型模具,待产量提升再升级。模具制造商协助设计,可运行模流分析优化分型线、浇口、顶出位置。资深原型工程师与模具商紧密配合,确保制造出最优工
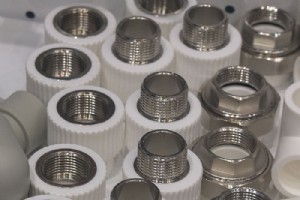
什么是嵌件注塑? 嵌件注塑是一种将独立零件结合为单一组件的注塑工艺。成品零件永久连接并完全包覆。由于是单步骤工艺,嵌件注塑提高生产效率、降低制造成本,同时赋予零件更优的机械与功能性能。 嵌件注塑的应用场景 嵌件注塑允许将嵌件放入模具中,注塑过程中将其包覆成型。嵌件可为金属或塑料,常见包括螺柱、触点、螺纹嵌件。螺纹嵌件常用于需二次装配(如粘接、焊接)的零件。需灭菌的医疗器械多采用嵌件注塑,工艺形成的严密密封利于灭菌。典型案例:医用注射器、防水电缆、旋钮等。 嵌件注塑工艺流程 嵌件注塑涉及两种不同材料,如将螺纹金属嵌件嵌入模具,再注射热塑性树脂包覆。某些情况下结合嵌件注塑与包胶成型:如金属嵌件注塑
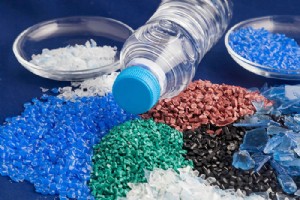
什么是包胶成型? 包胶成型是一种注塑工艺,可在一次成型过程中将多个零件或材料结合成一个成品组件。与将两种材料同时成型的嵌件注塑不同,包胶成型涉及两个分别成型的零件,最终将两个零件永久组装连接在一起。 包胶成型的应用场景 包胶成型适用于在已成型零件上增加新材料层,形成单一组件。典型应用包括塑料包塑料、橡胶包塑料、塑料包金属和橡胶包金属。当塑料壁厚过厚或过薄无法一次成型,或零件几何结构复杂时,该工艺优势明显。常见应用包括为牙刷、无绳电钻等设备添加橡胶手柄或握把。 包胶成型工艺流程 包胶成型过程中,新塑料零件被模塑覆盖在现有基材上。两者通过化学键合或机械锁合实现连接: 机械锁合:要求基材具备特定凹
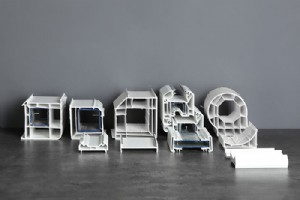
气辅注塑成型是注塑家族的专用技术。同结构泡沫成型一样,气辅成型相比传统注塑能制造更轻更廉价的零件。凭借多功能性与成本优势,气辅成型已成医疗器械制造重要选项。选定工艺前,以下是您须知的气辅注塑成型要点。 什么是气辅注塑成型? 气辅注塑成型利用物理惰性气体充分填充型腔。气体在熔体注入后导入,形成轻量低成本中空件。氮气因易得廉价成首选。气辅特别适配厚壁复杂几何零件。分内部气辅与外部气辅两类。 内部气辅 气体导入零件几何中心,推动熔体向外膨胀填充型腔,中心留空心通道。部分件型腔部分填充后注气,再注剩余熔体,气体助熔体填充再填实。内部气辅专用于厚壁件生产轻量中空件。 外部气辅 气体从零件外侧一面导入,高
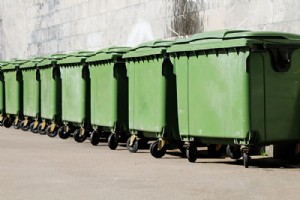
结构泡沫成型,如同气辅成型,属注塑成型家族工艺。该工艺可一次成型原本需多组件组装的大型复杂一体件。本文解析结构泡沫成型核心要点及其对装配流程的赋能价值。 什么是结构泡沫成型? 结构泡沫成型是传统注塑无法覆盖的几何流长零件的替代工艺。工艺类似注塑,但成型中引入化学发泡剂。发泡剂与注入模具熔体发生化学反应生成气泡。气泡膨胀形成细胞矩阵即“泡沫”填充型腔成型零件。 结构泡沫成型优势 内部气泡助熔体更有效填充型腔壁与深腔。成型压力因气体膨胀降至约1吨/平方英寸(传统注塑约4吨)。低压意味可用小吨位注塑机降本。结构泡沫更适配厚壁件,可实现肋壁比超100%。内部气体降低塑件重量与树脂成本。最关键优势:将多
“1981年创立的Synectic Product Development深耕医疗器械与消费品全生命周期设计研发制造,建立强势全服务声誉。迎接40周年之际,这家Mack Molding全资子公司落户康涅狄格州Woodbridge 11 Lunar Drive新址,打造超万平方英尺共享制造工程空间,研发生产一体化。 装配空间扩容四倍以上满足设计快速原型客户增长需求;机床车间规模翻倍强化原型与制造零件生产能力。Synectic大幅聚焦新产品导入(NPI),制造前置研发助企业加速上市。过去设计变更受阶段制约,今设计制造工程师跨职能协作让产品落地前所未有高效。 Adam Lehman:‘这
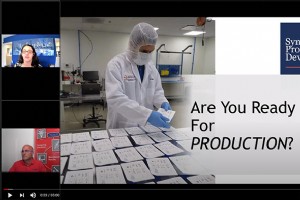
无论产品何种,终极目标是走向量产。观看这场免费网络研讨会确保产品就绪。Synectic总裁Adam Lehman将深度剖析企业转型制造常见误区,探讨省时省钱避坑最佳实践,揭示量产前必须就绪的全要素。您将获得所有制造疑问的答案: 需要哪些文档? 需要哪些测试? 应自问哪些关键问题? 立即报名免费网络研讨会 本研讨会为预录制,您可随时便捷观看。
试产阶段是产品开发终局的起点。试产距离委托制造仅一步之遥,用于工程开发末期新产品导入(NPI)测试新方法、生产工艺、系统在质量控制下的表现。试产通常小批量进行,将最终设计原型转化为装配线。试产件具“生产质量”但规模较小以最小化风险。以下贴士助您平滑过渡试产。 熟知你的流程 试产全流程须受版本控制。清晰理解流程流向与操作规范。必须明确标准作业程序(SOP):定义组件从来料、检验、放行产线到发运的流转。建立质量计划:该生产线的标准、实践、资源、规范、活动序列集合。视产线需求可能需在线/终检测试。不易在成品检出的需验证检验工序需工序流转卡。试产是理解细化这些要求的最佳时机。 维持多学科团队协同 试产
DFM即面向制造设计,是产品从原型开发转入新产品导入(NPI)阶段启动的关键流程。正确实施可显著降低制造成本与周期。本文揭示DFM三大核心要点及其对产品可制造性的影响。 什么是DFM及其重要性? DFM是设计易于量产装配的产品零部件与组件的实践,是实现产品经济制造的进阶设计层级。资深工程师凭经验在早期植入DFM思维,但流程繁复需独立阶段。DFM有时机:过晚实施代价高昂。通常在概念冻结、多轮原型验证、技术团队对设计充满信心后开展。 如何开展DFM分析? 审视理解设计意图 选材满足设计要求同时兼顾增成本工艺 基于零件几何与预估产量确定最终制造工艺 设计零件使选定毛坯尺寸最小化切除量减少加工工时
工业技术