亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

航空航天曾长期依赖铝合金,但新一代高性能合金(钛合金、Inconel、高强钢)因比强度、耐高温、抗疲劳优势成为主流。传统热切割(激光/等离子/EDM)引入热影响区(HAZ),导致微裂纹、相变、硬度下降。水射流切割以“冷切割+超高压”完美破局。 十大核心优势 1. 全谱材料适配性 铝、钛、Inconel、不锈钢、4130钢、黄铜、复合材料、陶瓷、石材、玻璃——单一设备覆盖航空全材料谱系,工艺选型不再受切割手段限制。 2. 钛合金加工终极方案 95%,无Alpha Case层(氧化硬脆层),零热损伤。 3. 极致厚度跨度 单机覆盖0.1-280 mm(11英寸)厚度,无需更换设备/工装。激光/等离
后疫情时代消费行为演变与需求激增,迫使云厨房行业加速变革。全球云厨房市场规模预计将以 11.4% 的复合年增长率(CAGR)在 2026 年达到 895 亿美元,增长势头不可忽视。 在高速增长期,志在成为全球品牌的云厨房企业别无选择,必须拥抱厨房自动化以匹配行业节奏。严格的口味一致性、质量管控、极速出餐(10-20 分钟送达)是生存底线。 2022 年消费者核心诉求: 口感诱人 价格亲民 选择丰富 极速触达(10-20 分钟送达!) 传统模式下,这意味着大幅增加管理层级、运营成本与人力投入。 但得益于现代技术,您可以在不增加巨额成本、不招募庞大团队的前提下实现所有目标。 厨房自动
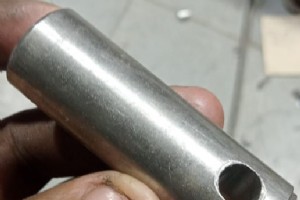
企业概况 行业: 厨房自动化 产品: 商用炸炉(零食油炸设备) 为何选择 Karkhana.io? 客户痛点: 前显示面罩小批量制造需求,以及连接组装工艺技术难题。 调用能力: 钣金制造——激光切割、折弯、压铆紧固件、焊接、抛光 交付成果: 实现前显示面罩 400 件小批量量产 独特工装夹具保证焊接垂直度 斜角倒角缺口尺寸控制在 1mm 以内 通过底板长槽设计彻底消除组装错位 去年底,一家厨房自动化企业带着特定制造需求找到 Karkhana.io,此前他们四处碰壁。他们开发了一款独特的炸炉,需要配套显示面罩,但无法按精确要求量产,难以满足餐饮客户的审美标准。 过去 5 年,印度厨房自
环保意识觉醒、燃油价格上涨与政府政策推动三大因素,加速了印度电动出行的爆发式增长。EY 报告显示,2021 年电动汽车注册量较 2020 年激增 168%(约 33 万辆)。同一报告预测,行业规模有望在 2027 年达到年产 900 万辆。 这一变革性转变体现在:工业界兴趣高涨、各地形成电动汽车制造集群、政府推出 NEMMP(国家电动出行使命计划)、e-AMRIT 电动汽车门户、FAME-II 计划第二阶段等强力政策。 是什么推动了汽车行业的这一根本性变化?让我们深入剖析。 电动汽车为何成为主流选择? 几乎所有主流车企都在大规模投入电动汽车研发与制造。广泛的制造布局与激烈竞争使电动出行成
据 EY 报告预测,印度电动汽车销量占比将从 2021 年的 1% 跃升至 2027 年的 39%。这一数据与无数行业研究共同指明了汽车行业的未来方向。随着大量初创企业和中小企业投入新车型与新能源类型的研发,我们将见证现有电动汽车技术的持续迭代升级。 然而,无论车型如何演变,所有类型电动汽车(含电动三轮车)的核心零部件本质相同。任何想要创业并规模化发展的电动汽车企业,必须深度理解这些核心组件——它们定义了电动汽车的工作原理。 十大核心零部件详解 电池包: 相当于燃油车的油箱,是能量储存中心,接收控制器信号后输出电能。主流类型包括锂离子电池、镍氢电池、铅酸电池等。 驱动电机: 相当于燃油车
预计印度电动汽车销量将从 2021 年的 33 万辆指数级增长至 2027 年的 900 万辆以上。作为全球最大的汽车市场之一,印度正经历消费者偏好的剧烈转向——电动汽车销量持续攀升。 这一趋势在头部企业中同样显现:Mahindra Electric、Ola Electric、Tata Motors、Ather Energy 等巨头领跑市场。同时,大量极具潜力的初创企业涌现: Euler Motors(商用电动车细分领域) Exponent Energy(以快充技术变革充电基建) BuymyEV(智能个人出行解决方案) Ozone Motors(聚焦城市及个人出行的可持续移动) 然而,
印度汽车经销商联合会(FADA)发布的数据显示,电动汽车销量从上一财年的 134,821 辆激增至 2022 财年的 429,217 辆,实现了三倍增长。这只是无数统计数据和研究中表明汽车行业未来走向的一个缩影。 随着需求激增和市场变革,大量电动汽车初创企业应运而生。当前电动汽车企业最迫切的需求是开发创新、以用户为中心的产品。但在传统模式下,生产线变更或新功能测试意味着投入数千万甚至上亿卢比,并需组建专门的研发团队。 这是汽车行业创新的传统路径,但快速原型技术的出现彻底改变了这一局面,特别是在二三轮电动汽车领域。 快速原型:加速产品构建 快速原型技术让电动两轮车企业能够在数天而非数月或数
学习目标 完成本单元学习后,您将能够: 掌握图像保存操作 理解如何将图像导入 Mastercam 熟练进行图像缩放与拖拽/平移操作 完成 Mastercam 机床设置、毛坯设置与刀具设置 创建高质量加工刀路 Mastercam 核心功能:光栅转矢量图像转换 光栅转矢量图像转换: 本教程将指导您如何将光栅图像导入 Mastercam。Mastercam 是一款基于矢量的软件,而互联网和其他来源的大多数图像均为光栅格式。光栅图像由数千个不同颜色的像素组成,而矢量图像则通过数学公式定义线条形状。在本实操中,您将学习如何将光栅图像转换为 Mastercam 可用的矢量图像。 图像获取与保存
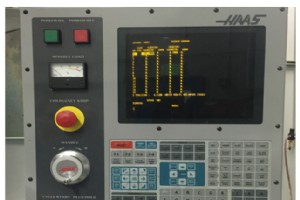
学习目标 完成本单元学习后,您将能够: 识别哈斯控制面板布局与八大功能键区 熟练执行开机回零、门锁屏蔽、装刀、MDI使用、工件零点对刀(测边器/机械指针)、刀长对刀(纸片法)、MDI验证、程序传输存储、空运行/实切运行、CDC调整、关机收尾全流程 建立标准化、可复现、安全优先的哈斯机床操作肌肉记忆 哈斯控制面板布局与八大功能键区 哈斯控制器采用模块化键盘设计,键位固定跨机型通用: 功能区核心按键功能 功能键F1~F4、HELP、CALC、PARAM/DGNOS、SETING/GRAPH、OFFSET、CURRENT COMMANDS、ALARM、MESSAGE、HELP软键菜单导航、
学习目标 完成本单元学习后,您将能够: 掌握CNC铣床从开机到关机的标准化作业流程(11步法) 熟悉哈斯控制面板各功能区与按键操作 独立完成:开机回零、装刀、装夹、对刀(刀长/工件零点)、传程、空运行、实切、补偿调整、关机 建立安全第一的实操习惯(单段/低倍率/手按进给保持) CNC上机操作标准化11步流程 开机前检查:油位/冷却液液位/气压(≥0.5MPa/70PSI换刀)/工作区清场/维护手册核对。 开机回零:总断路器合闸 → 控制面板POWER ON(绿钮) → 急停复位 → RESET → POWER ON RESTART(回零) → 等三轴全到位。 装刀:按程序刀具清单顺序,
学习目标 完成本单元学习后,您将能够: 阅读理解标准CNC程序结构与块执行顺序 掌握字母地址代码(地址码)的含义、模态/非模态特性 识别特殊字符功能(程序开始/结束、注释、屏蔽、块结束) 熟记核心G码与M码功能及典型组合 理解关键G码(G00/G01/G02/G03/G40~G43/G54/G80~G84/G90/G91/G98/G99)的几何与工艺含义 CNC程序结构:安全、可读、可维护 NC程序 = 按执行顺序排列的指令块。像读书一样:从上到下、从左到右。每行一个块,块内指令同时生效。 标准程序块序列(单刀具单操作最小模型) 程序开始 % 程序号 Oxxxx 刀具信息注释 (T1
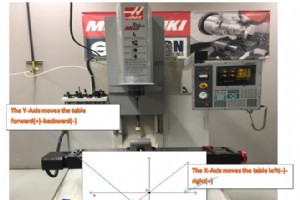
学习目标 完成本单元学习后,您将能够: 理解VMC(立式加工中心)三轴运动几何学与刀具相对运动视角 掌握机床回零(Home)流程与原理 区分机床坐标系、工件坐标系(G54~G59)与局部坐标系 掌握刀具长度补偿(TLO/H码)与工件零偏移(XYZ/Z)的设定方法 熟练运用三种主流刀长设定法:工件面对刀、标准块对刀、测刀仪自动对刀 VMC机床运动几何学 标准VMC:工作台承载工件做XY平面运动,主轴箱/立柱做Z向运动。 面向机床操作面: X轴:工作台左右移动 → 刀具相对工件:X+ 向右,X- 向左。 Y轴:工作台前后移动 → 刀具相对工件:Y+ 向后(远离操作者),Y- 向前(靠近操作
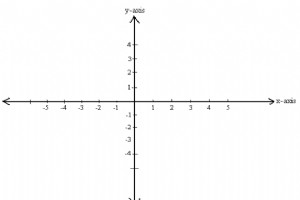
学习目标 完成本单元学习后,您将能够: 深度理解笛卡尔坐标系在二维平面与三维空间的数学定义 熟练掌握四象限坐标符号规则与点位定位 区分极坐标与直角坐标的异同与转换 识别CNC机床可编程轴(X/Y/Z/A/B/C)及运动方向约定 理解机床坐标系、工件坐标系、参考点的层级关系 笛卡尔坐标系数学基础 一维实数轴 数轴:等间距刻度的直线,原点O(0),右正左负。任意点对应唯一实数,距离=|数值差|。这是所有高维坐标系的基础构件。 二维平面直角坐标系 两条垂直数轴X、Y交于原点O。平面上任意点P作垂线至X、Y轴,足点坐标分别为x、y → P(x, y)。 横坐标:X轴有向距离(左负右正)。
单元1:CNC技术导论 什么是CNC? CNC(Computer Numerical Control,计算机数字控制)是指通过预先编制的数字化程序指令,自动控制机床运动与加工过程的技术。区别于传统手动操作(手轮/杠杆),CNC实现了机床动作的程序化、自动化、高精度、高柔性。 现代CNC生态系统:CAD/CAM/CNC一体化 CAD(计算机辅助设计):三维建模、二维工程图、几何尺寸公差(GD&T)、装配仿真。 CAM(计算机辅助制造):刀具路径生成、切削参数优化、碰撞检查、后处理输出特定机床G代码。 CNC机床:执行G代码驱动伺服轴运动,实时闭环控制位置/速度/力矩。 全链路数字化:CA
学习目标 完成本单元学习后,您将能够: 在任意机加工车间落地实施5S现场管理 深度理解改善(Kaizen)哲学与PDCA循环实操 掌握精益制造导入的系统方法论与关键工具 精益5S:现场管理的基石 5S源于日语五个词的罗马音首字母:整理、整顿、清扫、清洁、素养。不是单纯“大扫除”,而是建立可视化、标准化、自我维持的现场管理系统。全员参与制定标准,人人拥有流程所有权。 第零阶段:安全(Safety)—— 先决条件 5S不等于安全,但安全是5S的前提与底线。没有安全的5S是空中楼阁;安全不因5S而自动改善,需独立体系保障。 一、整理 —— 区分“要/不要”,清除冗余 对作业区所有物品(工
学习目标 完成本单元学习后,您将能够: 独立完成洛氏硬度测试(HRC/HRB等标尺) 独立完成布氏硬度测试(HBW) 理解两种方法的适用范围、优缺点与选用原则 硬度检测的工程意义 硬度是材料抵抗局部塑性变形能力的综合指标。车间热处理质量验收、来料材质确认、切削参数选定(刀具材质、转速、进给)均依赖准确硬度值。锉刀划痕法仅能粗略判断(能划动/划不动),无法量化,工程决策必须使用标准化硬度计。 两大主流方法对比 维度洛氏硬度布氏硬度 压头金刚石圆锥(120°,顶尖R0.2mm)或钢球(1/16″, 1/8″, 1/4″, 1/2″)450HBW) 测量参数压痕深度(初始试验力后深度h₀
学习目标 完成本单元学习后,您将能够: 正确实施工具钢淬火工艺并评估硬度结果 正确实施淬火后回火工艺并评估综合力学性能 描述其他常用工具钢的热处理工艺要点 热处理安全规范(19条红线) 全套防护:耐热服、耐高温手套(≥500℃)、防护面罩、安全眼镜,防热油飞溅烧伤。 炉前检查:风机、排烟、自动切断阀、超温报警、气体检漏全部确认正常。 冷却介质充足:淬火油/水箱液位≥有效容积80%,保证冷却能力;液位过低导致冷却速度不足、硬度不足/变形。 淬火区通风:油雾浓度≤5mg/m³,防火防爆、防职业病。 点炉按说明书:燃油/燃气炉严格按厂家程序点火,严禁简化步骤。 点火侧身站立:严禁正对炉门/燃
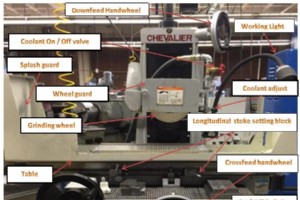
学习目标 完成本单元学习后,您将能够: 识别平面磨床结构与主要部件 掌握平面磨削标准操作流程 熟练执行砂轮修整(金刚石笔法) 执行砂轮敲击检查(环响测试) 完成砂轮更换全过程 依据工件材质、硬度、精度要求科学选型砂轮 解读砂轮标准标记(磨料、粒度、硬度、结构、结合剂) 针对典型磨削任务推荐最优砂轮规格 平面磨床概述 平面磨床属于精密精加工设备,利用高速旋转的砂轮对工件平面进行微量切削。典型加工范围:长≤450mm、宽≤200mm、高≤150mm。工作台为电磁吸盘(或永磁吸盘),通过手柄切换磁力开/关。单次进给量极小:最大切深0.005mm(5μm),最小可达0.001μm。工作台运动可自
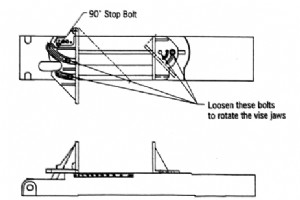
学习目标 完成本单元学习后,您将能够: 识别带锯床类型(卧式、立式、切割锯)及核心部件 熟练掌握带锯床安全操作17条铁律 独立完成卧式带锯、立式带锯、切割锯的标准操作流程 根据工件材质、截面形状、尺寸正确选用锯条(齿形、齿距、齿套) 掌握虎钳装夹技巧与切削液管理要点 带锯床概述 带锯床分卧式带锯(工件固定、锯架下降切削,适合型材、棒料批量下料)与立式带锯(锯条固定、工件移动进给,适合曲线、轮廓切割)两大类。机床结构相对简单,但涉及高速运转锯条,安全隐患大,必须系统掌握操作规范。 立式带锯五步操作法(入门必读) 防护先行:护目镜、手套、工装袖口扎紧;严禁围巾、宽大衣物、长发散落。 知机
学习目标 完成本单元学习后,您将能够: 识别钻床的主要部件与结构 熟练掌握钻床安全操作规范 了解常用刀具(钻头、铰刀、沉孔刀、攻丝刀具)的选用原则 掌握铰孔、钻孔、动力进给攻丝及手动进给攻丝的标准工艺流程 理解砂轮修整的基本操作(针对配套磨床) 钻床概述 钻床(钻铣床)主要用于在工件上钻削或扩大圆柱形孔。其核心操作是钻削,同时也可进行铰削、沉孔、扩孔和攻丝等加工。学员车间使用的立式钻床是家庭车间和工业车间最常见的设备类型,主要由主轴箱、工作台、立柱、底座四大组件构成。 主要部件功能 主轴箱:内置电机与变速机构,驱动主轴旋转。主轴套筒可通过手动或自动进给实现上下移动。 工作台:安装在立
工业技术