亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
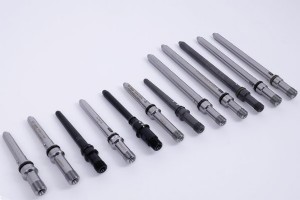
创新压力空前:每款新车必须更强、更快、更高效。智能化配置、燃油经济性、整体可靠性三大维度倒逼车企不断突破——任务艰巨。 为高性价比服务目标市场,车企转向汽车精密加工技术确保制造质量。 精密加工工程新纪元 汽车精密加工本质是CNC加工(数控加工)。利用计算机与自动化精准控制制造刀具。 核心优势:零件在计算机精密设计→转化为指令序列→驱动电动刀具成型。实现前所未有的严公差,精度远超传统工艺,废品率大幅降低。 重复性是另一核心优势:程序固化后,批量零件零差异、高一致性,完美适配大批量需求。 典型应用:大型铝块CNC加工成精密缸体;燃油喷射/燃油泵/转向/悬挂/排气系统零件同理。 挑战亦存:设
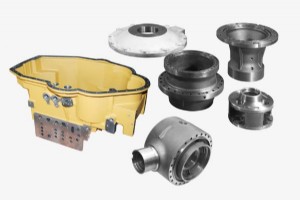
砂铸是客户获取功能特性零件的常用技术,因工艺高效、废料可回收,性价比极高。 砂铸应用核心优势 最大优势:几乎所有可熔融金属均适用,只要熔铸速率可控。材料选择无束缚,利于复杂总成兼容。尺寸跨度无上限:从轴承座到发动机缸体、飞机起落架,只要模具与浇注系统设计得当,尺寸不构成障碍。配合合理浇注/芯子系统,简繁零件均能全向充型,无论掌心大小还是起落架级大件,均能产出高强耐用零件。 典型应用领域 结构类零件主导: 泵体、阀体 发动机缸体 衬套 曲轴 变速箱壳体 歧管 气缸盖 机床底座/机架 行业无边界:农业、矿山、建筑、航空航天、医疗等广泛采用。中小到大批量均可,零件跨企业跨行业通用。
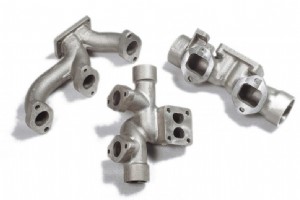
碳钢熔点高难砂铸。球墨铸铁熔点较低,可通过砂铸实现近似钢的冶金性能。以球墨铁替代钢件可减少机加工、降低单件成本。 本文介绍球墨铸铁特性及砂铸工艺要点。 两大铸铁对比 灰铁沿用数百年:易熔铸、切削性好,但片状石墨成裂纹源,抗拉强度与延展性低。 球墨铸铁(20世纪中叶问世)在优质高碳生铁中添加微量元素,形成铁素体/珠光体基体上的球状石墨,故称球墨/球状石墨铸铁。密度略低于钢(7.1 vs 7.8 g/cm³),抗拉强度相当,延展性中等、耐磨、吸震好。 砂铸工艺流程 模型置入砂箱压实成型腔。砂箱分上箱(顶箱)下箱(拖箱),顶箱设浇口冒口系统。凝固后落砂清理,切除浇冒口送机加工。 球墨铁与

什么是球墨石墨铸铁(CGI)砂铸? 球墨石墨铸铁(CGI),海外称蠕墨铸铁,是灰铁强度不足/过重时的替代材料。CGI强度与刚度较灰铁提升约75%,重量大幅降低。例:CGI发动机总成比灰铁轻约9倍。 工艺同常规砂铸:造型腔→浇注熔融CGI→缓冷成型。 英洛华主产船用发动机缸盖CGI砂铸件,重量40-300kg,蠕墨率稳定超90%。 CGI适配场景 典型应用:柴油缸体、高铁制动盘、缸盖、排气歧管、增压器壳体。高性能发动机首选:NASCAR赛车近乎全系采用CGI缸体。 CGI局限性 高强度导致切削精加工难度大、耗时长;成本普遍高于灰铁。 英洛华服务优势 提供含CGI砂铸在内的多元制造技术。获「
砂铸是多金属适配的高性价比方案,可产简繁各尺寸重量零件。工艺核心:模具成型腔→金属液填充凝固。 部分应用内部结构简单,型腔全实心浇注;但薄壁/复杂内腔/需内部空腔的零件,必须引入芯子。 砂铸芯子 芯子是初始模具无法成型的内部特征预制件,可形成角度、空腔。如发动机零件的燃烧室空腔。 砂制模具允许落砂时震出芯子,铸件留下对应孔腔,后续按设计敞开或封堵。 芯子制造工艺 芯子须耐受金属液冲刷并保持定位。砂粘结剂关键。现代工艺粘结剂:亚麻籽油、呋喃树脂、酚醛树脂、脲醛树脂、水玻璃。 树脂固化五大工艺: 冷芯盒:CO₂/SO₂气体触发树脂化学反应硬化 热芯盒:热力+催化剂硬化,酚醛/呋喃树脂+酸
砂铸与锻造同为金属成形工艺,但原理截然不同。选型取决于零件类型与使用工况。 砂铸相对锻造的优势 砂铸:砂型造腔→浇注金属液→冷却取件。 锻造:金属加热→锤压/压力机成型。 砂铸首选场景:超大件(超出锻造设备能力)、精细复杂结构(锤压无法成形)。液态成型可实现任意形状。砂铸件通常更轻、几乎适配所有金属(锻造多限钢材)、成本通常低于锻造。 锻造的适用场景 追求极致强度选锻造。锻件抗拉/疲劳强度显著高于铸件。托莱多大学研究:锻件抗拉强度高26%、疲劳强度高37%,同类零件寿命更长。 英洛华砂铸服务 英洛华提供砂铸等多元铸造工艺。获「Roland Berger 2019报告」全球复杂高性能铁砂铸
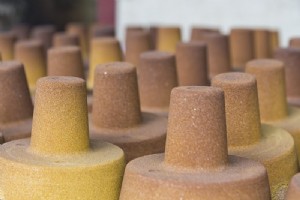
砂铸是人类最古老铸造工艺,溯源古代。工艺相对简单:砂/砂复合材料压实成型腔→浇注金属液→冷却落砂取件。砂铸因通用性强(尺寸形状不限)延用至今。虽有新工艺涌现,砂铸仍极受欢迎,但也有短板。 砂铸工艺劣势 砂铸件疏松多孔→强度低于其他工艺;材料热胀冷缩差异导致缺陷难免;表面粗糙若不接受需后加工。表面质量受砂型种类与工艺步骤影响。 现代砂铸两大主流砂型 湿型砂(绿砂):砂+水+硅砂+煤粉等配制湿态化合物。优势:砂可循环利用、环保、材料易得低成本。工艺:模板压实湿砂,自动造型机压实/震实,浇注冷却后落砂或脱模剂取件。 树脂砂:石英砂+树脂,化学反应粘结硬化成高强高硬光滑砂型。较湿型砂调制烘烤
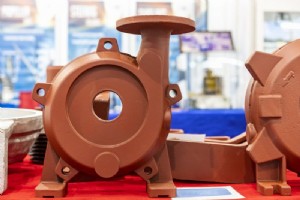
砂铸是多金属制件经济之选。壳型铸造针对特定设计需求提供替代方案。本文介绍壳型工艺并对比砂铸,明确两者优劣边界。 壳型铸造基础 所有铸造需模型制腔。壳型以金属模型为芯,预热后涂覆酚醛树脂砂,树脂熔融固化成薄壳(典型6-10mm)。分上下半壳脱模后粘合成型腔,置于砂箱用砂/钢珠支撑,浇注冷却后破壳取件。局限:可加芯但难度大。 两类砂材差异 壳型用砂非湿型砂。湿型砂靠膨润土粘结,AFS粒度号60-80;壳型用硅砂更细(AFS≥100),树脂包覆替代粘土。锆砂AFS达150,热膨胀系数更低,可复现更精细表面、实现更严公差。 细砂带来的效应 细砂堆积致密降低透气性。湿型砂需透气排湿气,壳型因预
砂铸与压铸是汽车零部件制造两大主流工艺,推动行业创新。二者虽相似,但核心差异需重点把握。 什么是砂铸? 金属液浇注砂型型腔成型。优势:砂型易制、适配几乎所有金属、尺寸形状重量灵活度极高,适配多元应用。 什么是压铸? 金属液高压高速压入金属模(压铸模)成型冷却脱模,模具即时循环复用。核心差异:砂铸近零压力浇注(勺浇);压铸依赖高压注射。压铸仅适配有色金属(铝/锌等),优势在于高速量产。 综合评估成本、效益、项目特性,方能做最优选择。 了解砂铸与压铸深度差异或有疑问,欢迎联系英洛华专家团队详细沟通。
砂铸与离心铸造各有所长,选型需匹配零件规格。本文对比两工艺强项与适用边界。 离心铸造 外径);垂直离心产环/缸类(高<2×宽)。 砂铸造 砂型成型浇注冷却成型。芯子形成内部结构,落砂时震出。可产简繁各形状(含其他工艺难成形状),尺寸跨度大(擅长大件),表面经机加工达规格。 对比要点 形状复杂度:砂铸擅长复杂内腔/特殊形状;离心铸造受限于对称回转体,内孔特征少,收缩/夹杂集中内孔需后加工去除。 纯净度:砂铸工序多、凝固慢、易混入杂质;若纯净度敏感,离心铸造更优。 收缩控制:两者均收缩。砂铸放大模具+浇注系统优化但难消除;离心铸造无中心线收缩优势。 砂铸工艺需求,请联系英洛华了解详情。
铸造工艺讨论中常提熔模铸造与离心铸造。两者均为金属液注入陶瓷壳/金属型,但成型原理迥异。本文对比助您选型。 什么是熔模铸造? 蜡模涂覆液态陶瓷硬化成壳→脱蜡→浇注金属液冷却→破壳取件。陶瓷壳单件单用。 适配简繁零件、中小批量与试制。部分零件免热处理/表面处理即达力学指标。材料广泛,服务汽车、医疗、工装、航天、能源等行业。 什么是离心铸造? 金属液注入旋转金属型,离心力使金属均匀分布充型。冷却后取件,金属型可循环使用。分水平离心(管类)与垂直离心(环/缸类)。 适配超大件(达135,000 lbs)、其他工艺难铸合金、对称旋转体零件。 选型决策矩阵 熔模铸造首选:结构复杂精细、中小批/试
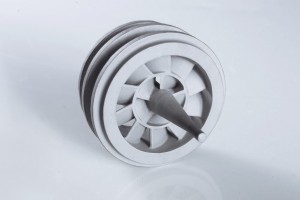
客户选工艺综合考量能力、可行性、成本。熔模铸造常被认为成本高。成本随制造需求波动,但以下关键驱动因素需重点把控。 设计复杂度 零件设计主导成本。无内部通道/孔/特征的简单设计降本;复杂几何需复杂芯设计、浇注系统保障充型无缺陷,推高成本。大件/复杂件需增壳层强化薄弱壁(如长孔/槽),延长干燥周期拖慢生产,综合推高费用。 材料选择 金属牌号纯度差异大:同金属高纯度合金成本更高。铸造需采购超重金属(含工艺损耗)。稀缺难采冶金属供应受限推高价格。金属市场波动大,历史低价不代表当前低价。 生产工艺、热处理、表面处理与检测要求 各厂工艺技术差异定价不同。英洛华提供3D打印快速原型等降本技术(适配
铸造术语繁多易混淆,既有特有工艺名,也有同工异名。「消耗型模具铸造」即客户常听一词。 什么是消耗型模具铸造?它与熔模铸造有何不同?本文为您拆解。 什么是消耗型模具铸造? 指浇注金属液成型后,模具被破坏取件,无法直接复用的铸造工艺统称。失蜡法、砂铸、熔模铸造均属此类。 对应地,保留模具可反复使用的工艺属非消耗型:离心铸造、压铸、连铸、金属型铸造等。 熔模铸造属消耗型模具铸造 熔模铸造中陶瓷壳凝固后敲碎取件,属典型消耗型。砂铸虽砂可回收再造型,但成型砂型破坏取件,不能直接复用,同属消耗型。 为何消耗型模具不能直接复用? 取件需破坏模壳;或熔融金属高温导致模具微裂/型腔变形。英洛华提供砂
客户常面临严苛交期压力:零件可能属于大型总成,整体项目有上市时间节点。这些因素倒逼客户寻找能按期交付的制造工艺。 熔模铸造典型交期 交期随客户规格差异,各工序典型周期: 工装设计制造:4-6周 样件试制:2-4周 批量生产:6-8周 英洛华引入3D打印快速成型技术压缩交期。快速原型制作耗时30分钟至7天,视零件尺寸复杂度而定。 可能延长交期的因素 零件极度复杂:工装设计开发需额外时间。 全新零件:原型经多轮修正验证,验收测试可能增几天至数周。 获取精准项目交期,最佳路径是直接咨询制造商。英洛华可探讨项目并提供压缩交期方案,助您更快拿到零件。欢迎联系了解详情。
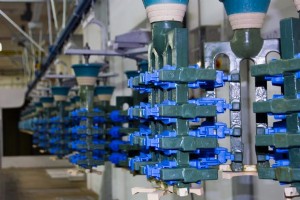
面向简繁零件、多材质需求的客户,熔模铸造提供独特优势。核心采用失蜡工艺:按零件形状制作蜡模。 蜡模浸涂/包覆陶瓷浆料硬化成型壳→脱蜡→浇注熔融金属→冷却→破壳取件。 实际工序包含多个关键步骤,但起点始于客户确定零件图纸规格与选材。收到数据文档后,英洛华熔模铸造流程正式启动。 熔模铸造关键步骤 工装设计制造聚焦蜡模制造工装,含水溶性/陶瓷芯工装。 原材料检验验收供应商原材料符合性与质量,规避纯度/杂质导致熔炼浇注隐患。 蜡模生产注射成型技术与模具生产蜡模,用于后续制壳。 陶瓷制壳蜡模浸涂/包覆含粘结剂陶瓷浆料,获均匀涂层。壳体硬化后熔出/烧出蜡模。 熔炼与浇注陶瓷壳预热消除冷点
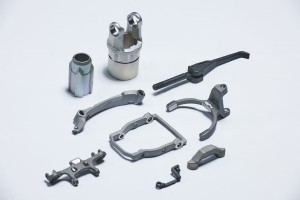
企业持续寻求小型零件最优性价比方案。熔模铸造与金属注射成型(MIM)是两大备选工艺。 熔模铸造历史悠久,蜡模制陶瓷壳浇注成型。MIM将粘结剂混入细金属粉末制成原料,经注射成型设备成型硬化。MIM始于1980年代,属新兴技术,但熔模铸造依然广受青睐。选型取决于多维因素。 材料适配性 熔模铸造材料包容性强:陶瓷壳耐高温,金属充分熔化不易早凝,给客户更多选材自由。 MIM仅适配高熔点、不易生成强氧化物的金属。钛、锌、铝不适用。 尺寸与产量 两工艺均适配简繁小型零件、严公差。MIM适配:壁厚极薄、重<20g、长<100mm零件;批量≥5000件。熔模铸造适配更宽泛尺寸重量(含<20g),中小
提到失蜡铸造,多数人联想到熔模铸造,二者常混用。但消失模铸造概念引入后,三者界限易混淆。消失模与熔模高度相似,本文梳理三者异同,助您明辨。 什么是失蜡铸造? 沿用数千年的金属铸造工艺:制作零件蜡模→涂覆陶瓷浆料硬化→脱蜡→浇注熔融金属成型。 什么是熔模铸造? 失蜡铸造的另一称呼。蜡模在硬化陶瓷壳中熔出/烧出,可获近净形、极佳表面光洁度零件,常免机加工。核心优势:材料选择极广、尺寸公差严、简繁零件兼容、尺寸跨度大。 什么是消失模铸造? 模型材料为可发性聚苯乙烯(EPS)。涂覆耐火浆料硬化后,外部填充砂型提供支撑。浇注时EPS汽化,金属液占据型腔。适配黑/有色金属广泛,简繁零件皆宜,但铸后常
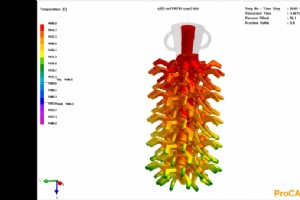
熔模铸造核心环节是将熔融金属注入陶瓷型壳。金属液须均匀充满型腔每个角落才能成就近净形零件。但复杂结构常导致充型困难:金属液未及固化前到达所有区域,将造成表面缺陷、气孔、废件。 为保障金属液最优输送,必须设计精良的浇注系统。该系统控制金属流向与供给速率,防止过早凝固与湍流。 浇注系统设计构成 蜡模与浇注系统同步设计、同材质(蜡),陶瓷壳硬化后同步脱蜡。系统包含三大要素:内浇口、补缩系统(浇冒口)、流道(浇道)。 流道系统 浇杯下方为流道,引导金属液均匀填充型腔。多件同浇模具中,流道确保各型腔同步同速充型。 补缩系统 功能类似砂铸浇冒口系统。充型后金属冷却收缩产生缩孔,补缩系统储备的多余
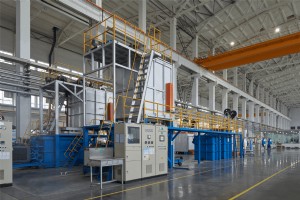
熔模铸件虽通常无需/少需机加工,但往往需要热处理。受控加热冷却可释放内应力、优化力学性能、调节表面硬度,显著提升耐久性与综合性能。 英洛华拥有丰富热处理能力,专为熔模铸件赋予所需性能。本文概述热治作用、必要性及英洛华服务能力。 金属铸造与凝固机理 熔融金属注入陶瓷壳即开始冷却。液固相变中晶粒成长,冷却速率决定晶粒大小。壳型接触面冷却最快,内部最后凝固。预热壳型可凝固速度、促成大晶粒。 梯度冷却导致硬度韧性分布不均,收缩产生内应力致变形。热处理专门解决这些问题。 热处理工艺分类 热处理核心:加热至预设温度→保温促冶金变化→控制冷却。工艺差异主要在于峰值温度、保温时间、冷却速率,部分工艺需
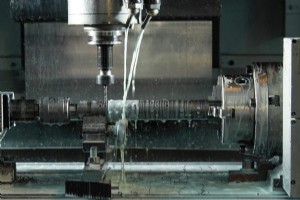
企业制造零件常采用精密加工工艺:切削、车削、铣削、磨削、锯切、镗削等工序从毛坯去除材料成型。该工艺面临极高精度与极复杂几何形状的双重挑战,需借助先进精密加工技术满足客户规格。 什么是精密加工技术? 早期完全依赖熟练工手工操作:大量计算测量、设备调试,单机单人操作。虽能批量产出,但废品率风险高。 技术演进引入计算机数控(CNC)。CNC通过预设程序自动控制转速、切深、进给、刀具旋转、工装夹具等参数,自动计算快速精准,大幅提升效率与一致性。 核心技术类型 CAD(计算机辅助设计)与CAM(计算机辅助制造)是CNC加工最常用的两大软件体系。设备可搭载CAD或CAD/CAM集成系统。 CA
工业技术