亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

当客户需要确保铸件无内部缺陷时,可要求进行无损检测(NDT)。NDT涵盖一系列验证金属铸件质量的技术手段。 检测铸件的必要性 铸造过程将熔融金属浇注型腔冷却凝固。液态金属流动存在变异性,可能导致缺陷。精心设计型样和工艺控制虽能降低风险,但无法完全消除。缺陷可能显露表面或隐藏内部,若位于高载荷区域将导致失效。资深型样师利用凝固经验将缺陷限制在允许区域,但不可行时必须实施NDT。此外,大量机加工的铸件(砂铸多于熔模铸),提前发现缺陷可节省时间成本。 NDT可检测的缺陷类型 冷却收缩导致裂纹,可能贯穿表面或纯内部。表面开口裂纹极细,砂铸件粗糙表面下肉眼几乎不可见。气孔与夹杂物亦可导致失效,常隐于表面
砂型铸造是将三维砂模作为型腔浇注熔融金属凝固成型的工艺。为满足客户规定的硬度、金相组织及力学性能指标,铸件通常需经历一系列受控加热冷却工序。典型砂型铸造件包括发动机缸体、缸盖、活塞、机架、支架、大马力发动机歧管、叶轮、壳体、工程与农业机械变速箱齿轮箱部件等。热处理可改善铸件力学与物理性能,提高抗拉强度,降低延展性。本文介绍砂型铸件热处理类型。 砂型铸件热处理的三大阶段 热处理通过受控加热冷却改变材料微观组织以获得目标力学性能,包含三个主要阶段: 加热:缓慢加热至目标温度,保持形状不开裂。必须确保均匀加热以防裂变形。加热速率取决于材料类型、导热性及铸件尺寸。 保温(渗透):在目标温度维持规定时
熔模铸造是历史最悠久、最精密的铸造工艺之一,能在保持高尺寸精度和表面质量的前提下生产复杂形状,几乎适用于所有金属,满足多元应用需求。 工艺以蜡型复制工件形状,外包陶瓷模壳。模壳干燥后熔出蜡型(脱蜡),留下陶瓷型腔,故称“失蜡法”。随后浇注熔融金属成型,冷却后去除陶瓷模壳获取铸件,部分需后续机加工。本文探讨蜡型制作中使用的蜡料类型。 熔模铸造使用哪些类型的蜡? 制壳始于将液态蜡注入模具,冷却脱模得到蜦型。早期使用蜂蜡,现代则有多种蜡料,重点对比充模蜡与非充模蜡。 充模蜡:在熔模蜡中添加填料,可赋予铸件强度、尺寸稳定性、低热膨胀、微小收缩率。常见填料包括双酚A(BPA)、有机填料、对苯二甲酸、交
航空航天领域面临独特挑战:高度复杂精密的零部件必须可靠高效运行,同时承受极端环境应力——剧烈温差、腐蚀介质等,任何失效都可能导致飞行安全事故。表面处理技术在航空航天零部件中扮演关键角色,确保高质量产品按时、按量交付。本文探讨航空精密机加工件的表面处理方案。 什么是航空精密机加工件的电镀表面处理? 表面处理是指改变零件加工表面以提升外观或功能性能的工艺,电镀是应用最广的技术之一,具有成本效益高、镀层覆盖面广的特点。电镀通过电流在零件表面沉积金属层改变表面性能:工件浸入含目标金属离子的盐溶液中,金属离子带正电,被带负电的工件吸引沉积。 电镀服务主要用于提升航空部件的导电性、耐磨性、耐腐蚀性;装饰电
熔模铸造是一种精密铸造工艺,能在保持高尺寸精度和表面质量的前提下生产复杂形状零件,几乎适用于所有金属材料,满足多元终端市场需求。 该工艺通常以蜡型为芯,外包陶瓷浆料形成陶瓷模壳。模壳干燥后熔出蜡型,得到陶瓷型腔,浇注熔融金属成型。随后去除陶瓷模壳,获取铸件,部分零件需后续机加工。本文聚焦陶瓷模壳制作环节。 制壳是如何进行的? 制壳始于将液态蜡注入模具,冷却脱模得到蜡型。多个蜡型组装于浇道上形成“型树”。将型树浸入陶瓷浆料(细粒硅砂、水、粘结剂),再涂覆砂层或粗砂。重复浸浆、涂砂、干燥,直到模壳厚度满足铸件尺寸与结构要求。 完成后通过加热脱蜡,常用高压蒸汽釜(自动压力釜)。脱蜡温度需足以熔化蜡并
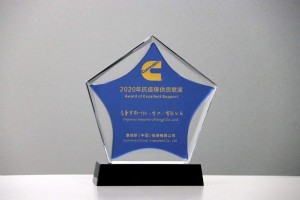
正如整个疫情期间一样,2021年对许多组织而言绝非易事。尽管疫苗在全球推广,我们仍在实时探索如何适应“新常态”,而新变种的出现让局势更加复杂。即便如此,英洛华团队仍想借此机会庆祝那些产生深远影响的大小胜利,证明我们的付出绝对值得。 英洛华:2021年大事记 2021年伊始,英洛华于1月7日荣获康明斯颁发的“卓越支持奖”,表彰我们在交付、质量、快速响应等方面的卓越表现。这些始终是我们的核心追求,获得认可令人振奋。 3月,我们正式成为美国铸造学会企业会员,彰显对高质量的承诺及紧跟行业变革的决心。我们深知客户需求持续演变,英洛华誓言与之同步进化。 同月,英洛华荣获霍尼韦尔航空ISC“年度供应商奖
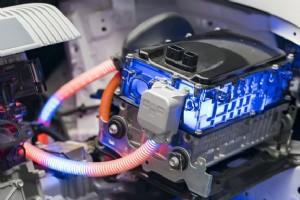
熔模铸造是一种利用一次性蜡模制作永久陶瓷模壳,进而成型金属零件的工艺。陶瓷模壳硬化后加热,蜡熔化流出,随后将熔融金属浇注入陶瓷模壳中形成所需零件。该工艺广泛应用于多个行业,包括汽车工业。事实上,熔模铸造被大量用于制造新能源汽车零部件。 熔模铸造与新能源汽车 熔模铸造具有诸多优势,常用于制造结构复杂、形状精细的零件。采用该工艺生产的零件表面光洁度高、重量轻、耐热性强,且相比其他工艺,交货周期和人工成本更低,尺寸公差更严格。此外,熔模铸造可适用多种材料,能生产各类尺寸的零件。这些优势使其非常适合新能源汽车领域——涵盖插电式混合动力、纯电动、燃料电池及混合动力车型。熔模铸造在新能源汽车中的典型应用
铸件生产全链路覆盖工装设计制造→铸造→二次机加工→热处理→表面处理→检测→装配。这些能力让铸造厂商能交付即用型产品。零件质量关乎下游系统安全效能,众多客户要求铸造商遵循最高溯源标准。本文解析铸造生产溯源实践。 什么是溯源? 溯源是制造业追踪记录原材料、零部件、成品的过程。用于问题追溯、成功复刻、法规合规。链式溯源:原料至分销全链路追踪;内部溯源:企业内部作业追踪。 铸造生产溯源核心实践 供方溯源实践为客户提供零件历史档案,关键举措: 全流程自动化:摒弃易错人工记录,用先进技术自动采集/存储/管理铸造工艺数据,应对时效性要求。 深度档案管理:精准记录订单/批次/生产日期/材料用量,奠定溯源
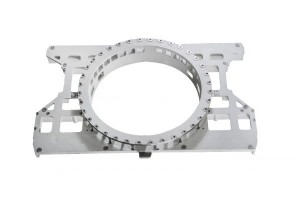
医疗器械与工具要求极高精度与强度。微小尺寸偏差即导致器械不可用甚至有害。砂铸作为通用制造工艺,能按预算产出简繁零件满足严苛规格。 砂铸在医疗领域的应用 砂铸件广泛用于医院、诊所等医疗设施,典型产品包括: 手术器械 医疗设备(轮椅、助行器、升降座椅) 各类医疗设备金属手柄/踏板/面板 医疗监护仪外壳 呼吸机零件 听诊器 医疗器械零部件 手术灯/扫描仪等设备支架 英洛华一站式服务 英洛华独创一站式商业模式:单一接口覆盖市场分析至产品交付全链路。跨行业跨产品,英洛华快速精准交付可用产品与服务。欢迎联系团队启动新项目。
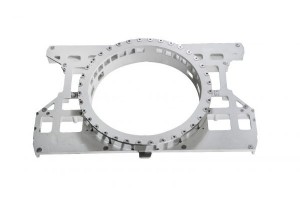
医疗器械与工具要求极高精度与强度。微小尺寸偏差即导致器械不可用甚至有害。砂铸作为通用制造工艺,能按预算产出简繁零件满足严苛规格。 砂铸在医疗领域的应用 砂铸件广泛用于医院、诊所等医疗设施,典型产品包括: 手术器械 医疗设备(轮椅、助行器、升降座椅) 各类医疗设备金属手柄/踏板/面板 医疗监护仪外壳 呼吸机零件 听诊器 医疗器械零部件 手术灯/扫描仪等设备支架 英洛华一站式服务 英洛华独创一站式商业模式:单一接口覆盖市场分析至产品交付全链路。跨行业跨产品,英洛华快速精准交付可用产品与服务。欢迎联系团队启动新项目。
自1998年创立以来,英洛华已跻身全球Top 10高精密/高复杂/关键任务铸造机加工件制造商,服务全球知名行业领军者。众多客户依赖英洛华精密加工能力交付高品质零件。 机加工本质是去除材料,精密加工则聚焦极严公差与极佳表面质量。英洛华集成车/铣/磨/钻/切/磨齿等工艺,按需组合达成目标。 影响精密加工交期的核心变量 服务汽车/航天等多元行业OEM与系统集成商。引入CNC多维精准成型。通用流程:来料检→加工→热处理/表面处理→检测→清洗包装。 交期随规格波动,典型影响因子: 设备变量:精密加工需多元CNC设备阵列。设备数量↑、精度要求↑→交期↑。含车削/铣削/钻削/精磨/珩磨/去毛刺;热处理
精密加工依赖刚性好/维护佳的CNC机床、优质刀具、切削液。切削液是工艺成功最被低估却至关重要的因素,深度影响效率与质量,但也带来管理挑战。 精密车间使用切削液的理由 切削液直击刀尖切削区。剪切金属产热多入切屑、少入刀具。切削液冷却刀工界面,多重收益: 防切屑粘刀 降低刀具热冲击(断续切削痛点) 工件保温防氧化 抑制刀具热膨胀 综合延长刀具寿命、防表面质量劣化。冷却减热膨胀→尺寸稳定性↑。界面降温→允许更高切削速度。 辅助功能:润滑降切削力→高速高进给;排屑防划伤/避让干涉;磨削保砂轮清洁;工件留防锈膜。 切削液四大类型 矿物油 水基乳化液/微乳/合成液 气体(压缩空气/氟利昂/CO₂
精密车间评审询价图纸时,深孔是重点关注项。深孔加工挑战多、增时增本,尤其严公差下。本文剖析深孔钻削难点与破解实践。 何为深孔? 10:1即为深孔。¼(6.35mm)直径孔深超2.5(63.5mm),或6mm直径超60mm均属深孔。 枪钻起源与广泛应用 深孔钻即「枪钻」,源于枪管最早需长/深/直孔。现代众多零件依赖深孔: 曲轴/凸轮轴润滑油孔 燃油喷嘴 穿孔模(食品等行业) 气/液冷却通道 手术器械 液压阀体等 四大核心挑战 刀具跳动:钻尖绕轴线摆动,随钻杆加长放大,扩大孔径。 「游走」偏心:钻尖接触面非垂直产生侧向力推偏钻杆(细长钻易弯),导致孔位置/角度偏差甚至折钻。铸造/铣削粗
原材料成形关乎汽车/航天/农机等几乎所有行业设备运行。金属成形技术多元:折弯冲压、锻造、铸造。铸造即金属液浇注模具凝固成型,冷却脱模后可进机加工。本文聚焦砂铸核心设备体系。 什么是砂铸? 三维砂型成型,芯子构建内部结构,金属液浇注型腔凝固冷却→落砂取件→可选二次机加工提精度。适配铁/特种合金钢等宽谱材料,性价比高、尺寸形状灵活。 砂铸核心设备体系 视材料与产品配置设备: 造芯设备:芯子为型外预制内腔插件,防金属液填满。 热芯盒:热激活树脂粘结剂。KC800/600/400型注砂压力0.4-0.6MPa,最大芯重40kg。另有大产量40L热芯盒机、PHB-22芯机。 冷芯盒:催化剂化学硬
阀芯台阶、曲轴/凸轮轴颈、控制杆、涡轮增压转子等高精零件,圆柱度、同轴度、表面光洁度直接决定运行可靠性。无心磨与外圆磨均能成就精密圆柱面,但原理与适用边界不同。理解差异对产品设计与选型至关重要。 工件夹持方式的本质差异 外圆磨:工件按旋转轴线「顶尖夹持」(两端中心孔配合顶尖)。顶尖为精磨锥体,装卡于镜像中心孔。 无心磨:无顶尖。工件置于长条工作台,靠导轮推压贴紧砂轮。无心磨按外径定位,外圆磨按中心线定位。 注:外圆磨也可用三爪卡盘/弹簧夹头替代顶尖。 工件旋转驱动差异 无心磨:砂轮带动工件转,导轮控制转速,形成差动运动切削。 外圆磨:工件反向于砂轮旋转,由夹持一顶尖的卡盘驱动,工件装「驱动
「精密加工」指批次零件几何公差更严、表面光洁度更优。非所有车间能达标,有的虽有CNC设备但不视为目标市场刚需。 英洛华以精密加工能力自豪,通过精密技术投入、制造工程与编程专长、聚焦切削刀具三大支柱达成。本文聚焦刀具对精密加工的影响。 精密加工与普通加工的分水岭 「精密」无官方定义,视零件/应用/材料/设备而定。专家共识:线性/圆周公差<0.0004(10µm)、平面度<2µ(0.05µm)、粗糙度<1µ(0.025µm)需精密加工。大件可能达不到,微加工件则标准过松。 关键在于重复性:单件高手能守公差,批量稳定极难且极慢。 切削刀具对精度的影响 两维度:刀具本体与装夹方式。 核心痛点:磨
手工花瓶/珠宝差异被视为独特性;工业制造中差异即灾难。装配需手工修配→成本高、性能差;制造端工艺失控→排产混乱、成本超标。 为规避风险,制造商通过FAI、PPAP、试产等工具验证过程受控、证明交付能力。跨行业通用要素解析如下。 FAI——零件是否符合图纸? 首件检验(FAI)不止查首件缺陷。量产前客户仅见图纸,样件非量产设备/工装产出。量产启动时必须证明产出件符合预期。 FAI对零件全特征详细检验。常从首批随机抽样而非必检首件。对图纸标注特征逐项实测(常用CMM),有时邀第三方检测。输出FAI报告(FAIR),确认符合或指出整改项。 确保过程能力——PPAP 零件对但过程能否稳定量产?生
溯源指正向/反向追踪产品制造全链路。精密加工溯源覆盖材料信息、检测记录、发货使用去向。 CNC精密车间溯源实施路径多元,本文梳理常见实践。 内部溯源与链式溯源 内部溯源:追踪车间内工单流转——记录加工设备/时间/操作员/CNC程序版本、尺寸外观检测结果。数据沉淀ERP支撑OEE/产能分析、未来报价基准。 链式溯源:跨企业建立批次/零件全生命周期档案,延伸至客户/终端用户。 例:精密车间保留材料实绩(含原厂质保书)、检测记录;锻件保留锻造记录(时间/材料源);机加工/检测记录归内部溯源;热处理/表面处理/装配(如凸轮轴入发动机)记录纳入链式溯源。 链式溯源价值 降低召回成本、提升安全、应对
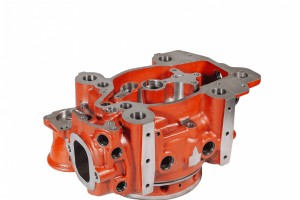
砂铸是多金属制件高性价比方案,但深究工艺与零件细节常能发掘降本空间。关键在于识别主导成本因子。 周期性成本与非周期性成本 砂铸流程:金属液浇注砂型型腔凝固→落砂取件→切除浇冒口→精加工孔/螺纹/安装面等严公差特征。 随件发生成本为周期性:金属材料、熔炼能耗、造型/落砂/预加工人工(高产线自动化可降人工)。砂材消耗虽可高比例回收,仍计入周期成本。检测/试验(尺寸/缺陷)亦为周期性成本。 非周期性成本 工装前期投入:模型(含余量/拔模斜度放大件)与浇注系统工装;芯子工装(如阀体需芯子)。工装可多次复用,最终磨损失效(指造型压实磨损导致失精)。小批量用木/塑料模低成本;大批量首选金属模。 开机准
砂铸利用砂型铸造金属件(从铁机座到炊具),历经3500余年,至今约60%铸件仍采用此法。 砂铸核心优势 成本通常低于其他铸造法(尤对比熔模铸造) 近乎任意形状尺寸可成型 适配大多数铁/非铁合金 造型快→整体交期短 决策前须考量的劣势 表面粗糙度较高(对比其他铸造法) 通常需二次机加工达装配精度要求 英洛华砂铸服务 提供树脂砂/湿型砂铸造,覆盖球墨铁/灰铁/CGI,重量跨度数公斤至数吨。获全球复杂高性能砂铸顶级铸造厂认证,工厂通过ISO/IATF 16949认证。中墨双基地实现区域对区域交付。跨行业跨应用,英洛华快速精准交付。联系团队启动新项目。
工业技术