


连铸中间包耐火材料衬里解决方案全解析
连铸中间包耐火衬里概述
钢连铸(CC)中,中间包是位于钢包和结晶器之间的耐火衬里缓冲容器。中间包作为储罐和分配容器。多年来,连铸中间包发生巨大变化。从单纯储罐和分配容器,现在视为钢液精炼容器,钢铁制造技术中涌现全新领域——中间包冶金。现代中间包还履行冶金功能:以受控速率向结晶器供液钢、热化学均匀化等。并持续改进多质量相关参数:流体动力学、热绝缘、夹杂物上浮去除、氢吸收等。
中间包相关耐火材料
中间包相关耐火材料包括:中间包衬里材料(永久衬里和工作衬里)、挡渣堰、冲击垫、流量控制系统(整体塞棒或滑动水口)、中间包至结晶器保护浇注流(保护套或浸入式水口SEN)、中间包水口、座砖。挡渣堰用镁砖(MgO)或氧化铝砖(Al₂O₃)。液钢从中间包经浸入结晶器熔钢的水口进入结晶器。SEN须耐腐蚀剥落,水口堵塞也重要。常用等静压Al₂O₃-石英-石墨SEN。
图1展示典型中间包及其耐火材料。
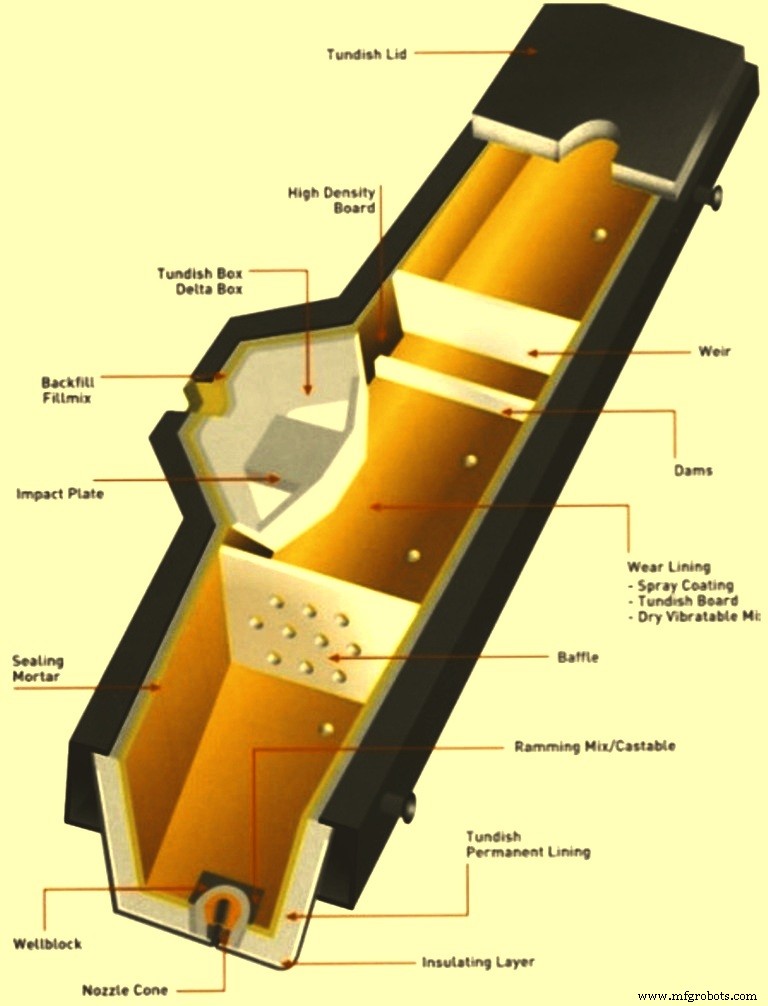
图1 典型中间包及其耐火材料
耐火衬里设计和耐火材料质量对连铸机操作参数有重大影响:过热度要求、机速、初始冷态塞棒、水口堵塞、中间包通钢等。因涉及极端温度,中间包耐火衬里须设计为耐热震、防热损、防氧化、抗侵蚀腐蚀,同时防止液钢被杂质污染。中间包耐火材料选择也因长浇次、快速中间包周转、高炉龄、钢材洁净度、中间包耐火材料占连铸作业高比例成本而关键。
中间包工作衬里材料直接影响液钢质量,因其接近凝固阶段。工作衬里与钢接触,液钢液面波动引起液钢-空气界面侵蚀启动。液钢中各种金属氧化物是工作衬里主要侵蚀剂。浇铸中接触工作衬里的渣及中间包覆盖粉也造成侵蚀。侵蚀起点是液钢-空气界面因热剥落形成“发丝裂纹”。液钢和渗渣通过发丝裂纹渗透,随后发生侵蚀。此外,耐火-液钢界面复杂相互作用也可能因夹杂物形成损害钢质。工作衬里侵蚀越低,钢中非金属夹杂越少。
中间包耐火衬里有确定寿命,取决于衬里质量和中间包渣类型。工作衬里层与中间包渣化学反应极重要,特别是高浇次铸造。工作衬里承受热化学负荷产生不同应力。渣化学成分和粘度在衬里磨损中起重要作用。实际中间包渣成分变化大,甚至单次浇次内也变化大。故无一种耐火成分对所有正常操作遇到的中间包渣都表现良好。
期望中间包耐火衬里满足多功能:耐液钢(高固相线温度)、耐中间包渣、低导热(好隔热性能)、好稳定性(浇铸无侵蚀)、高耐热震、化学惰性、用后可弃、价格合理。此外要求低氧势、好机械抗力、低氢吸收、易脱骨。
中间包耐火衬里实践
有多种中间包耐火衬里实践:(i) 砖衬里,(ii) 喷射衬里,(iii) 中间包板衬里,(iv) 喷涂衬里,(v) 干式衬里。各有操作和钢质影响优劣。下述各衬里实践。
砖衬里
砖衬里随1960年代连铸技术引入液钢浇铸而出现。基本是将钢包耐火实践延伸至中间包。通常用高铝砖。预热后砖直接接触液钢。
优势:液钢吸氢风险低、库存低、无专用衬里设备投资、衬里冲刷风险低。
劣势:需强化养护、中间包准备时间长、劳动强度大、隔热差、高导热致温损大、无冷启动可能、弱接缝致通包风险、旧衬里剥离难、需大量中间包。
喷射衬里
喷射衬里由日本钢铁业首创,解决砖衬里问题。将合适成分干耐火粉经流化后,用喷射机喷射安装在中间包壁上形成整体衬里。初期为铝硅酸盐基,后转为碱性(镁基)配合冶金实践。常规中间包喷射材料设计在1000-1250℃间有低强度。
此特性助在背衬里和烧结区间形成弱区,利于脱骨。喷射材料缺点之一是高温收缩恶化性能。高收缩导致高应力和运行中裂纹;低收缩阻碍易脱骨。
此类衬里提供无接缝整体结构、相对改善脱骨操作,但因喷射衬里高密度,在预热时间或热损失方面改善不大。快速预热易裂纹剥落,故喷射衬里中间包不能冷启动。
优势:吸氢风险低、库存低、无接缝、劳动强度相对低、安装时间相对短、相对易脱骨。
劣势:需强化养护、反弹损耗高、隔热差、无冷启动可能、冲刷风险高、热稳定性低、粉尘问题、能耗高、成本高、变厚度施工难、需喷射设备投资。
中间包板衬里
连铸引入后很快意识到需某种一次性衬里降低耐火成本、改善隔热。砖和常规喷射产品不可靠、无隔热。1970年代中期引入低密度、一次性、预成型预养护中间包板,提供良好隔热和低耐火消耗。但板衬里准备需更多人工和时间。
二氧化硅(SiO₂)基板衬里在劳动力成本低、应用技术不易得地区流行。流行因低成本、无设备投资、易脱骨。SiO₂基板仅允许冷启动。1980年代引入镁砂(MgO)基板满足热启动预热需求,用于高合金优质钢低氢考虑。SiO₂板用于普碳钢,MgO板用于特种钢和高钙钢。因石灰、氧化铝、氧化铁攻击二氧化硅。
优势:中间包库存少、热启动板吸氢低、衬里形状均匀、无需养护、隔热好、可冷启动省能、易脱骨、低能耗、无设备投资、冲刷风险低、工作环境好。
劣势:有接缝、需砂垫层、冷启动吸氢危险、劳动密集、需高库存、搬运/破碎问题、镁基板成本高。
喷涂衬里
喷涂衬里1982年首创,1980年代后半期广泛应用。目前全球>50%中间包采用。此衬里成功结合板衬里和喷射衬里优势,消除接缝、砂垫、反弹损耗、粉尘问题、隔热差等劣势。衬里质量取决于喷涂工技能和干燥设备。
喷涂衬里将耐火材料浆料充分混合,经压缩空气雾化后输送沉积至中间包。耐火材料主要为MgO和SiO₂。MgO含量通常70%-90%,余为SiO₂。长序列浇铸需更高MgO含量和更厚衬里。衬里操作也可用机器人系统。
因喷涂前均质混合,可掺入特殊化学添加剂改善衬里热稳定性、赋予良好柔韧性。喷涂料化学结合需~1000℃预热。
喷涂衬里相较喷射衬里有显著优势:衬里密度更低、衬里厚度控制更好。通常在耐火料中加入纤维和其他化学品。热启动中间包预热,或冷却至室温作为冷启动中间包。养护期间须确保衬里完整性,要求在永久衬里温度<100℃时沉积衬里材料。因用水达30%且有软管和溢出,湿法工艺产生职业健康安全问题。
优势:吸氢风险低、无接缝、库存低、劳动强度低、易脱骨、隔热好、可冷启动、衬里厚度可控。
劣势:需设备投资、需强化养护、中等冲刷风险。
干式中间包衬里
干式衬里与喷涂衬里同期开发。但酚醛树脂粉高价及健康安全问题致使干式衬里仅用于极少数钢厂。近年无树脂粘结剂体系(水玻璃粘结剂、葡萄糖粘结剂)消除健康安全问题,且第二代干式产品显著减少中间包准备时间。
干式衬里工艺与其他不同:以干粉形式施工,无需加水。通常用树脂结合。添加树脂经少量热激活。成衬用模具,将干粉填入永久衬里与模具间间隙。需特殊干燥装置在~300℃干燥24小时使树脂聚合赋予强度。树脂激活结合需~400℃热风。
干粉是否需振动取决于产品。干式衬里因高密度隔热相对较差。安装需中间包工位起重机服务。干式衬里因无水无直接粘结永久衬里,利于脱骨延长衬里寿命。
干式衬里一优势:施工无水确保钢中吸氢缓慢。报告吸氢0.7-0.9 ppm,喷涂衬里1.8-2.4 ppm。干式衬里光滑表面和一致重现衬里几何形状提升钢质、改善抗侵蚀、潜在增加浇次长度。因产品为自由流动粉末,安装设备相对简单易维护。其他优势:整体衬里、低库存、低劳动强度、准备时间短、冲刷风险低、易脱骨(无直接粘结永久衬里)、环保施工、可长序列、安装简便快捷。
劣势:高投资、隔热较差、依赖车间起重机。
制造工艺