亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
锅炉故障是供热电厂重大隐患,锅炉水质引发的腐蚀是主因。电厂锅炉管故障年总成本估约50亿美元(2009年数据,现实际更高)。为确保锅炉长期安全运行,水质必须持续维持在锅炉耐受范围内。 锅炉给水杂质 水源含杂质,特定浓度下极具危害。高温下甚至微量某些物质也能在短时间内严重损坏设备管道。有害溶解性固体/悬浮固体、氧、二氧化碳、有机物可导致结垢、污垢、腐蚀。例如: 铁沉积于锅炉内部零件管管,损坏下游设备,影响特定制造工艺质量。 铜导致高压汽轮机沉积,降低效率,需昂贵清洗或更换设备。 二氧化硅导致极硬结垢,尤高压锅炉。 钙视给水化学成分以多种形式结垢。 镁粘附锅炉内壁及涂层管,吸附更多固体助长结垢,
汽车行业为达成燃油经济性与法规要求,对轻量化建材兴趣日增。多数车企采用高强钢、超高强钢、铝合金、镁合金、复合材料等最新进展。历史上铝因较传统铁钢具优异耐腐蚀性而流行。本文将探讨追求更轻材料的历程,这些材料未必能提供同等优异的耐腐蚀性。 汽车工业中的镁腐蚀与防护方案 镁是结构应用中最轻工程金属。但因镁及其合金耐腐蚀性差,汽车领域应用增长受限。镁在汽车用金属中电化学势最低(最不贵)。相比同样活泼的铝,镁表面氧化层多孔无保护性,无法钝化防腐。 高纯合金引入是提升镁合金耐蚀性的关键步骤,但不改变镁与其他金属接触电解质时发生的电化学腐蚀问题。(深入了解:《为何两种异种金属会导致腐蚀?》) 阻隔涂层是防
预防高温腐蚀的关键在于识别腐蚀产物。与水腐蚀产物分析类似,需结合SEM-EDS与XRD等多种方法鉴定高温形成氧化皮中的物种。主要区别在于高温氧化皮通常更厚且常为多层,故需横截面分析。 本文将考察高温暴露产生的腐蚀产物,并阐述如何利用该信息指导防腐蚀。 腐蚀产物检测方法 高温腐蚀倾向产生多层氧化皮,线扫描与点映射可演示多层但属定性,依赖总计数显示,位置密度影响结果。因此需补充定量或半定量数据还原分析。 气态系统热力学建模日益普及,是预测腐蚀、氧化、硫化等化学反应及腐蚀产物的重要工具。此类计算优于Ellingham图,因可包含多物种。结果有助于鉴定确认实验结果。条件易变更,如纳入各种气体并鉴定稳
阳极氧化工艺可在特定金属表面形成光亮、稳定、耐用的氧化层,最大限度减少底层金属基体的磨损与腐蚀损伤。厚阳极氧化层还是施加额外彩色涂层的有效基底,进一步强化表面防护、光泽与美观。 本文将探讨阳极氧化原理、运作机制,及其为何成为铝、钛及类似金属合金的首选表面处理工艺。 阳极氧化工艺流程 阳极氧化涉及电化学过程:将金属表面浸入酸性溶液,跨被氧化金属物体接入电压源,增强金属表面吸氧能力。 阳极氧化演示来源:Jasper Nance 因此,铝、锌、镉、镁、钛及其合金的阳极氧化可形成各自金属氧化物(如氧化铝、氧化镁、氧化钛等)硬质层。这些稳定氧化物强力附着于金属基体,无铁锈氧化时观察到的剥落脱落倾向。(
冷却塔提供高效散热方式,广泛用于空调、制冷、工业冷却。冷却水系统腐蝕控制是全球众多行业的重大挑战。 冷却水回路的腐蚀结垢问题由来已久,但环保法规趋严导致蒸发浓缩度不断提高,残留物种浓度极高。因此,即便初始用水洁净无腐蚀性,浓缩效应下也会变得腐蚀性强,结垢与生物污垢倾向随之增加。 本文将剖析冷却塔类型、常见腐蚀问题及防范对策。 冷却塔循环回路类型 闭式回路中冷却水完全密闭循环,无大气接触,无污染风险。热量通过二次回路传导对流移除,非靠一回路水直接蒸发。闭式回路仅适用小型装置、大流量系统或带冷冻机组(冰水箱)系统。 图1:闭式循环冷却系统来源:《冷却水腐蚀控制》,J.D. Harston与F.
不锈钢在碳钢与低合金工具钢会腐蚀的许多环境中展现出耐腐蚀性。(背景阅读:《不锈钢入门》)其耐蚀性源于钢表面极薄(约5纳米)的氧化层。该氧化层被称为钝化层,因其使表面在腐蚀环境中呈电化学钝态。 钝化层形成得益于不锈钢添加的铬。不锈钢必须含≥10.5%铬才能形成钝化层。铬含量越高,钝化层越稳定,耐蚀性越好。镍、锰、钼等元素可进一步增强耐蚀性。(延伸阅读:《铬在晶间腐蚀中的作用》) 钝化层形成与维持的另一条件是钢表面必须接触氧气。钢表面大胆暴露且保持无沉积物时耐蚀性最佳。若在不允许钝化膜恢复的条件下钝态被破坏,不锈钢将像碳钢或低合金钢一样腐蚀。例如,覆盖部分表面——如生物污垢、油漆、垫片——会在覆
镍基合金用于高腐蚀环境,常替代耐腐蚀不足的不锈钢。因镍基合金耐蚀性更优,在氯化物存在且残余应力极小时,常取代易发生氯化物应力腐蚀开裂 (SCC) 的奥氏体不锈钢。(延伸阅读:《奥氏体不锈钢的氯化物应力腐蚀开裂》) 首选合金似为C276,几乎免疫SCC。 许多人认为镍基合金也耐环境辅助开裂 (EAC)。遗憾的是,特定环境结合特定微观结构变化下,这些合金也可能易感EAC(注:所需拉应力可为施加或残余应力)。 本文将重点阐述各类镍基合金易感EAC的环境。此类开裂虽不常见,但若潜在环境存在,强烈建议通过U型弯、C型环、慢应变速率等测试评估开裂风险。本文不区分SCC与氢脆。 镍基合金环境辅助开裂基础
难熔金属因其独特优异的性能——特别是耐腐蚀、耐磨、耐高温——而被广泛应用。这些金属主要用于工程、科学、冶金领域。该类金属包含五大核心元素: 钼 (Mo) 铼 (Re) 铌 (Nb) 钨 (W) 钽 (Ta) 这五种元素共享关键特性:室温下高硬度、极高熔点(尤超3600°F / 2000°C)。(延伸阅读:《氮化处理提升耐腐蚀与耐磨疲劳性能》) 难熔金属还具备高密度、化学惰性。高熔点使粉末冶金成为制造部件的首选工艺。 典型应用包括灯丝、工具、腐蚀性气氛中的化学容器、铸造模具。得益于极高熔点,难熔金属高度稳定。 下面深入剖析难熔金属的特性、性能、优势与应用: 难熔金属的关键特征 耐热性是主要
车辆轻量化指在制造中采用最适合岗位要求的最轻材料。通过轻量化,制造商旨在打造比重型同类产品操控更灵活、燃效更高的车辆。 部分轻量化材料在防腐蚀方面带来挑战,因此汽车行业推行轻量化时必须实施防腐蚀策略。 材料减重策略 为减轻汽车重量,底盘结构件采用高强度钢。用较薄的高强钢替代较厚的低强度钢时,刚度值可能受损。 采用更薄的高强钢虽能达成减重目标,但引发腐蚀担忧:较薄钢材可能更快达到导致结构失效的临界厚度。因此,以薄规格钢材减重时需额外防腐措施。 整体耐腐蚀性取决于四大因素:材料、设计、制造工艺、后涂层。 四大关键腐蚀类型 底盘结构件主要面临四类腐蚀:缝隙腐蚀、点蚀、电化学腐蚀、外观腐蚀。(延伸阅
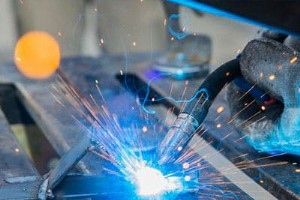
焊接广泛应用于液压系统:从修复液压油缸到制造框架支撑。焊接工艺繁多:电弧焊、焊条焊、固态焊等。但液压维修制造最常用四大工艺:MIG、TIG、焊条焊、摩擦焊。各有优劣与最佳适用场景。 MIG焊接 MIG焊(金属惰性气体保护焊)属气体保护金属电弧焊(GMAW)分支。电弧焊中,电极与金属工件间产生电弧,提供局部热量熔化工件金属。 MIG焊电极为裸金属丝。焊枪连续送丝维持电弧,同时以保护气体覆盖熔池。MIG保护气为惰性气体(氩气)与活性气体(二氧化碳/氧气)混合。此组合配合裸丝实现无渣焊接。 MIG优势显著,故普及度高:支持同一接头多层焊、几乎无焊后清理;精度高、极薄工件适用;连续送丝使弧燃时间短于
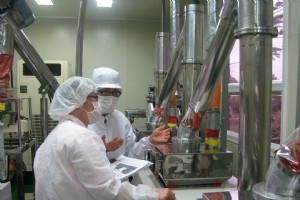
极端温度、高压、高速是食品饮料行业常态。这解释为何液压与气动系统在从原料輸送加工到最终包装、产品装车的全链条执行无数任务,且能在极端条件下胜任。 现代食品饮料行业的核心动力 液压气动在食品饮料行业的典型应用: 叉车运输原料与成品 输送系统:移动、分拣、分流产品 切碎、切割、切片、切丁系统 固液配料分配器 大型混合机、搅拌机 食品级包装吹塑成型与操作 食品成型定型 瓶罐封口 几乎任何备料、加工、包装厂均可见两系统身影。它们为产品及系统其他部件提供扭矩、力、位移、旋转。常作为生产线执行机构:开关炉门、对齐包装与分配器、转移特定产品、协助清洗卫生工序。 不仅作执行机构:液压马达为搅拌机提供巨大扭
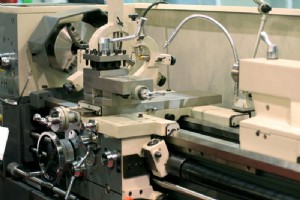
液压系统中部件或子系统需更换时,采购新件在某些情况下是明智之举。但面临交货周期长、难寻觅、厂家停止支持、现有替代品不适配自家系统时,采购吸引力大减。许多液压零部件——从整缸总成到液压泵单个活塞——均可通过CNC车削快速低成本制造。 机加工 机加工是依靠切削与磨削去除工件多余材料以达成最终形状的金属切除工艺。三大基础工艺:铣削、车削、磨削。均可达成严格尺寸、平面度、圆度、表面光洁度等公差要求。 铣削与车削区别明确:铣削中旋转刀具静止,工件三维平面相对移动;车削中刀具三维平面移动,工件旋转。此外车削专攻回转体零件。铣削虽可互换车削完成部分工序,但不如车削适配回转体制造。 铣削用铣床,车削用车床。工
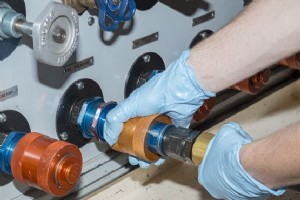
液压软管失效令系统停摆、危及员工、损坏系统、造成环境隐患。最佳预防:识别失效前兆、提前更换、采取措施避免可预防失效复发。 液压软管基础 液压软管在极高压速下传输流体,是液压系统正常运行的命脉——无论是机场跑道液压动力单元,还是建筑工地挖掘机液压系统。 软管核心使命 软管须容纳传输流体并阻隔外部污染物(水、气、颗粒)。失效意味:(a) 无法容纳流体;(b) 无法阻隔污染物侵入。失效不仅影响性能,更引发严重损坏与昂贵维修。 软管解剖 液压软管三部件:内胶层、增强层、外胶层。内胶层接触流体。增强层赋予抗高压强度,通常为钢丝螺旋/编织/缠绕。外胶层保护内胶与增强层。可加装额外护套防极端高温/磨损。
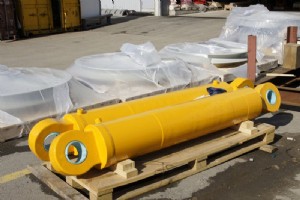
液压油缸遍布各行业:从无菌食品饮料到粗犷建筑现场。油缸性能下降或失效时,“更换”念头跃然脑海。更换似能防复发,但成本不菲。决策时刻:修复受损油缸,还是直接更换? 速览:液压油缸失效模式 油缸多部件可失效:缸筒(容纳大部件)、活塞杆(可见运动部件)、活塞(传递运动)、缸盖、缸底、各类密封件与轴承。任一受损,哪怕看似微不足道的密封件,整缸可能瘫痪或大幅降产降效。 失效形式多样:污染油液加速磨损、损坏关键密封、看似突发实为积累的失效;轴承(耳环、活塞杆轴承)磨损导致灾难性故障;活塞杆弯曲引发严重问题;腐蚀化学品侵蚀钢体与密封;缸筒/杆凹痕损害性能与安全。 修复/更换的成本维度考量 极少数情况油缸
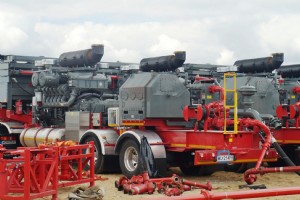
液压泵种类繁多,各有能力边界。为液压系统应用选型虽具挑战,但掌握最常用泵类基础知识是良好起点。 液压泵基础 液压泵目标:推动液压油在系统循环,如系统跳动的心脏。所有液压泵两大共性:(1) 向系统其他部件(油缸、液压马达、缸)提供液压流量;(2) 产生流量,遇流动阻力时转化为压力。此外,多数泵由电机驱动,含溢流阀作为超压保护。现用三大主流泵:齿轮泵、柱塞泵、叶片泵。 齿轮泵 齿轮泵中,液压油被困于泵体与两啮合齿轮齿间容积。驱动轴驱动一齿轮,另一齿轮随啮合被动。属定量/正位移泵:每转排量压力恒定。基本分外啮合、内啮合两类。 齿轮泵结构紧凑,适配有限空间。设计简单,易维修保养。通常最高转速下效率最
最不愿见到:茫茫大海中舵系失控,或靠港客运时液压升降机半途故障。任一假设均可能致人员伤亡、设备受损、诉讼缠身、高昂维修费。若旁观者拍摄视频病毒式传播,舆论风暴更不可控。幸运的是,关键液压故障风险可大幅降低。 船用液压系统全景 船用液压应用广泛:自动化控制系统、甲板设备、关键阀系统。这些系统及组件若维护不当,后果兼具高昂代价与安全隐患——对任何企业都是恶性组合。但定期维护(换滤芯、换软管、润滑、油缸重新密封等)可确保船用液压设备可靠运行。 自动化与控制系统 船载自动化控制系统承担原由船员人工执行的关键任务,需高精度:开关关键阀、快速响应反馈、提供强大动力。现代液压技术让船员聚焦真正需要人类决策
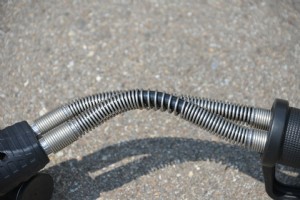
每个液压应用都有专属的正确液压软管。选对规格至关重要,错误选择导致损坏伤人故障。所有软管寿命有限且可预期,但诸多因素决定寿命终点。掌握影响软管寿命与失效的主要因素,方能针对任意场景做出明智选型决策。 软管结构 液压软管材质多样:复合材料、弹性体、金属、聚合物、硅胶、热塑性塑料等。材质决定适用场景及过流液压油类型。每根软管三层结构:内胶层、钢丝增强层、外胶层。 内胶层 常用塑料或橡胶。直接接触流体,材质必须匹配流体类型。如某些流体降解橡胶,则需塑料内胶。切忌内胶与流体反应/降解,否则导致软管失效并波及全系统。 钢丝增强层 内外层间可能有多层增强层,视耐压等级而定。材质可为金属、塑料、纺织品,取
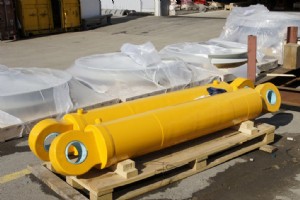
自19世纪末问世以来,液压技术已成众多行业核心。无论重型建筑还是食品加工,正常运行的液压设备关乎企业生产力。尽管技术进步,设备老化仍易故障,液压油缸爬行是最常见故障之一。它不仅拖慢生产节奏,更对员工安全构成严重威胁。 庆幸的是,油缸爬行是可主动应对的直观故障。下文将全面解析:何为爬行、如何检测、发生时如何处置。 何为液压油缸爬行? 您虽精通业务,未必熟知“液压油缸爬行”。攻克爬行第一步:理解液压设备基本功能。 液压机械靠油缸完成任务。油缸含外壳、活塞、活塞杆。通过压缩壳内液压油(通常为油)工作。杆密封防泄漏,维持稳定均匀压力。 激活油缸时,杆与活塞运动改变腔内流体体积。理想状况:调整至目标位
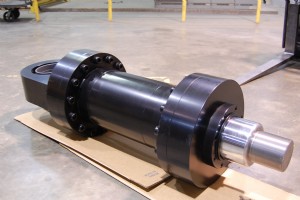
液压油缸广泛应用于各行业各类机械,失效后果从恼人到危险不等。理解油缸失效本质——成因与应对——至关重要。 液压油缸构造 液压油缸(亦称直线液压马达)是利用近乎不可压缩液压油高效传力实现直线运动的执行元件。遍布各行业:从巨型液压铲等大型土方机械,到航空航天领域的飞机及地面保障设备。油缸通常是系统关键部件,失效导致严重停机。故须了解失效成因与预防。 油缸关键部件 核心部件:缸筒(包裹大部件)、活塞杆(肉眼可见运动部件)、活塞(传递运动至活塞杆)、缸底、缸盖、各类密封件与轴承。任一零件失效影响整缸。 化学腐蚀 油缸常处腐蚀性环境。密封件通常首当其冲(取决于密封材质)。发现密封件化学腐蚀迹象,不仅要
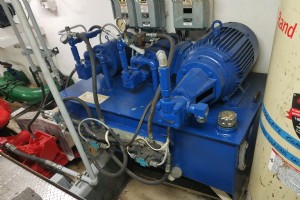
并非所有预配置液压动力单元(HPU)能同时满足所有设计需求并符合约束。大流量、长工作周期、重复短循环工况,往往需定制设计才能高效运行。需特定压力持续输出功率的系统(如轧制金属加工)通常需定制 HPU。部分 HPU 面向恶劣环境(船厂、海上油气),预配置方案无法支撑。有时仅因 HPU 相对关键电气/管路设施的位置限制,也需定制。这些都是定制 HPU 设计的重要性所在。 HPU 主要设计考量 定制 HPU 常见设计考量从基础起:油箱容量与内部结构、油箱类型(立式/卧式)、整体尺寸形状、流量范围、预期压力、执行器数量尺寸、便携性。动力源、功耗、泵类型(标准/内啮合齿轮、柱塞、叶片)、电机类型(交/
设备保养维修