亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
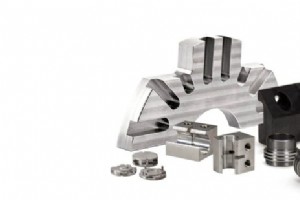
材料选型的本质:在约束条件下寻找“性能/成本/工艺”帕累托最优解 没有“最好”的材料,只有“最合适”的材料。六大决策维度构建完整评价体系: 维度一:力学性能基础画像 性能指标硬金属倾向软金属倾向典型代表 强度(σb/σs)高低 铝/铜/镁 硬度(HB/HRC)高低 铝合金HB60-150 弹性模量(E)高(刚性好)低(易弹性变形) 镁45GPa 延展性/断后伸长率低高 高强钢<10% 断裂韧性(KIC)全谱系最高较低 陶瓷<5 密度高(7.8-8.9)低(1.7-2.8) 镁1.74 g/cm³ 阻尼能力低(振动衰减慢)较高 铝/镁(适合机床床身/减震件) 维度二:疲劳与环境循
加工中心误差本质:系统动态响应与几何/热特性的耦合结果 数控加工中心误差非单一因素,而是数控系统插补/伺服跟随、驱动传动链、机床几何/热/振动特性、刀具/工件/夹具工艺系统、编程/人为因素五大维度耦合作用的结果。本文从误差生成机理出发,给出针对性抑制对策。 五大误差源头深度剖析 1. 数控系统动态误差:加减速轨迹偏差与伺服跟随误差 加减速轨迹偏差:高速拐角处,为不超速/超加速度,轨迹内凹(欠切)或外凸(超切)。典型量级5-50μm,随进给速度平方、拐角锐度增大 伺服跟随误差:位置指令与实际位置差,正比于速度/加速度,反比于位置环增益/前馈增益。高速精密加工中常达10-30μm 插补周期/
前言:读懂分类,才能选对设备、定对工艺、管好产能 数控机床品类繁多,但本质上可从加工功能、控制轴数/联动数、控制回路模式三个维度建立清晰认知框架。本文为您梳理全景分类图谱。 一、 按加工功能/工艺分类:八大主流机型 机型核心运动典型加工对象关键技术指标典型应用行业 数控铣床/加工中心刀具旋转(主运动)+工作台/刀具进给箱体/平面/曲面/型腔/孔系24把模具/航空/汽车/精密机械 数控车床/车削中心工件旋转(主运动)+刀具进给轴类/盘类/回转体/螺纹4000rpm、动力刀塔/Y轴/对向主轴汽车传动/液压/阀门/轴承 数控钻床/钻攻中心主轴旋转+Z向进给+XY定位板类/箱体/法兰密集孔系
机用平口钳 vs 普通台钳:本质区别在“精度、刚性、防抬爪、自动化适配” 普通台钳:铸铁/球墨铸铁本体、丝杠明杠、活动钳口无防抬爪机构、钳口花纹咬合、精度IT8-IT10、夹持力<20kN,适合维修/钳工/非精密作业。 数控机用平口钳:合金钢锻造/调质本体、精密滚珠丝杠/楔块传动、防抬爪机构、钳口精磨/可换硬爪/软爪、精度IT5-IT6(平行度/垂直度<0.005/100mm)、夹持力20-80kN,适配零点定位/自动化上下料/高速切削。 核心结构差异深度解析 1. 本体与导轨:精度与刚性的基石 机用钳本体:40Cr/42CrMo调质HRC45-55,导轨面高频淬火HRC55-60+精磨
质量保障体系:从图纸评审到交付验收的全链路管控 前端:技术评审与适配性确认 新项目启动:工程师拆解图纸,识别关键特征(KC/SC/CC)、基准体系、公差链、材料/热处理/表面处理要求,输出《工艺规划书》 适配性验证:装配件需提供配合件实物或3D数据干涉分析,必要时制作检具/功能验证夹具 首件策划:制定《首件检验指导书》,明确全尺寸检测点、检测设备/方法/频次、判定标准、不合格处置流程 四大检测手段:覆盖几何量/表面/形位/装配全维度 1. 尺寸精度检测 小批/原型:外径千分尺(0.001mm分辨)、卡规、高度仪、二次元影像仪,灵活高效 批量/关键特征:光滑极限量规(通/止规)、气动
数控加工工时计算基础公式 切削时间 = 切削长度 / 进给速度。不同工艺的具体参数换算如下: 车削加工时间 T = L / (f × N) (分钟) N = 1000 × Vc / (π × D) (rpm) L = (进刀距 + 工件长度 + 退刀距) × 走刀次数 Vc = 切削速度(m/min),D = 工件直径(mm),f = 进给量(mm/rev) 铣削加工时间 T = L / (fz × z × N) (分钟) N = 1000 × Vc / (π × Dc) (rpm) L = 总铣削路径长度(含进退刀、空行程) fz = 每齿进给(mm/z),
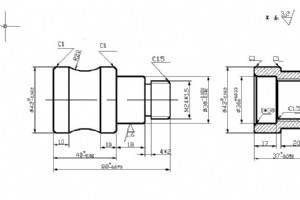
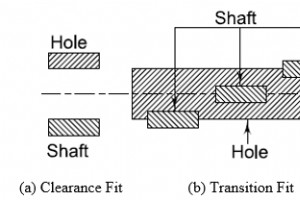
公差的双重含义:机床精度 vs 设计公差 机床公差:机床自身能达到的定位/重复定位精度(如±0.0025mm),由厂商标定(激光干涉仪/球杆仪) 设计公差:工程师基于功能/配合/装配要求分配的允许变动范围(如⊘0.02mm、±0.01mm),决定零件能否工作 两者关系:机床公差 ≤ 设计公差 × (10%-30%),即机床能力需显著优于设计要求,才能稳定合格。 ISO 2768 / GB/T 1804 通用公差标准速查表(线性尺寸) 尺寸分段f(精密级)m(中等级)c(粗糙级)v(最粗级) 0.5~3±0.05±0.1±0.2— 3~6±0.05±0.1±0.3±0.5 6~30
前言:成本=设计锁定的80%,加工决定的20% 数控加工成本中,零件设计阶段已锁定80%以上成本结构(几何复杂度、公差等级、材料选择、表面处理要求)。本文从设计优化、材料/表面处理选型、工艺路线决策、供应链管理四个维度,给出可量化的降本策略。 一、 设计优化:源头降本杠杆最大 1. 避免内部垂直尖角(内倒扣) 问题:标准铣刀为圆柱形,无法加工内部直角,需EDM/线切割/分体加工,成本+50-200% 对策:设计R≥刀具半径(建议R≥1.5mm)、增加工艺倒扣槽(宽≥3mm、深≥2mm)、或拆分为多件组装 2. 避免过薄壁/高深宽比特征 薄壁(<1mm金属、<2mm塑料):振动大、变
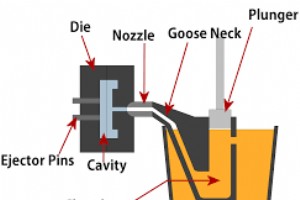
核心认知:不是“谁更好”,而是“谁更合适” 压铸(Die Casting)与CNC加工是现代工业最主流的两大金属成形路径。压铸擅长大批量、近净成形、薄壁复杂结构;CNC擅长高精度、材料通用、小批快交付。两者常组合使用:压铸成型毛坯+CNC精加工关键特征,实现“成本与精度的最优平衡”。 工艺原理速览 维度压铸CNC加工 原理熔融合金高压高速充填金属模,凝固成形切削工具从实心毛坯去除材料 材料铝/锌/镁/铜合金(流动性好)几乎所有金属+工程塑料 模具/编程硬模(模具钢),周期4-12周,成本高CAM编程,无模具,小时级响应 典型精度IT8-IT10,±0.05-0.15mm/100mmI
3D打印 = 增材制造:从快速成型到直接制造的跨越 3D打印(增材制造)通过逐层堆积材料(金属/聚合物/陶瓷/复合材料)构建三维实体。2019年被公认为“增材制造工业化元年”,标志着其从“原型验证”跨越为“终端部件直接制造”。但并非所有零件都适合3D打印,决策需多维权衡。 3D打印 vs CNC加工:核心差异对比 维度3D打印(增材)CNC加工(减材) 成形原理逐层堆积(仅增材)切削去除(仅减材) 几何自由度极高:内部晶格/拓扑优化/中空/倒扣/一体化组件受限:刀具可达性、夹持/装夹、内部特征需分体加工组装 尺寸精度±0.05-0.2mm(金属SLM/DMLS),±0.1-0.3mm
前言:数控加工的“三大纪律八项注意” 数控加工看似由代码驱动,实则蕴含深刻的工艺逻辑。三大核心原则——工序最大集中/一次定位、粗精分离/分阶段加工、就近加工/面前孔后,是从海量工程实践中提炼的通用真理,直接决定加工精度、效率、成本的成败。 原则一:工序最大集中,一次定位完成 核心价值 消除多次装夹带来的定位误差累积(通常每次装夹引入10-30μm误差) 减少机床占用台数、工装夹具投入、工件搬运/周转时间 同轴度/位置度/轮廓度等位置公差在单一坐标系下天然保证 实施路径 选对机床:五轴/车铣复合/五面加工中心/带分度头三轴机,物理上具备多面加工能力 设计好夹具:零点定位系统/组合夹具/

螺纹加工是加工中心核心应用之一,其质量与效率直接影响零件成败与产能。随 CNC 性能跃升与刀具进化,螺纹加工工艺持续迭代,精度与效率双提升。本文汇总加工中心主流螺纹加工工艺,助工艺工程师科学选型、提效避坑。 最常用工艺——攻丝 分类与特点 攻丝是小直径(D<30)、孔位精度要求不高的螺纹孔首选。80 年代普遍用柔性攻丝(柔性攻丝夹头轴向补偿机床进给与主轴转速异步误差),但结构复杂、成本高、易损、效率低。现代加工中心刚性攻丝已成标配:弹性筒夹刚性夹持丝锥,机床插补控制主轴转速与进给严格同步。相比柔性攻丝,筒夹结构简单、成本低、通用性强(兼容铣刀/钻头),支持高速切削,大幅提效降本。 攻丝前底孔加

工序划分的本质:在约束条件下寻找最优加工序列 数控加工工序划分必须综合考量:零件结构工艺性、加工内容量级、机床功能(轴数/刀库/动力头)、装夹次数、生产组织模式。核心目标是最少装夹、最短刀具路径、最稳定精度、最高设备利用率。以下三大原则是业界公认的“黄金法则”。 原则一:刀具集中排序法——最小化换刀与空行程 核心逻辑 以“刀具”为主线组织工序:一次装夹下,用同一把刀具完成所有能加工的特征,再换下一把刀。显著减少换刀次数、空行程时间、定位误差累积。 实施要点 刀具清单标准化:按直径从大到小、按功能(面铣/立铣/球刀/钻/铰/攻)分组 CAM软件设置“按刀具排序”优化选项,自动生成最少换刀路
核心原则:在刚性允许范围内,粗加工大切深少走刀,精加工小切深高表质 数控加工的最终精度与效率,取决于机床刚性、刀具系统、工艺路线、切削参数、编程技巧、尺寸在线控制六大要素的系统性匹配。本文从编程、工艺路线、刀具、切削参数四个可控维度,给出可落地的优化策略。 策略一:编程技巧——直接决定精度的“软实力” 1. 主程序/子程序复用,保尺寸一致性、提效率 模具型腔多相同特征(滑块槽、顶针孔、水道)时,将通用特征封装为子程序,主程序调用并通过坐标系偏移(G54-G59/G54.1 P_)实现阵列加工。不仅缩短程序体积,更消除重复编程带来的尺寸差异。 2. 绝对编程(G90)替代增量编程(G91),
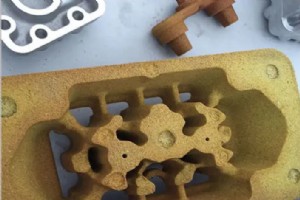
什么是金属铸造? 金属铸造是将熔融金属注入预制型腔,冷却凝固后获得预定形状、尺寸与性能毛坯或成品的制造工艺。作为人类最古老的成形技术之一(可追溯至公元前4000年青铜器时代),现代铸造已发展为年产值超万亿美元的基础产业,覆盖汽车、航空、能源、工程机械、船舶等全工业领域。 通用铸造工艺六大步骤 模样/型芯制作:按零件图设计缩放量(1%-2.5%)、工艺补缩、分型面、浇冒冒口系统;材料涵盖木、塑、金属、蜡、3D打印树脂 造型/制芯:砂型(绿砂/树脂砂/水玻璃砂)、金属型、陶瓷型、熔模壳等多工艺并行 熔炼与成分控制:电弧炉/感应炉/中频炉熔炼,光谱仪在线监测化学成分,脱气、除渣、变质、孕育处理
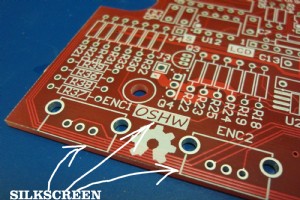
PCB 制造完成后,如何确保每颗电阻、每个 IC 都准确无误地贴装到位?答案就是——丝印层。它是 PCB 最顶层的“导航图”,用非导电环氧油墨标注元件参考位号、极性、Pin1 标识、测试点、警告符号、版本号等关键信息。本文将从定义、工艺、设计规范、清理技巧、颜色选择到制造协同,全方位解析丝印层最佳实践。 什么是 PCB 丝印层? PCB 丝印层(已编辑高亮) 丝印层位于阻焊层之上,不参与电气连接,仅提供视觉信息。常见颜色:白、黄、黑(配合绿/蓝/黑阻焊形成对比)。传统工艺需拉网、光绘、曝光、显影、固化;现代量产多采用喷墨直印(DLP)或液态光成像(LPI)。 丝印层的六大核心价值 价值
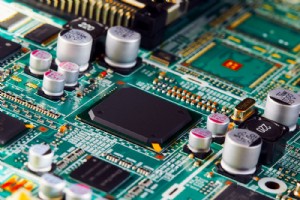
当双层板在信号完整性、电源完整性或布线密度上遇到瓶颈时,四层板成为性价比最高的进阶选择。本文系统梳理四层板的层叠架构、各层功能、制造工艺、成本驱动因素、柔性变体及厂商选型要点,助您在高速/高密/高可靠设计中做出最优决策。 四层板基础架构 四层 PCB 剖面结构示意 标准四层板由 2 层外层信号层 + 2 层内层电源/地平面 经预浸料(Prepreg)与芯板交替压合而成。典型层叠(Top-down): 层序层名典型功能铜厚 L1Top Signal元件焊盘、高速布线、测试点1 oz (35µm) 可加厚 L2GND Plane完整地平面、回流参考、屏蔽1 oz L3PWR Plane电源
当您拥有创意与 Arduino 主控板,却苦于缺乏稳定可靠的原型搭建平台时,Arduino ProtoShield 就是理想的“中介者”。它将 Arduino 的所有引脚引出至 0.1 英寸标准间距焊盘,并提供片上原型区、电源总线、复位按钮、ISP 接口等配套设施,让您能像搭积木一样快速验证电路设计。本文将手把手带您完成从开箱到调试的全过程。 ProtoShield 核心价值与适用场景 Arduino ProtoShield 扩展板 快速原型验证:免去飞线乱糟糟,信号完整性更好; SMD/THT 元件直焊:板载原型区支持贴片与直插混装; 可堆叠设计:双排母座保留引脚,支持多层 Shiel
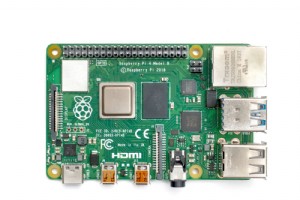
GPIO(通用输入输出)引脚是所有树莓派单板计算机的核心扩展接口,通过它可连接传感器、执行器、显示屏等外设,赋予树莓派感知与控制物理世界的能力。本教程将系统讲解 GPIO 引脚定义、硬件接线、Python 编程环境搭建及经典实战项目,助您快速上手物理计算开发。 GPIO 基础认知 图 1:40 引脚 GPIO 排布 GPIO 即 General Purpose Input/Output,是树莓派 SoC 直接引出的可编程数字信号引脚,支持 3.3V 电平。通过软件配置,每个引脚可动态切换为输入(读取按键、传感器)或输出(驱动 LED、继电器、电机驱动模块)模式。树莓派 Zero / 3B+
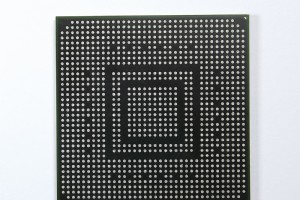
早期集成电路(IC)体积庞大,如今已演变为极其紧凑的微型封装,支撑起高性能 CPU 与移动终端的核心算力。在 CPU 封装讨论中,BGA(Ball Grid Array,球栅阵列)与 LGA(Land Grid Array,陆栅阵列)是两大主流术语。虽名似相近,实则代表截然不同的互连理念与工艺流程。本文将系统梳理两者的结构差异、优劣势、典型应用及选型指南。 什么是 BGA 封装? 球栅阵列(BGA) BGA 是 PGA(Pin Grid Array,针栅阵列)的继任者。PGA 通过底部针脚插入插座或焊盘,而 BGA 在封装底部阵列分布微小焊球,通过回流焊直接与 PCB 上对应的铜焊盘永久连
工业技术