


非传统加工技术:需求背景、工艺分类、优劣势全解析
本文介绍非传统加工工艺需求、类型、优缺点。加工是金属成形成型最重要工序之一,广泛应用于制造业。常规加工中刀具与工件直接接触,存在刀具磨损、难高效加工复杂曲面、表面质量较差等局限。常规加工受工件硬度限制:加工硬质表面需更硬刀具材料,有时不经济甚至不可得。非传统加工利用激光、化学、电子、液压等非常规能源消除这些限制。
非传统加工工艺发展需求
发展非传统加工工艺的主要需求:
- 加工过硬材料
- 成型复杂零件
- 要求更高表面质量和极小公差
- 工件热敏感或温度改变内部性能
- 工件过细细长难夹持
主要工艺类型
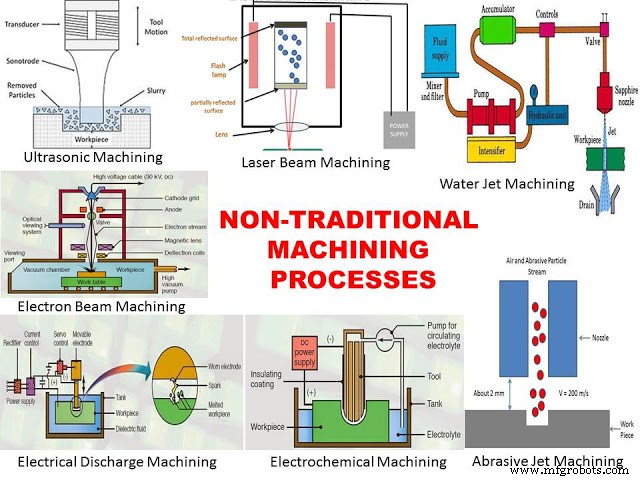
电火花加工 (EDM)
以电火花为刀具加工。原理同金属表面毛刺在电火花作用下去除。工件与刀具间产生电火花,作为切削刀具切割工件成型。两者置于介质液中,加速火花并排除切屑。金属去除靠火花蚀除和汽化。
电化学加工 (ECM)
利用电化学溶解去除金属的非传统加工。为电镀逆过程。刀具与工件置于电解液(通常NaCl水溶液)。刀具作阴极、工件作阳极。施加高压直流电,金属从阳极析出阴极镀覆。阴极通常析出氢气,阳极溶解金属与Cl⁻结合成渣渣,经清洗系统从电解液移除。
超声波加工 (USM)
利用超声振动能量加工。产生高频低振幅超声波,作为驱动力驱动工件与刀具间磨料。磨料与水混合成水基浆料。高频超声振动传递能量至浆料加速磨料,冲击脆性工件去除接触面材料。高频超声波由高频电源产生。
磨料喷射加工 (AJM)
高速磨料流冲击工件,冲蚀去除表面金属。去除机制为脆性断裂和磨料微切削。高速气体作磨料输运介质。主要用于硬质材料加工。
激光束加工 (LBM)
利用激光/光能去除金属。高度聚焦激光束轰击工件,冲击面产生热能,熔化汽化金属去除。可加工金属和非金属材料。
电子束加工 (EBM)
原理同激光束加工,但用高度聚焦电子束。高速电子束轰击工作表面产热,接触面金属熔化汽化去除。电子枪产生电子束经磁透镜、电磁透镜、偏转线圈聚焦最终轰击工件。撞击点电子动能转热能用于加工。全过程在真空中进行,否则电子与空气碰撞损失能量。
水射流与磨料水射流加工 (WJM/AWJM)
环保型非传统加工。高速水射流作刀具切割金属。类似磨料喷射加工但工作介质为水。高速水射流冲击工件,水颗粒冲蚀去除金属。主要加工软材料。加工硬质材料(硬质合金、陶瓷等)时水流加入磨料,增强切削能力,称磨料水射流加工。广泛用于采矿、航空航天型材切割。
优缺点对比
优势
- 高精度、高表面质量
- 无实体刀具,无刀具磨损
- 不产生切屑或仅产生微观切屑
- 运行噪音低
- 易于自动化
- 可加工任意复杂形状
劣势
- 初始/建设成本高
- 需高技能劳动力
- 材料去除率低
- 加工功耗大
- 不适合大批量生产(不经济)
以上为非传统加工工艺、需求、类型、优缺点全解析。如有疑问请评论,喜欢请分享社交网络,订阅频道获取更多精彩内容。
制造工艺
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 电化学加工:原理、设备、工艺流程、应用与优劣势深度解析
- 固相焊原理、分类、应用与优缺点全景解析
- 爆炸焊原理、工艺分类、关键参数与应用优劣势全解析
- 摩擦焊原理、分类、工艺流程与应用优劣势详解
- 离心铸造原理、分类、应用与优缺点详解
- 非传统加工技术全谱系:EDM/ECM/激光/电子束/离子束/等离子/超声/化学/快速成型深度解析
- 传统加工与非传统加工:核心区别详解
- 电火花加工(EDM)全解析:成型/线切割原理、优劣势与应用场景
- 工业 4.0 全景扫描:收益、风险与落地挑战深度剖析