


扩散焊/结合原理、工艺参数、应用领域与优劣势全解析
扩散焊/结合概述
扩散焊是在真空或惰性气氛中,施加温度(0.5–0.8 Tm)与压力(5–50 MPa),使界面原子经长时间(数分钟–数小时)相互扩散,形成冶金结合的固相连接工艺。无熔化、无填充材料、界面原子级平整,接头强度可达母材 100%,是超合金、钛合金、陶瓷/金属、微通道结构高端连接的“黄金标准”。
基本原理与三阶段过程
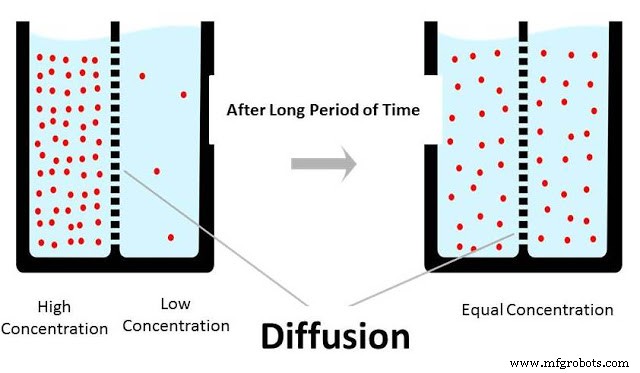
扩散遵循菲克定律,界面原子从高浓度向低浓度迁移。微观三阶段:
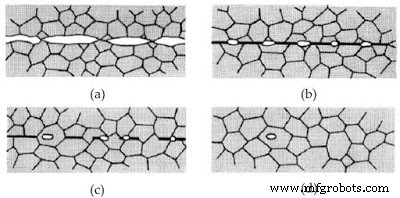
- 初期(接触/变形阶段):微观凸峰屈服蠕变塑性变形,实现宏观密贴,真实接触面积从 <10% 提升至 >90%。
- 中期(扩散/颈部生长阶段):晶界/体/表面扩散主导,空孔收缩、晶界迁移,界面模糊化。
- 后期(均匀化/消除界面阶段):溶质原子长距离扩散,化学成分均匀化,原始界面痕迹消失,形成完整晶界或同质结合。
关键工艺参数与表面制备
| 参数 | 典型范围 | 影响机制 |
|---|---|---|
| 温度 | 0.5–0.8 Tm (K) | 指数级加速扩散系数,过高致晶粒粗化/变形 |
| 压力 | 5–50 MPa | 促进塑性变形密贴,过高致宏观变形/设备超载 |
| 时间 | 5 min – 10 h | 扩散深度 ∝ √t,需平衡效率与界面消除完全度 |
| 真空度 | < 10⁻² Pa (高真空) 或高纯 Ar | 防止氧化/吸气,保证界面洁净 |
| 表面粗糙度 | Ra < 0.4 μm (镜面抛光/电解抛光) | 决定初期真实接触面积,是成败关键 |
| 平整度/平行度 | < 0.01–0.02 mm/100 mm | 保证压力均匀传递,避免局部未结合 |
表面制备关键步骤:机械加工 → 超声波清洗 → 酸/碱蚀刻去氧化层 → 冲洗干燥 → 真空/惰性气保护下装夹 → 立即抽真空加热。部分活性金属(Ti、Zr、Be)需离子清洗或镀中间层(Ni、Cu、Ag)促进液相辅助扩散(瞬态液相扩散焊 TLDB)。
典型应用材料与领域
- 航空航天/发动机:Inconel 718/625、Wrought Udimet 720、单晶叶片修复、蜂窝密封结构、钛合金机身框架扩散结合。
- 核能/特种材料:铍、锆、钽、钼、钨等难熔/反应性金属连接;陶瓷/金属密封(Si₃N₄/Ti、Al₂O₃/Kovar)。
- 微通道/微机电 (MEMS):不锈钢/铜/铝微通道板层叠扩散结合,制造高效换热器、微反应器、电子封装散热基板。
- 异种金属连接:Cu/Ti、Cu/Al、Al/Steel、Ti/Steel 等熔焊易生脆性金属间化合物的组合,扩散焊可控制反应层厚度 < 1–2 μm。
- 超塑成形/扩散焊 (SPF/DB) 集成:钛合金复杂中空结构一次成形连接(如发动机进气道、机翼肋板)。
优势与局限
核心优势
- 接头性能等同母材:强度、韧性、疲劳、蠕变、耐腐蚀全指标达标,无热影响区退化。
- 尺寸精度极高:无熔化收缩、无填充金属体积变化,适合精密薄壁、微通道、复杂内腔结构。
- 材料适用性最广:几乎所有金属、陶瓷、金属间化合物、复合材料均可自连/互连。
- 洁净无污染:真空/惰性气环境,无烟尘、辐射、熔渣、填充材料,符合核级/洁净室要求。
- 可与超塑成形、化学铣削、增材制造集成,实现“成形-连接一体化”。
主要局限
- 设备投资巨大:大型真空热压炉(有效热区 1–3 m³)造价千万级,运行维护成本高。
- 周期长、节拍慢:抽真空-加热-保压-冷却单炉次 4–20 h,不适合大批量快节拍。
- 表面制备苛刻:镜面级加工、超净清洗、防氧化保护,前道工序成本占总成本 30–50%。
- 工件尺寸受限于炉膛/压机台面:大型结构需分段扩散焊再组装,引入新接头。
- 工艺窗口窄、参数耦合强:温度/压力/时间/表面状态高度非线性耦合,需大量工艺验证积累数据库。
- 不适合大间隙/大角度错边:装配精度要求极高(<0.02 mm)。
扩散焊/结合代表了固相连接技术的最高水平,是解决“难熔金属、异种材料、微精密结构、极端环境服役”连接难题的终极手段。随着真空热压设备大型化、快速加热冷却技术、中间层/液相辅助扩散(TLDB/TLP)、在线压力/位移/温度闭环控制、AI 工艺参数优化的突破,其应用边界正从航天发动机核心部件向新能源电池热管理、半导体封装、氢能装备、医疗植入器件等高价值领域快速拓展。工艺导入建议:建立材料-工艺-性能数据库,实施关键接头工艺评定(WPS/PQR),配备泄漏率/超声/金相/力学全套验收手段,确保零缺陷交付。
制造工艺
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电渣焊原理、工艺、应用与优缺点详解
- 等离子弧焊 (PAW) 原理、分类、设备、应用与优劣势全解析
- 铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
- 固相焊原理、分类、应用与优缺点全景解析
- 摩擦搅拌焊 (FSW) 原理、工艺、应用与优缺点深度解析
- MIG焊接(气体保护熔化极电弧焊)原理、优势与局限全解析