
 亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
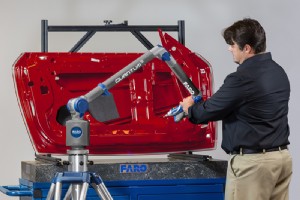
工业工程领域重大进展之一是逆向工程工艺发展:从实物系统直接提取信息并转化为数字模型。 逆向建模仿真优势显著:一、直接从实物获取信息,更可靠、质量更高;二、大幅压缩工时,以更少时间更可靠地建模复杂系统。 逆向工程在计量学数字化复杂几何领域应用最成熟。 3D 扫描仪 3D 扫描是将物理表面转化为数字模型的过程。提取表面多点相对位置(点云),数字插值重构包含点云的表面,还原零件几何。 点云核心指标:**分辨率与精度**。分辨率指两点最小可分距离,精度指单点真实位置确定误差。高分辨率捕获更细微特征,高精度模型尺寸更贴近实物、公差更小。 **专用设备称 3D 扫描仪**。技术路线多样,可分接触式与非接触

专业 3D 打印系统市场存在三类方案: 集成/封闭方案:厂商提供设备、材料、软件一体化配套,不可使用第三方软件或材料。 开放方案:设备兼容第三方材料与软件。 可用外部材料的集成方案:中间形态,通常对外部材料/软件有特定限制。 集成/封闭方案 典型代表:Formlabs。此类厂商通常提供涵盖打印系统、后处理设备、软件、材料的全栈产品。 核心优势:全栈协同开发,免参数调优,材料兼容性有保障。系统高可靠、高复现性,性能显著提升。另一特征:**可调参数极少**,仅选材料类型与少量基础参数,**上手极简、对用户技术门槛低**。 图 1:Form 2 及配件。来源:Formlabs 但有两大限制:材

“Silencio” 是插画诗集,利用 3D 打印浮雕结构实现盲视共读。作者 Néstor Toribio Ruiz,诠释者 Jennifer Martin-Lorente(平面设计师、出版发烧友、渴望试验新技术)。项目获西班牙盲人组织 ONCE 参与。 图 1:触觉诗集《Silencio》页面。来源:Recreus 《Silencio》是艺术、创意与公益融合项目,旨在普及阅读、无障碍共享。盲文/无障碍读物稀缺且昂贵,传统工艺多为手工压纹(压力凸起),极慢。 3D 打印为此类应用提供利器:可制造浮雕插图与盲文文本,提供全人群可及的感官体验。 视频 1:《Silencio》触觉书制造过程。来源

SLS 3D 打印是当今工业界最主流技术之一。工艺以高功率激光选择性逐层烧结粉末材料成型。 近年Sinterit 等厂商推出桌面级 SLS 打印机,让更多细分市场接触该技术。为何选择桌面级 SLS? 1. 即时性 拥有 SLS 打印机可自主产出原型或终端产品,不依赖第三方,降低制造延期风险。 2. 精度 桌面级 SLS 采购成本低,但精度媲美工业机,后者投资高得多。 图 1:高精度零件 3D 打印。来源:Sinterit 3. 复杂度 SLS 支持内部制造复杂机构与高细节零件,摆脱传统制造装配约束。 图 2:复杂零件与机构 3D 打印。来源:Sinterit 4. 强度 丰富高性能材料库使

大量人群深受糖尿病困扰。对他们严格持续血糖监测至关重要。常规依赖酶生物传感器检测血糖,**需采血针取样,有创、疼痛、导致检测频次低**。 由此催生无创、患者友好的血糖监测设备需求。研发聚焦汗液葡萄糖监测,开发无痛血糖仪。 在此背景下诞生 E-Ring:FDM 3D 打印柔性材料(TPU)制造的电化学戒指,集成三枚导电丝材(导电 PLA)电极。由雅典国立卡波迪斯特里亚大学科学家团队研发,**仅需普通智能手机**即可操作。 电化学戒指经电沉积金膜修饰,耦合微型电位恒定仪,**直连普通智能手机,实现汗液葡萄糖无创自测**。 图 1:E-Ring 工作演示。来源:Analytical Chemist

FFF 3D 打印相较其他增材技术的核心短板是:每层打印区域必须有前一层支撑10 mm 均需支撑结构。 单喷头 FFF 机仅能用打印材料自制支撑。打印后机械拆除,常用低密度支撑结构+间隙层便于手工拆除,但支撑接触面表面质量往往较差。 图 1:3D 打印件支撑。来源:3DHubs 双喷头 FFF 机扩展选项:支撑材料可与成型材料不同。引入在不溶解成型材料的溶剂中可溶的支撑材料,可用致密支撑紧贴工件,保证接触面极佳光洁度。 图 2:Raise3D Pro2 双喷头。来源:Raise3D 可溶性支撑丝材种类繁多,但性能与兼容性各异。选型须考量关键特性确保兼容性: 须在不损伤成型材料性能的溶剂中

Polymaker 近期发布新丝材:PolyTerra。作为 FDM 材料名厂,Polymaker 以丝材品质与丰富材料线(常规与工程级并重)著称。 此番 Polymaker 致力开发更环保的丝材,细节打磨极致,打造可持续且高品质的产品。 图 1:PolyTerra 线轴。来源:Polymaker PolyTerra PLA 是从零开发的生物塑料,融合 PLA 与有机矿物,大幅降低丝材塑料含量,成就更环保的 FDM 材料。但保留标准 PLA 同级易打印性,用户可沿用 PLA 打印参数。 PolyTerra 为何更可持续? PolyTerra 不仅成分塑料含量更低,Polymaker 更贯穿产

此前我们认识了 IdeaMaker——知名高品质 3D 打印机厂商 Raise 3D(代表作 Raise 3D E2、Raise 3D Pro2)开发的 FDM 切片软件。 Raise 3D 免费提供 IdeaMaker,官网可下载 Windows/Mac/Linux 版。 IdeaMaker 是易用直观的切片软件,兼容 STL/OBJ/3MF 格式,**适配市面任意 FDM 打印机**——不只服务 Raise 3D 用户,**所有 FDM 用户均可受益**。 核心亮点之一是自动支撑生成器。优势不止于此:支持支撑自定义、按区域细节自动调整层高、修复开放网格等进阶功能。 Raise 3D 持续迭

3D 打印材料谱系持续扩容。很多材料为人熟知,但其差异化应用场景常被忽视。Recreus PP3D 丝材即典型例证。 PP3D 是 Recreus 与 Repsol 合作开发的聚丙烯(PP)丝材。随材料附赠底漆以提升粘床、抑制 PP 常见翘曲。PP3D 性能优异,核心差异化优势:可高压灭菌*。 凭此特性,Alejandro Pagán Ruiz 医生(牙医、牙髓病/修复/牙周/种植专家、显微牙髓外科专家)在穆尔西亚 Corbalán 牙科诊所开发多款院内器械。 图 1:PP3D 打印器械。来源:Recreus Pagán 医生约 7 年前接触 3D 打印,逐步以 3D 打印专业制造自用导引器

3D 打印时尚涵盖服装、配饰、鞋履。3D 打印是时尚界的分水岭,应用近年持续升温。 3D 建模与增材制造为创作流程带来诸多优势,覆盖原型验证与终端产品直制。免模具制造复杂几何,能产出其他工艺无法实现的高复杂度元件。 但 3D 打印时尚仍存限制,常将诸多创作限于 T 台展示。 主要 3D 打印时尚品类: 服装 配饰 鞋履 3D 打印服装 分刚性服装与柔性服装两路径。 刚性服装基于几何结构,借助 SLA、LCD、DLP、SLS 等技术落地高复杂度、高细节设计,呈现极致视觉冲击。但材料刚性限制舒适度,多为秀场展示。 图 1. Iris van Herpen “Crystallization”

许多 FDM 用户都曾思考这个问题。 多数桌面级 FDM 3D 打印机仅单喷头,用户“失去”了多丝材组合能力——如复杂件用构造材料+支撑材料,或零件需多色集成。 图 1:Fillamentut 丝材配合 Mosaic Palette 打印花瓶。来源:Fillamentum 解决方案视需求与件复杂度而异,本文介绍两种: 使用切片软件 使用外部设备 方法一:切片软件实现多色/多材料 最简方式:用切片软件生成 G-code,在恰当时机暂停让用户手动换丝,实现多色/多材料打印。 此法仅限整层变色——每孤立层单色(单层不含双色)。设计时须充分考量此限制。 推荐 Ultimaker Cura(主流免

增材制造传统应用于汽车、教育、建筑等领域,本项目却落脚地质学。 捷克科学院地质研究所研究工程师 Tomas Feřtek 利用 3D 打印制造机械传感器支架、传感器本体、高压室电机等部件。 为测试新传感器、优化迭代设计引入增材制造。3D 打印加速制造、实现自主生产(不依赖外协)、较 CNC 铣削大幅降本。 某关键件用作压力传感器,需耐磨、耐化学腐蚀。 筛选市面工程丝材,Fillamentum Nylon AF80 Aramid 丝材满足所有要求,入选应用。 Nylon AF80 Aramid 为 FDM 专用材料,由芳纶纤维与聚酰胺共混构成。AF80 尼龙自润滑、具摩擦学特性:件极滑;芳纶为

The Virtual Foundry 经多年研发推出 Filamet™ 金属丝材系列。通过烧结后处理,可获全金属零件,确立其FDM 金属 3D 打印开创者与标杆地位。 Filamet™ 丝材是什么? Filamet™ 由基体金属 + 可生物降解环保聚合物(PLA)组成,金属颗粒含量极高。得益于PLA 作粘结剂,打印特性近似 PLA,任何 FDM 用户均可上手。 视频 1:什么是 Filamet?来源:The Virtual Foundry 市面大多数金属丝材金属含量仅约 30%,仅供装饰。但 Filamet™ 打印件烧结后具备基体金属全部性能。 例:Filamet™ 铜丝打印件,烧结前无导电

光固化树脂 3D 打印近年强势崛起,成为仅次于 FFF 的第二大主流技术,专业与 Maker 领域均热。得益于两大因素:新技术降本使树脂机价格与 FFF 同段位;牙科、柔性、工程等新材料涌现,使树脂件生产原本仅靠 FDM/SLS 可行的零件成为可能。 树脂打印核心强项是高分辨率:XY 50–150 µm,Z 30–200 µm,低于 FFF 最小分辨率。故树脂件具高表面质量、高细节还原,拥有增材制造中最高审美品质。 树脂 3D 打印原理 与 FFF/SLS 用热塑性聚合物熔融成型不同,树脂打印基于单体/寡聚物反应混合物经选择性光照聚合成型。即不直接用塑料,而是用塑料的基础组分,在打印中经化学反

树脂 3D 打印工业化落地的核心拦路虎长期是材料种类匮乏。早期仅有低分子量丙烯酸酯寡聚物基树脂,脆性大、力学热性能差。故树脂打印长期被边缘化,功能件/原型领域让位于 FDM、SLS 等热塑性技术。 近年局面剧变。针对专业应用开发的高性能新型工程树脂涌现,加之LED-LCD 等新型树脂打印技术降本增速,树脂打印成为可行替代方案,甚至在部分领域超越 FDM 与 SLS。 这些工程树脂按应用领域分三大类: 珠宝树脂 牙科树脂 工程树脂 珠宝树脂 珠宝业是最早采用树脂 3D 打印的行业,缘于极高分辨率可产出高品质 1:1 微缩模型。 图 1:树脂打印珠宝模型。来源:uniz.com 标准树脂虽广

环境影响指人类活动对环境造成的改变或修改。日常材料/产品的环境影响相关术语繁多。 为理解不同材料对自然环境的影响,须掌握以下核心概念: 环保 指专门为减少环境影响而开发的产品/材料,也适用于制造过程中减少环境负面因素的情况。 可持续 可持续性指人类满足当前需求而不损害后代利益。可持续流程兼顾经济增长、环境保护与社会福祉。 Fillamentum Timberfill 木纤维丝材从管制采伐林获取纤维,年采伐量永远小于森林生长量,即植树多于采伐。 图 1:Timberfill 丝材打印件。来源:Fillamentum 可生物降解 指材料/产品在特定生物因子与环境条件下,于一定周期内降解。降解周期

市面 FDM 打印机成型体积跨度极大:从 15×15 cm 到 50×50 cm 底板尺寸。普遍认为成型体积越大越好——大机器能打小件,小机器打不了大件。 原则上正确,且大体积似乎无劣势,但深究技术细节会发现关键权衡,可能让小体积 FDM 打印机更具优势。 图 1:底板 50 cm 的 Creality CR10 S5。来源:Creality 首先分析成型平台。小平台平整度远高于大平台,因更易制造。为防变形,平台越大厚度应越大,但未必满足。20×20 cm 平台调平极简,30×30 cm 或 40×40 cm 常出现中心与边角显著高差,加热时铝基板变形更剧烈。 这增加了获取高质量首层的难度—

传统工业主流工艺分两大类:减材制造(以 CNC 为主)与成型制造(注塑、失蜡铸造)。两者长期共存,选型主要看零件复杂度、材料、产量。 近年增材制造/3D 打印强势切入,与前两者在材料覆盖与复杂度上均可并行,选型标准渐趋生产成本导向。 图 1:基于产量的单件成本曲线。来源:3Dhubs.com 中小批量下,成型工艺因模具折旧高、模具成本高,无法与增材制造和 CNC 竞争。但大规模量产中,成型工艺仍是霸主。 成型需注塑模具或失蜡铸造的牺牲蜡模(蜡模亦需模具或 CNC 制作)。这正是CNC 在成型流程中仍不可或缺的原因——传统上它是可复用模具的主流制造手段。 图 2:注塑模具。来源:common

材料的各向同性是指无论沿哪个方向测量,其性质均保持一致。 通常大多数热塑性塑料被视为各向同性材料。因其聚合物链内聚力在各向均匀,力学性能也随之均匀。 材料本身具备各向同性,不代表由其制成的零件保持该特性。成型或制造工艺常导致零件呈现各向异性或正交各向异性,即使原料是各向同性的。 例如纤维增强热塑性塑料。塑料基体中纤维随机均匀取向,保持材料各向同性。但若采用机械拉伸成型,纤维可能在基体内按优选方向重新取向,导致材料变为各向异性。热塑性注塑或树脂固化过程中产生的内应力,也会降低材料的各向同性程度。 有时这种各向异性是刻意为之的工程决策,依据零件受载方向优化性能或重量/强度比。如纤维增强复合材料常用
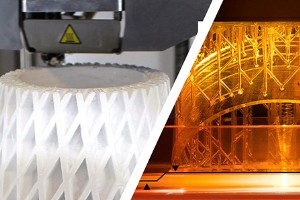
增材制造是指基于材料逐层堆积成形的全体制造技术。与减材制造(传统 CNC 加工)不同,它通过逐层选择性沉积精确量的材料来构建零件。 但这一大类下包含众多差异巨大的技术,各有优劣。掌握其原理与局限,是为各类需求选型的关键。 虽技术繁多,工业界最主流的三大技术是: 熔融沉积建模(FDM) 选择性光固化成型(SLA) 选择性激光烧结(SLS) FDM 因低成本打印机普及而最为广泛,但近年 SLA 与 SLS 技术快速追赶。Formlabs(SLA)与Sinterit(SLS)等企业推出的设备,以极具竞争力的价格实现工业级品质,加之新材料不断涌现,企业与专业人士在技术选型上愈发纠结。 下文将详述
3D打印


