亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
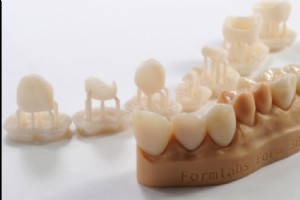
生物相容性 是指材料在特定生物环境中引发适当生物学响应的能力。该术语主要用于医疗材料,涉及与人体组织、体液直接、短时或长期接触的场景。 在**医疗/牙科 3D 打印**领域,具备**生物相容性**等特定性能的材料日益重要,是制造**医疗环境用零件**的前提。 讨论 3D 打印生物相容性时,须明确何为生物相容材料/生物材料,并知晓必须使用经过优化或认证的设备加工这些材料。 生物相容性材料 / 生物材料 生物相容性材料(生物材料) 是为医疗目的与生物系统相互作用而开发的材料。 需区分生物材料与生物制材料:后者由生物系统产生(如骨组织)。 生物相容性分级 医疗器械/材料按风险分级,风险由使用方式、接
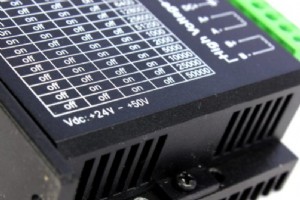
众多 3D 打印机部件及整机均提供 12 V 和 24 V 两种规格,升级挤出机、热端等部件时必须关注这一特性。**这对用户究竟意味着什么?** 12 V 和 24 V 是电压值,具体指电源(PSU)的**输出电压**。电源将市电转换为设备可用的低压直流,为风扇、热床、热端等核心部件供电。供电不足或过量均会导致部件异常。 图 1:步进驱动器上的输出电压标识。来源:Dyze Design 电源输入 110–240 V 市电,经**变压器**降至 **12–24 V**,再经**整流电路**将交流转为直流供打印机使用。 图 2:电源交流输入与直流输出端子。来源:Dyze Design 典型 3
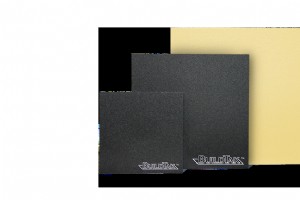
决定打印件与平台粘附的四大因素 首层与平台的可靠粘附是打印成功的基础,其双重作用: 全程固定模型位置,防止层偏移或碰撞喷头。 抵消冷却收缩应力,防止翘边脱模变形。 粘附主要由以下四因素决定: 1. 打印表面材料与打印材料的理化亲和力 这是最关键参数。现今普遍在平台表面使用专为 3D 打印开发的聚合物涂层。**必须选择与打印材料兼容的产品**,如 PP、尼龙等特种材料需要专用涂层。主流方案分两类: 胶膜/胶带涂层: 基材为薄膜或胶带,单面涂覆聚合物。早期用 Kapton 胶带,现有大量专用产品,Buildtak 较知名。通用型兼容常见材料,也有 PEI 膜、PP/尼龙专用膜。优点:耐用、可
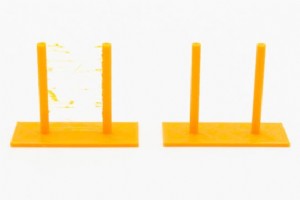
打印过程中,挤出机将丝材推入热端熔融并经喷嘴挤出,喷嘴内部随之建立压力迫使熔体流出。挤出机停止牵引后,喷嘴内压力仍存,导致少量熔体继续渗出,直到内外压力平衡。 这一现象会在本应无挤出的移动过程中析出微小液滴和细丝,附着在模型表面。 图 1:回抽设置不当(左)与正确(右)的对比。来源:Filament2print 为解决此问题,FFF 打印机采用回抽机制:位移前挤出机回退少量丝材释放喷嘴压力;位移结束重新挤出同量丝材重建压力。针对每种材料单独优化回抽参数,是极大提升打印质量的关键。 核心回抽参数 回抽距离: 挤出机回退的丝材长度。除材料特性外,取决于挤出机到热端的距离。直驱式 0.4–1.2
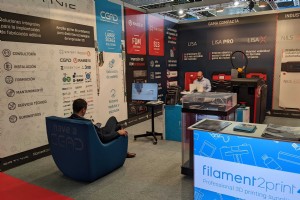
上周我们参加了在毕尔巴鄂举办的国际增材制造与 3D 打印展会 Addit3D,现场发布了专业增材制造设备的最新创新成果。 亮点包括 Raise3D 全新 FDM 产品线:Raise Pro3 与 Pro3 Plus(Pro2 系列进阶版),以及针对碳纤维增强丝材优化的 E2CF。 同时首秀 Sinterit SLS 新品 Lisa X,与既有 Lisa、Lisa Pro 及新款 NILS 480 组成完整 SLS 解决方案矩阵。Sinterit 销售工程师 Tomasz Frąckiewicz 亲临现场,向众多对该技术感兴趣的观众详细讲解最新进展。 另一焦点是 CEAD 开发的大幅面增材
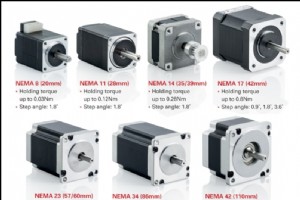
在任何 FFF 3D 打印机中,电机都是核心基础组件之一。它们负责驱动打印头定位以及在挤出机中牵引丝材。 3D 打印机常用的电机为步进电机,最常见的规格为 NEMA 17 和 NEMA 23。 图 1:NEMA 电机类型对比。来源:motioncontrolproducts.com 优质步进电机具有极高的可靠性,因此电机故障的主要原因通常是外部因素,多与驱动器或连接线路有关。 步进电机原理 步进电机是一种连续旋转的电机,其旋转以固定角度的离散步跃进行。它介于普通直流电机和伺服电机之间:像直流电机一样可多圈连续旋转,又像伺服电机一样能实现精确的角度定位。 3D 打印机最常用的是双极性混合式步进
所有塑料熔融挤出后冷却收缩0.3%-4%,非均匀冷却导致翘边、分层、尺寸失真。核心对策:打印全程维持略低于材料Tg的环境温度,打印后缓降至室温。 材料收缩率与Tg/打印温度对照表 材料收缩率%Tg(°C)打印温度(°C) PLA0.3-0.540-60190-215 PETG0.2-1.075-85220-260 Nylon 120.7-2.055-65260-290 Nylon 6-60.7-3.075-85255-280 ABS0.7-1.690-100220-240 ASA0.4-0.790-100240-260 HIPS0.2-0.880-90210-240 PC/ABS0.5
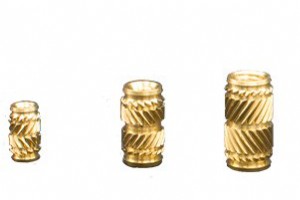
增材制造虽能一体成型螺纹,但塑料螺纹易变形、滑扣、脆断,无法满足可拆卸装配或大型构件永久连接的工程要求。金属嵌件成为关键补强方案。 什么是嵌件? 金属螺纹紧固件,压入/热熔/自攻预埋于预留孔内,为塑料件提供可靠螺纹连接界面。 图1:嵌件产品图。来源:Filament2print 选型双核指标 抗拔出强度:拧紧螺丝时嵌件抽出阻力。加长嵌件长度可提升 抗扭转强度:拧紧时嵌件自旋阻力。增大外径增加夹持面积可提升 兼顾嵌件直径/长度、嵌件材质(黄铜主流、不锈钢耐蚀、铝轻量)、基体材质。FDM热塑性材料兼容绝大多数嵌件;SLA热固性树脂仅限自攻/螺旋丝锥嵌件(不可热熔/压入)。 注意:F

FFF技术以最低门槛、高可靠、易上手,成为专业/教育/家用主流。非专业用户公认四大品牌:Prusa、Creality、Flashforge、Anycubic,性价比与易用性标杆。 两大运动架构:笛卡尔 vs Delta 笛卡尔(Cartesian):X/Y/Z三轴正交运动,喷头平移,热床前后/上下移动。市场主流,结构直观。 Delta(三角洲):同XYZ坐标系,但圆形热床固定,喷头悬吊于三臂三角架构顶端,三步进电机驱动轻量喷头高速三维运动。得名Delta并联机器人。 图1:DeltiQ 2。来源:Trilab Delta核心优势 极速:500-600 mm/s,笛卡尔的5-10倍
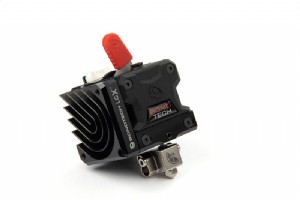
热端是FFF打印机最核心、损耗最大的部件。无论分体式(E3D V6)还是一体式(Hemera, LGX FF),核心组件同构: 喷嘴:熔体挤出口 加热棒:电阻丝加热加热块 温度传感器:热敏电阻/热电偶/PT100,测块温 加热块:传热核心,传递热量至喷嘴与热隙热端 热隙:热阻断核心,导丝防止过早熔融。全金属耐高温但易热蠕,PTFE内衬低摩擦防堵但限温<265°C 散热块:隔离冷热区,被动/主动散热 图2:热端结构爆炸图。来源:cults3D.com 逐件维护清单 喷嘴:易耗件,定期轮换 磨损→孔径变大、长度缩短→挤出不稳→表面粗糙。加速因子:碳纤/玻纤/陶瓷/金属/磷光填充丝极
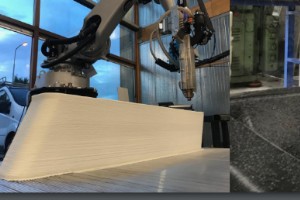
粒料打印(FGF,熔融颗粒制造)虽源注塑,却在工业级FDM大放异彩:基础树脂+添加剂/色母粒现场配比,打破耗材垄断。核心硬件:粒料斗+粒料挤出机(如Dyze Pulsar大流量挤出机),兼容主流大幅面设备/机械臂。 FGF三大核心红利 成本暴跌60-90%:粒料产业链成熟、少加工环节、价格低 原生支持再生料:循环经济落地 大尺寸/建筑级打印:CEAD Flexbot机器人挤出系统即典范 图1:CEAD Flexbot大幅面粒料打印。来源:CEAD 塑料改性造粒:工业级配方落地 熔融共混+挤出造粒,将色母/功能母粒均匀分散于基体,赋予: 强韧化:碳纤/玻纤增强 耐候:抗UV助剂
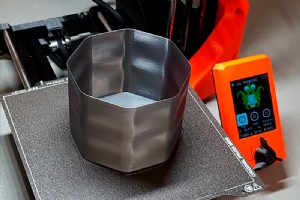
切片参数繁多,非深度玩家建议仅调核心三组:硬件相关、材料相关、打印轮廓相关。不同软件分类方式不同,但本质一致。 硬件参数:换喷头必改 喷嘴直径:实测值,如0.4mm喷嘴填0.4 挤出宽度:实测单壁厚度。层高=0.5×喷嘴时,挤出宽度≈1.2×喷嘴(例:0.4喷嘴+0.2层高→0.48mm)。需打印单壁立方体实测标定 材料参数:换耗材必改 打印温度:厂商建议值为基准,逐机标定 热床温度:同厂商建议值基准标定 腔体温度:恒温箱机型专有,通常设定略低于材料Tg 流量系数:挤出速度/移动速度补偿。1过挤。PLA/PETG常0.9-0.95,TPU/TPE常1.05-1.15 回抽速度/距离:
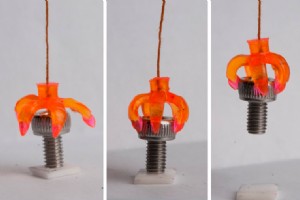
如果管道裂缝自愈、衣物随温度/运动自适应变形、家具自组装、植入体随生长自调节……这不是科幻,是4D打印正在构建的未来。 图1:4D打印爪随刺激变形。来源:Sculpteo 3D打印近30年仍在进化,MIT自组装实验室推动“可编程材料”研发,哈佛Wyss研究所利用纤维素纤维仿生打印遇水绽放结构。4D打印由此登场。 什么是4D打印? 基于3D打印成型,利用材料对温度/光/湿度/磁场等环境刺激的响应,实现结构/功能的预编程时变重构。核心差异:无人干预下,物体随时间自主演化。 关键材料体系 形状记忆聚合物(SMP) 室温刚性,加热至玻璃化转变温度(Tg)软化可塑,冷却定型,再加热可复原。
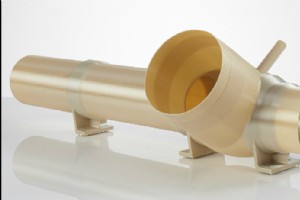
航空航天是极致苛刻的工程领域:部件需经受持续磨损、高温高压、极端热循环,同时追求高强、耐蚀、轻量化以提升飞行性能、简化维护、提高可用率。商业航班密集排班与军机7×24h待命,要求生产物流链零故障,任何环节失效都将危及适航性与飞行安全。 增材制造在航天的演进史 早期3D打印:设备昂贵、速度慢、成型尺寸小、材料生态封闭(厂商锁定)。如今:大尺寸设备、开放材料生态、专用切片/拓扑优化软件、FAA认证高性能聚合物/金属粉末、轻量化零件性能媲美CNC锻件。 图1:Airbus生产线应用增材制造。来源:Airbus 航天核心指标:等性能减重。每减重500kg → 燃耗降1% → CO₂减排同步
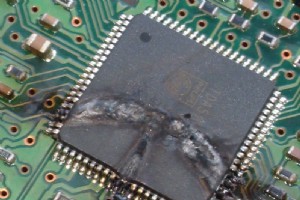
静电放电(ESD)本质与风险 ESD源于短路/介质击穿/带电体接触,瞬时大电流。**两大成因**:摩擦起电(材料接触分离产生电位差)、**静电感应(带电体靠近未接地导体)**。生活中常见:闪电、尼龙衣物起发、梳子吸纸、门把手“电手”。 视频1. 航空ESD风险。来源:Aircraft Science。 ESD危害场景 **人体多无伤但烦扰**;静电亦有用(复印机/静电除尘/喷涂/柔顺剂) 电子制造/高危环境极其危险:**集成电路/芯片遭高压击穿永久损伤(灾难性/潜伏性)** 三大损伤模式: 1. HBM(人体模型)人体放电击穿器件 2. MM(机器模型)带电导体工具放电 3. CDM(带
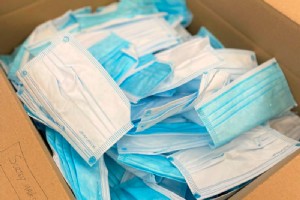
口罩污染:被忽视的生态危机 **口罩为抗疫第一防线,全球月耗约1290亿个,多为一次性**。UNCTAD估**75%口罩及疫情废弃物终入填埋/海洋**,自然降解超400年,不可焚烧/常规回收,处置成全球性难题。 布里斯托大学突破:口罩→丝材 研究团队**收集PPE厂1kg次品口罩(IIR级聚丙烯,符合EN14683:2019)**,探索**熔融→造粒→挤出成丝**路径。 工艺流程 预处理:去耳带、鼻梁条 熔融成片:叠放口罩夹不粘纸,**熨斗热压成固态片**,防堵碎机 图2:口罩变固态片。来源:布里斯托大学。 粉碎造粒:搅拌机打碎成**蓝色PP细颗粒** 图3:造粒成品。来源:布里斯托
导电耗材:3D打印与电子的融合桥梁 想让3D打印件集成传感器/导电线路/射频屏蔽?**FDM/FFF导电耗材**应运而生:**专为打印电子导电组件设计,易打印、兼容主流FDM机**。集成开关/电位器/LED/电容触控传感器皆可实现。 三大核心应用场景 传感器 打印电容触控传感器(手机/平板触控笔等**人机交互设备**)。亦可测接近/位置/湿度/液位/加速度。 视频1:触控笔演示。来源:Proto-Pasta。 导电线路 **打印导电走线**,柔性导电耗材更适配柔性电子。传统需设槽后嵌铜线,**导电耗材让走线随结构同步打印**。 图1:导电走线电路。来源:Recreus。 EMI/R
寓教于乐的数字化新范式 **寓教于乐超50年**,数字设备重塑新可能。**STEAM(科学/技术/工程/艺术/数学)技能可在实践视觉化、娱乐化中习得**。幼龄大脑可塑性强,知识获取效率远超成人。**动手做项目让孩童在实践中内化复杂概念、保持学习动力**。 Mayku FormBox:桌面热成型的教育利器 Mayku主攻**易用桌面设备**,FormBox**从模具快速成型模具/原型/包装**。适配设计师/建筑师/烘焙师,**亦是教育现场神器**。配套Mayku Teach在线教学平台,供STEAM项目制教学全资源。 10大STEAM实战项目 科学板块 1. 材料特性:制作冰棒模具→冻冰棒
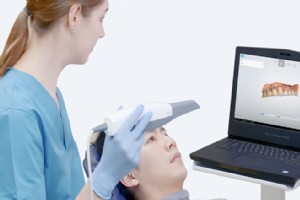
3D扫描仪应用版图 **结构光扫描仪**凭借**高分辨/高精度/高速/低成本**成主流,亦有三角测量/飞行时间/接触式等类型。扫描前须综合评估多因素选型。 物体类型决定专用/通用设备选择 **口腔内扫描仪**/实验室扫描仪:牙科定制专用 **接触式扫描仪**:汽车工业适用,**文物艺术禁用**(探针摩擦损器物) 图1:口腔内扫描仪。来源:Shining 3D。 通用机代表:**Thor3D Calibry手持结构光专业扫描仪**。 视频1:Calibry发布演示。来源:Thor3D。 物体尺寸决定扫描规格与工作空间 小件:需最小扫描尺寸兼容,选手持/桌面机,**桌面机可配旋转台*
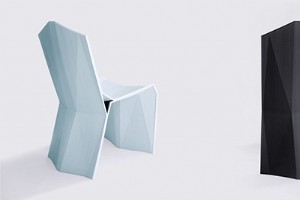
3D打印重塑家居设计版图 3D打印深度渗透家具、室内设计、装饰领域,多技术路线开启原创创新设计的新制造范式。 四大核心优势 设计自由度:复杂几何与轻量化 设计师得海量材料组合,**实现传统工艺不可达的复杂几何**,**大幅减重不损强度**。 图1:Nagami设计3D打印椅。来源:Nagami design。 人体工学:精准贴合与定制扫描 可**按用途完美贴合人体**,结合3D扫描达成精准适配。 个性化定制:用户参与共创 CAD+3D打印实现尺寸/形状/色彩/贴合度全维定制。现有平台支持**用户在线选色选尺、专属打印、即时交付**,用户成共创者,附加即时性价值。 材料经济性:少废料
3D打印