亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
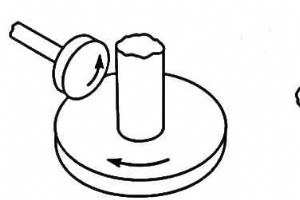
齿轮切削导论 齿轮是机械核心部件,用于传递动力/运动。圆形轮坯周边分布整数齿齿。齿轮承受苛刻工况,设计需兼顾鲁棒性、可靠性、高效率与经济性。 齿轮制造精度要求极高,设计标准全球统一。专用齿轮加工机床仅切削齿轮。铣床虽可多用途但不适合齿轮大批量生产。 齿轮切削历史 古代用摩擦轮传动(简单圆盘靠摩擦力传动)。1897年Herman Pfuater发明齿轮切削机,奠定齿轮制造基础,技术延续至今。 齿轮制造三大类方法 铸造 成形 切削(金属去除) 1. 铸造 砂型铸造最常用经济,适合大模数大齿轮,但精度粗糙,用于允许噪音和运动误差场合。投资铸造精度高、表面好,可用强材料承受大载荷。注塑成型
锻造概述 锻造工具是锻造制造行业的核心装备。锻造通过加热金属至高温(热锻)或室温(冷锻),利用锤击改变工件形状尺寸。 什么是锻造? 锻造是将金属在明火中加热(使用铁砧)至高温,再由铁匠锤击使其完全变形成所需形状的制造工艺。 现代锻造高度自动化,高科技设备大幅提升效率,减轻铁匠劳动强度。 17种主要锻造工具及其用途 钳子 铆钉镦头机 铁砧 炉/火炉 凿子 锻造锭(扁锭) 锤 冲子 芯棒(扩孔钻) 平锤(扁锤) 锭模 锭模块 定型锤 平口钳 黑铁(小铁砧) 锻造模具 压力机 1. 钳子 夹持不同形状尺寸的热工件,将工件从炉子移至铁砧。材质为含碳0.29%的低碳钢。四种常用类型: 扁钳:
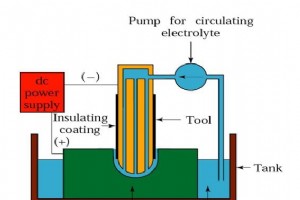
电化学加工(ECM)概述 本文详细阐述电化学加工的定义、构造、工作原理、优缺点及应用。 电化学加工定义 电化学加工(ECM)属非传统加工,是一种非接触、逆电镀的先进加工工艺(去除材料而非沉积)。高电流经导电液体在刀具与工件间通过,电离并去除工件金属原子,获得无毛刺表面。 传统加工要求刀具硬度高于工件,而ECM不受工件强度、硬度、韧性限制,适用于任意导电材料及高强材料复杂型腔加工。 电解过程是ECM核心,基于法拉第1833年提出的电解定律(电镀原理)。 电解是两导体浸入电解液通电时发生的化学现象。固体导体靠电子导电,电解质靠离子(得失电子带电的原子/原子团)导电。阳离子向阴极移动,阴离子向阳
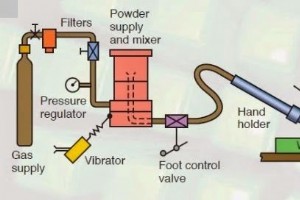
磨料射流加工(AJM)概述 本文详细介绍磨料射流加工的定义、构造、工作原理、优缺点及应用。 磨料射流加工定义 磨料射流加工是一种利用喷嘴内高速携带磨料颗粒的气流,通过冲蚀作用去除工件材料的工艺。在受控条件下,含磨料的高速射流冲击工件表面,实现切割等加工。材料去除速度达150-300 m/s,磨料随高速气流输送。 磨料射流加工主要部件 系统核心组件: 气源 过滤器 压力表 混合室 喷嘴 磨料 气源 提供高速气流(氮气、二氧化碳等),携带磨料颗粒冲击工件。供气压力为2-8 kPa。 过滤器 净化气源,防止杂质影响加工稳定性。 压力表 控制压缩气体压力,压力直接决定切削深度和冲击力。

什么是激光束加工? 本文将深入探讨激光束加工(LBM)的定义、构成部件、工作原理、优缺点及应用领域。 LASER 是受激辐射光放大(Light Amplification by Stimulated Emission of Radiation)的缩写。 激光主要分为固体、气体和半导体三类。在需要高功率进行加工和焊接的场合,通常采用固体激光器。 激光束加工定义 激光束加工是一种非传统加工工艺,利用激光束对工件进行打孔或切割。该过程利用热能从工件上去除材料。 激光束加工的主要部件与构造 激光加工系统主要由以下核心部件组成: 电源系统 电容器 闪光灯 反射镜 激光束 红宝石晶体 聚焦透镜 工件
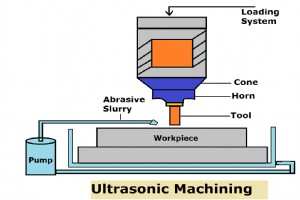
什么是超声波加工? 超声波加工(USM)是非传统加工工艺:工具对工件表面高频低振幅振动,配合细磨料颗粒去除材料。本文详述定义、构造/部件、工作原理、优缺点、应用。 超声波加工装置核心部件 电源/高频发生器:将50-60Hz市电转20-40kHz高频电信号,振幅微米级 变幅杆/号角:放大聚焦换能器振动至驱动刀具切削强度。硬质非磁易加工钢(K-Monel/青铜/低碳钢),抗疲劳强度好。线性/指数锥度长度等于金属声波长半波长 刀具/工具:锤击主体,材料足够延性避免脆断。随工件磨损,需抗疲劳(超声频率动载荷)。加工率与锤击率成正比 磨料浆工件。水基载体输送称浆液 电机械换能器:电能转机械振动。高
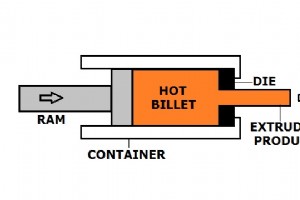
挤压工艺概述 挤压工艺是块体成形工艺之一:金属坯料在高压下被迫通过模孔获得所需截面形状。通俗说,金属在高压下通过模孔压缩截面的金属加工工序。自挤压工艺发明以来,世界依赖挤压生产各形状实心/空心棒材、管材、型材。因涉及推/拉坯料通过模孔,所需力极大。热挤压最常用(高温变形抗力低),冷挤压一般仅用于软金属。 发展历史 挤压概念源于成形工艺。1797年约瑟夫·布拉马申请专利:预热金属经模腔挤压成管,手动柱塞施力。布拉马随后发明液压工艺。托马斯·伯尔结合液压机与挤压技术生产空心管,1820年专利。技术成世界基础需求,但硬金属难加工。1894年亚历山大·迪克引入铜/黄铜合金挤压,推动技术革命。至今演变
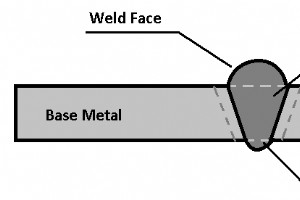
什么是焊接接头? 焊接需耐心、细节、创造力。焊工应掌握行业各种方法实践,包括焊接接头类型。 焊接接头指两块金属板拼装配置。焊接用途无限,不同工艺需不同焊缝和接头。 美国焊接学会(AWS)规定5种基本通用类型,各适应不同应用受力需求。逐一解析: 5大基本焊接接头类型 对接接头 搭接接头 角接接头 T型接头 角隅接头 1. 对接接头 两金属件同平面端对端拼接。焊接中最常见。用于结构制造、管道/阀门/管件焊接。准备简单,变化多得以达成预期结果。变量:角度、间隙宽度、坡口形状、钝边、焊脚尺寸。典型坡口形式: 平口/方坡口焊 单面V坡口焊 双面V坡口焊 单面U坡口焊 双面U坡口焊 单面J坡
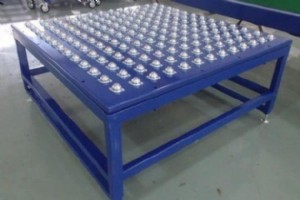
什么是输送机系统? 输送机系统是将物料从一处搬运到另一处的机械搬运设备。为重/大件物料搬运提供便利。实现多种物料快速高效输送。需定期搬运包装物场合极受欢迎,超市机场常见。现有多种输送系统满足不同行业需求,工业最常用带式输送机和链式输送机。 输送机三大核心部件 带/托辊支撑:使带平稳无阻运行。支撑不稳重载导致带失效、运行不畅。支撑单元保持带张紧高效运行 滑轮系统:控制带速外部组件。每单元两滑轮,一电驱动一惰轮。现代系统全架可加额外滚筒 驱动装置:使系统运行。带对向轴承保持运动部件。支持反向运行和反复调向 18种输送机类型详解 万向球输送机:系列万向球实现多向输送。包装/装配线多向需求处
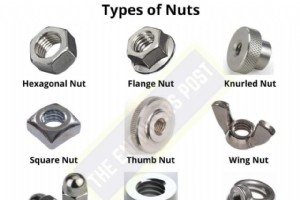
什么是紧固件? 紧固件是机器大小部件的连接件。按角色位置以不同方式连接。螺母、螺栓、螺钉、键、垫圈、铆钉、锚栓、螺柱、嵌件、挡圈、销钉等统称紧固件。将机器不同部件连接在一起的过程叫紧固,分三类: 临时紧固:可反复拆装无损伤。用螺母、螺栓、螺钉、锁销、垫圈 半永久紧固:拆卸可能破坏紧固件但工件完好。用于极少重新打开接头。如焊锡、铆接 永久紧固:一次性永久连接。拆不开。如铆钉、焊接、钎焊、锡焊 12大类紧固件详解 螺母:方/六角金属小块,内螺纹配螺栓。 螺栓:广泛用紧固件。金属细杆,上端各类头型,余部有螺纹。配螺母使用。 螺钉:连接机器部件,各类螺纹。可视为圆柱绕螺旋线。直径比螺栓小(~1
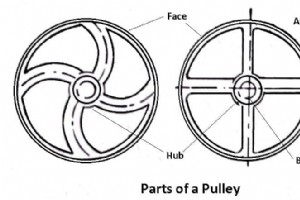
什么是滑轮? 滑轮是将轴与皮带/绳索运动相互转换的机械部件。滑轮带传动是最简便常见的动力传递方式。滑轮是轴上带槽轮子,改变皮带方向、支持轴带动力传递。圆周法兰内槽容置缆绳/皮带。 滑轮系统核心元件:绳/缆/带/链。固定轴上驱动其他滑轮称主动滑轮,被驱动称从动滑轮。规格大小各异。通过大小滑轮组合可轻松改变传动速比。 滑轮结构部件 轮缘/轮面:圆周周边部分,中间凸起称轮毂冠。平面或切V型槽 轮毂:中心装轴部分,有轴孔。三型: 实心轮毂:固定轴径,不同轴径需不同孔 开槽轮毂:单侧开槽,装轴后螺栓锁紧,适配不同直径 分体轮毂:两半分体,双螺栓锁紧,两半分体轮面,适配同型大小轴 轮辐:连接轮缘轮毂

铣削运算公式 铣削是利用旋转刀具通过相对运动切除材料的加工过程,可单轴或多轴,刀具速度压力多方向变化。以下介绍铣床操作必备的重要铣削公式。 关键铣削术语与公式 切削速度 有效切削速度 主轴转速 进给量 最大切屑厚度 金属去除率 比切削力 切削深度 刀具齿数 加工时间 #1 切削速度 铣刀圆周线速度,单位m/min。公式: v=切削速度(m/min),d=刀具直径(mm),n=主轴转速(r/min) #2 有效切削速度 有效直径(DCap)处表面速度。确定实际切深(ap)下正确切削数据必需。用于圆刀、球头铣刀、大圆角刀、进给角<90°刀具。 #3 主轴转速 铣刀主轴每分钟转数,由推
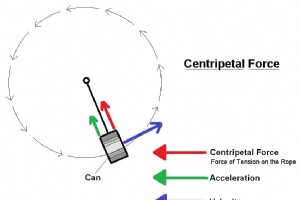
什么是向心力? 向心力是使物体沿曲线路径运动、方向指向运动中心的力。通俗说,是维持物体沿圆周运动的力。 向心力工作原理 想象绳子系罐头绕圈旋转。罐头因圆周路径速度方向不断变化处于持续加速状态。加速度由合外力引起。 向心力始终指向圆心,无此力物体将按直线惯性运动。绳子张力即向心力。 公式:Fc = mv²/r。质量/速度增加或半径减小→向心力增大;反之减小。剪断绳子罐头将按切线方向飞出(牛顿第一定律)。 向心力实例 地心引力将月球拉向地心,作为向心力维持月球绕地轨道。若地心引力消失,月球将直线飞离太空 轮胎旋转带动泥块,转速增加时向心力不足以保持泥块,泥块沿切线飞出 向心力公式 F
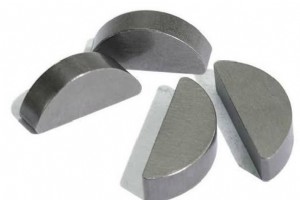
什么是半圆键? 半圆键(伍德鲁夫键)防止齿轮、轮毂等部件相对轴独立转动,也作为保护元件在极端载荷下剪切以保护昂贵部件。 形状像半月/半圆,适配轴上圆形凹槽(键槽/键道)。键槽由半圆键铣刀直接加工。底部圆弧嵌入轴键槽,顶部平面嵌入轮毂键槽。易拆难装,小公差减少应力集中提高安全性。 半圆键工作原理 安装后长平面超出轴表面。配合轮毂/齿轮压入轴时,凸出部分锁定部件。关键是键须稳固安放在键槽底部,否则底部圆弧可能导致键滑出。键槽额外深度会削弱轴强度,但键深入配合件无间隙。 半圆键安装步骤 对齐键与轴键槽,手动压入 未就位时轻敲锤入,勿损坏 调整键顶平面与轴平行 相对移动轮毂/轴配合 安装时
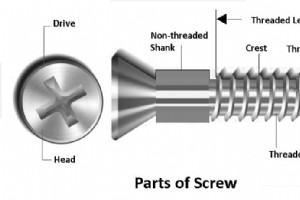
什么是螺钉? 螺钉是带有螺旋螺纹的短尖金属钉,长轴周围有螺旋螺纹,头部有槽口,通过拧入连接物体。属于紧固件,配合锤子、螺丝刀等工具使用。多为自攻螺纹,拧入时切削内螺纹,将材料拉紧防止拔出。形状尺寸多样,功能各异,本文介绍工业和家用常见26种类型。 螺钉主要结构部件 驱动槽/头部槽口:螺丝刀尖端嵌入旋转的槽口,规格形状多样,建议工具箱备多种螺丝刀头 头部:顶部主体,比杆部和螺纹宽,可调螺丝刀或扳手 螺纹杆部:带螺纹和螺旋槽的锥度部分,螺钉在此处抓紧连接体 非螺纹杆部:无螺纹的较长部分,某些螺钉无此部分。通常在顶部,让木螺钉尖端像普通螺钉一样拉入木材 螺纹:圆柱或圆锥外/内表面的螺旋脊。螺距
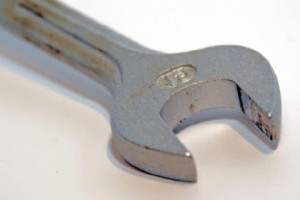
扳手概述 扳手(板钳)是拧紧或拧松作业中使用最多的工具,一般由模锻钢或碳钢制成,按需求制成不同形状规格。车间常用类型如下。另可参考螺丝刀、锤子类型指南。 12种扳手类型详解 开口/单头扳手 双头扳手 梅花/箍式扳手 套筒扳手 管子/筒式扳手 两用/组合扳手 钩扳手 活动/可调扳手 T型套筒扳手 磁电机/小扳手组套 内六角/艾伦扳手 销面可调扳手 1. 开口/单头扳手 仅一端开口,夹持螺母或螺栓头拧紧拧松。又称单头扳手。尺寸以两钳口距离为准,选用时按螺母螺栓对边距离匹配。 2. 双头扳手 两端均有开口,与中间本体成15-30°角。使用最广泛。 3. 梅花/箍式扳手 一或两端为圆
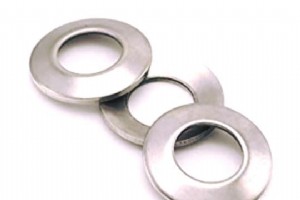
垫圈概述 垫圈形状如圆环,拧紧螺母螺栓前套在螺柱或螺栓上。用于保证接头、螺钉等连接紧固性,方便拆卸并保护螺纹。即使配合孔径略大于螺栓直径,垫圈也能帮助拧紧。 垫圈的分类(按用途功能) 弹簧垫圈 贝勒维尔/锥形垫圈 圆顶弹簧垫圈 波形弹簧垫圈 指形弹簧垫圈 新月形弹簧垫圈 止动垫圈 开口止动垫圈 外齿止动垫圈 内齿止动垫圈 平垫圈 扭矩垫圈 平垫圈 大垫圈/翼垫圈 沉头/饰面垫圈 肩垫圈 C型垫圈 1. 弹簧垫圈 弹簧钢制成的环形,两端因弹簧张力上下翘起。装在螺母或螺栓上下,拧紧使两端相对平齐。防止螺母松动,用于有振动、冲击场合,对螺母施加压力防止转动。结构形式有单圈、
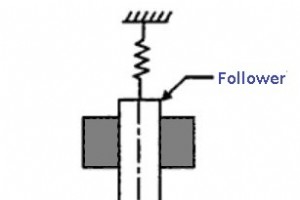
凸轮与从动件概述 凸轮和从动件是一对高副,用于实现直接或周期性运动,可降低误差。早在公元前3世纪,希腊水力自动装置就已出现凸轮;4世纪阿尔-贾扎里设计中也有应用。现广泛用于内燃机配气机构、燃油泵驱动等。 该机构由三个构件组成:驱动件(凸轮)、支撑凸轮和从动件的机架、受驱动件(从动件)。 什么是凸轮? 凸轮是通过直接接触使从动件获得往复或摆动运动的旋转件,本质是将旋转运动转换为直线运动。它是机器的一部分,如带凸起的旋转轮或轴,在圆周路径上推动杠杆。常用于蒸汽锤将脉冲动力转化为锤击动作。 凸轮的分类 按形状分类 楔形/平面凸轮 圆盘/板式凸轮 螺旋凸轮 圆柱凸轮 心形凸轮 平移凸轮 蜗牛/断
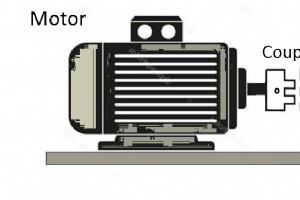
什么是联轴器? 联轴器是一种用于连接两根轴以实现动力传输的装置。根据对中精度和扭矩要求,联轴器可分为刚性联轴器和柔性联轴器两大类。 轴联轴器的工作原理 联轴器可将两根轴连接在一起,即使轴径不同也能正常工作。如下图所示,电机为主动侧,螺旋桨为从动侧。 联轴器不会将电机的热量等传递到从动侧,同时能吸收冲击和振动,保护周围部件免受损坏。 为什么要使用轴联轴器? 使用轴联轴器的主要原因包括: 连接分别制造的单元轴(如电机和发电机) 补偿轴的不对中 提供机械柔性 吸收冲击载荷的传递 过载保护 联轴器的13种类型详解 1. 刚性联轴器 适用于两轴完全对中的场合。主要包括:套筒联轴器、分体
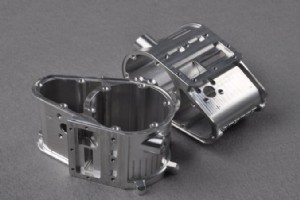
本文聚焦铝合金CNC精密加工的材料特性优势、常见加工难点(粘刀/积屑瘤/振动/变形)、**5大实战优化技巧(刀具材质/涂层/几何/螺旋角/进给策略)**、高速切削(HSM)工艺窗口及质量管控要点,助您将铝合金加工效率提升3-5倍、刀具寿命延长2-3倍、表面质量达Ra0.4-0.8μm。文末提供PDF下载。 铝合金为何成为“首选加工材料” 特性数值/等级工程红利 密度2.60-2.75 g/cm³仅钢1/3,**轻量化首选**,航空/汽车/电子/机器人结构件 比强度7xxx系达72ksi(500MPa)媲美中碳钢,**重量减轻50%+**同等承载 可切削性等级A/B级(最高)切削力<钢1/
工业技术