亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
工程设计是多目标博弈:降本、降能、缩时、保质量同步达成。这非易事,需最佳工具材料支撑。聚氨酯(聚氨酯酯)正是答案。金属、塑料、橡胶在工业场景难匹敌聚氨酯性能。 凭借高撕裂强度、耐高温、海量可定制配方,聚氨酯破解工程难题。跨制造、油气、建筑、汽车、能源、化工等行业,均可用这万能材料保障设备长周期稳运行。深度剖析其从降本到通用的核心优势。 聚氨酯核心优势 聚氨酯常被大众忽视,实则渗透日常触点。外行易混淆橡胶/塑料,但厂商早因聚氨酯独特不可替代性淘汰前两者特定用途。对比主流材料,聚氨酯凭可定制化规格全维超越:耐磨等级任意调、高亮配色识别隐患随需定制。核心竞争力源于:高强度、耐磨、承载力、耐水化学、极

什么是制造工艺? 制造工艺是复杂系统工程:涉及多学科专业人才、海量机床工装设备(含计算机/机器人等多级自动化),须响应多元需求与发展。 未来技术人员须掌握车间常规要素:人、机、料、法、收益及基础设施的合理布局,以及支撑方案在规划制造企业中的有效落位。 内涵 车间工艺技术博大精深,难以穷尽。涵盖:工程材料/工具/附件/制造工艺/机床基础/生产准则/检测校准仪器/手工具(量具/划线/成形/支撑)/机械设备/生产方法——将原材料转化为可用成品的全知识体系。 四大类制造工艺 切削加工 切削机床为固定式动力设备,切削成型固体材料(主攻金属)。去除多余材料成型。机床是先进工业基石,直接/间接产出刀具零件。
定义 铸造:固态材料熔化、加热至工艺温度(常伴随化学成分调整),注入模具/型腔固化成型。单工序即可成型简单或复杂设计,适用所有可熔材料,成品几乎可实现设计任意意图。 选型关键要素:合金选择、尺寸、形状、壁厚、公差、组织、重量;特殊需求:磁性、耐蚀、应力分布;工模具厂/铸造车间能力、客户精确需求、后续涂装等二次工艺均须前置评估。 铸造工艺双大分类 按模具本质分消失模(一次性)与永久模(多次)。消失模用砂型等一次性材料,粘结剂维持形态,破模取件,可实现极复杂几何;永久模用金属/耐火陶瓷,可开合取件,但分型面限制零件设计。两者各有利弊。 消失模铸造 单次铸造 砂型/类似材料 粘结剂维型 破模出件
钣金成形基础 工业制造工艺将金属加工成薄平板。钣金是金属加工最便捷形式,可修整切割成任意形状尺寸。广泛应用于机械、建筑屋面、车身、飞机等,是现代世界不可或缺部分。厚度用规格号量度,规格号越大越薄,亦有箔材形态。供货形式:卷料(连续轧制分条)或平板,常用7-20规格。 常用材料牌号 主流材料:铝合金与不锈钢。不锈钢常用304/316/410,304最普但无板材供给,后两者性能更强。铝合金四大牌号:1100-H14、3003-H14、5052-H32、6061-T6,强度递增,适配不同机械/武器/装备。 钣金成形核心工序 冷态成形,压力机上下模间成形,上模称冲头。核心步骤: 弯曲 短件用模具弯曲,
铣削加工、铣削工艺、立式与卧式铣床 定义 铣削:铣刀旋转按刀具轴线夹角方向切削工件。铣床可加工从微小到大型的多样工件。铣削加工是机械车间与工业界制造高精度异形零件的通用工艺。 铣床结构 铣床又称多任务机床(MTM),兼具铣削与车削功能。铣刀安装于主轴端面切削工件表面,切削后工件冷却取出。 铣削工艺三阶段 铣刀体系 铣刀种类繁多。端铣刀端面有特殊切削刃可钻入工件,侧面延伸刃用于外周铣削,刀尖带小刃。高耐磨材质制造,低摩擦长寿命。 表面纹理特征 切削区形成周期性纹路。侧刃脊距取决于进给率、刀具直径、切削刃数,表面高度变化显著。 组合铣削 卧式铣削中两把以上铣刀同步工作,统一动作或分立动作,量产同类
机械加工定义 机械加工是减材制造工艺:用切削刀具从工件去除多余材料获取目标形状。毛坯可为实心棒、平板、型材、空心管,也可对锻件/铸件二次加工。 三大基础加工工艺 车削、钻削、铣削为三大原则工艺。其他如镗削、锯削、成形、拉削归入杂类。每种工艺需专用机床。 主流加工刀具与设备详解 钻削 麻花钻旋切创建圆柱孔。75%金属切削量由钻削完成。钻头尖角易入料,孔径等于钻头直径。 车削 本质是车床操作:工件旋转、刀具固定外径切削。车床专为车削设计,实现高精度切削。工件装卡盘,机床旋转工件,固定刀具切除余量。 铣削 基础工艺之一。自由度高致精度略低于车削。加工非轴对称件。需铣床、夹具、铣刀、工件。工件固定夹具
车床可完成砂光、变形、切削、端面、滚花、钻孔、车削等多工序成型各类材料。需专用刀具配合作业。深度了解车床操作要点: 什么是车床? 车床通过工件旋转+刀具进给实现成型。金属旋压、热喷涂、木工车削、金属加工均适用。工件装夹于主轴箱与尾座间,通过面盘、夹具/顶尖、弹簧夹头定位。典型产品:刀把、乐器、烛台、桌腿、球棒、枪管、凸轮轴、碗、曲轴等。规格多样适配不同工况。木工车床最常见。 车床核心操作 通用操作:开槽、车削、切断、砂光等。操作前必须掌握进给量、切削速度、切削深度、刀具选择。每种操作有专属参数组合,合理设定规避事故。每刀进给需按精度要求动态调整速度、深度、进给。 主要车削操作类型 端面车削 通
电火花加工(EDM)又称火花蚀除、火花加工、线切割、型腔沉降加工。利用电火花放电获取材料目标形状。两电极浸入介质液体施加电压,分别为工具电极与工件电极。电极间距缩小时放电强度增强,材料被蚀除。引入新鲜介质液冲刷间隙(称冲洗),电位差恢复后继续放电。 发展史 1770年英国物理学家约瑟夫·普利斯特里发现电放电冲击效应。1943年推出成型EDM(Die-sink),1960年代问世线切割EDM(Wire-cut)。 定义 EDM通过介质液体与释放高强度电放电的工具,成形金属物体表面。 两大主流类型 成型EDM(Sinker EDM) 又称体积EDM/型腔EDM。工件与电极浸绝缘液,接特定电源形成电
超声波加工以卓越性能重塑制造业。其核心优势在于加工过程热影响极小。所有超声波加工操作具备成本效益与优异成型质量。这是一种研磨工艺:振动工具配合研磨颗粒间接作用于工件,将各类材料加工成硬脆形态,属于低材料去除率加工。 超声波加工定义 又称超声波冲击研磨。振动工具以超声频率波动去除工件材料。工艺中研磨浆填充工具与工件间隙,工具与工件从未直接接触。工艺力极小,罕见超过2磅。 适用难加工硬脆材料 首选加工陶瓷基复合材料、红宝石、压电陶瓷、玻璃、石英、铁氧体、金刚石、技术陶瓷、氧化铝、PCD、蓝宝石、CVD碳化硅等高硬脆材料。 加工工艺流程 切削工具材质软于工件(软钢、镍基合金)。工具振动时注入含磨粒的
数据是决策原料。赋予上下文成信息,面对问题用信息做最优决策。工业3.0引入计算机/PLC控制,推动数据采集自动化,超越人工采集的速度、精度、全面性。工业3.0数据用于控制、生产报告、合规记录。迈向工业4.0,对数据的依赖呈指数级跃升,以榨取现有系统最大效能、攻克曾被视为不可能的制造难题。 工业4.0描述制造如何利用算力与连接进化,数据是计算机系统感知物理世界、相互通信的透镜。任何工业4.0技术直接依赖数据:AR融合相机/维护记录/设备实时历史性能指导维修;数字孪生通过同步物理实时数据与虚拟模型构建适配性虚拟表征;高级分析/ML自动识别语境化设备数据趋势预测关键设备故障。每个应用都需详尽精准的数
安全演进简史 安全自人类社会诞生即核心诉求,但保护对象与手段随时间剧变。近百年新增网络安全领域,演进速度远超传统安全:从模拟拨号音窃取长途电话,进化为历经月级的国家级APT攻击。 工业安全遭遇物联网 每波技术浪潮都为恶意行为者开辟新攻击面。当前技术霸主物联网(IoT)将难以想象数量的设备接入互联网:2020年估计310亿设备联网,若每设备若米粒大小首尾相连可绕地球赤道近6圈。工业领域同步上演工业物联网(IIoT)。海量设备涌入重塑攻击面,防御体系必须进化——但如何进化? IIoT安全实践原则 专家正攻坚此题。ISA与IEC正考虑扩展ISA/IEC 62443工控安全标准系列,新增专门指导IIo
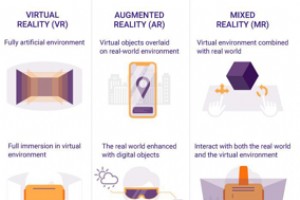
数字时代,AI、ML、AR/VR、区块链、IoT、3D打印、自动化等新技术深度重塑产品全生命周期与消费者行为,跨越行业边界。本文聚焦AR原理、挑战与制造业多元应用。 增强现实(AR):将计算机生成虚拟对象叠加至真实环境,通过手机/平板/智能眼镜摄像头实现沉浸式感官体验。 沉浸式体验技术谱系 虚拟现实(VR):头显构建全人工360°虚拟世界,主流用于游戏娱乐(赛车/战争/体育/丛林模拟、5D/7D影院)。 增强现实(AR):虚拟物体叠加真实环境,应用于零售电商(虚拟试穿/试戴)、教育(交互式学习)、媒体娱乐(增强观看体验)。 混合现实(MR):AR进阶,虚实实时交互,主攻医疗(手术辅助)、法医
从工业3.0迈向4.0的关键活动是数字化转型。彻底转型的企业基本消除纸质流程,数据实时可得且带上下文、转化为信息。启动前需厘清收益与成本。驱动因素众多,本文聚焦最关键的七大成功驱动力。 先论支撑转型的解决方案架构四大基因:开放标准、异常上报而非轮询、轻量级协议节省带宽、边缘驱动决策下沉。 驱动力1:工单自动生成 可靠性背景者常聚焦维护——数字化转型最大驱动力之一。数字化维修部门(维护4.0)拥有全数字化作业体系:停机事件实时捕获,后续通知与工单创建全自动,从事件触发、工单创建/接单/完工、设备上线全链路实时记录,状态全员随时可查。 驱动力2:制造状态可视化 ERP订单转销售单驱动生产,纸质管理
工业4.0落地的核心理念是赋能制造企业跨部门协同,让正确信息实时触达正确人员,支撑及时决策,提升效率与生产力。 网络物理系统(CPS) CPS是工业4.0落地的关键要素。术语由美国国家科学基金会Helen Gill创造。NIST SP 1500-201定义CPS为:包含工程交互的物理与计算组件网络的智能系统。高度互联集成的CPS提供新功能,改善生活质量,推动个性化医疗、应急响应、交通管理、智能制造、国防国土安全、能源供用等关键领域技术进步,对全球多经济板块有深远创新影响。 Acatech(德国国家科学与工程院)描述CPS:嵌入软件的系统(设备、建筑、交通工具/路线、生产/医疗/物流/协调/管理
油气行业面临经济压力:少人化、设备高可靠、环保小足迹。井更深更复杂,叠加低油价,钻井运营商迫切需优化流程。自动化集成数据分析是关键破局者:实时采集地面/井下/工具传感器原始数据,云端存储可视化,支撑监控算法、预测分析、风险报告、安全预警。 遗留系统产生海量数据却因无法集成而孤岛化。许多企业卡在数据收集清洗阶段,渴望跨越至构建稳健分析模型、产出驱动绩效的行动洞见。成功转型后钻井运营商可: 甄选最优钻井场址 优化产量预测 提前可靠预警安全风险,降低非常规钻井风险 实时可视化提升钻井绩效 降低运营成本 这是众多运营商的下一个战略前沿。ISA与SPE中陆分会联合举办ISA油气上游数据分析虚拟会议(
数字化转型是真实且必须纳入整体战略的。主流叙事聚焦收益机遇,鲜少直面大多数企业的现实:大量运行良好但缺乏数字化转型连接能力的老旧设备与遗留平台。 怎么办?老狗能学新把戏吗? 本文梳理企业数字化转型常见场景与对策。 现实基线 视行业而定,可能有大量老旧设备,甚至超百年。不坏不修适用于长期生产同品类企业。老旧设备通病:无现代通信连接。数字化目标是获取更多数据,必须想办法连接并抽取老旧设备数据。 关键前提:先制定数字化转型战略,再动手联机。战略决定数据用途,指导采集什么数据。否则陷入为采集而采集的无效劳动。早期要精准,预留未来扩展性。 三类典型场景与破局 完全未联网设备 典型老狗,挑战最大。常因建造
IT/OT融合只是另一个营销噱头吗?有人会说是。新概念总伴随朗朗上口的包装,宣称切片面包以来最伟大发明。但实情是:IT与OT融合只是让数据可用的漫长技术演进的下一步。 什么是IT/OT融合? 回溯制造自动化起源:自动化设备执行人力难及的高速/大功率任务。故障时控制工程师查PLC寄存器诊断——OT数据使用的起点。历史学家存储海量OT数据(传感器、加热器、执行器流),SCADA监控提供运行洞察,专有协议(Modbus/Profibus)经HMI呈现给操作员。 观察数据漂移,SCADA不仅能预判设备故障,还能关联数道工序后的产品质量检测失败。这催生OT数据与IT数据关联需求:PLC/SCADA通过复
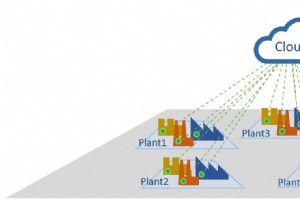
讲雾计算前,先夯实云计算认知。云计算指按需获取算力、存储、计算资源,无需本地硬件与主动运维。图1展示多厂区工业云部署通用架构。 图1:云计算架构,作者提供 云采用模型主流有IaaS、PaaS、SaaS,组织诉求决定最佳适配。IEEE 1934定义雾计算为:分布式系统级横向架构,将计算、存储、控制、网络资源服务分布于云到物端的连续体上,支持行业垂直应用,使服务贴近数据源头,跨越事物、网络边缘、云及多协议层。 简而言之,雾计算将部分云资源下沉至靠近终端设备侧。每厂区LAN层部署雾计算节点聚合数据,裁决本地处理与上云分流,充当本地设备与远程服务器的中介。核心收益: 减少云连接数量 加速本地处理——
数字化或数字化转型在不同行业内涵各异。对生产设施而言,自动化领域在数字化革命前已率先采用先进技术,如今自然处于讨论核心。过去十年各行业借数字技术显著提升效能与成本竞争力,但视行业、人员、项目实体不同,数字化认知差异巨大。 实施路径高度依赖组织终极目标。工程师或项目经理制定数字化战略时,面对宽泛话题难聚焦。关键在于摸清组织在三大核心领域的现状,再明确近期目标。 三大核心领域 数字化聚焦:系统与流程、自动化与通信、数据分析——亦是数字化三大核心赋能器。 系统与流程 关联运营管理。系统是定义工作方式的程序与流程集合,流程是达成特定目标的步骤序列。海量成熟流程支撑系统高效运转。数字化这些领域蕴含自动化
自第一次工业革命以来,技术发展持续重塑工作图景,结合政治社会变革推动范式迁移。技术变革与工作模式演变强相关,呈指数级冲击现代世界——虽摩尔定律1965年已预言半导体指数增长,但近年变革速度前所未有。 当下新工作模式要求我们暂停、重组职业与业务。变革速度要求认知进化,但多数劳动力未就绪。疫情加速数字化转型与业务重组,保守组织被迫直面技术更新迫切性(人类变革不遵循摩尔定律指数曲线)。 代际结构蕴含巨大变革潜能:巴西千禧一代占总人口34%、劳动力50%,预计2030年占岗位70%(Época Negócios 2019)。新兴技术企业除少数细分领域(如农业)外,尚未按国际标准规划增长。巴西工业界通过
工业技术