亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
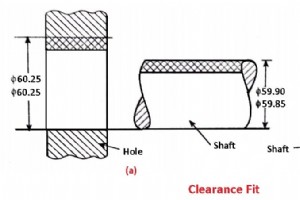
本文系统梳理配合定义、三大基本类型(间隙/过渡/过盈)及其细分等级、孔基制/轴基制制度对比、选型经济性分析、标准公差带查表逻辑及典型应用场景,配合可视化公差带图解与选型决策树,是机械设计工程师、工艺工程师、质量工程师、采购工程师的案头必备参考。文末提供PDF下载。 配合基本概念与几何本质 配合:孔与轴(广义内/外表面)组成的联接关系,由尺寸公差带相对位置决定相对运动自由度(间隙)或拘束程度(过盈)。 核心参数: 基准尺寸(公称直径) 孔公差带(基准偏差+公差等级,如H7、H8、JS7、K7、P7、R7、S7、U7) 轴公差带(基准偏差+公差等级,如h6、g6、k6、n6、p6、s6、h7、
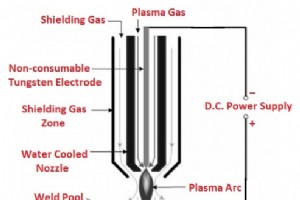
本文深度解析等离子弧焊(Plasma Arc Welding, PAW)的等离子体物理机理、核心装备架构、移动弧/非移动弧双模式工艺窗口、钥孔效应极限、典型应用场景及与TIG/MIG/激光的竞合关系,助您判断PAW是否为精密/高熔深/自动化焊接的最优解。文末提供PDF下载。 等离子弧焊物理本质与双模式架构 定义:利用水冷铜喷嘴收缩电弧,将电离气体(等离子体)压缩为高能量密度(10⁵-10⁶ W/cm²)、高速度(音速-超音速)、高温度(15000-30000K)等离子弧柱,实现精密/深熔焊接。 等离子体本质:惰性气体(Ar/He/Ar-H₂/Ar-He)经强电场电离→电子/离子/中性粒子混
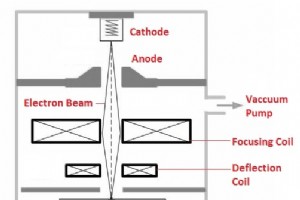
本文深度解析电子束焊接(Electron Beam Welding, EBW)的物理机理、核心装备子系统、真空工艺窗口、熔深比极限、典型应用领域及工程经济性评估,助您判断EBW是否为高精密/深熔深/异种金属焊接的最优解。文末提供PDF下载。 电子束焊接物理本质与历史定位 定义:高能电子束(0.5-150keV)轰击工件,动能→热能转化,极高功率密度(10⁶-10⁹ W/cm²)形成钥孔效应深熔熔池,真空环境下实现深窄焊缝、极小热影响区的熔化焊接。 发明溯源:1958年德国物理学家Karl-Heinz Steigerwald发明,首台商用设备1960年代问世。 核心区别:电子束vs激光束——电
本文系统梳理锻造分类体系、11种基本锻造操作手法、热/冷/温锻工艺窗口、设备选型逻辑、常见缺陷成因与防控措施,配合工艺流程图解与选型矩阵,助锻造工程师、工艺技师、采购工程师建立标准化认知框架。文末提供PDF下载。 锻造核心定义与三大成形方式 锻造:施加外力使金属坯料产生塑性变形,获得特定形状、尺寸、组织性能的工件(锻件)。核心逻辑:**加热→塑性变形→组织细化/流线分布优化→性能超越铸造/切削**。 三大方式: 自由锻/手工锻/模锻:通用工具(锤/砧/钳/平锤)或简单模具,灵活性高、精度低、单件小批、大型锻件(轴类/环件/饼件)。 模锻/模锻压力机/锤:精密模腔限制金属流动,高精度、高效
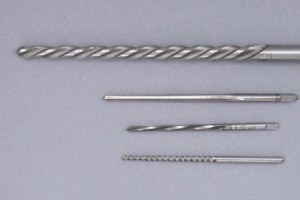
本文系统梳理铰刀9大标准类型结构特征、15项命名法核心术语、精度公差带对应关系、切削参数窗口及工程选型决策逻辑,配合标准剖面图解,助您精准匹配精密孔加工需求。文末提供PDF下载。 铰刀基础定位与切削本质 定义:多齿精修孔刀具,切削余量极小(0.05-0.3mm),实现孔径精度IT6-IT7、圆柱度0.005-0.01mm、表面粗糙度Ra0.4-1.6μm。**不具备钻心能力,必须预留底孔(钻/镗/铸/锻)**。 核心优势:多刃分担切削→单刃负荷小→振动小→高精度/高光洁度;导向部(前导柱)保证跟随底孔轴线→位置精度稳定。 15项铰刀命名法核心术语定义 术语定义工程意义 轴线铰刀几
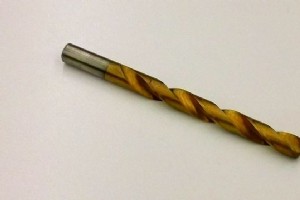
本文系统梳理麻花钻分类标准、18项核心命名法术语定义、几何角度对切削性能影响机制、材质涂层选型逻辑及典型失效模式对策,配合标准图解与选型表,是机械加工工程师、刀具采购、数控编程人员的案头必备。文末提供PDF下载。 麻花钻基础认知 定义:端面切削刀具,两螺旋槽排屑/导向/冷却,切削刃含主切削刃(唇)、横刃(凿刃)、导向棱。 标准体系:GB/T 3436(直柄麻花钻)、GB/T 3435(锥柄麻花钻)、ISO 2306/ DIN 338/ ANSI B94.11M。按柄部/槽长/总长分7大系列。 7大标准系列麻花钻类型与适用场景 1. 短系列/作业者直柄麻花钻 (Jobber/Stub S
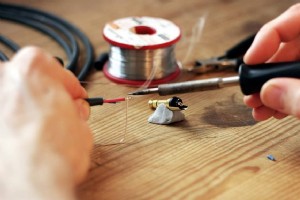
本文系统梳理软焊/硬焊/钎焊三大分类、7类核心工具选型与调优、安全防护体系及良率提升关键工艺窗口,面向电子制造、精密机电、管道暖通等领域工程师与技师,助您建立标准化焊锡作业规范。文末提供PDF下载。 焊锡基本原理与分类体系 定义:熔点<450℃填充金属(焊锡)润湿扩散母材表面,形成冶金结合界面(IMC层)实现连接。区别于熔化焊:母材不熔化、热应力小、可拆修。 核心材料:锡铅/无铅焊锡合金(Sn-Ag-Cu/Sn-Cu/Sn-Bi等) + 助焊剂(松香/水溶性/免清洗/活性分级L/M/H)。 三大焊锡工艺分类对比 分类熔点范围典型合金接头强度典型应用设备要求 软焊150-350℃Sn63
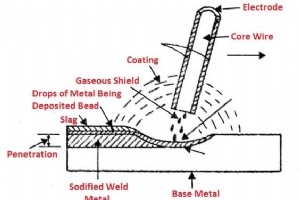
本文系统梳理电弧焊核心原理、5大主流工艺分类、设备系统构成、操作规程、安全防护体系及典型应用场景,配合工艺参数对比表与选型建议,助焊接工程师、工艺技师、现场管理者建立标准化认知框架。文末提供PDF下载。 电弧焊物理本质与通用原理 定义:利用工件(母材)与电极间电弧热能(6000-7000℃)熔融金属成熔合接头的熔化焊工艺。 电弧建立:电极与工件短路接触→提离(2-4mm)→气体电离导电维持弧燃。 熔池形成:电弧热源熔化母材边缘+填充金属(焊条/焊丝)→熔池→凝固成焊缝。 保护机制:熔渣覆盖/气体保护/熔渣+气体复合,隔绝空气氧氮侵入防气孔/裂纹。 5大主流电弧焊工艺分类与特征对比 1.

本文系统梳理铸铁分类、化学成分、力学性能、杂质元素作用规律、热处理改性原理及工程选材决策逻辑,配合成分表格与应用矩阵,是铸造工程师、材料采购、结构设计师的实战参考手册。文末提供PDF下载。 铸铁基础认知 定义:铁碳合金,含碳1.7-4.5%,含Si、Mn、P、S等微量元素。经杯炉熔炼生铁+废钢+合金料得。 碳存在形态:石墨(游离碳)灰铁/球铁/可锻铁;渗碳体(Fe₃C,化合碳)白铁/冷硬铁。形态由冷却速度、化学成分、过共晶处理决定。 基体组织:铁素体(软韧)、珠光体(强韧)、贝氏体/马氏体(高强硬)、奥氏体(耐热/耐蚀/无磁)。 7大工程铸铁类型深度对比 1. 灰铸铁 (Gray Iro
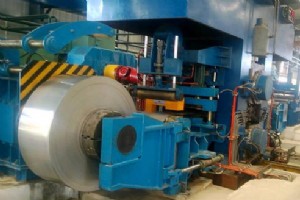
本文系统梳理轧机分类、结构特征、轧制工序分工、典型产品对应关系,配合原理图解与工程选型建议,助您快速建立轧钢生产线装备认知框架。文末提供PDF下载。 轧制工艺核心逻辑 轧制占金属成形产量90%以上。核心机制:工件经摩擦力咬入辊缝,受压缩应力减薄/改变截面。按变形目标分三阶段: 破碎/粗轧道次:大压下率快速减小截面,铸坯→坯料(方坯/板坯/圆坯)。 中间道次:控制形状趋近成品轮廓,调整宽厚比、修正波浪/镰刀弯。 精轧道次:严控尺寸公差、表面质量、力学性能,成品下线。 6大主流轧机类型结构对比 1. 两辊轧机 (Two-High Mill) 结构:上下两支工作辊,垂直间隙可调,反向旋
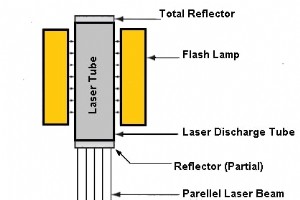
本文深度解析激光束加工(Laser Beam Machining, LBM)的物理机理、核心装备、材料去除模型、加工精度边界、优劣势权衡及典型应用窗口,助您判断LBM是否为您的精密微细加工最优解。文末提供PDF下载。 激光束加工物理本质 LBM属非传统热能加工,利用高功率密度激光束(<10μm光斑)聚焦工件表面,通过熔化-汽化-等离子体喷射复合机制去除材料。激光全称Light Amplification by Stimulated Emission of Radiation(受激辐射光放大),具备单色性、相干性、高方向性、高亮度四大特性。 激光产生三级跃迁机理 泵浦吸收:基态原子吸收光
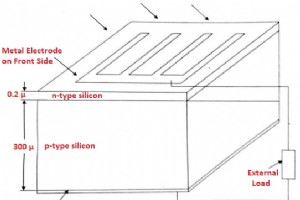
本文系统梳理16种主流太阳能电池技术路线,从工作原理、材料体系、器件结构、转换效率、成本特性到典型应用场景全维度对比,助您把握光伏技术演进脉络与选型决策逻辑。文末附PDF下载。 太阳能电池工作物理基础 基于PN结光伏效应:P型硼掺杂(空穴多)、N型磷/砷掺杂(电子多)形成耗尽层内建电场。光子激发电子-空穴对,内建电场驱动载流子分离形成光生电压/电流。单晶硅典型参数:P层~1μm,N层~800μm,开路电压400-450mV,短路电流密度30-50mA/cm²,填充因子0.65-0.80。 16大类型太阳能电池技术谱系 第一代:晶体硅主流路线 单晶硅 (Mono-c-Si):高纯度柳直
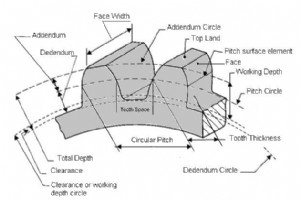
本文系统梳理齿轮设计与制造涉及的24个核心术语,涵盖几何参数、啮合特性、公差配合等全维度,配备标准公式、工程图解与选型建议,是机械工程师、模具设计师、采购人员的案头必备参考。文末提供PDF下载。 齿轮24大核心术语速查表 分度圆分度圆直径压力角节点节面齿顶高齿根高齿顶圆齿根圆基圆法向圆周节距法向径向节距模数顶隙全齿高工作齿高齿厚齿槽宽齿面齿侧面齿顶平面齿宽齿廓曲线侧隙 核心术语详细定义与计算公式 1. 分度圆 一对啮合齿轮纯滚动、无相对滑移的假想圆,是计算齿轮几何尺寸的基准圆。 2. 分度圆直径 (d) 分度圆直径,标准齿轮 d = m × z(m为模数,z为齿数)。是齿轮尺寸的
本文详细阐述齿轮传动比的物理意义、计算方法、多级齿轮系合成计算及工程选型要点,配合图解与实例,助您快速掌握齿轮减速/增速设计核心逻辑。文末提供PDF下载。 什么是齿轮传动比? 齿轮传动比(i)定义为:输入轴转一圈时,输出轴转过的圈数之比。等价于啮合齿轮齿数之比、链轮齿数之比或带轮节圆直径之比。公式表达为: i = z₂ / z₁ = n₁ / n₂ = T₂ / T₁ 其中:z——齿数,n——转速,T——扭矩;下标1为主动轮(小齿轮/pinion),2为从动轮(大齿轮/gear)。 齿轮传动功率传递本质 齿轮通过齿面啮合实现正向传动、无打滑、恒定角速度比,克服带传动固有滑差缺陷。两齿轮啮
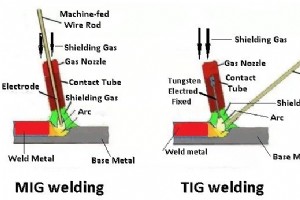
本文系统解析TIG(钨极惰性气体保护焊)与MIG(熔化极惰性气体保护焊)的核心原理、工艺差异、优缺点对比及典型应用场景,助您根据材质、厚度、质量要求快速选型。文末附PDF下载。 TIG与MIG焊接核心区别速览 两者均利用电弧热能熔融金属成形,但MIG采用连续送丝作为消耗性电极,TIG采用不熔化钨极+单独送丝(或不填丝)。MIG适配不锈钢、低碳钢、铝合金等多材质;TIG擅长薄板、精密、高质量焊接。 TIG焊接(GTAW)原理与特征 全称:Tungsten Inert Gas Arc Welding,美国焊接学会标准代号GTAW。 工作机制:工件与钨极间建立直流电弧(多数金属),钨极熔点极高
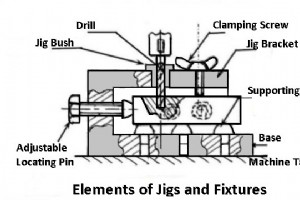
本文将全面介绍夹具与治具的定义、分类、核心组件、工作原理及实际应用,助您深入理解这两大机械制造关键工装的区别与协同价值。文末提供PDF下载链接,方便离线查阅。 什么是夹具与治具? 夹具与治具是提高同类零件批量生产效率、降低人工操作强度的关键工艺装备。车床虽适合单件多品种加工,但大批量生产同类零件时经济性不足;六角车床、 turret车床虽通过多刀架、挡铁提升效率,却受限于加工工序单一。当需在钻床、铣床、刨床、磨床等设备上批量生产相同规格零件时,必须依靠夹具与治具实现工件的精准定位、可靠夹紧与刀具导向,从而保证互换性与加工精度。 夹具的定义与特征 夹具是一种兼具工件定位、夹紧与刀具导向功能的
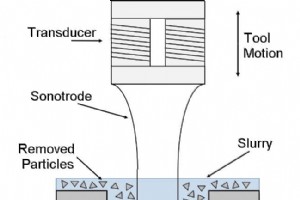
本文详解超声波加工(USM)的定义、工作原理、核心部件、应用领域、优缺点。文末可下载免费PDF。 超声波加工工艺 什么是超声波? 超声波16kHz)的振动波。 将各类能量转换为超声波的装置称超声波换能器。利用压电效应或磁致伸缩效应(天然/合成晶体、某些金属)将电能转化为机械振动。磁致伸缩指铁磁材料在交变磁场下振幅变化现象。 USM加工过程 超声波加工中,工具纵向振动(20-30kHz,振幅0.01-0.06mm)轻压工件表面。振动同时,定比(20-30%)磨料浆(磨粒+水)经压力流经工刀界面。工具端面振动冲击力与浆液流动,使成千上万微观磨粒以研磨方式去除工件材料。工具形状与目标型腔一致。适
本文系统讲解焊接定义、10大焊接工艺原理/优缺点/应用、4大焊接工位、焊接优劣势与应用领域。文末可下载PDF。 什么是焊接? 焊接是将两金属件加热至熔点熔合成一体的永久连接工艺。加热过程中加入填充金属(焊丝/焊条)辅助结合。广义上:同种/异种金属,加热至足以熔合温度,施压/不施压、填充/不填充均可实现连接。 焊接设备 焊机产生热源并送填充金属。填充金属来自焊条熔化或单独送丝。热源温度6000-7000℃。下文详解各工艺原理与工业应用。 延伸阅读: TIG与MIG焊区别、水下焊接原理与类型 10大主流焊接工艺 按热源分类: MIG焊/气体保护金属电弧焊(GMAW) 手工电弧焊/药皮焊条电
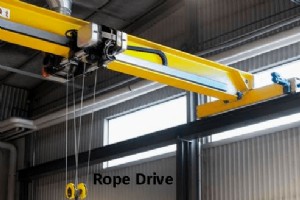
本文讲解绳传动原理及动力传递用绳索类型选型要点。 绳传动概述 大功率、长距离(两带轮跨度大)传动首选绳传动。绳传动用多根圆截面绳索,而非单根扁平/三角带。 平带传动受限于中等功率、≤8m中心距。绳传动优势:一根主动带轮可分出多路从动。早期工厂、磨坊广泛采用绳传动作动力分配。 绳轮/带轮设计要点: 轮径宜大(≥40d,最小36d),减小绳内部摩擦与弯曲应力磨损 两大类传动绳索 纤维绳 钢丝绳 纤维绳适用带轮跨度~60m;钢丝绳适用~150m。 纤维绳 材质:麻、马尼拉麻、棉。麻/马尼拉纤维粗糙,绳柔性差、力学性能一般。麻绳强度<马尼拉绳。绕绳轮时纤维滑移磨损,需润滑(兼防潮)。
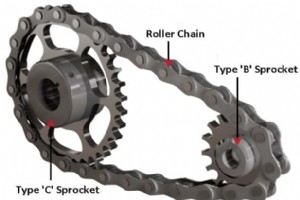
本文系统介绍链传动的类型、工作原理、优缺点、应用,文末可下载PDF。 链传动概述与特性 链传动适用中小中心距(一般≤3m,特殊至8m),传递功率≤100kW,圆周速度≤15m/s,传动比高达8:1。 带/绳传动因打滑导致传动比不恒定;链传动为啮合传动无打滑,传动比恒定。 广泛用于自行车、摩托车、轧机、农机、机床、输送机、掘煤机等动力传递场景。链传动由链条与两链轮(带齿轮廓的轮)组成,链条无限环绕两链轮。 动力传递用链条类型 滚子链 无声链/齿形链 板式链/叶片链 平顶链 工程钢制链 不论类型,链节结构分两类: 直链:交替内/外链节 偏心链:全同型链节,含整体链节(棒链、平顶链、焊接钢
工业技术