亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

RapidDirect提供无摩擦用户体验,简化寻找可靠制造合作伙伴的过程。这就是与我们合作的体验。什么是RapidDirect?RapidDirect专注快速原型与小批量制造,提供CNC加工、注塑成型、钣金加工、3D打印服务。我们助企业实现制造需求,依托可靠供应链与顶级制造合作伙伴为客户争取最优条件。但我们不只是工厂里的一群工程师。创业初期,我们发现快速原型市场存在准入难题:客户需四处比价,多数原型公司无法提供顺畅简洁的客户体验。RapidDirect让一切变简单。从即时报价引擎到客户满意度承诺,我们让原型与小批量制造轻而易举。利用广泛制造网络为客户匹配最佳制造商,监督制造质量,项目启动后提供
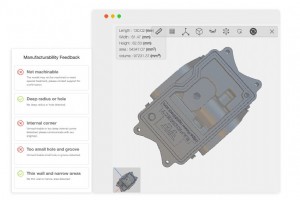
技术创新步伐推动制造商创新业务各环节,报价流程也不例外。领先企业压缩从客户概念到成品零件的时间。创新制造商整合AI、大数据等进阶技术精简报价流程,技术进步提升报价包准确性、可靠性与速度。RapidDirect凭借海量先进制造平台,提供业界领先的报价系统——秒级响应。DFM反馈工具对当前设计进行全面评估,提出设计修改建议,确保设备可加工该零件。报价申请流程CAD文件在线询价流程简便。提供CAD文件(.stp、.step、.stl)上传至网站报价专区。我方CNC设备可加工包络尺寸2000×800×300mm以内零件。可制造性设计(DFM)RapidDirect对每个接收的CAD文件应用CNC设计规
世界由创意驱动。细想一下:一个付诸行动的创意,能创造出原本不存在的事物……仅仅是某人的一个想法。随后这个人采取行动,一步、再一步、再一步,走过许多步骤,最终一家咖啡店在当今世界蓬勃运营。人人都有创意,但悲哀的是它们止步于“创意阶段”。从未有行动或后续跟进,将创意推向逐步落地的旅程。工程师、产品开发者是创意群体。他们思考世界需求、未被制造或实现的事物。当有想尝试落地的创意,首先想到的是开发产品工作原型。原型可验证工程师构想的可行性。产品开发中,工作原型可用于申请专利、向潜在制造商或销售商进行初期推介。拥有原型意味着拥有可工作、可演示的有形产品,证明这曾是您的创意并已付诸实施。此时可保护知识产权、
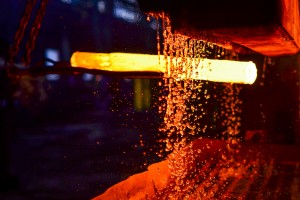
多年前,铁匠用热塑造马车零件、马蹄铁等。成型后快速冷却,金属变得更硬、更不脆。这是基础的金属热处理工艺。现代机加工与金属加工工艺现更精密复杂。多种技术助力金属成型适配不同用途。热处理工艺改变金属对精密加工的响应方式。可改变硬度、强度、成型性、弹性、可加工性等多项性能。现有多种热处理方法。冶金学家持续优化成本效益与成果。正确执行可赋予金属卓越理化性能。本文深度解析钢材及金属热处理类型及其目的。什么是热处理?金属热处理普遍指材料加热与冷却。将金属或合金加热至特定温度,再冷却硬化材料。旨在改变金属微观组织,激发理想力学、化学、物理特性。性能改善延长零件工作寿命。如延展性、强度、表面硬度、耐温性提升。
定制化产品需求激增,研究证明钣金是可通过简单成型工艺(如金属折弯)转化为各种形状的多功能材料,满足生产所需多样形式。实现此过程涉及多道工序,懂得如何折弯钣金需具备相关知识储备。本文探讨钣金折弯重要性、在钣金加工中的地位、如何折弯钣金,并含折弯钢板实用贴士。钣金折弯钣金折弯是制造不同形状产品的有效途径,保证简便高效。您将了解折弯定义、重要性及工艺方法。钣金折弯通过施加外力改变板材形状,以达成制造所需形式。外力仅改变外部特征,板材长度、厚度等参数不变。钣金延展性允许其经历多种成型过程。折弯钣金应用钣金折弯是金属加工行业核心工序。如汽车行业通过不同形状组合实现完美零部件设计。工艺可用于工业级大型发动
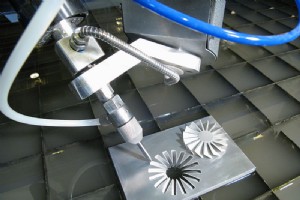
水刀切割因不破坏原材料结构而备受加工者青睐。但水刀成本一直是客户争议焦点。许多加工商认为水刀切割成本高昂,坚持传统工艺。这在某些情况下属实,但水刀效率值得其价格。另一方面,水刀价格可能没您想的那么高。本文探讨水刀成本核算因素及加工商计价逻辑。水刀切割概览水刀(水射流切割机)是加工者切割多种材料或大批量材料的制造工具。利用极高压水射流,混合磨料切割。用于钣金切割。水刀切割用于制造机床零件。适用于热敏感材料(其他方法如激光切割产生高热)。铝、塑料、橡胶等材料切割首选水刀。水刀切割精度可达0.005英寸(0.13mm),高精度切割可维持0.001英寸(0.025mm)。如何计算项目水刀成本计算水刀切
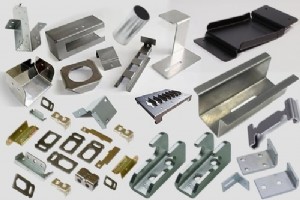
镀锌钣金是制造业常用钣金类型之一。许多炼钢商和制造商认为镀锌提供最佳防腐保护。但关于这种材料还有许多有趣细节值得了解。直击核心!什么是镀锌?镀锌是将锌涂层施加于钢材表面以防锈蚀的制造工艺。锌层作为屏障阻隔腐蚀性元素,通过牺牲阳极特性提供高质量、持久的钢材产品。镀锌钣金因强度提升、耐久性延长、成型性好而广受欢迎。耐腐蚀特性大幅提升其使用价值。其多功能性确保广泛应用,优势众多。了解这些前,先掌握镀锌保护基材的原理。镀锌如何保护基体金属?镀锌基本原理是永久结合钢与锌,制得防锈性更强的基体金属。镀锌类型多样,原理各异。但镀锌一般遵循以下原则:锌涂层阻隔酸等腐蚀性物质接触基体金属。涂层划伤时,锌比基体金
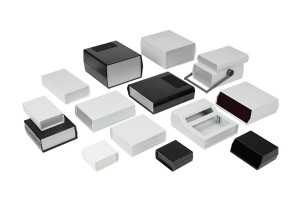
电子产品外壳的重要性不言而喻。无论电气产品尺寸大小、复杂程度,都需要外壳保护。钣金外壳优势显著:导电性好、电磁辐射低、耐恶劣工业环境。每家钣金加工厂都追求设计成功与用户体验。高质量外壳设计是电子元件实现这一目标的关键。钣金外壳设计有特定准则,深入理解这些准则能简化工作、保证质量。以下钣金外壳设计贴士详解设计细节,助您达标交付。深入了解!明确产品设计需求每个设计流程都必须理解产品的美学与功能需求,钣金外壳设计亦然。明确需求可确保开发出最贴合需要的钣金外壳。应理解的产品需求包括:钣金外壳的应用场景预期工况:工作温度、腐蚀暴露、抗振要求、IP防护等级等尺寸要求安装方式:壁挂、立柱安装、台式等内部组件
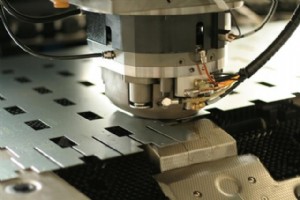
采用新制造工艺前,理解其基本原理至关重要——即弄清它是什么、如何运作、有哪些优势。本文涵盖钣金加工基础,揭示这一跨行业广泛应用的金属成形技术。什么是钣金加工?钣金加工指将平板金属转化为金属产品和结构的过程。通常涉及多种钣金类型的转化,因此不应视为单一工艺,而应视为一组成型技术集合。这些技术常协同工作以产出所需零件。基础技术包括切割、折弯、冲压、冲孔、焊接、表面处理,下文将详述。钣金制造适用多种金属材料。RapidDirect可生产铝、钢、不锈钢、铜、黄铜等材质的钣金件。该工艺极为普遍,您日常极难不接触钣金制品——无论是家电还是支架、外壳等小部件,无处不在。钣金设计流程指南许多人不了解钣金制造基
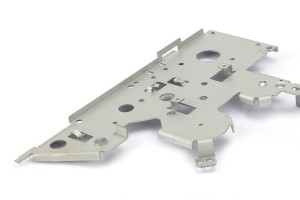
钣金加工是许多行业的核心制造工艺,在航空航天、汽车等领域扮演关键角色。作为设计师,要充分发挥工艺优势,必须明确目标与设计策略。设计策略涵盖钣金设计技巧与加工窍门。本文汇总关键设计贴士,助您实现顺畅高效的钣金加工。钣金设计实用贴士基于标准DFM实践、结果分析及行业需求变化,以下贴士旨在指导钣金零件高效设计:孔径设计结构上任何孔径直径至少应等于板材厚度。遵循此原则可降低刀具损坏风险,缩短生产周期、降低成本。同一零件统一孔径规格可减少换刀次数,提速生产。孔位应远离卷边,孔间距不小于6倍板厚。弯曲半径弯曲内半径越小,工件应力越大。通用原则:弯曲内半径等于板材厚度(延性金属如不锈钢尤甚;脆性金属需更大半
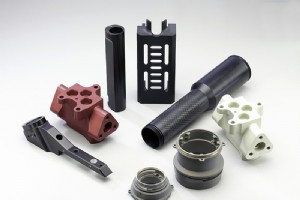
在产品制造中,阳极氧化工艺是提升产品耐用性与美观度的关键工序之一。该工艺适用于多种材料,其中铝材应用最广、最重要。作为机加工初学者,您可能对阳极氧化不甚了解,更不知如何对铝进行阳极氧化。本指南将带您全面了解铝阳极氧化:是什么、如何操作、为何选择该工艺。什么是阳极氧化铝?阳极氧化是一种常用的非铁金属表面处理方法,适用于铝、钛、镁等材料。它通过电化学过程将金属零件外表面转化为耐用、高耐腐蚀、耐划伤的氧化层。该工艺极具装饰性,可提供多种颜色的亮面效果。铝阳极氧化原理了解操作前,先理解原理。几乎所有铝件均可阳极氧化,无论其经CNC加工还是钣金制造而成。尽管涉及多重电化学反应,工艺流程简单且性价比高,因
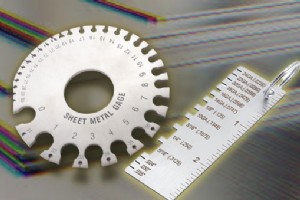
您可能在屋顶、焊接、汽车制造、食品工业或专业钣金加工中多次见过钣金,但好奇这些光滑美观的板材厚度是如何确定的?一套称为“规格(Gauge)”的系统决定了这一厚度。本文详解钣金规格在钣金加工中的含义与重要性,并讲解如何测量规格、如何为您的加工项目选择合适的金属厚度。什么是钣金加工中的规格?钣金制造中的“规格”指特定材料的标准钣金厚度。因此,若想了解钣金材料厚度,应关注其规格数值。规格数字越大,材料厚度越薄;反之则越厚。世界许多地区以毫米为单位测量钣金规格。但铁金属与非铁金属的规格标准不同。例如铜属于非铁金属,其测量单位为盎司/平方英尺。选择正确规格的金属对设计成败至关重要,它决定工件是持久耐用还
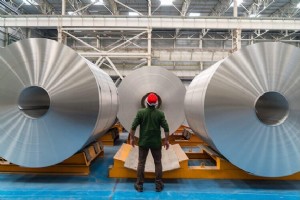
钣金是许多工业流程的重要组成部分。它们是各行各业制造不同产品时极具价值且用途广泛的材料资源。不同工业领域采用不同类型的钣金。本文将深入探讨快速原型制作中使用的不同类型钣金,介绍钣金的定义、应用及类型分类。钣金的应用钣金是通过广泛的冷加工工艺生产的扁平薄件,包括成型、拼接、铆接、切割、剪切等。钣金厚度通常在6mm以下。然而,随着技术的飞速发展,特别是快速原型制作技术的进步,钣金厚度也呈现多样化趋势。产品应用钣金是许多工业流程的基础,因为大量工件源于此。由于加工简便,钣金在快速原型制作中应用更为广泛。以下是钣金的几个典型应用:● 支架钣金在制造定制支架和各类组件中至关重要,因为这些组件需
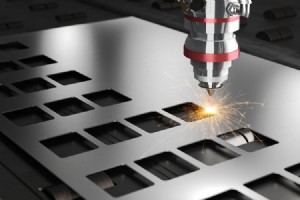
激光切割是钣金制造核心工序,材料适用性广、精度高,是快速原型关键工艺。但并非所有材料均可激光切割。本文系统梳理可切割材料(金属/塑料/木材/纸/泡沫/纺织)、禁切材料清单及选材避坑指南,助您精准匹配项目用材。 激光切割材料全景分类 金属类 最主流切割材料,得益于耐用/高强/可定制。全金属理论可切,但受限于: 厚度↑需功率↑ 高反射率材料(铜/铝)切割难度大,需光纤激光 塑料类 工业应用广(标识/珠宝/墙面/齿轮/医疗/食品包装)。推荐:亚克力/PMMA/POM/有机玻璃(切割边缘抛光级)。其他可切: Delrin (POM/乙缩醛) Mylar (聚酯) PETG (聚对苯二甲酸乙
等离子切割与激光切割常被混用,实则原理与适用场景差异巨大。两者均源于20世纪并持续现代化升级。本文深度对比原理差异、应用边界、优劣势、选型三大决策因子,助您精准决策。 激光切割原理 聚焦放大激光束熔切材料。1960年代中期诞生,计算机数控(CNC)驱动,高精度非接触加工。光学聚焦激光束→微小高温光斑→熔化/燃烧/气化/气体吹扫切除,切缝光滑表面优。三大激光类型:CO₂(切割/钻孔/雕刻)、Nd(高能低频钻孔)、Nd:YAG(高功率钻孔/雕刻)。核心共性:放大激光切割。 等离子切割原理 1950年代起用至今。高温电离气体(等离子体)高速喷射切割导电材料。等离子温度高达40,000°F(~22
同CNC工艺一样,激光切割产品设计决定生产可行性与切割品质。设计是生成机器代码的蓝图,一旦启动不可中途修改,细节把控至关重要。本文提供设计软件推荐、六大不可违背的设计准则、材料与表面处理兼容性指南。 激光切割设计软件Top 6推荐 软件需支持SVG矢量格式导出(激光切割标准格式)。不支持则需配合矢量转换工具。精选推荐: 1. Adobe Illustrator 矢量设计王者,SVG原生导出。画板功能可统览全局装配布局,组件设计必备。订阅制,学习曲线陡峭但回报高。 2. Inkscape Illustrator免费替代,功能对标,仅82MB,全平台兼容。术语差异需适应。 3. AutoC
材料金属强度直接决定产品成败与结构完整性。航空航天需高强材料,扳手等工具要求较低。选材失误可能导致灾难性后果。本文提供金属强度核心指标体系、12种主流金属对照表、选材决策逻辑,助您科学决策。 金属材料三大核心强度指标 强度定义:材料抵抗外力不发生永久变形的能力。不同金属强度差异大,不通用。三大分类: 抗拉强度 材料承受拉伸而不永久损伤的最大能力。超过屈服点产生的塑性变形不可逆。细分三项: 屈服强度:无永久变形的最大应力,即塑性变形临界点。工程师据此计算最大承载载荷 断裂强度:应力-应变曲线断裂点对应应力 极限强度:单位面积承受的最大拉伸/压缩/剪切应力,即材料极限承载能力 冲击强度
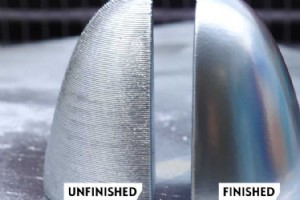
制造业零件表面粗糙度必须受控于合格区间,直接关乎产品耐久性与性能表现。本文系统讲解表面粗糙度定义、三要素、工程意义、四大测量体系、核心参数(Ra/Rz/Rmax)、换算对照表与应用速查表,助您精准把控表面质量。 什么是表面粗糙度? 表面处理涉及材料表面的去除/添加/重塑。表面质量由三特征定义: 粗糙度:表面微观间距不规则度量。工程师口中表面处理通常指粗糙度 波纹度:间距大于粗糙度的宏观起伏 纹理方向:主导表面纹理走向,由加工方法决定 表面粗糙度的工程核心价值 表面粗糙度决定产品与环境交互行为: 关键影响耐腐蚀/耐化学性 赋予特定视觉美感 促进涂层/油漆附着 消除表面缺陷 改善导电/导
圣诞季邮箱塞满各大品牌优惠码,RapidDirect 的专属福利不容错过。为庆祝年度盛典,我们推出年度最强优惠券,详情如下:全单 **85 折**,最高减免 **$500**,每用户限用一次。有效期:12 月 13 日 - 12 月 25 日,截止北京时间 12 月 25 日 23:59。全站弹窗自动弹出专属优惠码,一键领取。RapidDirect——高品质原型与定制件制造专家寻找高性价比专业原型制造服务?RapidDirect 是首选。ISO 9001:2015 认证企业,专注高精度原型件制造,价格极具竞争力。资深专家团队全程投入,严守交付品质。进化版在线平台赋能按需制造:上传设计文件即得*
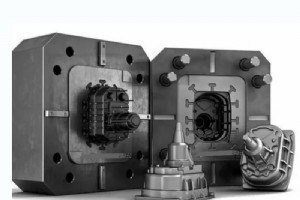
压铸工艺将低熔点金属(锌、铝等)高压注入模具冷却成型。按熔点分为热室/冷室两大机制,适用于简单至复杂的薄壁金属件制造。独特工艺路线使其成为消费品与工业品金属零件主流制造方式。外包前建议系统掌握核心知识。本文将介绍压铸历史、机制、优劣势及成本结构。什么是压铸?压铸是将低熔点金属熔融后高压注入预制模具(压铸模)的工艺。模具由钢材经 CNC 加工 等工艺单项目定制,因此压铸件具备高精度、高一致性、高重复性。压铸制造史溯源 1800 年印刷行业。1849 年 Sturges 发明手动压铸机提升印刷精度;1855 年 Otto Mergenthaler 发明林奈排字机推动出版业。19 世纪需求激增驱动技
工业技术