亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
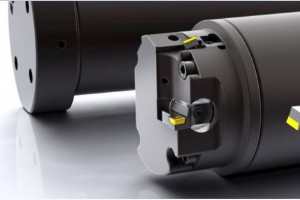
制造业若干当前趋势正放大利用长悬伸刀具创建精密孔和执行车削操作的难度。对更严公差和不懈重复性的需求持续增长。新高性能工件材料更难加工,增加加工系统应力。为省时省钱,制造商将多零件整合为单一整体工件,要求深孔加工和多任务机床上复杂部件长悬伸车削。 寻求克服这些挑战的制造商必须研究其加工系统所有要素,应用能保证成功的技术和刀具。关键要素包括机床稳定性、刀具夹持、工件夹紧和切削刀具几何。总体而言,可靠夹具、刚性刀具和审慎刀具应用构成精准、高产深孔镗削和长悬伸车削工艺的基础。 石油天然气、发电和航空航天零部件生产商是更新刀具技术的主要候选者,因他们常处理大型复杂零件,特征要求用长悬伸刀具。许多零件由难

机床车间采购铣削刀具时,两大核心考量:刀具寿命和生产力。遗憾的是,工程师称这两参数呈负相关。 技术话语意为:一方增加,另一方减少。 OSG应用工程师Daniel Dominski说:“通常无法兼得,因越大力推进给刀具,磨损越快。”OSG为解决此困境推出A Brand AE-N立铣刀,三刃设计配金刚石样碳涂层(DLC),赋予更高光滑度和耐磨性,更大芯径使更高运行速度成为可能而不过度消耗刀具缩短寿命。 更长刀具寿命带来巨大节约 这对机床车间预算双赢:不仅节省刀具成本(通常占生产费用50%)。 虽刀具价格高于传统亮面涂层替代品,Dominski说:“我们DLC涂层带来的刀具寿命增加可带来巨大成本节约
现状痛点:负前角刀具的寿命瓶颈 通用车削中,CNMG 型 80° 菱形刀片凭借通用性、性价比、双向车端面/外圆的便利性长期占据主流。但面对镍基/钴基高温合金(Inconel 718、CoCr)、Ti-6Al-4V 钛合金、工具钢、300 系/PH 不锈钢等难加工材料时,其固有的 -5° 负前角成为短板:积屑瘤、后刀面磨损、切深缺口磨损频发。 Kennametal 知识中心项目经理 Aaron Schade 指出:负前角刀具虽因双向间隙通用性强而普及,但绝非最优解。正前角虽需二次装夹完成端面/外圆,却能显著改善切削力分布。 圆形刀片:正前角的极致实践 Seco Tools 产品经理 Aaron
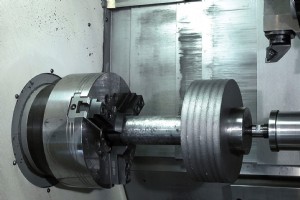
这种挑战性材料对切削刀具提出独特要求,但研发、实验室测试和实际应用结果的结合正引向有效解决方案。 铸铁仍是最难加工材料之一。主要因其成分不一致、结构多变,特别是外表面。这导致可加工性显著变异。加工铸铁时,断续切削或不稳定机床条件也可能需考量。这些因素对切削刀具极具挑战,特别是大批量生产中用于粗加工的刀具,刀具寿命和工艺可靠性对成本影响大。 尽管轻合金用量增加,铸铁仍大量使用。轻合金兴起意味着如小中型车发动机缸体常用铝制。但大排量约2升以上大车型,铝缸体需大得多。此时铸铁允许更薄壁、更紧凑发动机。这对横置发动机尤为重要。 “铸铁或铝”问题不适用柴油发动机或商用车。此领域无竞争,因铸铁减振效应,
制造商为保持盈利寻求以少做多,远程测量至关重要。以下是关于能从几乎任何地方采集关键测量点工具的须知。 计量是测量科学。它是深度技术话题,但对汽车制造商、航空航天设施、医疗制造商——及所有生产离散组件的人——计量主要关于确保零件特征深度、直径、位置、长度和角度满足尺寸公差。 然而计量远不止千分尺和高度计,从尺寸数据采集开始,继而统计分析。 自动化且具成本效益 统计用于质量管理非新事物。事实上近百年历史。物理学家和工程师Walter Shewhart首提,他减少零件变异的努力导致SQC(统计质量控制)及其子集SPC(统计过程控制)发展。今天,SPC和SQC是任何质量控制体系核心组件。 术语常互换用
许多运营数十年的制造商在老旧机床面前面临相似疑问。定期维护固然必需。但如何让设备回归购买时的巅峰效率和质量? Ultra Tech Machinery高级产品开发/应用专家Rick Moscarino每年至少收到几十次此类询问。找到正确工程团队是获得最有利答案的关键。 Moscarino说:“再制造商应洞悉制造业内幕。且应知再制造机械或重建关键机床部件蕴含巨大潜力。” 这潜力是关键。再制造不仅能修复机床,还能让它变得更好,特别是需求自购买以来可能已变。控制系统可改造,几乎任何阶段均可升级。凭借多年现场经验,Moscarino指出,优秀再制造商能最小化干扰、改善功能、帮助公司让关键系统焕发新生。
每位运营经理的首要目标是减少车间错误,无论机械错误还是人为错误。虽0%错误率难达成,但现实是即使小百分比错误也能快速累积。 《Competitive Production》一文将此置于视角中: 带锯加工中,错误仍是管理者首要关切。LENOX的Matthew Lacroix此处解释,制造商和其他金属切割车间对带锯流程有三大关切领域。“我们反复听到制造商的首要挫败感是机床停机、锯条失效和操作员错误,”他告诉《Canadian Metalworking》。“每种情况,他们都能在自己组织内采取措施管理问题。” 白皮书《金属2.0环境中核算操作员低效》提供管理者可采取的几个步骤减少带锯部门错误: 优化
无论为节约成本还是减少废弃物量,金属加工制造商都在自行回收冷却液和流体中获益。我们与流体和过滤系统制造商交谈,更好理解你需要知道什么。 鉴于精益制造实践在当今制造业受关注,看到公司采用改进流程同时省钱的方法不奇怪。冷却液使用和机床冷却液处置也不例外。许多制造商在回收金属加工液中发现价值,减少可能高昂的处置成本,延长MWF寿命。 冷却液供应商和回收系统供应商都在开发新方案,能为制造商节省生产时间和金钱,在允许高质量切削操作的同时保持环境更安全清洁。 Master Fluid Solutions全球培训总监John Treese说:“若你回收冷却液,它能长久保持正常功能,所以废液外运减少。你买冷却
升级刀具的甜蜜点难寻。全押注可能投资回报不佳;太便宜可能阻碍生产力。以下看如何决定是否、何时投入高端立铣刀。 刀具寿命差。完不成产量指标。公差难守。这些听起来熟悉吗? 对铣削机加工人员,这些只是考虑升级更好立铣刀的几个理由。问题随之而来:买哪款?高端刀具的更高成本能否由收益证明? 答案取决于你加工的材料和机床性能潜力。某些情况,买立铣刀界的“宝马X5”是不假思索;其他情况,增益微乎其微,更便宜的通用切削刀具可能足矣。 无论哪种,做出正确决定对成功、具成本效益的加工操作至关重要。 Accupro长期以合理价格提供中端立铣刀服务广泛车间需求,现推出HS系列高性能立铣刀。总计为MSC Accupro
检验数据——若以一致方式收集——提供制造流程丰富信息,让操作员主动而非被动,在质量问题抬头前预防多种隐患。我们与行业主要参与者探讨如何在计量中利用数据。 检验机加工或制造零件固然好,但若只用结果换刀具或做机床补偿,就错失了宝贵的持续改进工具。 若你已在做统计过程控制(SPC),可能想问那够不够。好问题。SPC是发现质量趋势、降低运营成本、避免产品缺陷的绝佳方式. 务必继续做,但自问是否以最高效方式在做。 大概率你没有。 数字化精密测量工具如何改善计量 Mitutoyo America Corp.战略分销销售专家Patrick Sullivan解释,即使最懂技术的车间有时在数据收集方法上也缺位,
困难时期,你希望企业生存、甚至繁荣,但做到并非总是直截了当。以下是Guhring如何帮助客户提升生产力。 面对COVID-19大流行需求中断,许多制造商寻找维持或提高产量的思路。 一些公司本能反应是要求供应商未来采购统一打折以抵消财务负担,通常5%-10%,Guhring产品管理与业务发展总监Brandon Hull说。这是很少奏效的速成尝试,他补充道。 Hull说:“我们理解这些公司需要即时结果,但现实是供应商面临相同财务负担,无法突然降价。即使你在刀具上拿到10%折扣,许多买家不懂的是刀具成本仅占实际生产成本约3%,所以即便省10%刀具钱,总生产成本可能仅影响零点几个百分点。” 更有效的降
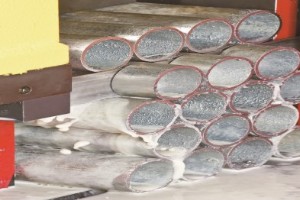
为获得最佳锯切效果,了解材料特性和尺寸如何影响切割。 Jay Gordon,The L.S. Starrett Company北美销售经理/锯床与手动工具 所有材料呈现独特切割问题。开切前了解材料特性,为实现最长带锯条寿命和生产结果提供最佳机会。本文提供一些通用经验法则。 软材料 软材料通常包括碳钢、铝、铜等。某些情况下,软材料切削难度可与硬材料媲美。软材料倾向于填满齿槽,导致过早磨损,最坏情况甚至导致崩齿。 齿槽填满时,仅齿尖尖端在切削。这导致齿槽切屑堆积和每齿过大受力。任何材料选齿基本法则:切削中始终保持不少于3齿、不超过10-14齿。这通常允许齿抓取切屑并在齿槽满前释放。因软材料填槽快,
COVID-19大流行凸显了制造设施内自动化的必要性。以下是协作机器人等创新如何帮助企业改善业务流程。 虽然大多数行业受COVID-19大流行影响,但有些遭受更重创。 以美国制造业为例。面对需求低迷和为保护工人深度清洁,设施闲置、生产放缓。企业也面临原材料和个人防护装备短缺。 尽管面临这些挑战,制造商找到了保持生产的方法。一些转向生产必需医疗用品,另一些找到规避供应链中断的途径。设施管理者设计新排程以适应清洁和社交距离,同时满足市场需求。 现在,随着美国制造业开始复苏,行业领袖正审视制造技术如何帮助他们在“新常态”下蓬勃发展,并为未来数年成功铺路。 制造业未来:拥抱工厂自动化 可以肯定:旧做法
一份受密切关注的季度调查显示制造业情绪超级积极,而一份关键月度报告凸显切削刀具活动的峰谷起伏——尽管同比行业刀具增长整体上升3.5%。 根据美国制造商协会(NAM)近期研究,令人印象深刻的93%制造商对公司前景极度乐观。近60%受访制造商也认为国家总体走在正确轨道上。 在NAM 20年调查历史中,这些数字创历史新高。去年此时,仅57%受访者对公司成功持积极展望。至12月,近80%对工作性质和增长持乐观态度。 制造商在就业、进出口和公司增长前景上无疑面露微笑。然而,感觉良好不等于真好。事实上,表面下酝酿着多重情节,既解释为何乐观飙升,也说明为何未必该开香槟庆祝。 乐观飙升成因? 制造业积极情绪快
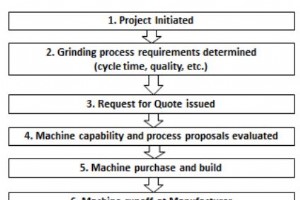
通常包含磨削工艺的新高产量生产线(如汽车发动机或航空发动机叶片叶轮)从机床采购到实际生产会经历图1所示各阶段。若包含“高风险”工序,将在磨床能力评估和采购(步骤4和5)中安排“开发时间”进行测试改进。这是有效策略,大幅减少项目启动相关问题,但耗时昂贵;工件样品常不可用或为原型、尚待设计变更。对于与现有设计“不同但不彻底不同”的零件设计,“优化时间”极少在实际机床认证前安排。 机床合格安装“非激进”工序时,重点在零件质量和循环时间。砂轮规格可能为确保最高质量而选,以应对新零件设计不确定性及其对保持零件公差的影响——往往比生产要求更严格的CpK规格。此外,因成本或可用性,认证常仅提供50或100
它们可能尚非关键飞行硬件,但用于商用和军用飞机及航天器的3D打印零件正让减重和降低材料成本变得更容易。译文:针对极具体用例存在ROI——并从节省投入的良性用途中获得功能收益。 增材制造前景光明。但对航空航天国防行业有多亮?我们探索3D打印零件当下的影响——及一些局限。 我们采访了3D Systems和3DDirections的工程专家,了解增材制造和3D打印在航空航天国防的走向。但先看看这个充满活力垂直领域的行业演变。 航空航天国防3D打印与增材零件的历史 航空航天国防行业,尤其是美军,是3D打印零件早期采用者,但主要用于测试仿真,因为塑料的防火毒性等级未达金属飞行标准——无论太空还是云端。
从更轻松快捷的装夹到更严格公差和更好控制选项,在五轴系统上执行3+2加工有助于确保当今制造中最精准高效的零件制造。 在五轴机床上使用3+2加工有许多理由。也许你车间曾因医疗植入体大单采购五轴加工中心,合同结束现寻找新工作。或许你难以满足目前在分离操作中加工的两个零件特征间的真实位置要求。又或你厌倦了所有等待在三轴加工中心完成的零件。无论何种情况,用五轴机床做3+2工作可能是你做过最好的决定。原因如下。 3+2加工优势汇总 需要说服?回顾五轴机床上3+2加工可实现的装夹、公差、金属去除和灵活性。 假设零件为正交体需六面加工,这对大多数铣削零件常见,五轴机床可消除三分之二的装夹和零件搬运。更少操作
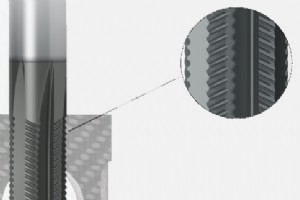
纤维增强塑料(FRP)用于对比强度高、重量低至关重要的应用。为在无零件损伤情况下加工FRP及叠层(FRP/金属层复合材料),切削刃质量和耐磨性至关重要。 FRP加工挑战 纤维毛化或分裂 分层 “剥离”或“推出”导致的零件损伤 毛刺产生 热损伤 Guhring FR 100高性能铣刀解决FRP加工相关挑战。 特性: 压缩切削 FR 100的剪切作用防止分层、纤维毛化和热损伤。 洁净出口 目标是避免FRP纤维分层或毛化。洁净边缘的出口孔证明Guhring的成功。 经济效率 金刚石的卓越硬度值使该涂层能应对高磨蚀性应用。设计特性和涂层延长刀具寿命。 切削刃至关重要 放大500倍的加工结果
在任何应用中,妥善准备焊接金属是产出高质量结果、保持稳定生产率、最小化成本的关键——特别是返工和停机相关成本。 从尽可能清洁的表面开始,极大增加获得可靠坚固焊缝的几率。因此,掌握正确高效完成焊接准备的最佳实践,对精简整体焊接操作至关重要。 制定计划 正确焊接准备前,制定计划很重要。否则易全身心投入看似简单的项目,却快速发现许多因素导致昂贵延误、额外步骤或返工。有计划也能帮你在问题出现时抵制走捷径的冲动。 制定焊接准备策略时考虑这些问题: 使用哪种焊接工艺? 手工电弧焊(SMAW)常能容忍材料表面某些杂质,但需更多焊后和层间清理。气体保护金属电弧焊(GMAW)和气体钨极电弧焊(GTAW)通常要
作者:Tony Hufford,Weiler Abrasives Group金属加工品类经理 人们使用不锈钢的原因包括其力学性能和外观。然而,如果你像大多数人一样,首先想到的是其耐腐蚀性,这使其在许多应用中极具吸引力。例如,不锈钢广泛用于食品、医疗、建筑、汽车和海洋工业等。 不锈钢通常比碳钢昂贵,因此选择正确的磨料和妥善存储至关重要。 这能显著提高生产效率、降低返工成本、减少材料浪费。 工业市场最常用的两种不锈钢牌号是304和316。两者都含高比例铬,形成保护层赋予不锈钢“抗锈”特性。但316因添加钼,对氯化物(海水、盐类)耐受性更强。价格也显著高于304,主要用于利用其价值的利基应用或按需使
工业技术