亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

机加工人员在生产中常遇各种问题。从表面光洁度差、刀具寿命短,到振动增加、镗头应用中本该加工圆孔却加工成椭圆孔,机加工人员尝试通过多种途径解决。但直到与Haimer USA团队交谈,才意识到问题根源在于平衡。 通常,机加工人员仅依赖刀柄预平衡。然而,刀柄并非插入机床的唯一物件。操作员须组装完整刀具组件——加装筒夹、螺母、切削刀具、拉钉等——方能装入主轴。所有组件都可能不平衡,影响整个刀具组件的整体平衡。必须有台内部平衡机检查刀具组件状况。Haimer USA总裁Brendt Holden解释,即使订购特殊成型刀具要求到货已平衡——如何确认它真到厂时是平衡的? 无论机床转速多快,掌握每个应用完整组
零件数量太少不值得开模?只需样件?这里有两种值得关注的冲压/深拉冲压替代工艺:金属旋压和液压成形。 高帽、搅拌碗、火箭锥头等形状零件制造不难,但量产通常需投资成型模具。这会给可能只需少量零件的项目增加巨大成本——并使交货周期延长数周或数月。 好消息是有替代方案:液压成形和金属旋压是成熟、可预测的加工工艺,只是普遍认知不足。 两种金属加工方法均能承接原本需专用工装的低批量工作,交付原本难以生产的零件。以下是您需要了解的金属旋压和液压成形知识。 制造业中的金属旋压是什么? 为那些报价类似碗和高帽零件、好奇其制造方式的机加工人员而写。金属旋压通过将金属板轻柔压制在加工成工件内腔同形同大小的芯轴上成形
主轴是机床的心脏。但就像人心一样,它只是系统的一部分。伺服和滚珠丝杠、变频驱动器、气源质量、冷却液都会对主轴健康和机床性能产生重大影响。若您的主轴或机床出现异常问题,请毫不犹豫致电MSC机械集团专家寻求故障排查协助。 主轴失效有哪些迹象? 机床内感受到振动。 零件出现振刀纹/表面光洁度差。 加工出的轮廓尺寸、锥度、圆度超差。 无法正确修整砂轮。 什么导致主轴振动? 主轴过度振动可能因多种因素:夹头螺母和刀具不平衡、刀具断裂或缺失刀片、刀具伸出过长超出运行转速(参考操作手册;伸出越长,运行转速必须降低)。 刚装好主轴,却反转! 三相电机接线端子常见此问题。交换任意两根电源线,主轴即按正确方向
本文由MSC Industrial Supply Co.客户互动总监Jamie Goettler提供 增材制造似乎垄断了零件生产的聚光灯。制造商蜂拥至行业展会,观摩这项新技术的进展,了解其如何变革并受益运营。 炒作有其理由。增材制造或能助制造商满足消费者对定制化的需求。它也为争夺新设计上市首位的产品设计师带来希望。在快速原型或独特产品小批量试产中,增材技术是宝贵工具。 但技术仍有局限,且非工业制造唯一创新者。传统金属加工才是真正的摇滚明星。 传统金属加工操作和应用的技术供应商持续突破极限。机床制造商开发越来越复杂的设计。软件进步增强机床控制,实现更快切削速度、更严公差和复杂几何生成新方式。 同
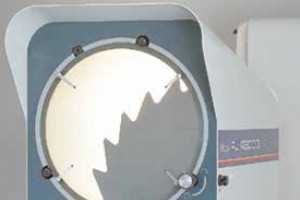
当今数字化和数据驱动技术深刻重塑了视觉检测系统。了解其演变历程、如何降低误差风险,以及如何以高效自动化方式提升零件质量。 零件检测工具和设备已朝重大方向演进。要更好理解当今视觉检测系统技术,有必要了解其如何变革——以及为何变革。 我们采访了Mitutoyo的工程与产品专家以探寻答案。 计量设备演进:轮廓投影仪 vs 视觉检测系统 早期比较仪常称影像仪。它们通过将工件放大投影在带覆盖图表的屏幕上形成阴影来进行测量,正如《Quality Magazine》在比较仪:不止所见一文所述。 该技术自1950年代以来一直存在,至今仍在车间使用。Mitutoyo产品专家Mark Sawko说。Sawko供职
攻丝是最苛刻、问题最多的加工应用之一。 螺纹通常在制造工序最后阶段加工,因此操作员必须确保过程安全可靠、正确完成。螺纹质量和公差应保持恒定,以最大化刀具寿命,最好零中断。 Dormer Pramet产品经理Johan Bodin就其整体丝锥产品线、机加工人员面临的关键挑战及终端用户可选方案答疑解惑。 有哪些不同的丝锥设计? JB: 丝锥设计多样,最常用是直槽丝锥。该设计适用于大多数材料的盲孔或通孔螺纹加工,尤其是钢和铸铁。螺旋尖丝锥推荐用于通孔攻丝,其特点是直浅槽配尖端设计,可将切屑向前排出。 螺旋槽丝锥将切屑带出孔外、远离工件材料,因此主要用于盲孔攻丝。我司攻丝产品线中虽不常见但同样重要的还
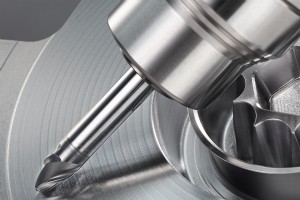
球头铣刀虽未像恐龙一样灭绝,但可以肯定的是——小行星已撞击地球,桶形海啸正袭来。准备好迎接圆弧段铣刀吧。 用球头铣刀加工三维模具表面时,CNC机加工人员和程序员都知道:刀具越大,步距越大,表面光洁度越好,循环时间越短。例如,直径0.125英寸的刀具需用0.022英寸步距才能实现0.001英寸的波峰高度。相比之下,直径0.50英寸的球头铣刀支持0.045英寸步距,是前者的两倍多。 现在想象把半径1英尺的刀具塞进模具型腔。若这超自然壮举可行,步距可增至0.31英寸,产能近乎七倍提升。 事实证明,这种看似不可能的加工场景完全可实现。圆弧段铣刀,又称桶形铣刀,正迅速成为模具制造、骨科植入体加工、燃气轮
我们深入分析2017年顶级车间调查数据,探寻卓越制造车间的核心要素与差异化特征。它们在刀具和设备上投入多少?采用哪些设备?如何培训员工并分享成果?本文为您揭晓答案。 每年,数百家制造商填写《现代机床车间》杂志的综合性顶级车间调查,涵盖车间和办公室应用的技术、流程及策略。根据2017年顶级车间执行摘要,当年数据库纳入了356家各类规模机床车间的回答。 基于调查反馈,杂志编辑筛选出前20%的车间,以识别其世界级的车间实践、运营指标和商业策略。机床车间所有者和高管可利用该数据为自家公司建立基准,对比行业顶尖企业,规划改进方向。 究竟什么构成了顶级车间? 制造商可采用哪些最佳实践成为行业顶级车间?从企
把握升级工具的最佳时机很棘手。全押注可能投资回报不佳;太吝啬可能扼杀生产力。以下看看如何决定是否、何时投入高端铣刀。 刀具寿命差。无法完成产量指标。公差难守。这些听起来熟悉吗? 对铣削机加工人员,这些只是考虑升级更好铣刀的几个理由。问题随之而来:买哪款?高溢价刀具的收益能否证明成本合理? 答案取决于加工材料和机床性能潜力。某些情况下,买铣刀界的“宝马X5”是不假思索;其他情况下增益微乎其微,廉价通用刀具足矣。 无论如何,做出正确决定对成功且具成本效益的加工操作至关重要。 铣刀全能王:Kennametal HARVI 若您对选择方向困惑,许多人能指引方向,从Kennametal固体铣削全球产品
与所有加工技术一样,定期重新评估切削刀具是明智之举。以下是整体硬质合金钻削的最新进展。 若您车间使用整体硬质合金钻头,恭喜!您属于重视性能和刀具寿命、认识到保持竞争力最佳途径是尽可能使用最先进刀具的不断壮大群体。 无论硬质合金与否,您上次评估车间钻削能力是什么时候? 鉴于涂层和几何形状的最新进展,显然昨天的整体硬质合金钻头无法与孔加工领域的“新贵”竞争,以下由两大行业领军刀具制造商代表所述。 HPX因素 其中一项创新是Kennametal新HPX系列,专为ISO-P钢合金高性能孔加工设计。 产品经理Frank Martin表示,HPX在8620、4140、A36等合金钢中,刀具寿命最高
据报告,砂轮行业用户每天约破碎一只砂轮。大多数破碎源于人为错误,不导致人身伤害,通常未上报。砂轮护罩是防止砂轮意外演变为人身伤害的关键部件之一。 因砂轮护罩使用不当导致的危险状况 错误: 在配备Type 27/28凸缘或凹中心砂轮护罩的便携式角磨机上使用Type 6/11杯形砂轮。 解释: 虽然正确调整的Type 27/28护罩适配Type 27/28砂轮,但对Type 6/11杯形砂轮几乎无保护。杯形砂轮“悬挂”在Type 27/28护罩下方,破碎时几乎无保护作用。 错误: 在配备Type 27/28凸缘或凹中心砂轮护罩的便携式角磨机上使用Type 41(原Type 1)直切断砂轮。 解释
决定多轴工具是否适合作业,车间主管首先需了解其与传统加工工具的区别,再考量决策因素。 选CNC车床或加工中心曾是简单任务:需要多大行程、多少转速?但面对当今琳琅满目的CNC机床和刀具选项,许多潜在买家抓耳挠腮,不知当下需要什么,更渴望水晶球预测未来所需。 欢迎来到现代多任务机、车铣复合车床和五轴加工中心世界。车间老板和管理层必须决定哪种CNC机床配置最适合需求。还须弄清如何配刀、谁最合格操作、是否及如何自动化、哪些零件最适合这些新多轴工具加工。 CNC设备演进 什么变了?为何重要? CNC设备阶段1:车铣复合 首台CNC车床上线不久,某聪明机床工程师想到用对向主轴替换尾座。车间顿能单次装夹车削
车间引入五轴加工是什么体验?我们采访了Columbus McKinnon和Leighton Machine & Tool以探究。 五轴CNC加工优势众所周知:减少装夹时间、降低废品率、提高零件精度和生产率。但车间引入五轴加工需要什么?为获取真实视角,我们采访了Columbus McKinnon (CM Hoist)的Bobby Widener和Leighton Machine & Tool CNC车间主管Jacob Leighton。 Leighton自2012年起运行五轴机床,首台为3+2机床。最近采购为全五轴车铣复合。CM Hoist拥有Mazak i200 Integre
振动是铣削中旋转刀具的副产品。但过度振动导致颤振,造成刀具机床磨损,更糟者导致零件质量差、周期时间过长。以下是消除颤振的振动分析要素概览。 从事制造的您了解振动——主要知道过度振动对车间铣床或工件不利。事实上,机加工人员花大量时间试图消除振动引起的颤振。 “颤振可能导致高切速下刀具快速磨损、工件表面质量差,且在不同工艺参数下发生,”发表于《国际先进制造技术杂志》研究指出。 通常,机加工人员诉诸试错战术,花半个到整个班次确定CNC铣床上某工件的理想设置。 为实现最优设置消除颤振——那种日益尖锐的刺耳声,标志切削不平稳——机加工人员可能降速、调整进给、尝试不同轴向/径向切深,甚至换刀。 为什么?为
过去几周,制造企业转产呼吸机和口罩,助力面临严重设备短缺的医疗机构。制造呼吸机等复杂设备绝非易事,面对危机,何为制造适应力? COVID-19大流行给全球各行业带来重大挑战,暴露国家供应链脆弱性及对外依赖风险。 当纽约等州预测治疗COVID-19患者急需呼吸机时,呼吸机零部件供应链和制造新零件能力远不能满足需求。 同时,医院和养老院报告个人防护装备(PPE)——如防护服、面罩、口罩——迅速耗尽。 为应对紧迫需求,制造企业跨界填补空白。许多美国机床车间承诺转换制造流程和设备,生产呼吸机、PPE及其他关键设备零部件。 制造业中的沟通、灵活性与自动化 Paperless Parts CEO兼联合创
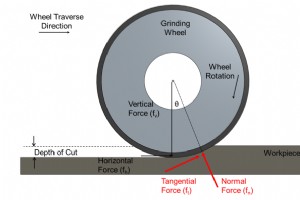
缓进给磨削的主要优势之一,是将快速去除材料与在难磨材料上生成精密磨削表面相结合。通常,缓进给磨削相对于表面磨削产生较低的未变形切屑厚度,从而改善工件表面光洁度并减少砂轮磨损。然而,这一优势伴随一些缺点。缓进给磨削应用往往功率需求更大、力更高。因此需要比传统表面磨削更高功率主轴、更坚固设计的机床和夹具。 开发新缓进给磨削应用时,考量磨削力有助于确保夹具设计、夹紧压力和工件支撑充分。它们也影响砂轮规格和工艺条件。本文将重点介绍缓进给磨削中可计算的基本力,并以实例应用结尾。 缓进给磨削中的力 考虑图1所示简单二维缓进给磨削。此应用中,砂轮受两个主要力作用——切向力和法向力。法向力(fn)作用于砂轮与
习惯轻松驾驭技术的世代,或是填补技能缺口的关键。根据Tooling U-SME一份深度白皮书,刷新观念、完善职业发展规划、全拥抱千禧一代和Z世代员工的企业,成功几率最大。 皮尤研究中心数据显示,有7500万千禧一代劳动力可供企业选择。紧随其后,咨询公司BridgeWorks发现约6100万“Z世代”求职者即将入职。考虑到德勤千禧一代调查常引用的200万-350万制造业技能缺口,似乎企业捕获这部分人群的一小部分就能轻松填补缺口——但现实没那么简单。 制造业“脏、累、险、前景有限”的刻板印象依然存在。制造业似乎属于上一代人,与当下脱节。尽管采纳大量新兴自动化技术、编程操作CNC机床不可思议、传感器
在许多制造行业,成品交付速度至关重要。但报废件不是成品。符合行业或合规规范的零件精度和质量同样重要。我们与计量专家对话,深入理解技术如何保障质量——以及何时介入。 当今计量领域如何?随着零件规格日益精密,对精度和质量的测量也随之提升。例如汽车行业,零件频繁随车型年度更换且品类繁多。每次规格微调,都意味新CAD数据、新模具、潜在新刀具和测量变更。 从实时在线探测测量到内置控制器的易用智能测量功能,现代计量帮助企业减少废品、在制造早期实现更高精度。更先进的检测设备贴近CNC磨床,直达刀具制造现场。 制造业中计量学的演进 如高产制造一切领域,计量学随时代演变。趋势是车间获得更精密、简单易用、提供高精
规划升级车间丝锥时有哪些重要考量?以下是丝锥演进最新动态及为高精度、大批量攻丝开发的独特功能。 攻丝本身就是硬活,没有合适刀具往往更难。 排屑不良导致工件报废、丝锥碎片飞溅;错误涂层或几何形状意味着刀具寿命和生产率不理想。 好消息是刀具制造商推出一系列高质量攻丝解决方案。包括挤压丝锥、螺旋槽和直槽切削丝锥、材料专用涂层和几何形状、打破传统攻丝规则的丝锥。 挑战在于理解哪款最适合您的材料和机床,确保拥有合适刀柄和切削液,并懂得如何排查问题应用。 从广泛的攻丝选项中选择 谈到攻丝决策,Lefty Zuo首先询问客户生产批量和材料类型。 Kennametal刀具系统和丝锥区域产品专家Zuo指出,
何时升级可转位切削刀具?当您需要更大灵活性、或想从零件生产中减少时间和精力时。追求高效。 刀具寿命不达预期?或因刀片切削中移位导致昂贵工件报废? 罪魁祸首可能是疲劳或过时的可转位刀具柄。您可以直接更换,但或许该探索切削刀具技术的最新进展。进步包括带精密内冷孔的刀具柄、模块化快换钻头、多向车削刀具、高性能可转位铣刀,均能提升生产率、零件质量和刀具寿命。我们探讨可升级的可转位切削刀具领域。 保持刀具柄清洁,拥抱新技术 可转位刀具柄寿命终结的一个明显信号是刀具寿命突然下降。这可能表明刀片座损坏、夹紧件磨损或微小切屑卡在不便位置,导致切削中刀片微微位移。 必须立即修复这些刀具或报废。在此之前,每次换刀
工业技术