亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
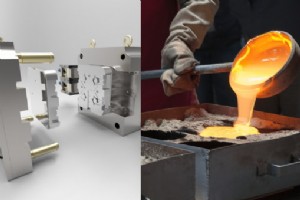
铸造凭借通用性强、性能优、成本相对较低,广泛应用于工业领域。压铸 vs 砂铸 是常见选型难题。两工艺各有优劣,无绝对赢家,最终取决于综合需求、设计复杂度、材料特性等关键因素。粗略说,铸造就是熔融金属浇入预定模具成型。为何衍生出这么多工艺?核心差异在于熔融金属在模具中的处理与成型方式。砂铸与压铸是两大主流工艺,虽常被混称但本质不同。继续阅读,深度剖析两工艺差异,助您做出最优决策。压铸 vs 砂铸:工艺原理速览了解原理与差异是选型前提。1 – 什么是压铸顾名思义,压铸依赖金属模具(压铸模)定型。工艺在高温高压下进行:将炽热熔融金属高压注射入金属模腔,短时间内凝固成型。脱模取件后模具即可直接用于下一
2022 年 3 月 3 日,RapidDirect 正式发布数字化制造平台 V2.2.0 版本。新版平台界面更直观友好,助您更快配置项目、清晰洞察制造全流程——减少上传、报价、下单耗时,聚焦核心业务。最亮眼的是:免费在线 DFM 可制造性分析深度集成于即时报价引擎,且呈现更直观可见。本文将带您速览新平台核心功能,加速从设计到报价再到成品的落地周期。下单全流程演示以生成报价为例,展示简易操作步骤:选择工艺获取报价 页可选四大核心服务:CNC 加工、钣金制造、注塑成型、3D 打印。以下以CNC 加工为例演示后续步骤。上传文件选定工艺后拖拽或点击上传 CAD 文件。支持 STEP、STP、STL
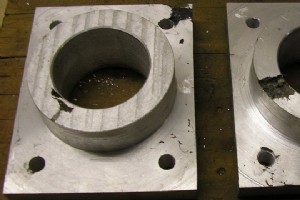
压铸工艺通过高压将熔融金属注入模具,原理类似塑料注射成型。但工艺复杂,原料管控松散、工艺规划不足等因素易导致缺陷,已成行业重大痛点。缺陷若不妥善解决将严重影响成品质量。须知:并非所有缺陷都能完全规避,有时需通过修改模具设计来缓解。本文系统梳理压铸缺陷类型、成因、解决方案及预防技巧,助您攻克质量难关。压铸缺陷:分类、成因与对策缺陷多源于充填不当或凝固不良,分内部缺陷与表面缺陷两大类:内部缺陷隐蔽性强,削弱结构强度,主含气孔与缩孔:1. 气孔冷却后铸件内部形成气泡,截面呈圆/椭圆,表面光滑呈亮白/淡黄色。固态金属溶气量远低于液态。凝固时溶解氢析出形成气孔。严重时引发连锁缺陷、提高废品率。成因:熔融
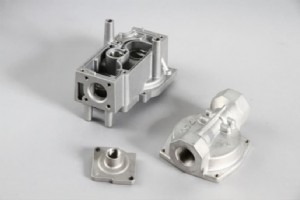
压铸是多行业关键制造工艺,压铸模具作为核心工装,其结构与特性直接决定最终产品的形状、质量与一致性。深入理解压铸模具设计,有助于为项目选配最优模具,确保产品满足特定制造要求。本文将系统解析压铸工装类型、模具设计流程及关键决策因素。压铸模具为何至关重要?模具设计直接影响零件成型形状、质量均一性及 压铸工艺 配置。规格错误会导致材料或模具腐蚀;优秀设计则能显著提升生产效率与周期。归根结底,模具结构质量决定生产能否顺利、铸件质量能否达标。模具设计本质上反映了生产全过程的各类因素。设计时必须分析铸件结构,掌握充填条件、核心工艺参数及经济性指标,确保模具满足量产要求。压铸模具核心组件理解模具始于结构认知。
齿轮作为发动机核心部件,是通过啮合传递扭矩与转速的机械装置。齿轮类型繁多,规格各异,从简单形式到复杂结构一应俱全。多个齿轮常组成复杂机械,但并非绝对。例如钟表等简单机械中,齿轮用于调节指针转速。本文将系统梳理机械齿轮的分类、应用及关键设计参数,助您精准选型。什么是齿轮?齿轮是带有齿牙的旋转机械元件,用于传递扭矩与转速。常见齿轮呈圆柱状,齿牙分布于圆周。两个或多个齿轮协同工作即构成传动,通过动力传递实现转速或扭矩的改变。齿轮优势机械强度高,承载能力强配合齿轮箱可实现变速比调节低速运行平稳可靠传动效率高,动力损耗小适合大扭矩传递场景仅需定期润滑,维护成本低耐久性强,使用寿命长齿轮劣势不适合长距离运
您听说了吗?RapidDirect 全新数字化报价平台内置的设计制造分析(DFM)功能现已正式上线并向公众开放。如果您尚未体验这款新工具,将错失一系列针对零件可制造性的宝贵建议!升级后的 DFM 系统能深度剖析零件几何特征,精准识别可能导致无法加工或显著增加制造成本的关键问题。在我们提供的质量制造分析中,您可直观查看零件几何模型及高亮标注的潜在问题。检测到的问题将汇总显示在未通过检查标签页,为确保生产顺利进行,这些问题必须在零件进入生产阶段前得到解决。请继续阅读,了解我们新 DFM 系统的全方位详情,包括访问方式及核心新功能亮点。如何获取 DFM 反馈分析凭借用户友好的数字化平台,任何人都能随
设计铝制零件时,工艺选型至关重要。在所有铝成型工艺中,铝压铸是制造复杂薄壁精密件的首选方案。铝合金轻量化、尺寸稳定性好,铝压铸可成型复杂薄壁结构,广泛服务于多行业。本文系统梳理铝压铸工艺原理、合金选型、表面处理、应用领域、设计要点及报价体系。铝压铸工艺流程660°C),若用热室机(注射系统浸没熔炉)会损坏注射机构。冷室机熔炉分离,铝液经勺注入压室,高压压入模腔。固化后分模取件。制品表面光洁,常免机加直接交付。模具可循环数万次,大批量生产极具优势,故成行业主流工艺。铝压铸五大核心优势表面处理选项丰富、尺寸稳定性优、材料通用性广,核心优势:优异表面光洁度良好抗拉强度原材料成本低气孔杂质少致密分子结
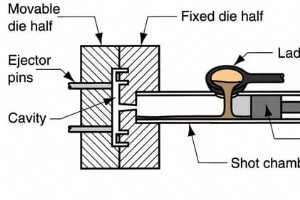
压铸是制造金属零件最灵活创新的工艺之一。齿轮、锁具、汽摩零部件大量采用压铸生产。选型前全面掌握优劣势至关重要。本文深度解析压铸优劣势,并横向对比主流竞品工艺,助您科学决策。什么是压铸?压铸是将熔融金属/合金在高温高压下压入钢模成型的工艺。原理类似塑料注塑,但主攻低熔点、高流动性有色金属:铝、锌、铜、镁等。压铸机分热室式与冷室式:热室机内置熔炉,熔炼直供模腔,周期短;冷室机独立熔炉,熔体勺注入压室。热室机适用锌/铜/铅等低熔点合金;冷室机适用高熔点耐蚀合金。材料决定选机型。压铸优劣势速览序号优势劣势1生产效率极高模具成本高昂2擅长薄壁/内部复杂高精度件大型件制造困难3细晶致密组织,力学性能优异不
铝型材挤出成型在产品创新与制造中的地位日益攀升。Technavio 预测 2019-2023 年全球需求复合增速约 4%。您可能听闻此工艺,好奇其原理与运作。本文深度剖析铝挤出的方方面面。什么是铝型材挤出成型?铝挤出是将铝合金坯料在高压下强制通过特定截面模具成型的工艺。大吨位挤压杆推动铝坯通过模具,制品从模孔流出呈现模具截面形状,经牵引机牵引至出料台。原理通俗易懂:如挤牙膏,牙膏皮口即模具,手部施力即挤压杆。铝坯经模具成型,截面形状完全由模具决定。铝挤出发展史工艺源远流长。1797 年 Joseph Bramah 发明挤出法造铅管(称喷挤法),手工操作至 1820 年 Thomas Burr

低压压铸以可控低压注射熔体入模,赋予工艺独特优势:如高精度成型轴对称轮毂,成为汽车行业核心工艺。外包压铸服务前,自主掌握工艺细节至关重要。本文系统介绍 LPDC 原理、优劣势、对比替代方案。什么是低压压铸?LPDC 以低压(典型 20-100 kPa / 2.9-14.5 psi)代替重力充填模腔。独特设备布局:熔炉熔炼合金至浇铸温度(铝液 710-720°C)→ 保温炉位于模具下方维持液温 → 低压推动熔体经升液管充填模腔 → 恒压固化补缩 → 泄压残液回流保温炉循环利用 → 冷却开模取件。低压压铸工作原理全程恒压充填补偿凝固收缩,实现高精度成型;升液管深入熔体下部,避免渣滓夹带,铸件纯净度
RapidDirect 再次以创新姿态引领制造业变革。我们以客户为中心,打造全新数字化体验。品牌重塑核心是 Logo 重新设计,在传承概念基础上强化品牌识别,旨在重构视觉连接,提升品牌体验。Logo 升级奠定官网全面迭代基础,赋予您最直觉、高效的数字化交互。带您先睹核心亮点:品牌视觉全面焕新重点突出两大视觉元素:全新 Logo 与品牌色系,共同强化品牌辨识度与延展性。简约有力的新 Logo独特性是设计首要原则。我们保留雄鹰品牌基因,融入当代设计趋势与企业成长阶段,提炼为极简图形:雄鹰疾飞之势、R 字母首字母、企业前行方向三位一体,衍生出新标识。该标识亦适配小尺寸图标场景。高级质感品牌色摒弃旧配
发动机缸体、动力总成、悬架部件等复杂车用重型零件,与医疗器械手术工具等轻量精密部件,看似差异巨大,却同源于高压压铸这一热门制造工艺。何以跨界应用如此广泛?本文深度解析 HPDC 工艺流程、应用领域、核心优势,助您判断是否适配您的制造需求。什么是高压压铸?高压压铸是将熔融金属在高压(通常为液压)下高速压入模腔,经强力锁模固化成型,开模顶出成品,复位进入下一循环。模具由两块钢模组成,合模形成型腔。高压压铸发展史压铸起源 19 世纪中叶印刷业:铅锡合金浇铸印刷按键。后推广至多行业,多腔模实现多品种生产。1914 年起引入锌、铝合金(至今主流),1930 年代中期现代工业常用合金体系基本建立。高压压铸
塑料因通用性强、寿命长、制造简易而无处不在。塑料挤出成型与注塑成型是大批量生产两大支柱工艺。挤出成型专攻连续型材:管材、型材、门窗框等大型制品。工业挤出应用逾百年,技术持续迭代。至今仍是塑料制造首选,因其工艺简单、效率高、精度好。本文系统梳理挤出成型基础原理、设备构造、工艺分类、优劣势及跨行业应用。挤出成型概览塑料挤出成型是将塑料颗粒经挤出机各部件,在热压作用下形成连续型材的工艺。深入理解需先熟知挤出机结构。典型挤出机核心部件:料斗:储存颗粒料,缓冲供料。进料口:重力导料入料筒。分流板/滤网支撑板:过滤杂质、维持机头压力。料筒:加热筒体,多区加热将料加热至熔点,螺杆旋转输送、剪切、塑化熔体。机
钣金制造是原型开发最主流工艺之一,能产出从原型到大批量的耐用零件。商业价值显著,但制造成本常是产品开发者的痛点。项目每个环节都有成本——设计、打样、表面处理等,材料本身也是大头。制定降本策略,方能最大化项目价值。本文汇总影响钣金制造成本的关键因素与实操降本技巧,先从成本估算切入。钣金制件成本估算方法竞争激烈的市场要求精准掌握成本结构以制定定价策略。钣金生产周期含切割、折弯、滚压、冲压、焊接等多工序。以下介绍基于简化模型的成本核算思路:步骤 1:拆解生产周期产品开发涉及多工序,不同应用流程不同。将周期拆解为单一工序,逐个分析成本构成。步骤 2:核算原材料成本单件产品可能涉及多种原料。需估算单件用
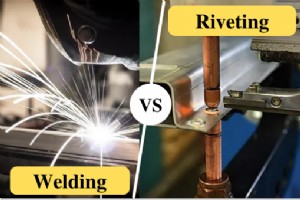
焊接与铆接是金属连接的两大主流工艺,应用场景与特性迥异。设计需连接的零件时,深入理解铆接与焊接对比至关重要。本文从定义、优劣势、应用场景全维度解析,助您获得更高强度、更耐久的部件。什么是铆接?铆接是一种半永久性、非热连接工艺,利用铆钉(带半圆头的金属紧固件)连接钣金件。工序:在两工件对应位置钻孔,装入铆钉。安装方式视铆钉类型而定(置入/钻压/冲压)。随后变形铆钉尾部(锤击/挤压),配合半圆头形成双向锁紧,防止脱落。铆接接头分类铆接接头由铆钉穿过钻孔形成,按布局分三大类:按铆钉布局分搭接接头:工件重叠,在重叠区铆接。单排/双排铆钉对应单/双搭接。对接接头:工件端面对齐,用盖板桥接单面或双面,再铆
材料表面微观结构的改变离不开切割工序。激光切割作为机加工主要切割手段之一,能按设计图形精准切割成型。该工艺利用高能激光束使材料熔化、燃烧、汽化。虽高效精准,但全面了解其优劣势至关重要。激光切割机聚焦细微激光束切割材料,切割前需根据设计导入矢量文件。传统工艺难以切割高硬度材料,激光切割机的出现彻底解决了这一难题。本文将系统梳理激光切割原理、优势、劣势及应用要点。什么是激光切割及其工作原理?现代制造广泛采用数控(CNC)设备提效,激光切割是核心工序之一。CNC 核心是将数字化图纸转为机器指令(G 代码),如同发送图片给打印机,激光切割机按指令高速执行切割。激光切割设计使用 2D 矢量文件引导激光路
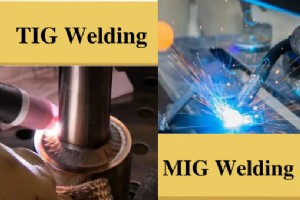
电弧焊是钣金制造中常用的焊接工艺,主要分为 MIG 焊、TIG 焊、焊条电弧焊和药芯焊丝焊四大类,各有适用场景。其中 MIG 焊与 TIG 焊因焊接质量高、生产效率好而最为普及。两种工艺在技术路线、优缺点、焊接效果上差异显著,适用工况不同。要为项目选定最优工艺,必须深入理解 MIG 与 TIG 焊的对比。本文将系统解析两者的差异、优劣势、应用场景及选型依据。MIG 焊与 TIG 焊的核心差异选型关键在于掌握以下标准对比维度:· 电源类型电源是核心差异之一。TIG 焊可用交流(AC)或直流(DC),取决于焊接材料与电弧需求:交流适合铝材,直流适合需强电弧的场景;MIG 焊仅用直流,电流经消耗性焊
镀锌和镀锌退火都是将锌层覆盖在钣金零件表面的涂层工艺。这两种工艺均属于复杂的钣金制造工序,广泛应用于多个行业。然而,它们在功能、工艺流程、行业认可度及市场前景上存在显著差异,这直接影响了各自的普及程度。例如,由于镀锌工艺在大多数化学教科书中均有介绍,大众对其认知度远高于镀锌退火工艺。这两种工艺均适用于钢材表面锌涂层处理,所形成的镀锌钢与镀锌退火钢均具备高强度、耐腐蚀性及耐用性,因此在众多工业产品制造中至关重要。但鉴于两者各具特性,选择合适的材料颇具挑战。因此,深入理解镀锌退火钢与镀锌钢的工艺差异、相同点、不同点及应用场景显得尤为必要。镀锌工艺流程镀锌是钢材和铁件最常见的锌涂层工艺,能有效防止钣
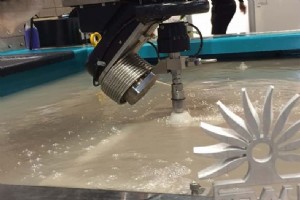
水刀切割是一种钣金制造工艺,可切割几乎任意软硬材质。超高压泵将水加压至音速3倍,形成毁灭性射流切割材料。水刀切割技术是热敏材料与厚板材的最优解决方案。本指南将全面解析水刀切割原理、历史、设备构成、工艺分类、适用材料、行业应用、优劣势及服务商选型指南。水刀切割发展史18世纪中叶,水射流首用于煤矿开采。俄、新西兰率先工程化应用。加州矿工随即跟进,并用于采金。McCartney Manufacturing首个商业化推广,早期纯水切割服务航空航天,1971年拓展至纸管制造。80年代研制首台砂水切割设备,埃及科学家Mohammad Hashish发明砂水喷嘴,中国英格索兰推出高效机型。技术迭代时间轴:1
金属切割领域,激光切割以极致精度、高速度、低废料、少工装、高品质著称,但成本构成复杂。激光切割服务报价取决于激光器类型、材料、精度要求等多维变量。本文深度拆解七大核心成本驱动因素,并揭示获取最优报价的实战策略。影响激光切割服务成本的七大核心因素激光切割单价高于传统工艺,但综合效益视角下,其性价比优于水刀等同级技术。粗看取决于工时、人工、设计复杂度;细究则由以下七大颗粒度因子决定:1. 激光切割设备折旧与维护成本设备采购为重资产投入,后续维护持续计入。光纤激光设备价高但运维低;CO₂激光设备相对便宜但耗电大、维护繁。因此外包服务优于自建产线,按需付费、共享专家资源、规避固定资产风险。2. 设备工
工业技术