亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
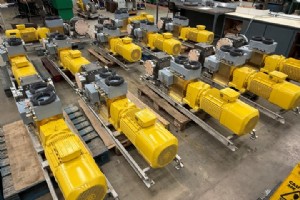
英国德比Slack & Parr(齿轮泵专家)宣布中标印度新建碳纤维生产线,交付21台丙烯腈计量泵,用于生产聚丙烯腈(PAN)前驱体纤维——碳纤维核心原料。 高精度计量技术保障聚合物熔体稳定可控流动。21台泵中19台配专用驱动单元(特种联轴器/减速箱/电磁制动),涵盖1000/1500/2000 cc/rev三规格,适配厂内多工序。 项目战略意义 新厂碳纤维将服务区域航天、国防、基建三大支柱产业(Slack & Parr披露)。 荣幸参与这项国际级雄心碳纤维工厂建设。项目调用我们在丙烯腈纤维加工(复材/传统纺织)的深厚积淀。资深设计工程团队与客户深度联合开发测试,交付稳健全面的计量解决方案
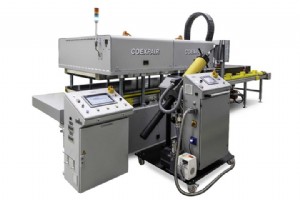
来源 | Coexpair Safran Aircraft Engines(法国巴黎)正式委约比利时Coexpair(那慕尔)向其Villaroche新建复材开发实验室交付安装一台气动热压机。设备旨在支撑Safran开发下一代航空发动机热固性与热塑性复材应用,覆盖工艺谱: RTM(树脂传递模塑) SQRTM(快速RTM) 压缩模塑 热塑性复材固结 热塑性热成型 系统集成Coexpair最新技术:高速驱动、协同控制软件(与注射系统无缝同步)、可控冷却。践行「无油运行/低能耗/鲁棒设计/极简维护」四大技术支柱,彰显Coexpair与Radius Engineering(美国犹他盐湖城)装备在全
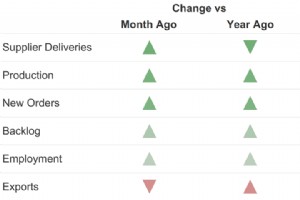
Gardner商业指数(GBI)50扩张、<50收缩。 3月复材制造指数录得52.1,连续第三月扩张。虽关键分项降温,指数回归年初水平,整体仍处扩张区间。环比:积压微跌破50、产出与新单维持扩张、供应商交付周期延长。材料价格指数(不计入总指数)飙升11.6点至84.6,创2022年6月新高。未来商业指数受此拖累月度/三月均值双降,但仍守乐观区间(三月均值67)。六分项三月均值五升一降(出口疲软)。 指数记分卡解读 颜色: 绿=扩张、红=收缩(相对50) 深浅: 偏离50幅度 方向: 向上为利好 未来商业指数50扩张。三月均值67维持正向。 最新复材制造市场研报尽在 GardnerInte
来源 | Plyable Ltd. 英国牛津Plyable Ltd.(AI驱动复材模具制造领军者)宣布与瑞典Corebon、比利时Synthesites达成双边战略合作。聚焦联合营销与技术协同开发,打通复材生产环境中模具工艺的无缝集成。 Corebon与Synthesites不直接合作,各自与Plyable结合互补能力: Corebon: 复材制造感应加热技术先驱 Synthesites: 智能制程监控与优化技术专家 Plyable: 专利AI平台驱动复材模具快速/低成本/规模化交付 合作聚焦四大支柱 一体化解决方案设计: 连接模具设计、加热冷却、报价、制造、制程监控全链路,降低新技术
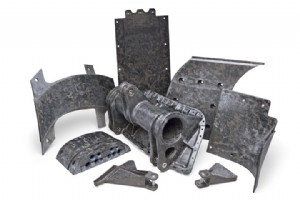
Xycomp DLF热塑性复合材料 来源 | Greene Tweed 全球高性能材料与工程部件领军企业Greene Tweed(美国宾州库尔普斯维尔)宣布,委任Seal Dynamics(美国纽约豪博根)为其航空航天OEM产品在亚洲与巴西地区的独家销售与分销合作伙伴。此战略合作建立在双方数十年合作基础上,将为Greene Tweed创新解决方案在高速增长市场开辟新通道。 Seal Dynamics隶属HEICO集团(佛罗里达好莱坞),是全球最大航空航天部件技术分销商。凭借深厚行业积淀与亚洲/巴西本地化网络,将连接航空航天OEM与Greene Tweed前沿方案:先进密封系统、Xycomp D
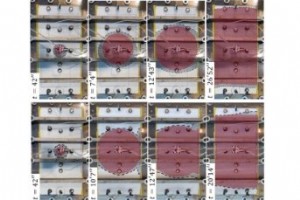
来源 | IMDEA IMDEA 材料研究所(西班牙马德里)和马德里理工大学 (UPM) 近期发表研究,旨在推进复合材料制造工艺实时仿真能力。 研究《非结构化 3D 网格上液体复合模塑充填仿真的深度代理模型》,由 IMDEA 的 Carlos González 教授、Davide Mocerino 博士、预博研究员 Sofia Fernández León,及 UPM 的 Roberto Valle Fernández 教授、Luis Baumela 教授合著。 精选内容 研究者称其研究解决当前复合材料制造工艺流体流动仿真深度学习代理模型关键局限,结果突显数据驱动方法提升先进制造工艺效率、适
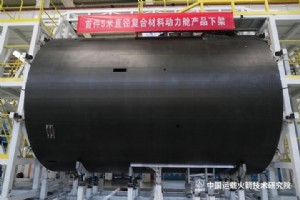
来源 | 王兵,中国运载火箭技术研究院 中国运载火箭技术研究院 (CALT,中国北京) 生产出首个 5 米直径复合材料推进舱。该动力模块是中国为可重复使用运载火箭应用生产的最大单件复合结构。 模块采用 60% 以上复合材料,轻量化结构具有可承受数千吨轴向压力载荷的壁板,并具备自适应调整接口。 精选内容 该结构从设计到交付仅耗时 7 个月。CALT 报告研发团队采用高度并行协作方法开发动力舱结构,攻克高精度、高质量制造新型大尺寸复合结构等挑战。 这一成就对推动中国航天工业高质量发展发挥关键作用,CALT 党委书记王国辉表示。他期待后续飞行任务成功,强调基于前期工作,团队应锁定目标、加速后续任务

Kilometro Rosso 是意大利领先创新区和科技园,位于贝加莫。以 A4 高速公路沿线 1 公里长红墙闻名,大型开放创新园区 2009 年启用,作为工业研究和高科技制造枢纽,容纳 80 多家驻留合作伙伴。核心锚定租户是 2.8 万平方米 Brembo 刹车技术中心,致力于刹车研发、生产测试,也推动陶瓷基复合材料 (CMC) 刹车和组件量产。 Petroceramics(意大利 Stezzano)位于 Brembo 技术中心毗邻,也是 Kilometro Rosso 首批租户之一,作为米兰大学衍生企业。现已发展为 CMC 技术领导者,获 Kilometro Rosso 推崇,展示“深度技
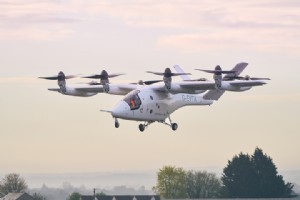
2026 年 4 月 14 日,Vertical 成为全球第二家完成全尺寸倾转旋翼 eVTOL 双向有人驾驶过渡飞行的公司,且首家在民航设计组织批准 (DOA) 监管监督下实现。来源 | Vertical Aerospace Vertical Aerospace(英国伦敦)宣布于 4 月 14 日成功完成全尺寸倾转旋翼电动垂直起降 (eVTOL) 飞行器双向有人驾驶过渡飞行。据 Vertical 称,其为全球第二家达成此飞行里程碑的公司,且首家在民航设计组织批准监管监督下完成。 Vertical VX4 原型机据报全结构采用复合材料制造,由长期供应商合作伙伴 Syensqo(比利时布鲁塞尔)供
本指南包含Xometry注塑成型服务的所有可用材料。 Xometry注塑材料简览 材料主要特性 ABS韧性强、坚固、耐冲击耐划伤 亚克力硬质、耐候耐化学 Delrin (乙缩醛, POM)耐用、强韧、耐磨耐蠕变耐翘曲 HDPE (高密度聚乙烯)轻质、高强、延展性好、适合重型建筑 LDPE (低密度聚乙烯)柔韧、轻质、半透明、耐应力 PA 6 (尼龙6)韧性强、耐磨耐化学、适合移动滑动部件 PA 66 (尼龙6/6)刚性强、耐磨耐烃类、适合高强度应用 PBT (聚对苯二甲酸丁二醇酯)耐磨耐蠕变、低吸湿 PC (聚碳酸酯)透明、耐用抗碎、适合需透明高强材料应用 PC-ABS刚性强、耐热、高抗冲击
注塑成型和3D打印是塑料零件生产最广泛使用的两大制造技术。本文简要概述对比两者,列出选择最适合项目技术需考虑的关键因素。 3D打印与注塑成型有何区别? 3D打印 3D打印是增材制造,即初始材料逐层构建。3D打印从虚拟计算机设计读取并利用材料丝材或粉末复制为有形零件。 注塑成型 注塑成型使用模具。先将物体逆向从材料(如铝、工具钢)加工出,该材料能安全承受熔融构建材料(成品材料)。然后熔融构建材料注入模具。材料在模具冷却后零件即成。 如何选择:注塑成型还是3D打印? 选择注塑成型或3D打印生产时,以下是主要考量因素。 批量大小 所需零件数量是决定工艺的关键因素。注塑成型以高批量生产(1000+件/
注塑成型工艺广泛用于大批量生产,因其废料产出相对少、重复性高。注塑工艺通用性要求更广泛设计考量。大多数设计考量在明确产品要求后在模具上进行。 影响注塑设计因素包括:零件用途(单独产品或装配)、尺寸和机械要求、耐化学品或压力能力等。以下探讨注塑设计必考虑的关键技巧。 1. 审慎选择适配设计的材料 不同注塑材料提供不同性能。例如,有些材料提供更好尺寸稳定性。有些与粘合剂结合更好。材料设计考量:温度、压力、生物和化学相互作用。 热塑性树脂大致分非晶和半结晶。半结晶热塑性塑料耐化学和电性能更好,非晶对应物尺寸稳定性更强、抗冲击性更好。材料选择影响所需公差等级或壁厚等特定特征。 半结晶树脂非晶树脂
聚合物注塑件最终用途常需表面处理。注塑有多种表面饰面选项,影响零件纹理、外观、手感和其他表面特性。不仅从客户视角,从设计师和工程师视角,这也是重要设计考量,因对模具设计至关重要。 表面处理必要性 大多数模具由铝和/或钢加工,注塑件会拾取模具表面最微小瑕疵。端铣留下的加工痕迹若不经喷砂或抛光去除,会转移到注塑件。许多情况下,特别是零件内侧不可见区域,模具刀痕可保留,不影响零件功能或外观。 但可见表面需额外精加工。几乎所有模具都有程度精加工,但抛光越多,模具成本越高、完成周期越长。 决定表面饰面的主要因素 注塑表面处理不同于CNC加工或3D打印表面处理。后两者在零件制造后作为额外步骤处理,而前者模
塑料仍是消费品制造的主力材料,应用领域持续外延,成型工艺也随之多元化。成型是塑料、橡胶、聚合物加工的基础工序,但并非所有成型工艺同质。注塑成型与压缩成型在原理上截然不同,各有特色与优势。应用规格往往决定最优工艺。本文将深度对比两者差异,助您科学选型。什么是注塑成型?注塑成型通过“注射”技术将熔融原料高压注入模腔。原料经料斗由螺杆输送、加热塑化、注射成型、冷却固化,最终得型。优势显著:擅长复杂精密件,适配大批量生产,兼具一致性、精度、通用性。注塑成型优势高效产出均匀零件可集成防篡改特征设计灵活性高,定制化程度深大批量单件成本低成件强度高、耐用支持复杂模具设计材料适用范围广注塑成型劣势模具开发成本
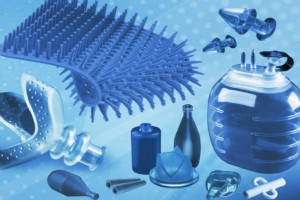
医疗注塑成型是生产符合FDA标准的耐用、可靠医疗级零部件的首选工艺。凭借卓越的精度、一致性与成本效益,该工艺已成为高端医疗设备制造的标配,尤其擅长大批量、高精度的生产场景。更因其工艺可靠性,FDA常将其作为医疗原型开发的认证基准。本文将系统解析医疗注塑成型的工艺内涵、行业地位及关键要素。医疗零件注塑成型的五大核心优势材料选择范围广注塑成型提供最丰富的材料库。虽医疗级要求缩小了可选范围,但仍有大量材料满足医疗器械制造需求,后文详述。高性价比工艺架构天然压缩非必要成本。大批量生产下,单件成本随产量指数级下降,极具规模经济效应。卓越耐用性医用注塑塑料具备高强度、耐热、耐冲击、耐振动,经高压灭菌不变形
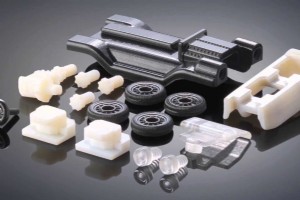
塑料零件在现代生活中无处不在,从键盘到咖啡杯盖,却鲜少被关注。每一款塑料产品的诞生,都始于原型。本文将深度解析塑料原型制造的四大主流工艺,助您快速落地创意。塑料原型的重要性原型验证是创业者与企业的利器,可在量产前直观评估实体产品。塑料原型让您以最快速度获得产品实体表达,不仅便于向投资人演示、让潜在用户试用,更能在设计早期发现缺陷、验证功能、收集反馈、优化可制造性,最终实现制造商与用户的双赢。核心价值包括:测试各项设计特性验证功能可行性建立后续迭代基准获取真实用户反馈量产前识别缺陷与异常优化设计提升制造效率原型开发前的关键准备:CAD模型首要任务是构建CAD(计算机辅助设计)模型——产品的数字化
随着包胶成型和嵌件成型技术的引入,日常工具的握持体验已大幅提升。然而,在对比包胶成型与嵌件成型时,往往会产生混淆。这很容易理解,因为两者用途相似,且均属于注塑成型的一种。深入剖析会发现,两者在工艺流程及部分应用场景上存在显著差异。嵌件成型与包胶成型各有优势。本文将详细解析两者的区别、应用领域、优缺点,助您做出最优制造决策。什么是嵌件成型?嵌件成型是一种制造工艺,指在成型零件上添加零部件(尤其是金属件)。它将嵌件置入注塑模具中,在产品固化前完成嵌入,从而减少后续装配工序。将待成型零件放入模具后,注塑成型即可形成二次包覆层。嵌件注塑成型分为手动和自动两种方式。从成本看,手动嵌件成型费用较低;但自动
本文深度对比。两者虽有相似处,但本质差异显著。注塑常用热塑性聚合物,后期热固性塑料兴起,成为金属与热塑性塑料的替代方案。实际选材需视产品需求而定,理解差异是决策前提。热固性与热塑性塑料简述什么是热塑性塑料?室温下为固态,加热软化熔融(晶体熔化或超越玻璃化转变温度),加工无化学键合。以粒料形式供料,可反复熔融、重塑、回收,性能不损。适用于注塑、挤出、热成型。抗收缩、强度好、弹性佳。常见品种:丙烯酸、尼龙、POM共/单聚物、PC、PE、PS、PP、PVC、PET、特氟龙等,各有特性、分工明确。什么是热固性塑料?室温下为液态树脂,加热或加固化剂后硬化。常用RTM(树脂传递模塑)或RIM(反应注射成型
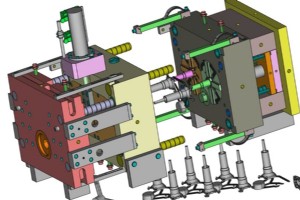
压铸与注塑是工业界两大主流工艺,生活中无处不在:孩子玩具用注塑,厨房水槽用压铸。两工艺相似但本质不同。哪个更好?更省钱?本文深度对比助您决策。压铸压铸指高压铸造金属。金属熔融后高压注入模腔快速冷却成型。历史溯源19世纪中叶。适合几何复杂金属件。设备含压铸机与熔炉(内置/分体),原料多为铝/锌/铜等有色金属。压铸四步走步骤1:模具准备喷润滑剂调温/助脱模,合模。步骤2:充填熔融金属高压高速注入,维压急冷成型。步骤3:冷却浸水/喷水强冷。步骤4:脱模开模取件。一模多腔,每腔成型件称铸件,同腔所有铸件统称一模次。压铸优势流程顺畅、周期短高效率,减少二次加工高复现性,量产一致性强复杂几何高精度成型表面
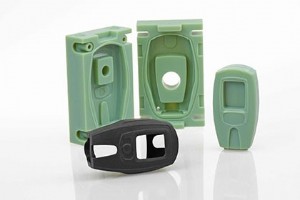
热塑性塑料是制造日常零部件最常用的材料之一,选择它们的理由多样,从高强度到耐用性皆有涵盖。ABS注塑成型是当前最流行的塑料注塑工艺之一。该工艺中,ABS在105℃(221°F)液化,冷却后可再次加热。热塑性塑料如ABS能承受这种温度变化而不损坏,因此广泛应用于制造业。本将全面解析ABS特性及应用。什么是ABS塑料?ABS全称丙烯腈-丁二烯-苯乙烯,是一种不透明、抗冲击的非晶态热塑性塑料。它是注塑成型最热门的之一,由名称中的三种单体聚合而成。因其非晶态结构,没有真正的熔点。苯乙烯赋予塑料光亮、不渗透的表面;聚丁二烯则提供宽温域的优异韧性。通过改性ABS化学结构,可针对特定应用提升各项性能。ABS
树脂