亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
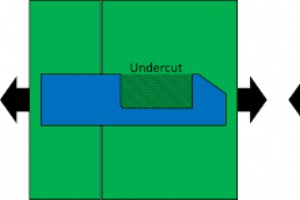
倒扣注塑处理阻碍脱模的复杂几何,虽增加复杂度与成本,但卡钩、侧孔、倒钩、螺纹、定制嵌件等功能特征不可或缺。本文深度解析倒扣定义、五大成型方案、设计避坑、行业应用与挑战。倒扣注塑速览倒扣成型对卡钩、凹槽等功能特征至关重要。以下五大场景必须引入倒扣:锁扣/卡扣:便于装配拆卸侧孔:消费电子外壳按键/接口/维修口倒钩接头:气路控制、医疗器械关键部件垂直螺纹:连接器/软管需承轻载螺纹定制嵌件:非分型方向特殊特征幸好可通过设计优化规避倒扣复杂性:调整分型线、侧向抽芯、强脱、手装嵌件、封堵面等,兼顾功能与制造性。五大倒扣成型方案1. 调整分型线位置分型线穿过倒扣特征→特征一分为二→无倒扣脱模。受几何/材料/
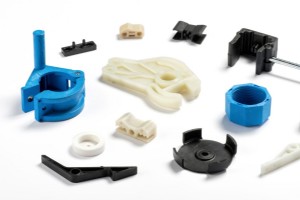
注塑生产塑件高效便捷,但过盈配合(压配)常让厂商头疼,压溃筋正是破局关键。微小结构保障生产顺行、装配牢固。本文详解压溃筋定义、作用、设计规范与替代方案。什么是注塑压溃筋?压溃筋是模具设计中为支撑、稳定过盈配合而添加的微小凸台,直径约0.25mm(0.01英寸),需0.01英寸过盈量。常用于需压配的孔/柱。成型时尖端/圆头变形,装配时产生紧密配合。单孔至少3根筋保证支撑/定位/对中,多根更佳。两种主流形态:传统尖筋 vs 圆头筋两者功能等效,装配时尖端变形锁紧。区别在于成本:尖筋需EDM(电火花加工)刻蚀模具,成本高;圆头筋可直接铣削成型,同普通特征同工艺,成本低。压溃筋对注塑件必要吗?必要!尤
飞边是注塑最常见缺陷:分型线或两异型面交界处溢出薄塑料层。热膨胀差异等因素加剧飞边风险。去飞边(人工/自动)消耗资源、降效率,甚至损件伤模、推高成本。因此从源头最小化飞边至关重要。解决飞边先识别根因,再靶向治理,实现工艺优化与零缺陷。什么是注塑飞边?分型线、边界或模具不同区域交汇处溢料。虽最常见于分型线,其他区域同理。业界普遍显著降低飞边但难彻底消除——无飞边模具昂贵,企业在成本/品质/美观间权衡。飞边九大根因成因多元,常多因叠加。贯穿注射、保压、保压、设备、粘度/压力/速度等全过程。注射阶段飞边1. 分型面贴合不良粉尘/异物阻隔分型面→溢料;模具磨损老化→泄漏;锁模力不足或极复杂型腔压力大→
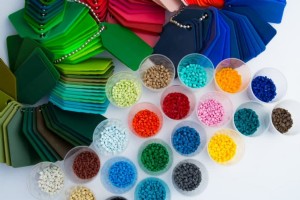
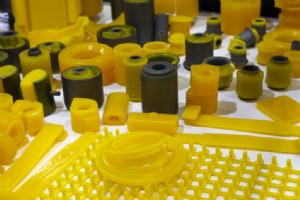
塑料注塑凭借多重优势成为全球主流制造工艺,核心用料为塑料树脂,材料百花齐放,选型却让人犯难。选材首要看项目需求,带着需求选料事半功倍。本文梳理选材因素与十大常用树脂特性。塑料树脂来源与本质树脂是原油精炼副产物。原油经分馏(加热)分离化学组分,再经裂解(催化剂作用)将单体聚合成烃链(聚合物),即树脂基础构件。改变单体种类得不同树脂。注塑十大常用树脂1. ABS(丙烯腈-丁二烯-苯乙烯)耐用、韧、强、轻量化,高拉伸强度与抗冲击。延展性好易成型,粘结力强可包覆金属。用于电脑件、医疗器械、玩具、汽车、电子、乐器、运动器材。2. LDPE(低密度聚乙烯)优异耐湿/耐化学、冲击强度好、柔韧、性价比高。用于
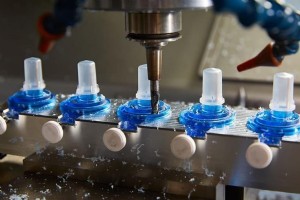
原型验证产品真实形态与功能。CNC、3D打印等常规原型工艺快速低成本,快速模具则是小批量注塑的利器,能廉价快速产出工装与功能件,直观展示各部件协同工作情况。本文深度解析快速模具定义、工艺路线、制作方法、优劣势。快速模具概览又称桥接模具/原型模具,是产品开发关键步骤。包含手装嵌件、标准模架、模具材料(铝/软钢)。能低成本、短周期产出低压注塑功能件,帮助量产前发现设计缺陷、验证材料选型、评估小批量订单。同材料试产让原型更贴近实况。快速模具如何运作?廉价工装需求催生多种快速模具制法,主流分两类:直接法间接法直接法直接制造型腔/型芯插件。强项:能实现常规工艺难达成的几何结构,如顺应冷却——冷却通道贴合
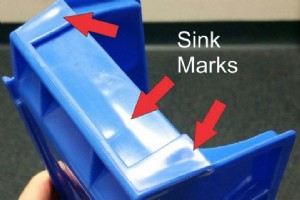
注塑是制作外观件、快速原型与量产塑件的优选工艺,但若缺乏严格过程控制,易产生缩痕等缺陷。什么是注塑缩痕?为何产生?如何预防?本文逐一解答。什么是注塑缩痕?缩痕出现在变化处,即较厚区域表面呈凹陷/凹槽状。厚壁区料多、冷却慢;贴模外表冷却快。冷却速度差导致内部分子收缩拉拽表面内陷形成缩痕;若表层强度足,则形成内部空洞。缩痕可见度取决于深度、颜色、纹理;微小缩痕因多向反光往往更明显。缩痕五大成因与对策注塑将熔体射入模腔冷却固化脱模。壁厚过大超出树脂承受能力是主因,另有其他因素。成因1:熔体温度不当熔体温度过低(嵌件温低)易致缩痕,升温可解。严格按厂商推荐范围调节,射出前核实熔体温度。成因2:保压/保
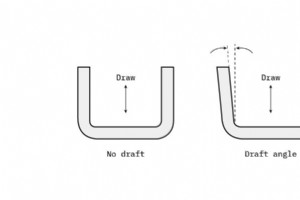
为注塑成型设计脱模斜度可能是件麻烦事。作为设计师和工程师,我们习惯使用直观易读、易测量、易修改的直角垂直模型。 然而,当根据设计实际制造零件时,我们必须处理梯形形状,这可能影响功能、配合和美观。这种梯形形状源于注塑成型要求零件必须设计脱模斜度。 什么是脱模斜度? 脱模斜度是指施加在注塑零件垂直壁上的锥度,用于辅助零件从模具中脱模。 脱模斜度是注塑定制零件的必要特征。功能性注塑零件必须在型腔侧和型芯侧都设计朝向正确的脱模斜度。这能降低零件损坏风险,确保零件能从机器中顺利顶出。 当熔融塑料流入闭合模具并填满型腔时,材料冷却收缩并因此抓紧型芯。 为什么脱模斜度对注塑成型至关重要? 如果没有任何

Hubs 提供哪些 SPI 表面处理? 下表包含我们提供的所有 SPI 注塑表面处理等级。 处理等级 SPI* 标准 加工方法 典型表面粗糙度 Ra (μm) 超高光镜面 A-1 #3 级,6000 目金刚石抛光 0.012 至 0.025 高光镜面 A-2 #6 级,3000 目金刚石抛光 0.025 至 0.05 普通光镜面 A-3 #15 级,1200 目金刚石抛光 0.05 至 0.10 细半光面 B-1 600 目砂纸 0.05 至 0.10 中半光面 B-2 400 目砂纸 0.10 至 0.15 普通半光面 B-3 320 目砂纸 0.28 至
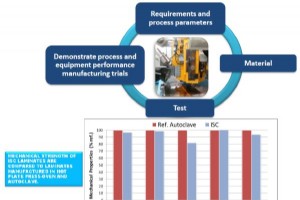
针对为未来飞机一级结构生产开发的热塑性复合(TPC)预浸带原位固结(ISC),聚醚醚酮(PEEK)还是聚醚酮酮(PEKK)更优?侧写呈现PEEK vs PEKK辩论,属更大讨论一环:ISC作为真正单步、非热压罐(OOA)工艺能否满足未来飞机生产成本与产率目标——即单通道客机A320 neo类型月产60-70架。替代方案为两步法:自动铺丝(AFP)铺设TPC预浸带,再热压罐或热压机固结。详见原位固结热塑性复合航空结构 第一部分、第二部分及Jeff Sloan近期热塑性预浸带特稿。 PEEK和PEKK同属广义聚芳醚酮(PAEK)家族,常称聚酮。PEKK酷似PEEK,结晶行为相似,但加工温度375°
航空航天国防制造会议(AeroDef)由制造工程师学会(SME,美国密歇根州迪尔伯恩)年度主办。AeroDef 2018(3月26-29日,美国加州长滩)汇聚225+参展商、100+会议演讲。CW邀SME会员、Abaris培训资源公司(美国内华达州里诺)直服务经理Lou Dorworth报告本届复合材料亮点。 SME AeroDef 2018为复合爱好者提供丰富内容,含会前参观Mission Critical Composites(加州亨廷顿比奇)及两场顶级3小时复合聚焦研讨会。首场上午场由南卡罗来纳大学(哥伦比亚)助理教授Ramy Harik主讲自
特种化学品公司Gabriel Performance Products(美国俄亥俄州阿克伦)4月6日宣布收购Royce International(美国佛罗里达州萨拉索塔)。 Royce为CASE(涂料、胶粘剂、密封剂、弹性体)应用提供定制特种环氧树脂、稀释剂、固化剂和添加剂,以RoyOxy商标销售。Royce技术销售和研发团队致力于为客户提供定制化解决方案。 收购Royce进一步拓展Gabriel在涂料、胶粘剂和复合材料市场的解决方案,Gabriel CEO Seth Tomasch说。Royce多元产品组合、技术支持和配方专长将使我们为客户提供更广泛产品和服务。 Royce CEO Har
Sabic复合平台全球业务领袖Gino Francato(美国马萨诸塞州皮茨菲尔德);Airborne CEO Arno van Mourik(荷兰海牙);西门子产品与市场战略总监John OConnor(美国马萨诸塞州沃尔瑟姆)三方对话,探讨三公司合作开发名为UDMAX的热塑性层压板制造系统。 可在上方收听CW Talks,或: CW Talks: iTunes CW Talks: Google Play
阿科玛公司(美国宾夕法尼亚州普鲁士国王)4月9日宣布,新款Kynar PVDF和Kepstan PEKK基丝材现由3DXTech(美国密歇根州拜伦中心)提供1.75mm和2.85mm直径,以Firewire商标销售。 Kynar PVDF数十年受信赖于最高要求工业应用,耐广泛侵蚀性化学品。PVDF热稳定性达150°C,直射阳光下极致耐久。 Kepstan PEKK为极致性能热塑性,化学骨架高度稳定。半结晶结构兼具力学与热强度、化学和阻燃性。Kepstan PEKK丝材兼备易打印性与现有热塑性材料最高性能。
Panacol(德国施泰因巴赫)开发新型光固化胶粘剂Vitralit UV 4802,用于粘接PEEK等耐高温热塑性塑料与其他不相容材料。 Vitralit UV 4802基于丙烯酸酯树脂,对PEEK、PEN、TPU等常规胶粘剂难粘塑料呈现优异粘接力,对陶瓷和玻璃亦粘接极佳。耐高温性能卓越:测试显示150°C暴露七天仍保持柔软柔韧。因高柔韧性,适配薄壁可弯曲材料粘接。 Vitralit UV 4802呈粉色,UV或可见光源下数秒固化。气体放电灯和LED均适用固化。固化后荧光显现,可用黑光检查胶线。 Vitralit UV 4802由Techsil(英国比德福德昂埃文)在英国推广,为Panaco
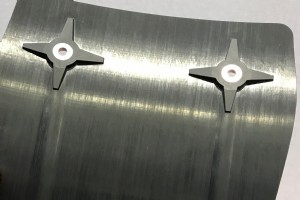
Tri-Mack Plastics(美国罗德岛布里斯托尔)用此演示件展示如何将连续纤维复合结构与注射过模结合。CW复合材料过模会议6月13-14日将探讨这一快速演进工艺的材料与工艺。 历史上大多数时间,复合制造与热塑性注塑各自为政,虽同源聚合物DNA,但工艺差异有效切割两个行业。 注塑高度自动化、机器依赖、量产驱动、周期聚焦。部件质量主要源于良好工艺控制,随机抽检验证。树脂几乎全热塑性且多为无增强。注塑技术创新增量为主。主要终端市场:汽车、医疗、包装、家电、消费品。航空航天、海洋、风电——复合行业支柱——在注塑行业鲜被提及。 反之,复合材料世界主导近无限树脂、纤维、纤维形式、工
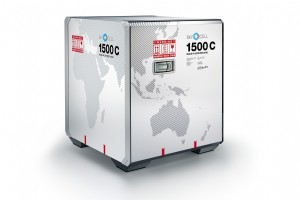
Smart Containers Group SkyCell多材料运输集装箱 集装箱化——将小件货物集中装入单一大型容器——始于17世纪英国煤炭运输。理念演变为如今集装箱船、列车、卡车上无处不在的可堆叠标准箱。商业航空业亦开发轻量化集装箱版本称单元装载设备(ULD),用于飞机货运集装化。CW曾报道复合材料密集型ULD(如:https://www.compositesworld.com/news/tencate-advanced-armor-usa-will-fabricate-composite-cargo-containers-for-air-cargo-containers
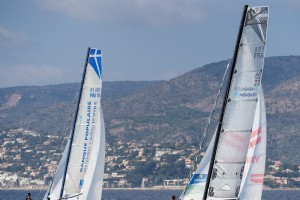
DIAM 24 三体船在“法兰西帆船巡回赛”竞技。 2018 年“法兰西帆船巡回赛”即将开幕——非自行车环法赛,而是沿法国海岸从敦刻尔克到尼斯的沿海帆船接力赛,7 月 6 日至 22 日举行。 这是单一设计赛事,所有参赛艇艏、帆具完全一致。赛事始于 1978 年,三年前引入新艇型 DIAM 24。该艇由著名船舶设计公司 VPLP(巴黎与旺纳,法国)设计,创始人 Marc Van Peteghem 与 Vincent Lauriot-Prévost(近期合作案例见:Multiplast Group Carboman 为 Beneteau 生产水翼)。DIAM 24 由 ADH Inotec(P
Solvay(美国佐治亚州阿法雷塔)4月25日宣布推出Evolite F1050,为苛刻海洋油气应用首创的高性能热塑性复合材料,连续碳纤维增强。Evolite F1050为单向预浸带,融合Solef PVDF化学耐温性与碳纤维固有高强性能。 Evolite F1050典型油气应用含海洋混合柔性管和热塑性复合管道(TCP)。 Solvay将于海洋技术大会(OTC),4月30日-5月3日,美国德州休斯顿发布Evolite F1050。
AOC(美国田纳西州科利尔维尔)5月2日宣布,母公司The Alpha Corporation与CVC资本合伙基金VI(卢森堡卢森堡城)签署最终协议,将被收购。 AOC为复合材料和铸造聚合物应用的全球领先树脂化学品生产商。公司生产聚酯和乙烯基酯树脂、胶衣、色浆分散体和特种添加剂,服务汽车、船舶、防腐、建筑和基建等细分市场客户。公司在美、加、墨、欧、亚设有生产基地。 交易完成后,CVC旗下AOC计划与瑞士Aliancys(沙夫豪森)紧密合作,后者为CVC投资组合公司、优质树脂制造商,共创行业全球领军企业。Aliancys产品销往汽车、建筑建材、船舶和修复/CIPP等复合终端用户。 AOC首席执行
航空结构供应商Premium Aerotec(德国奥格斯堡)开发制造了空客A320一级结构关键部件——采用热塑性基体的碳纤维增强塑料(CFRP)增压隔框。该全尺寸近量产演示件约四个月开发完成,于4月德国柏林ILA航展发布。 此创新将热塑性基体CFRP在飞机机身的应用谱系大幅拓展,远超目前小型件范畴。Premium Aerotec联合合作伙伴,现正验证其开发制造大型热塑性CFRP飞机部件能力。 增压隔框演示件由八个等大段段通过最先进焊接技术连接。热塑性可焊接特性为该材料优势,Premium Aerotec以此替代传统铆接,节省时间成本。全程开发设计由Premium Aerotec执行,单个部件制
树脂