亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

FDM因广泛彩色丝材谱系擅长彩色打印。单色零件仅需选对色调和材料特性。若需更高级色彩——如忠实还原原始艺术品的展示模型或用色码区分零件的原型——近期FDM创新提供多种实现鲜艳多色打印途径。让我们探索这些选项。全彩打印 vs 后处理着色若追求引人注目的多色FDM打印,应早决定是后处理着色还是利用新全彩FDM技术。全彩FDM可节省时间但仍属小众,通常需专用打印机或外包专家。若不切实际,可分色打印各组件后组装,但增加后处理步骤。混色需专家打印机如3D Systems Pro-Cube C;真正复杂色彩工作,手工精加工仍胜出。手工喷漆零件其他3D打印技术的大多数喷漆法均适用于FDM打印件。首确保零件清

6月是增材制造(AM)在航空航天领域的关键月份。行业领袖推出满足该领域严格标准的新材料、技术和交钥匙解决方案。近期巴黎航展上,Stratasys展示FDM Fortus 900mc生产级打印机,演示新工作流持续产出符合FAA和EASA双重法规的零件。此里程碑意味着高质量认证组件可常规制造,扩大3D打印零件在主流航空航天生产线中的角色。监管认证仍是AM在医疗、航空航天等许多领域的重大障碍。对3D打印可靠性日益增长的信心正使专家开发定制解决方案应对这些约束。AM提供商间紧密协作——无论内部或外部——对交付不仅满足质量标准、亦能精简合规聚焦工作流的零件至关重要。伴随技术进步,新联盟形成、现有伙伴关系

增材制造在制药领域取得显著进展,3D打印机现能生产片剂形式药物。此独家专访中,我们与FabRx先驱Alvaro Goyanes博士对话,探讨技术起源、当前进展及未来研究方向。 您最初如何对3D打印产生兴趣?如今3D打印无处不在,能从广泛材料创建多样物品。即使您未亲自使用,它已塑造日常制造。我初次接触是UCL药学院购买的Makerbot FDM打印机,原为生产定制实验室设备和耗材,激发我对其更广泛应用的好奇。是什么引出用3D打印制药的想法?Simon Gaisford教授,FabRx创始合伙人兼UCL药学院研究组负责人,长期探索喷墨打印药物——口服/颊给药薄膜、外用贴剂。喷
RP Platform对混凝土3D打印充满热情。虽仍处萌芽,但拉夫堡大学等机构的开创性研究展示了该技术的变革潜力。无论现场整体打印建筑还是专业实验室制造精细组件,3D打印为全球建筑专业人士提供效率、质量、现场安全的无与伦比提升。释放其全部承诺,行业需要将理论转化为实践的切实成功案例。真实项目验证技术可行性并照亮其交付最大价值之处。杰出案例是埃因霍温大学3D打印自行车桥,计划9月接入Gemert环路。采用TUE最先进大型打印机——可创建11米高结构——该项目展示方法精度与通用性。TUE打印机擅长精细混凝土挤出,实现极少材料浪费的复杂几何。此桥中,系统同步打印钢筋混凝土和嵌入钢筋,每个组件按精确规

在高性能3D打印环境中,正确的CAD平台与打印机同等关键。爱好者可依赖免费工具,但商业运营要求强健、功能丰富的软件,提供精度、互操作性和制造领域的实证记录。下文简要评估最受推崇的专业CAD解决方案,突显其优势、典型用例及为何受行业领袖青睐。AutoCAD自1982年首发以来,AutoCAD一直是绘图设计行业标准。其庞大工具库、熟悉用户界面、与BIM工作流无缝集成,使其成为首次采用3D打印的建筑师和机械工程师自然选择。ZBrushZBrush擅长雕刻有机几何和精细表面细节,是艺术家、角色设计师、原型手办的首选。其以雕刻为中心的工作流,然而限制了其在需要精密公差的严格工业零件上的实用性。Rhino
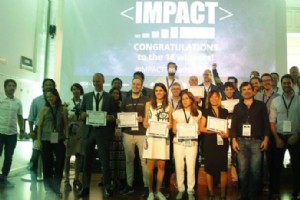
总部位于伦敦的3D打印软件专家RP Platform被宣布为2017年影响力增长计划14位全球获奖者之一——该奖项表彰全球最具潜力的高增长企业。影响力增长为入选公司提供资本、导师指导和定制业务支持以加速增长。RP Platform入选源于对来自60国1900多份申请的严格审查。奖金将资助RP Platform软件平台下一阶段发展,建立在现有月度更新和新功能基础上——如最近的邮件集成能力——以加速创新并拓宽平台全球覆盖。CEO兼创始人Keyvan Karimi表示:“我们对产品和工业3D打印整个领域获得的信心深感荣幸。曾经的小众技术现正在商业世界获得关注,更多公司投入时间和金钱推动其演进。RP

规模经济仍是所有行业制造可行性基石。多年来,增材制造(AM)无法匹敌传统方法成本效率的认知限制其超越原型应用。普遍叙事称3D打印零件成本无论生产一件或百件保持不变,不同于减材技术大批量显著降低单件成本。虽然AM在定制化和单件生产中大放异彩,但AM技术、材料、自动化的快速演进正模糊这些界限。行业领导者现在不仅将AM用于原型,更作为关键生产工具,特别是当与互补制造方法配对时。开发互补工具与流程增强历史上,AM面临体积排布和构建排程瓶颈,限制单次运行产出零件数,使大规模生产不切实际。优化算法和智能排程软件的最新突破现在使制造商能在保持质量前提下最大化构建密度,大幅缩短周期时间。自动化至关重要。先进项

自Chuck Hull三十多年前打印首个家用原型以来,塑料主导增材制造。3D打印塑料丝材现可实现快速、高质量原型制作,得益于近期材料和打印机进步,亦可生产适合大规模制造的功能零件。本简明指南探讨最常见塑料丝材、其优劣势、以及项目前必须权衡的关键因素。增材制造塑料材料的演进随时间可打印塑料调色板大幅扩展,为各应用提供广泛选择。审慎选材对满足性能、环境、成本目标至关重要。以下是最广泛使用的塑料:ABS(丙烯腈-丁二烯-苯乙烯) – 多用途、抗冲击丝材,用途从排水管到汽车零件和乐高积木。ABS坚固、易后处理(打磨、粘接),但不可生物降解,须密封储存防吸湿和UV降解。打印时建议通风。PLA(聚乳酸)

在当今快速变化的市场中,增材制造(AM)正成为运营敏捷性和创新的催化剂。虽然AM核心优势——速度、成本效益、设计自由——广为人知,但材料、工具和最佳实践工作流的最新突破揭示了一系列隐性红利。下文结合真实案例和行业数据探讨六大常被忽视的优势。1) 降低备件存储与库存成本依赖快速备件可用性的行业——如航空航天、汽车、重型设备——在储备大量库存时面临巨大空间和资本负担。AM通过直接从CAD数据按需生产零件,消除维持实体库存必要。这种“按需打印”模式缩减存储占地、消除报废风险、释放资本用于高价值举措。2) 无缝支持一次性与定制需求传统制造规模经济青睐大批量,使定制或低批量零件成本高昂。AM拉平成本曲线

无论您是爱好者还是资深专业人士,3D切片软件都是CAD模型与有形物体间的桥梁。它将复杂几何——从简单形状到精细医疗或建筑设计——转换为打印机可理解的语言。选择正确切片器至关重要,因它决定打印速度和零件质量。调校良好的切片器交付平滑层、精细细节、可靠构建。切片算法如何工作每个切片器核心是其算法,将3D网格切成薄水平层。随后计算每层挤出路径、速度、进给率,编译为打印机遵循的G代码文件。算法大体分两类:均匀和自适应。均匀切片对整个模型使用单一层高,而自适应切片基于几何按层调整层厚,在不牺牲关键细节前提下加速打印。现代切片器采用多种专用技术:平凡切片 – 最直接方法,检查每个三角形相交。可靠但可能较慢

熔融沉积建模(FDM)仍是3D打印主力,深受爱好者、快速原型实验室和小批量制造商青睐。本简明指南解析FDM科学原理,提供可操作贴士助您从丝材和打印机榨取最大性能。什么是熔融沉积建模?FDM通过熔化热塑性丝材并经加热喷嘴挤出至温控构建板,逐层构建物体。为支撑悬垂,打印机常用水溶性或可移除支撑材料,打印后可清洗。所用热塑性材料——如ABS、PLA、PC、PEI——提供高尺寸精度和机械稳健性。原始FDM零件外观可能略粗糙,但一系列后处理技术——打磨、丙酮蒸汽平滑、喷漆——可产出媲美注塑件的光洁度。选择正确材料材料选择对满足机械和应用要求至关重要:ABS – 功能零件行业标准,提供强度、耐热、易用性。

我们正在进行简明调查,以捕捉增材制造(AM)团队面临的真实挑战。您的反馈将定位工作流缺口并指引行业最佳实践。所有参与者将收到来自RP Platform的详细报告,总结发现并为AM领域勾勒可执行洞察。感谢您为推进增材制造做出贡献。
尽管许多人仍将3D打印与单色零件联系在一起,但实现鲜艳全彩SLS打印从未如此简单。本教程探索制作原型和生产零件鲜艳耐用色彩的验证方法。SLS零件着色可在后处理中完成,最佳方法取决于零件预期用途——无论是演示原型还是全功能生产组件——以及期望光洁度和调色板。喷漆或喷涂此直接方法将丙烯酸涂料——越来越多用纤维素或油性涂料——直接涂于成品零件。因涂料可混合,您可按需创建几乎任何色调。但兼容性重要:某些SLS聚合物接受涂料更好,可能需表面处理如打磨和底漆(尼龙)。涂层前务必清除残留粉末。虽技术提供无限色彩可能,复杂几何体手工喷漆耗时;Dyemansion Powershot C等工具可加速过程。请记住

制造业几乎每位专业人士都访问过Spencer Wright的博客或通讯。作为nTopology研究与合作负责人,Spencer拥有数十年金属增材制造(AM)和常规工艺经验。他与RP Platform分享了他的历程、当前工作流解决方案和未来愿景。 您最初如何对3D打印产生兴趣?我对金属打印感兴趣纯粹因为听起来很酷!我的背景是传统制造——项目管理、产品设计、定制自行车车架制造。在专注机电组件的原型车间任职后,2012年移居纽约重新审视职业重心。城市Makerbot和Shapeways氛围激发我对金属打印的好奇,尤其是GE收购Morris重塑行业之际。通过在Undercurre

成功打印只是SLS项目的第一里程碑。零件出仓后,后处理阶段决定最终产品是否专业并满足性能预期。本教程概述关键步骤和最佳实践,确保无瑕光洁度。移除残留粉末所有SLS零件在进一步精加工前需彻底清粉。通常压缩空气喷吹足矣,前提是设计包含适当尺寸排粉孔。开始前检查各孔是否堵塞。手工清洗仍常见,但Dyemansion Powershot C滚筒等自动化方案约十分钟即可清洗零件,提供速度与一致性。实现零件理想表面手感新打印SLS零件常感颗粒感,视层厚可能出现可见层纹。期望光洁度——光滑、哑光或纹理——取决于零件应用。一种方法是涂填料;任何符合材料规格的标准填料均可用,但专用3D打印填料如XTC-3D专为此

支撑结构常被视为障碍,但若审慎应用,它们能释放增材制造全部潜力。从复杂跑车前部零件到精密原型,正确的支撑设计确保完美几何、尺寸精度和顺畅后处理工作流。选择性激光烧结(SLS)与粘结剂喷射两者依赖周围粉末在制造过程中固定零件。因零件从未接触构建平台,无需常规支撑。仍需在内部腔体添加排粉孔,让后处理中多余粉末可回收,减少材料浪费。直接金属激光烧结(DMLS)DMLS虽共享粉末床概念,但需支撑固定零件并散发高温热量。关键在于朝向零件使悬垂尽可能接近垂直;任何低于45°的悬垂需支撑。最小化支撑接触减少CNC加工或线切割清理表面的需求。偏移支撑——略离零件放置——可简化移除并减少痕迹。熔融沉积建模(FD

拉夫堡大学十余年来一直处于将增材制造融入建筑前沿,以其开创性的3D打印混凝土工艺引领潮流。其土木与建筑工程学院与Skanska、制造技术中心等行业巨头紧密合作,跨建筑应用验证技术。RP Platform有幸采访Richard Buswell博士,其研究正在重新定义混凝土现场生产方式。您最初如何对3D打印产生兴趣?我的博士聚焦建筑能源性能,但土木与机械工程部门关于增材制造的对话激发我好奇,引领我加入这个新兴领域。能多介绍一下您目前在拉夫堡的3D打印研究吗……我们2004年开始范围研究,但2006年EPSRC拨款给了我们资源去追问核心问题:增材制造能否应用于建筑?2011年我们推出首个混凝土挤出系

RP Platform正准备迎接激动人心的半年全球盛会,展示增材制造最新突破。从欧洲创新者到亚洲和美洲先锋,这些展会汇聚制造商、研究人员和行业领袖,共享知识、推动领域前行。我们将现身Rapidtech(6月21-22日,德国埃尔福特),并在Formnext(11月14-17日,法兰克福)发布最新解决方案。期待与您现场相见或听闻您在这些会议上的体验。即将到来的活动(6月-11月 2017)Maker Faire Berlin – 6月9-11日,德国柏林Maker Faire Paris – 6月9-11日,法国巴黎AMPM 2017 – 6月13-15日,美国拉斯维加斯Rapidtech –

制造商越来越多转向混合制造——结合增材制造(AM)与传统方法——以实现单一方法无法达成的成果。这一转变将AM从原型工具推向生产工作流主流。虽有人预测AM最终将取代减材工艺,但证据表明其真正力量在于创建稳健混合系统,无缝融入现有生命周期。以汽车注塑部件为例。历史上工作流为:1)用AM生成一次性原型;2)切换至注塑进行大批量生产。AM提供迭代设计的速度和低成本,注塑提供可重复质量和规模经济。然而,每次迭代传统上需新金属模具,制造耗时六周且代表巨大资本支出1。为解决此瓶颈,制造商转向3D打印注塑模具。用与最终零件相同材料——通常高强度聚合物或金属合金——打印模具,设计师可生产镜像生产条件的功能原型。
后处理让设计真正成型,但若处理不当也引入风险。以下实用清单助您在每个AM项目中保护自己和团队。1) 核实材料与化学品规格开始前,查阅随3D打印丝材和后处理化学品附带的规格表。这些文件列明安全隐患和推荐处理程序。如有不明,联系供应商或材料安全数据表(MSDS)专家尽早进行风险评估。2) 等待构建板冷却高温构建板可达致死高温。移除零件前务必待板冷却至安全温度。存疑时,查阅打印机制造商指南获取安全冷却时间。3) 配备适当个人防护装备(PPE)许多AM材料可能刺激皮肤眼睛或气溶胶化后有毒。处理原始零件、打磨或产生细颗粒的化学品时,佩戴护目镜、面罩、氯丁或丁腈手套。4) 在通风良好环境作业溶剂、涂料、某
3D打印