亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
无论您是爱好者还是资深专业人士,3D打印市场正涌现新选项——从紧凑桌面机到大规模工业系统。全球制造商加大增材制造投资,技术与材料突破以前所未有速度涌现。本文RP Platform团队重点介绍三款我们认为将成行业游戏规则改变者的新机型。 Rize One 观看Rize One演示 Rize One凭借增强聚合物沉积(APD)技术吸引大量媒体关注,实现真全彩打印且无后处理。通过单挤出机喷射热塑性塑料和功能墨水,每层构建时着色。支撑随后扣离,留下颜色、文字或图形与材料本身结合的成品。这消除传统后印染色或喷漆耗时步骤,使Rize One成为快速原型和生产零件的强力工具。 Stratasys H2000
3D打印已通过轻量化、高性价比模具和一致质量变革注塑成型。铸造厂正将此优势延伸至砂型铸造,结合快速数字化工具与传统金属铸造多功能性。 什么是砂型铸造? 砂型铸造是将熔融金属浇注进特制混合砂制模具的古老技艺。称为湿砂的砂,装入框架(砂箱),由模型造型形成型腔和浇注系统。两半模具组装后浇金属,凝固,打碎砂取出成品,随后按需清理精加工。 湿砂含石英、铬铁矿或锆石、水、粘土、无烟煤。铸造完成前保持湿润(湿态),因此可快速成型且同批次可复用。 自动化时,砂型铸造为原型和生产批次交付高性价比、大批量零件。常见铸造材料含: 铝 黄铜 镁 铁 钢 几乎所有可铸合金均可用砂模生产,给设计师宽广选择调色板。
2007年Stratasys首创PolyJet 3D打印——虽不如SLS或SLA常见——却提供无与伦比表面保真度。它能渲染细至0.1mm细节,天然光滑高质量表面通常无需后处理打磨抛光。 关键应用 高细节多色展示模型,如医学解剖复制品。 预期多设计修订的快速迭代原型制作。 豪华车限量非功能装饰组件。 注塑、砂型铸造等下游工艺的模具与模型制作。 工作原理 PolyJet与FDM概念相似:移动打印头逐层构建零件。但它不挤出丝材,而是将微米级光聚合物液滴沉积到构建平台。每滴经UV光源瞬间固化,实现高精度和快速构建时间。 技术固有光滑性意味着后处理极少。零件可染色、喷漆、粘接——使从单独打印段组装大
增材制造(AM)领域正经历跨工艺与技术的快速创新。新软件解决方案现通过单一中心化平台实现多工艺、机器、工具无缝集成。实施后,这些方案解锁报价、订购、生产全流程自动化,驱动运营效率、维持高质量、提升客户体验——最终助力可持续增长。 部分制造商已采纳此集成方法,其他人仍持谨慎态度,偏好传统分离系统。采纳缓慢源于现有软件平台非围绕AM工作流设计,无法与AM团队依赖的工具阵列——CAD包、切片软件、其他软件——集成。使用多个不连贯系统必然滋生低效。 那么AM专家如何选择同时服务团队和客户的软件解决方案?我看到三条可行路径: 为AM需求定制成熟平台 此路径让AM公司采用经验证系统并增加专业化程度。成熟制
成功从金属零件移除支撑结构可能棘手,尤其当需要原始光滑表面时。本指南提供经验证策略,精简后处理、减轻零件应力。 尽可能避免支撑 最小化支撑使用是第一道防线。在切片软件测试不同零件朝向,找到减少可见层纹同时保持低支撑数的折中方案。许多CAD程序现在提供自动支撑优化——请使用。 使用角度支撑 角度支撑与构建板保持牢固粘接,但极少接触零件表面,使后续移除更容易。 优选轻量管状支撑而非厚重实体 虽然大面朝下表面可能不可避免需实体支撑,但它们难以干净分离。尽可能切换到薄壁管状支撑,需更少力气且留下更少痕迹。 设计干净断点 两种常用技术减少后处理杂乱:1)在支撑融入细齿刺入零件;提供强打印时抓力但留下微小
全球范围内,行业领导者通过资助开创性研究新打印技术、材料、工艺优化,深化对增材制造(AM)承诺。从大学合作到专用研究设施、风投支持突破性初创企业,这些投资彰显3D打印将塑造明天智能工厂的日益增强信心。 以下是最突出企业支持者及其推进AM的切实方式。 洛克希德·马丁 2017年6月,洛马向丹佛大都会州立大学(MSU)拨款100万美元,支持首个航空航天工程科学大楼。捐赠助力增材制造实验室,学生原型制作航天组件,强化公司始于增材制造科学学士课程开发的长期合作。 宝马集团 宝马工业3D打印传承始于1990年快速技术中心。2015年,劳斯莱斯(宝马子公司)与谢菲尔德大学合作3D打印全球最大喷气发动机部件

虽与金属或聚合物3D打印相比仍属小众,但陶瓷增材制造过去十年快速增长。其强度、耐热性和美学吸引力的独特组合,使其既适合艺术项目也适合功能性工业零件。本指南解释核心技术、可打印材料和实用设计指南,助您达成无瑕结果。 技术原理 陶瓷3D打印主要分两类:喷射基和挤出基工艺。喷射系统逐层将液体粘结剂沉积到粉末床,使零件在受控环境中构建。每层后铺新粉末重复循环至模型完成。挤出机常用于粘土,直接将连续陶瓷浆料丝材挤出到构建平台——无需粘结剂。 新兴方法也获关注。例如Prodways提供面向工业用途的DLP® MOVINGLight®平台,iMaterialise供应含硅酸盐或瓷粘结剂的氧化铝-硅酸盐粉末。
1984年由Chuck Hull——3D Systems创始人——发明并获专利,立体光刻(SLA)是首个3D打印技术,奠定现代增材制造基石。该方法证明3D打印为可行制造工具,激发后续创新并拓展跨无数行业应用。今日,相同核心原理被资深专业人士和爱好者共同使用。 工作原理 SLA通过将聚焦紫外激光投射到光聚合树脂槽上,逐层构建零件。激光照射处固化树脂,固化该层。构建平台下降,过程重复直至几何体完整。取出后,零件经溶剂浴清除未固化树脂,随后在UV炉中后固化完全硬化材料。 主要应用 快速原型仍是SLA主用例。其高分辨率和光滑表面光洁度让设计师快速迭代,在量产前产出精准物理模型。虽材料成本限制大规模制造
新制造技术涌现时,实施成本是专业人士审视的首要指标。在增材制造(AM)中,控制长期开支对确保正向投资回报至关重要,即使技术带来变革性效益。 AM最显著成本驱动因素之一是材料。金属3D打印虽技术可行但仍昂贵,阻碍广泛工业采用。减少材料浪费和优化使用因此成极具说服力商业案例的关键组成。 降低材料成本关键策略 面向材料效率设计每个实体体积直接推高材料支出。在可行处采用中空或晶格结构,在保持强度前提下减重。 最小化支撑结构支撑材料常用同零件原料打印,增加隐性成本。现代CAD工具自动生成优化支撑并建议减少支撑体积的零件朝向。利用这些功能可降低材料用量和打印时间。 回收残料与产生废料的减材工艺不同,AM
在基于丝材的3D打印中,常规挤出机维护对保持质量效率至关重要。切换材料时风险更高——一种丝材微小残留可能污染下一次打印,损害精度并浪费时间材料。 构建期间检查丝材流:干净笔直挤出表明挤出机健康,而摆动或卷曲线预示堵塞或摩擦。预防胜于治疗,采用以下实践让每次打印无瑕。 1. 打印后清洁 最简单预防措施是每次打印后清洁挤出机。拆下它,用牙签大小工具剔除残留丝材。顽固残留可短暂浸泡丙酮帮助。顺便检查周围运动部件——任何卡滞碎屑可能损害轴承、丝杠或风扇。干净打印机即可靠打印机。 另一流行技术是冷拉拔:加热干净丝材段,送入热端,冷却喷嘴,然后猛拉丝材出。这能拉出堵塞和碎屑。注意每次冷拉消耗丝材,权衡成本
增材制造材料科学正快速演进,以满足AM专家及其客户日益复杂的需求。一个特别引人入胜的发展是实现长久梦想:3D打印硅胶。虽然这一方法的潜在益处多年显而易见,但直到最近技术才成熟到可行程度。 为何选择硅胶? 硅胶是用途广泛、成熟材料,用于需柔韧性与强度耐久性并重的行业。机械工程中驱动弯曲不断裂组件;时尚领域创造精致装饰和鞋垫等功能配件;医疗和食品级制造保证生物相容性和安全性。 为何它未成增材制造标准工具? 历史上,硅胶天然粘度使清洁挤出困难,限制可精准打印几何形状。化学和打印技术近期进展正克服这些障碍。 演进中的技术 Picsima工艺由Fripp Design and Research于2012
在RP Platform,我们致力于通过开发更有效高效的后处理方案推进增材制造。我们聚焦既能交付卓越表面又适合生产环境的技术。 近期,工程师Christian Reed介绍了一种引人注目的方法,用蜡笔为塑料原型着色。流程始于打磨零件至光滑表面。热风枪熔化蜡笔,让液态蜡渗入模型凹陷区域。蜡干后,表面可清洁打磨,呈现抛光彩色设计。 虽然此法最初演示用于原型——并已获Kickstarter启动——但为更广泛应用打开激动人心可能性。在设计阶段直接融入彩色凹陷,制造商可用最小额外工作量实现多色、尺寸精准组件。 大规模生产自动化此技术虽有挑战,但极适合高端一次性零件,如跑车定制内饰板。此类情况下,更耐用材
自建后处理 自行完成所有后处理给您终极控制权。团队可应用车间内任何可用技术,从简单清洁到高级表面处理。但这灵活性伴随真实成本:您必须拥有设备、培训员工、维护工具。若气相抛光或滚桶抛光等方法使用稀少,前期投资可能不划算。相反,单色喷涂基础零件仅需油漆用品和通风喷漆间——多数设施易于实施。 外包精加工 专业增材制造精加工服务商日益普及。例如德国DyeMansion为3D打印塑料提供广泛色彩和表面选项。外包保证一致高质量结果,但给工作流增加运输时间和持续服务费。若需金属镀层,专业电镀公司可达标——只需提供正确材料规格。 混合策略 许多公司采用混合模式:常规清洁和基础抛光内部处理,复杂或一次性精加工—
波音宣布与法国达索系统建立10亿美元合作伙伴关系。该协议将达索的3DExperience软件引入波音全球增材制造(AM)运营,支持跨所有站点设计生产3D打印航空航天组件。 3DExperience平台提供协作工具套件,使不同地点团队能协同设计、验证并分享AM最佳实践。此能力将支持波音为飞机、卫星及其他航空航天应用交付创新打印件。 波音长期引领AM,将技术应用于卫星结构和飞机部件,常与Norsk Titanium合作。公司还通过支持谢菲尔德大学增材制造研究中心资助前沿研究。 我们创始人兼CEO强调,成功AM项目关键在于与软件提供商的强强联合。这项新30年协议建立在波音与达索系统扎实合作历史之上,
选择性激光烧结(SLS)通过激光熔融细粉末层层构建实体。工业3D打印中,粉末几乎总基于尼龙——一种合成聚酰胺。该家族中,行业聚焦两大关键变体:PA11和PA12。 两种聚酰胺各具独特优势,因此大多数规格表都会标明粉末是PA11还是PA12。理解这些差异能让您将材料性能匹配至特定应用。 让我们详细考察各材料。 PA11 PA11是由植物油衍生物制成的精细生物塑料,环境影响低。高弹性赋予其优异抗冲击性和卓越抗UV稳定性,但耐热性相对其他聚酰胺较温和。PA11擅长捕捉精细细节——薄壁、晶格结构和复杂几何——成为汽车内饰件及其他功能性承重部件的热门选择。 PA12 PA12源自石油,提供媲美注塑塑料的
3D打印件精加工技术日益丰富,能提供卓越效果。本指南聚焦最可靠、免动手的方法之一——气相抛光,以实现光滑光亮表面。 什么是气相抛光? 气相抛光利用溶剂蒸汽——最常见气态丙酮——轻柔熔化塑料件表面。零件悬挂于封闭腔室上方的小型化学浴上方,使每个表面在精确可控时间内接受蒸汽。结果是无需打磨或手工抛光即获均匀抛光效果。 与浸泡或喷雾法不同,气相抛光提供一致结果并保留精细细节,适合复杂设计。因丙酮室温挥发,在通风良好区域操作简单安全。 对医疗级组件,气相抛光尤具优势,因其同时清洁内腔与外表,确保无碎屑内部满足法规标准。 一流表面处理步骤 匹配溶剂与材料。 ABS对丙酮蒸汽响应极佳,而尼龙等耐溶剂聚合
2023年9月,科学界突出了一种突破性墨水,能3D打印复制人骨的柔性结构。开发者强调其优于传统植骨——侵入性强且痛苦的供体骨采集——和常规植入体,后者可能脆弱不可靠。材料弹性允许外科医生术中雕刻定制替代物,促进血管长入和最终天然骨整合。 2017年6月,格拉斯哥大学为一只严重骨缺损犬植入3D打印植入体,达成振奋里程碑。虽具前景,技术尚未就绪用于人体,专家估计至少再需两年才能启动临床试验。 此类进展凸显核心挑战:医疗器械受严格监管。任何新器械必须满足严格行业标准,并在临床环境中证明安全有效,方能登上手术台。 近期发展释放动能。2025年3月,FDA批准Si-Bone的iFuse系统,该系统3D打
在不断演进的增材制造世界中,金属镀层已成为快速原型与高性能金属组件间高性价比的桥梁。虽然直接金属3D打印已进步,但其高昂材料设备成本加上后处理需求,使许多项目难以企及。金属镀层让您保留聚合物打印的速度与设计自由,同时赋予零件真金属的强度、耐腐蚀性和美感。 金属镀层原理 给3D打印件镀层主要用两种技术: 电镀——零件浸入金属盐溶液,电流将金属离子沉积到表面。工艺快、表面耐用、支持多种金属。可多层施镀达目标厚度。 化学镀(无电镀)——无需电力;化学反应将金属沉积到零件。虽较慢且在加热浴中进行——可能导致轻微变形——但经验丰富技师操作时提供优异耐腐蚀性和精确厚度控制。 许多专业人士结合两者:初始
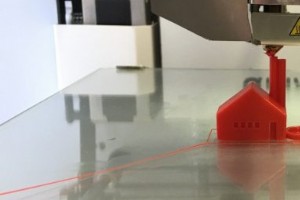
自动化与精简已塑造增材制造下一阶段,行业从快速原型转向全规模生产。材料科学和打印机硬件以惊人速度演进,但将这些进展整合进日常生产线仍是顽固挑战。AM专业人士反复遇到的瓶颈是后处理阶段,它给每次构建增加大量时间和人工。 后处理是每种3D打印方法不可避免的现实。它跨越实用任务——如移除支撑结构——和满足美学规格的化妆工作,如喷漆或抛光。所需工作量差异巨大。例如,SLA零件支撑移除常是快速剪切丢弃,而DMLS构建可能需精细打磨达洁净表面。一次性原型可吸收额外步骤,但大规模生产需要更高效方法。 后处理是否可能完全消除,让打印件出仓即用?答案随新技术涌现愈发清晰。 Rize去年推出的增强聚合物沉积技术,
无论原型还是生产,客户都期望按时交付高质量零件。这要求生产工作流不仅高效,更与质量保证体系紧密集成,验证每个组件在离开车间前的合格状态。 第一步:万无一失的质量保证流程 预防错误远比纠正便宜。项目规格及关联3D文件到达后,清晰协议应验证数据、修复缺陷,必要时咨询客户。这可为人工、半自动或全自动,但必须嵌入标准作业程序。早期发现问题可减少昂贵返工,精简后续质控阶段。 精加工前检查每个打印件 零件从构建平台取下后,在任何后处理前进行彻底检查。至少使用以下清单: 尺寸精度。 确认打印X、Y、Z尺寸与原始设计匹配。文件修复不应改变尺寸,但验证必不可少。 表面质量。 确保零件无气孔、翘曲,精细细节复现
3D打印