亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
聚乳酸(PLA) 仍是 FDM 打印机最受欢迎的耗材。其低翘曲、可生物降解和丰富的色彩选择,使其成为新手和资深用户的首选。然而,其固有的脆性限制了其仅适用于非功能性原型、装饰件和低应力应用。 本指南将剖析 PLA 的优势与劣势,列出最佳打印参数,并分享实际应用案例与实用技巧。 为什么选择 PLA 进行 3D 打印? PLA 是一种源自玉米淀粉或甘蔗的可再生热塑性塑料,区别于石油基材料。其特性使其在汽车、包装和消费品领域广泛采用。 低打印温度——约 180°C,减少翘曲、堵塞,提升表面细节。 易于使用——优异的床面粘附,无需加热床,无异味。 鲜艳的色彩范围——易于着色,可与木材、碳纤维、金属或
3D 打印正从新奇事物转变为电子行业的游戏规则改变者。 虽然它仍最常用于快速原型制作,但该技术的速度、设计自由度和定制潜力正在重塑行业的生产范式。 3D 打印如何与电子制造结合 材料喷射是核心工艺。导电和绝缘墨水以仅几微米宽的线条沉积,随后经紫外光固化,形成精细的走线和层。因为同一台打印机可喷射多种材料,一次构建即可同时生成电路及其外壳,极大地简化了组装。 3D 打印电子的五大核心优势 1. 内部原型制作 设计印刷电路板(PCB)通常外包,导致交期延长和知识产权风险。借助 3D 打印,企业可在内部制造 PCB 原型,降低成本并保护知识产权。 2. 缩短上市时间 内部打印缩短了设计验证周期,支
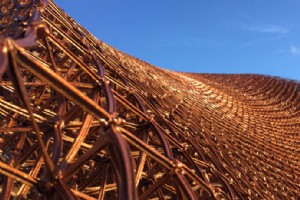
图片来源:Branch Technology 3D 打印正成为建筑领域的变革性力量,承诺更快的建造速度、更低的成本和前所未有的设计自由度。尽管仍处于早期阶段,该技术已为更可持续、高效和有韧性的基础设施铺平道路。 3D 打印如何助力建筑行业 当今建筑业面临诸多挑战:浪费、设计灵活性受限、劳动力短缺和物流障碍。3D 打印通过以下方式应对这些问题: 设计灵活性 与传统方法不同,增材制造通过逐层堆积,能够实现复杂几何形状、有机曲线和定制化立面,这是以前无法实现的。 减少材料浪费 通过仅在每层沉积所需材料,3D 打印最大限度地减少了多余材料。结合回收或本地采购的原料,这显著降低了环境足迹。 减少劳动密
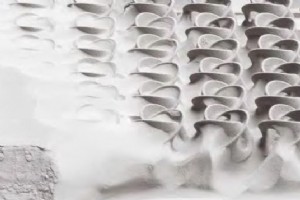
上图:Digital Metal金属粘结剂喷射技术。 粘结剂喷射已成增材制造主力,以远低于传统方法成本快速生产砂模、金属组件、装饰件、原型。市面机型众多,为您的工作流选对系统颇具挑战。下文评析五大最具吸引力的工业级粘结剂喷射打印机,梳理关键特性、材料选项、典型应用。 粘结剂喷射是粉末床工艺,向连续粉末层沉积液体粘结剂融合颗粒。更多基础细节见我们短指南。 1. Digital Metal DM P2500 由Hoganas子公司Digital Metal制造,DM P2500交付高精度金属粘结剂喷射,分辨率卓越。非缩放构建包络203×180×69 mm支持单次构建嵌套多件,免支撑结构。常温运行
Ian Campbell教授是拉夫堡大学领军研究者,其面向增材制造设计(DAM)项目正在重新定义复杂零件的构思与生产方式。拥有40+同行评审出版物,担任《快速成型期刊》编辑,自2014年起任Wohlers Associates顾问。 本访谈探讨增材制造(AM)演进、自动化角色、大规模定制与混合生产的前景。 Q: 您最初如何涉足AM? 1993年沃里克大学硕士期间初识AM,立体光刻仍处萌芽。同年转入诺丁汉大学获得校内立体光刻设备使用权,博士聚焦设计与快速成型的关系。 我的前提是:快速成型将演进为全规模生产工艺——1990s鲜少人能想象。若成真,设计师必须学会专门为其设计。这成为我博士研究核心。
金属3D打印快速演进,为航空航天、汽车、医疗赋能轻量高复杂组件制造。技术虽带来前所未有的设计自由,也伴随一组反复出现的挑战,可能损害零件性能。本指南拆解五大高频问题及经验验证的应对策略。 金属3D打印 — 概览 金属增材制造(AM)涵盖多个适配不同材料和设计需求的独立工艺。主要类别: 粉末床熔融(SLM、EBM) — 激光或电子束选择性熔融铺于构建板的薄层金属粉末。 定向能量沉积(DED) — 金属原料(粉末或丝材)经激光或电子束即时熔融逐层沉积。 金属粘结剂喷射 — 液体粘结剂粘结粉末层,后续通常渗透第二金属提升密度。 各技术长板不同,但共性失效模式贯穿全谱系。解决这些问题是交付符合工业
增材制造解锁无与伦比的设计自由,但要求独特工程思维。虽每种3D打印技术和材料有各自细节,但这四大核心原则广泛适用于所有工艺。 精选最佳CAD工具清单见 我们的指南。 设计3D可打印件的关键考量 悬垂与支撑 悬垂是突出截面,若处理不当会损害打印质量。关键因素是相对构建板的角度。大多数FDM和SLA打印机容忍45°以内悬垂无需额外支撑。超此阈值通常需支撑防塌陷或失败。最小化悬垂可减少支撑材料、节省时间、简化后处理。 壁厚 壁厚是打印失败高发源。薄壁(0.8 mm,确保结构完整性和打印成功。 收缩与翘曲 材料冷却常致收缩翘曲,长平面或尖角成应力集中区。缓解设计策略含: 添加倒圆或圆角边缘分散应力。
金属增材制造在多行业爆发式增长,催生市场上众多金属3D打印系统。直接金属激光烧结(DMLS)是最主流技术之一,以卓越精度交付高质量金属组件。 面对众多工业玩家提供的DMLS打印机,选型极具挑战。本指南对比顶级DMLS系统,聚焦优劣势与理想应用场景。 先了解直接金属激光烧结工作原理。 直接金属激光烧结 DMLS是高端增材方法,用聚焦激光逐层熔融金属粉末。区别于激光熔融,DMLS烧结粉末,允许未用材料回收复用。深度了解打印工艺请阅读我们的 DMLS指南。 DMLS机型:选项全景 领军制造商的工业3D打印机提供多元DMLS解决方案。以下精选最具代表性的机型。 Renishaw RenAM250 —
逆向工程——从实物提取数字数据——与增材制造结合,构建强大工作流,缩短开发周期、降本、拓展设计自由。从遗留航空航天组件到定制医疗植入体,当无CAD数据时,这种协同让企业能复现或改良零件。 什么是逆向工程? 传统设计从概念起步推进到详图,逆向工程反向工作:捕获现有物品几何与功能,以数字形式重构原始设计。任何物体——从机械螺栓到古代文物——均可逆向工程,前提是其形状可精准测量。 逆向工程如何工作? 流程始于零件尺寸精准测量。工业界通常用3D扫描仪,快速采集数百万数据点生成“点云”。点云经处理转为CAD模型,再转STL文件供增材制造。此工作流以自动化、可重复、高精度数据采集替代繁琐手工测量。 为何使
作为开创性3D打印方法,立体光刻(SLA)以远低于其他技术的成本,交付极高精度与超光滑表面的零件。 然而,要达成真正的一流光洁度,需要深思熟虑的后处理流程。因SLA构建依赖可移除支撑结构,清洗、支撑移除、二次固化、精加工的严谨序列必不可少。 SLA后处理步骤 清洗SLA打印件 零件从构建板取出后,用99%异丙醇(IPA)冲洗。浸泡10-20分钟,再彻底干燥。这去除未固化树脂和任何粘合剂残留。 移除支撑结构 支撑结构与零件同材质树脂,必须人工拆除。大件用尖嘴钳效果好;精细细节用刀片或美工刀控制更精准. 洗后及时移除支撑有助防止翘曲。 二次固化(推荐) 二次固化完成聚合,提升强度和尺寸稳定性
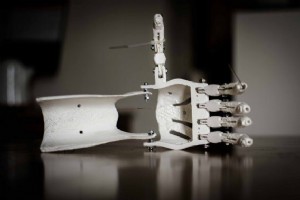
医疗领域是增材制造增长最快的竞技场之一,应用跨越患者专属植入体、逼真功能原型、先进手术工具。2017年SME调查显示,超97%医疗AM从业者预期增材制造将进一步增长,凸显其在生物打印及更广领域的变革潜力。 本系列聚焦医疗行业,剖析3D打印如何重塑当下医疗、未来十年展望。 医疗行业如何应用3D打印 定制化 对更快、更具成本效益定制方案的需求驱动医疗采纳3D打印。技术的设计自由度与制造高复杂零件能力,让曾经不可能或因传统模具成本高昂而不可行的定制器械成为现实。 定制假肢、植入体、解剖模型现可在数小时内设计制造,压缩交期、精准贴合个体独特解剖结构。 加速上市 曾需数周的设计迭代现可在数小时完成,大幅
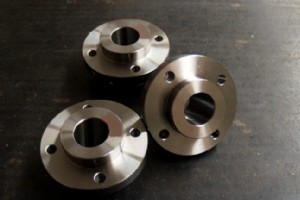
电子束熔融(EBM)是前沿金属增材制造工艺,用聚焦电子束熔融金属粉末成型固体组件。1997年由瑞典Arcam(现属GE Additive)推出,EBM以生产轻量高致密零件著称,满足航空航天、医疗、国防等严苛性能标准。 本文深度剖析EBM工作流、核心优劣势、兼容材料、受益最大行业。 电子束熔融工作原理 与其他粉末床熔融法——如选择性激光烧结(SLS)、直接金属激光烧结(DMLS)——同构建逐层成型。核心差异在于热源:高功率电子束,能量是竞品激光数倍。这带来更快构建速度和独特热分布,影响零件质量。 构建板均匀铺薄层金属粉末。 预热阶段,电子束按CAD几何选择性熔融粉末区域。 层固化后铺新粉层,电
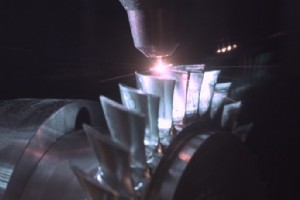
电弧增材制造(WAAM)是新兴金属3D打印技术,支持跨航空航天、海洋、能源领域制造大尺寸高强度零件。虽不如粉末基系统知名,但WAAM在规模、成本、材料通用性上具独特优势。 WAAM工作原理 WAAM属定向能量沉积工艺,用电弧熔融连续金属丝。机械臂将熔融金属丝送至基板,逐层堆积成型。沉积金属凝固成熔珠,相互融合形成各层。 因基于焊接原理,WAAM可处理任何可焊丝材金属——不锈钢、镍基合金、钛、铝等。 WAAM优势 大尺寸生产 — 零件尺寸受限于机械臂臂展而非粉末床尺寸。WAAM可制造数米长组件,远超多数粉末床熔融设备。 材料与设备成本更低 — 丝材原料远廉于金属粉末,WAAM硬件常用现成焊接设
年度《Wohlers报告》自23年前创刊以来,已成增材制造行业最权威参考。76位合著者跨越32国,汇聚全球最大AM专家网络洞见。随新系统商、材料商、软件商、服务商涌入,2018版仍是3D打印最新数据、趋势、预测的权威指南。 2018报告核心发现:金属AM系统销售激增80%,增材制造行业整体增长21%。 Terry Wohlers,Wohlers Associates创始人兼总裁,是增材制造最受尊重的声音之一及《Wohlers报告》掌舵人。我们专访他,解读报告最震撼洞见、企业采纳AM面临挑战、行业轨迹展望。 Wohlers报告2018最振奋发现是什么? 最引人注目发现:2017年金属AM设备销售
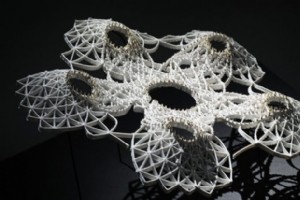
全球高校加大投入建设3D打印实验室,将校园打造成创新枢纽,师生在增材制造(AM)边界持续探索。 作为我们AM跨领域影响系列持续报道一部分,聚焦教育——审视学术界如何重塑AM、储备新一代专家。 教育:弥合AM技能鸿沟 AM仍面临慢性技能短缺阻碍广泛采纳。虽更多高校建立3D打印实验室、开设AM学位,但覆盖设计、材料科学、工艺工程的跨学科课程仍稀缺。 高校和研究机构可通过启动教授AM独特需求的项目缩合鸿沟。“面向增材制造设计”(DfAM)是此类学科之一;要求重思产品几何以利用逐层制造自由度,同时尊重材料工艺约束。 拉夫堡大学以全新硕士方向典范此法,让学生沉浸DfAM概念与拓扑优化等先进工具。随更多机
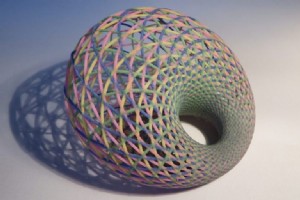
多材料3D打印是前沿增材制造技术,将不同材料融合于单一零件,解锁传统单材料打印无法达成的性能与功能。通过制造过程中集成多元力学、光学、功能属性,设计师可生产原型、概念模型甚至最终产品,突破此前制造边界。 当前多材料打印机支持广泛热塑性塑料、聚合物甚至硅胶,成为全彩高保真原型理想选择。本文探讨多材料增材制造的优势、底层技术、材料选项、关键用例及塑造未来的挑战。 为何多材料打印至关重要 区别于需后组装的常规单材料构建,多材料打印单一无缝流程成型复杂零件。这精简生产、缩短开发周期、减少材料浪费。对工程师,嵌入透光性、刚性或色彩渐变直接进零件,将设计验证与功能测试推向新高度。 色彩混合是另一优势:按精

金属3D打印重塑制造版图,金属增材制造系统销量自2017年以来激增80%。技术赋予设计师前所未有的自由,打造常规方法无法实现的有机形状与轻量结构。充分利用此能力,必须采纳新设计思维。传统规则不再适用;一套最佳实践对创建稳健高质量金属件至关重要。以下六大关键设计考量助您最大化金属3D打印价值。1. 壁厚壁厚是基础参数。建议最小0.4 mm避免脆性打印或内部应力堆积导致开裂。具体最优值取决于材料和打印机设置。需更厚壁时,考虑晶格或蜂窝填充节材减时。2. 支撑结构金属3D打印几乎总需支撑。支撑锚固零件于构建板、散热防残余应力。内部水平孔等特征,倾斜支撑最小化接触面简化后处理。设计支撑收尾呈管状易拆除
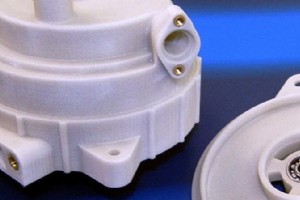
选择性激光烧结(SLS)已从原型工具进化为跨行业生产低批量最终零件及治具夹具等支撑结构的主流方案。通过解锁前所未有的设计自由度,SLS带来可变革产品开发与生产的实质红利。 贵公司为何应考虑引入SLS内部化生产? 制造高复杂度轻量化零件 SLS擅长无外部支撑制造复杂几何——区别于SLA或FDM。多余粉末作为一体化支撑系统,实现悬垂、晶格核心等传统法不可能或成本高昂的高级特征。工程师可由此创造航空航天、汽车等性能关键应用的理想轻量高强组件。 节省时间、最大化产能 SLS单次构建可打印复杂组件,消除多零件拆分与重复调机。技术支持构建中增量添加,设计迭代可即时进行无需重启全流程。无支撑移除需求
3D打印服务市场预计2022年达130亿美元,服务商面临巨大增长窗口。但随需求激增,在保持竞争优势的同时规模化运营的挑战同步放大。许多服务商仍依赖手工、割裂流程——电子表格、纸质报价、碎片化系统——难以跟上节奏。用健壮自动化替代遗留工作流,不仅是便利,更是运营卓越与财务健康的战略必选。 手工报价:增长瓶颈 传统上,3D打印服务商用电子表格或纸质表单手工报价。当成百上千询盘涌入,此法迅速不可持续。增员应对量级只会推高成本,专家时间浪费在低价值或非转化询盘上。自动化报价引擎让单一专家输出精准即时报价——释放人才投入高价值任务,降低每单固定成本。 重塑生产工作流 CAD文件分析报价后,真考验在于信息
自80年代中期推出以来,选择性激光烧结(SLS)确立为最可靠、通用的增材制造技术之一。其在数小时内生产轻量高强度零件的能力,使其成为从快速原型到小批量生产的首选。 本指南详解SLS工作原理、主流应用、打印优化实战技巧。下载我们的 SLS白皮书 深度了解工艺调优与质量控制。 SLS工作原理 选择性激光烧结通过高功率激光熔融粉末材料逐层构建零件。典型工作流: 粉末床预热至略低于材料熔点温度。 激光描绘模型截面,熔融粉末颗粒成固体层。 层完成后构建平台下降,新粉末层铺覆前层。 循环重复至零件完全成型。 冷却完成后取出零件清理粉末;可选后续精加工步骤。 为何选择SLS? SLS最大优势之一是无需支
3D打印