亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
剥离工业 4.0 的炒作外衣,聚焦产出与质量的平衡,方能实现其潜在承诺。我们采访了拥有 30 多年精密制造与传感器计量技术经验的 Renishaw 资深专家,探讨工业 4.0 如何真正影响工艺与零件制造。 IMTS 2018 将大力推广和讨论工业 4.0。若要理解智能制造与工业 4.0,关键在于:许多组织过于简化了他们认为能多快整合出有意义成果的认知。 Dan Skulan 在精密加工和计量检测领域深耕 30 余年,精通制造商的生产率与质量指标。作为 Renishaw 工业计量总经理,他深谙企业如何评估自身是否准备好兑现工业 4.0 的承诺。Skulan 将在 IMTS 2018 会议专门演讲
美国制造技术协会(AMT)在芝加哥开启第 32 届国际制造技术展(IMTS 2018),来自 117 个国家的观众和参展商数量均创历史新高。 AMT 主席 Doug Woods 在开幕剪彩仪式上与德国展览公司董事会主席 Jochen Koeckler 博士共同致辞。Woods 强调了关键展会数据,并指出在云计算、大数据、分析和先进计量系统加速采用、更深度融入加工制造的背景下,技术正扮演更沉浸式的角色。 “技术早已融入制造业,但随着技术加速演进,其现在更直接地沉浸于制造本身,”Woods 表示。 查看展会全程报道,请访问 Better MRO IMTS 2018 专题。 IMTS 2018
深入了解如何最佳地磨削超合金材料。如果您今年参加 IMTS,请关注多场聚焦高性能磨削的会议,学习可应用于日常加工操作的实用技术。 镍基超合金(如 Inconel 718、Hastelloy C-276、Monel K500)广泛应用于航空航天和能源领域,具有耐高温、耐腐蚀特性,力学性能远超普通钢材。Norton | Saint Gobain 高级应用工程组组长 K. Philip Varghese 博士在 IMTS 2018 会议介绍中指出:“镍基超合金占飞机发动机总重量的 40% 以上,主要用于燃烧室和涡轮部件,因其在极端环境下兼具高温强度、韧性和抗退化能力。” Varghese 将于 9
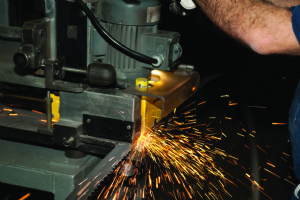
焊接质量是带锯条生命线 带锯条只靠焊缝连接。 Lenox 工业工具副总裁 Matt Lacroix 直指核心:工厂卷材零缺陷出厂,但焊缝一旦失效,切削硬材即刻断裂,客户体验崩塌。 MSC Warren 焊接中心(2万 sq.ft.,Lenox 计划最大认证中心)通过严苛认证,七名焊工年产 114,000 条带锯条,大量当日单当日发。季度审核覆盖焊工技能、设备车间、出厂带锯条,守护 105 年 Lenox 品牌信誉。 完美焊缝的标准化动作库 Lenox 全球销售总监 Brian Rooke:专用设施=肌肉记忆+细节执着+质量专注。 锯切方案资深经理 Jerome McDonagh 列出六步标

航空航天供应链准入的硬门槛 航空制造高度标准化、审计驱动。大型主机厂/国防承包商分包准入常要求 ISO 9001 与航空版 AS9100 认证——过程艰辛昂贵,但机遇往往超过投入。 认证前的心理建设与组织动员 General Machine-Diecron 总裁 Rusty Gwyn 强调:所有者/高管对质量文化的全身心承诺是前提。必须直面企业弱点,公开准时交付率与合格率——这是潜在航天客户首要关注指标。指派细节导向、自律强的专人统筹,虽过程痛苦但长期价值不可估量(5-10 年战略视角)。 AS9100 认证的三大核心收益 解锁万亿级市场准入 重塑组织架构与流程纪律:质量体系思维固化流程
利润源于成本透视:流程优化的底层逻辑 Seco Tools 机床业务经理 Bob Goulding 在 IMTS 2018 指出:制造盈利的本质是全要素成本透视。从原材料供应商到 CNC 刀具,每一笔开支都在侵蚀利润。传统认知误区:刀具成本占比被高估(实为总成本 3-5%),导致优化焦点偏离。 价值流图谱:发现瓶颈的显微镜 价值流映射(VSM)覆盖全厂端到端:上料搬运、装夹、找刀准备、加工、后处理去毛刺……每个环节的时间与成本显性化。典型收获: 夹持不稳导致切削参数无法发挥(机床性能已达标但夹具拖后腿) 高速精加工刀具可消除去毛刺工序,压缩流程、释放产能 机床负担率(含人工的小时综合成本
计量学在质量决策中的核心地位 4D Technology 业务发展总监 Erik Novak 博士强调:计量学判定缺陷是外观性还是功能性、可否返工、是否报废——即处置决策。航空航天领域,客户要求更长寿命/高性能(如里程标准),倒逼表面计量技术升级。无法测量,就无法制造是现代工业铁律。 图纸标注划痕/凹坑/麻点的宽长深规格,每个可见缺陷必测。工业零件常因外观缺陷被拒收——即使半百万高值件——因无法判断划痕下是否隐藏裂纹。企业年报废数百万合格件,根因是缺乏可靠量化手段。 车间现状:目测与指甲划痕法的主观陷阱 尽管量化计量系统存在半个世纪,车间主流仍是: 对比标准样板目测估算缺陷尺寸 指甲划过
行业脉搏与创新焦点 IMTS 2018 创纪录 13 万人参展。Kennametal 全球销售副总裁 Doug Ewald(30 年行业资深、冶金材料工程背景)判断:全球制造业态势强劲,大突破减少但持续进化显著降低客户成本。 三角铁三角:机床-刀具-主轴接口 Ewald 在会议演讲中指出:主轴接口是生产力链条的最弱一环。三要素协同: 选对机床(扭矩/功率/刚性/长悬伸/表面质量要求) 选对刀具(材料专用设计:钛合金刀具vs铸铁刀具截然不同) 优化主轴接口/夹持系统——被普遍忽视的关键环节 Harvi Ultra 8X 系列(KCM40 牌号、双面八刃)针对航天钛合金:特种合金赋予高温抗
工业 4.0 视角下的刀柄进化 Haimer USA 市场与业务发展副总裁 Drew Strauchen 定义:工业 4.0 在刀柄领域的本质是通过数据互联让算法/AI 实时决策。IMTS 2018 展示自动化刀具管理系统(VIO 热缩仪+平衡检测+RFID 写入),刀柄插入 Hermle 机床自动读取平衡数据设定转速——这就是工业 4.0 落地。 未来:数据驱动换刀时机、切削参数自适应调整。前提是工艺稳定性产出一致数据点——首要任务是稳定过程。 刀柄技术的自然进化路径 可重复性要求刀柄同时具备:跳动精度、平衡精度、夹持扭矩,且每次换刀结果一致。弹簧夹头/侧固威尔登夹头因机械磨损难维持精度
五问 Jason Wells:从一刀切到指纹级方案的进化论 Q1:技术中心如何为每个独特客户挑战提供最优解? 加工应用如指纹般独一无二。海量变量(刀柄、夹具、冷却参数、材料处理、主轴接口/刚性/基体/几何/涂层、编程路径/参数/切入角、温度、气压/质量、维护、装配扭矩……)耦合作用,通用预测失效。必须依托资源、教育、技术、经验,像医生个性化诊疗一样逐案诊断、定制处方,才能实现最高性价比与性能。 Q2:客户面临哪些典型复杂性? 上述变量任意组合均可构成独特挑战。每个应用需独立诊断,不存在通用模板。 Q3:刀具行业变革如何重塑组织? 产品组合进化史见证:从万能 30° 螺旋角/标准前后角应对
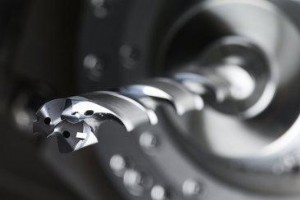
核心创新:关键部位全硬质合金化 Kennametal 将 KSEM 模块化钻头的强度与 KenTIP 小径钻的低切削力/易用性融合,推出 KenTIP FS:φ6-26mm、1.5-12×D 模块化钻头,兼具整体硬质合金钻头性能与可转位经济性。 FS 命名的双重含义 全球模块化钻头产品经理 Alexander Schmitt 解读: Full Solid(全硬质合金刀尖):外观与整体硬质合金钻头一致,硬质合金完全覆盖保护钢体免受冲刷磨损 性能等效整体硬质合金:不仅像,更干得像——融合整体硬质合金最优特性与可转位成本优势 四大差异化硬核设计 1. 多通道内冷系统:四孔布局精准控温排屑
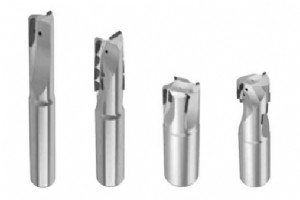
多规格现货供应的多晶金刚石整体刀具,赋能高效铝加工新纪元 Kennametal 发布面向铝加工的 PCD 整体刀具新系列(钻头、铰刀、立铣刀),较硬质合金刀具生产率提升 10 倍,在高硅铝合金中展现卓越刀具寿命与耐磨性,且交货周期极短。 产品经理 Michael Hacker:新系列实现铝加工显著提速——钻削/铰削切削速度达 900 m/min (3000 SFM),铣削高达 6000 m/min (20,000 SFM),远超非 PCD 刀具极限。 长寿命与高效率的双重保障 内冷+MQL 接口:适配粗精加工全工况 极锐刃口+低摩擦前刀面:消除积屑瘤困扰 低摩擦加工:精加工表面粗糙度
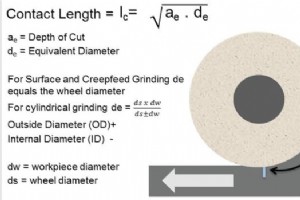
磨削工件表面出现波纹(振动纹/chatter),暗示机床或工艺存在振动问题。波纹可能在检验环节被发现,或在后续研磨/抛光环节表现为去除波纹耗时增加。Norton 砂轮专家指出:车间通常尝试简单工艺调整修正振动,这往往是有效的切入点。 振动源诊断的简易判别法 平面磨削中,振动频率(次/分)= 工件进给速度(英寸/分)÷ 相邻振动纹距离(英寸)。若计算频率与砂轮主轴转速一致,指向砂轮、法兰盘或主轴故障——换砂轮、拧紧法兰、调整转速即可尝试解决。 接触长度滤波技术:不停机消除振动纹的高级策略 当振动源涉及机床其他部件或系统固有频率,简单调整失效时,根治需停机维修。为维持短期生产,Saint-Go
新晋挑战者:低成本金属 3D 打印技术崛起 激光选区熔化(SLM)、电子束熔化(EBM)等粉末床熔融技术设备动辄 50 万美元起,金属粉末与激光器多为专有体系,门槛极高。新一代金属挤出打印机以更低成本、更易操作、产出全致密金属件切入终端应用市场,十余家厂商推出差异化方案。 三大代表性技术路线深度剖析 Markforged Metal X:ADAM 原子扩散增材制造 挤出金属粉末+塑料粘结剂混合棒材(层厚 50μm),经溶剂脱脂→烧结炉烧结成型。材料覆盖 17-4PH/303 不锈钢、铝、Inconel、钛等。整套系统约 10 万美元,宣称成本较激光金属打印降 10 倍、较机加工降 100
安全、强劲、极速——Kennametal KOR 5 将航空航天铝合金粗加工推向全新高度。 Kennametal 发布 KOR™ 5 五刃硬质合金立铣刀,专攻航空航天高速铝加工。对比通用三刃刀具,进给速度最高提升 66%,重塑飞机制造商及供应链生产力标杆。 核心创新设计 锥度芯厚+变螺距+35° 螺旋角:消除颤刀与刀具挠度 内部冷却直达刃口:高压排屑同步降温 独创分屑槽几何:打断长切屑防止二次切削,兼顾表面质量 五刃架构的稳定性红利 五刃结构提供更多有效接触点,大幅提升切削稳定性,重切深条件下亦能消除颤刀。采用小侧向切深+大轴向切深策略,金属去除率远超传统工艺。Safe-Lock™
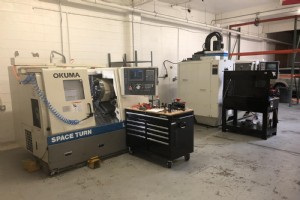
车库起家:两位合伙人的创业轨迹 Jason Smithson(总裁,30 岁)与 Ryan Robinson(副总裁,41 岁)在 Triumph Gear Systems(航空航天精密齿轮军工供应商)相识。Smithson 退伍军人转行,职业博览会获 Triumph 培训入行,六年从车床学徒成长为熟练工;Robinson 家学渊源,2008 年加入 Triumph 制造部。 2016 年以折扣价购入 1993 年 Okuma LB15 数控车床安置车库创业。冬天烧丙烷、夏天蒸发冷却,恶劣环境下凭快速交付(大厂无法匹配)与军工级质量口碑积累首批客户。业务爆发后 Smithson 全职投入,搬
G 码与 M 码:分工明确的双核指令集 现代多任务/多轴加工离不开机床编程。理解 G 码与 M 码是入门基石。 大西洋技术学院讲师 Kevin Finan 教学路径:图纸解读 → 手工操机 → G/M 码手工编程 → CAM 软件编程。 G 码:几何运动指令 控制刀具/工作台在切削平面内的运动轨迹: G00:快速定位 G01:直线插补切削 G02:顺时针圆弧插补 G03:逆时针圆弧插补 配合 XYZ 坐标指定目标位置。通用指令跨机床通用,无需死记硬背,查阅手册/网络即可。 M 码:辅助功能指令 控制非切削动作:冷却液开关、吹屑气泵、车铣复合机床尾座抓取工件翻面加工等。与 G 码同程序交
停工期切削液管理的三大战场 COVID-19 导致长周期停工风险剧增。金属加工液维护聚焦三大维度:循环、浓度、检测。维持循环抑菌防霉,监控浓度防锈蚀腐蚀,定期实验室检测早期预警生物繁殖。 行动 1:维持切削液循环流动 水基切削液 24/7 循环是常态。停工期定时启动循环泵(如每小时运行 10 分钟)引入氧气,防止厌氧菌滋生。Castrol 应用工程师 Jim Brumgard 比喻:如冬季水龙头细流防冻管爆裂。 同步措施:机械撇油器/车间吸尘器清除浮油层——浮油隔绝溶氧、促菌酸化、诱发系统腐蚀。无法循环时,排净清洗液槽并喷涂水基防锈剂,检查管路菌污。 行动 2:守住切削液 pH 值与浓度防
无人化制造的战略价值 无人化制造借工业 4.0 技术实现零人工干预生产,释放夜间/周末产能,破解用工荒。后疫情时代供应链冲击、停工停产、用工受限,加速了自动化方案(机器人、软件控制)与无人化制造的落地进程。 前提:订单量支撑投资回报;工艺稳定性达标。大多数零件在合理工艺管控下均可无人化生产。 五大落地核心要素 1. 适配的零件谱系 误区:仅适合简单松公差铝件批量生产。实则:工艺稳定性才是核心判据。复杂钛合金/镍基合金、严苛公差、甚至单件小批量,只要攻克三大变量即可无人化: 切屑控制机制 刀具寿命管理 在线检测计量 家族化零件或高频复购零件是切入最佳切口。 2. 适配自动化的机床与工装
什么是 OEE(总体设备效率)? OEE 是全球制造业评估车间设备级效率的通用指标,核心逻辑:以理想产出与质量为基准,量化实际设备表现。无论管理多精益,设备故障、刀具磨损、人为失误客观存在。精益制造与 TPM(全员生产维护)通过持续消除浪费应对这些常态。 OEE 的战略价值 无度量无改进。OEE 将产出与质量这对耦合维度同步解耦并量化,让管理层与一线共享透明视图:缺陷率、停机时间、关键绩效领域一目了然,支撑数据驱动决策。 车间场景化理解 OEE 三要素 可用性(Availability):周开机 40h,换型/吃饭占 10h → 可用性 75%。对策:快换刀具、SMED 换型优化。 性能
工业技术