亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

定期设备维护检查是保持高效运行、延长寿命的必要举措。本文分享停机期间的成本管理、人员安全、设备升级保养最佳实践。 临时停机——无论计划性设备维护、需求低谷——制造业常态。 停机期间,部分设备甚至全厂完全停产。这极其昂贵:设施零收入。但短期成本可被长期收益抵消:设备效率提升、能耗下降、非计划故障减少。 停机须精心策划以最小化业务冲击,故需制定适配团队与运营需求的计划。 策划考量因素:停机时长?仅影响专用加工单元还是全厂?或仅因订单暂降,管理层寻求让员工忙碌而非裁员? 冷却液与集液泵维护 无论场景,通常需在放假前特别关注切削液与机床集液槽。 两位权威专家:Master Fluid Solutio
正如上月博客《2017 年及未来机床展望》所述,市场环境对机床车间及工业金属切削运营持续利好。即便好市场,行业领军者深知持续控本至关重要。任何能开辟的竞争优势皆有价值。 据简报《领先工业金属切削组织的资源配置策略》,这要求企业打破思维定势。“持续改进精神下,最佳管理者需探索一切节省时间金钱的路径,”简报指出。 车间降本一径:采纳更可持续制造实践。无论实施战略能源规划,还是采纳少量环保举措,当今工业制造商发现“绿色转型”能带来实实在在的底线收益。 据《Modern Machine Shop》报道,制造业年能耗相当 36 亿桶原油——占美国总能耗 1/5。视制造工艺而定,能源成本可占生产成本高达
尽管钛合金加工极具挑战,其在制造业的普及势不可挡。学会驾驭钛合金,提升车间盈利能力。 钛合金及其变体持续走俏。航空航天用于喷气发动机、起落架及所有需强韧轻量化的场景。发电化工设备制造商推崇其耐腐蚀性。得益于生物相容性,医疗器械制造商将钛合金用于髋关节、手术器械全谱系。高尔夫高手可能挥舞钛合金杆头——强度高、挥杆轻盈。简言之,钛合金是多元应用的完美金属。 遗憾的是,成就其完美的属性也使其成为“切削噩梦”。大多数钛合金加工刀具磨损极高,尤其含铬钼量高的牌号。无锋利刃口,刀具倾向于“弹跳”表面造成摩擦。切削中途停顿,加工硬化近乎瞬间发生。刀具一旦钝化,切削区热积聚迅速升级,局势进一步恶化。 钛合金可
引言 制造商利用多样加工工艺,从差异巨大的工件材料中产出海量零件。无论工艺如何,共同目标一致:在规定时间、适当成本下,产出符合质量要求的特定数量工件。 许多制造商遵循狭窄视角模型:从刀具选型应用起步,被动解决问题。反转思路可降本增效。制造商应首聚焦主动预案——消除废品与非计划停机,建立稳定可靠工艺基石。随后应用生产经济学原理,在产出率与制造成本间寻找平衡点。最后,在安全、经济稳健的运营基础上,选型刀具与切削条件,全面优化加工过程。 生产经济学 优化金属切削前,必须确保工艺安全可靠:零废品、零非计划停机。工艺安全要求构建稳定生产环境。制造商须剖析:机床维护、CAM 编程、刀具夹持系统、冷却液供给
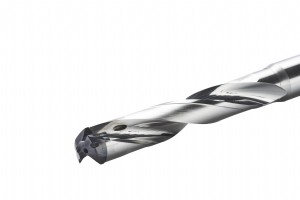
机加工师须掌握多材料加工,但精进空间永存。这里分享针对医疗、航空航天、通用工程广泛应用的挑战性金属——不锈钢钻削的实战技巧与指导。 因合金间可加工性差异大,确定孔加工最优进给转速极具挑战。这对任何材料群均成立,但不锈钢尤甚。303 与 304 不锈钢钻削差异巨大,尤其加入硒(303SE)或铜(304Cu)等添加元素后,两者可加工性大幅提升。 不锈钢家族内类似案例比比皆是。例如 416 不锈钢远比 440C 易加工,后者硬化态(如钻岩石)更难。沉淀硬化(PH)合金如 13-8 PH、15-5 PH 虽属不锈钢大类,却呈现媲美超合金的可加工性评级。 冶金学家将解释:差异源于该庞大材料家族内部晶粒结
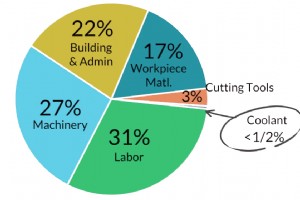
懂行的机加工冷却液用户深知:良好流体维护是车间成功运营的基石。对 Master Fluid Solutions 而言,这是立身之本。公司如何为客户达成此目标?我们深度对话探寻。 机加工中,冷却液是车间工作方程式的关键变量——冷却润滑刀具延长寿命,改善零件表面光洁度。 但冷却液绝非加工成本大头。以加工发动机缸体为例,冷却液成本远低于铝钢材料、切削刀具、人工操作维护成本。 “流体虽非运营最大成本,但若流体选型失误,这块微小成本切片将牵动整个系统,”Master Fluid Solutions 全球航空航天销售经理 R. Dean Richmond 说。 以航空航天零件制造为例。钛合金加工产生高热
金属加工领域,耐用与可靠是核心。这使 RT100XF 成为机床车间提升产能效率的有力之选。我们对话 Guhring,深度解析公司最新钻头的研发历程。 Guhring 产品线新成员:RT100XF。作为高性能钻削产品线最新力作,其在多种加工工况下表现亮眼,定位“极致与强力”,但研发之路非一帆风顺。 Guhring 最初旨在开发针对特定材料的钻头,却意外发现其在其他材料上表现优异。于是持续迭代,最终定型为跨多材料群通用的高性能设计。 “从研发视角,我们提取了经验证的 RT100HF 钻头关键设计特征——该钻头专攻钛合金与镍合金——并做关键调整,显著提升了钻头在钢材加工中的性能,”Guhring 产
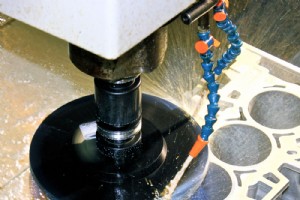
精密零件 CNC 加工循环结束下机,完美符合客户要求——却远未完工。工人拿起砂纸,准备花 5-6 小时去毛刺倒角,零件才能出厂、公司才能收款。 工人高效固然好,但试想:若去毛刺——这一去除机加件尖锐棱边的关键工序——从小时级缩短至分钟级,企业效率与盈利将跃升几何? Chris Lyons 拜访手工去毛刺企业时常抛出这个问题,推动他们转向机械化去毛刺——无论机器人单元、CNC 机床集成还是专用定制刷削设备。 Osborn 区域销售经理 Lyons 回忆近期案例:某企业手工去毛刺单件耗时 6 小时。他的方案立竿见影。 “我们带盘刷直接集成进他们加工零件的同一台机床,”他说。“加装后,5-6 分钟搞
若以 CNC 加工产出为目标,装夹系统必须强健且跨车间通用。看企业如何通过正确的快换辅助工具,最大化产出、最小化装夹调整。 许多机床车间投入五轴加工中心后发现:仍需追加投资。原三轴铣床常用的 6 英寸机用虎钳——许多人假设能直接用于新五轴机——无法提供加工工件顶面与侧面所需的避让空间。 虎钳低矮外形几乎必然导致刀柄干涉;矩形轮廓常不适配五轴加工中心较小的圆形工作台。 此外,五轴加工中心小时成本远高于三轴机,缩短装夹调整时间显得更关键。因此,快换装夹策略几乎是五轴加工的前置条件——至少对追求榨干机床潜力的车间如此。庆幸的是,专用五轴装夹与快换定位系统成本,与机床投资相比微不足道。我们采访多家装夹
硬车削数十年来持续精简甚至替代圆柱磨削工序。其快、准,得益于 Kennametal 等刀具供应商提供广谱可预测、高性价比切削刀具,驯服最高硬度钢、超合金、冷硬铸铁。但随着航空航天、汽车、发电等行业持续开发更强韧金属,刀具制造商必须同步进化高性能刀具应对新材料。 同类领航 Kennametal Inc. 近期推出 KBH10,正是为此应势而生:新一代多晶立方氮化硼(PcBN)硬车削刀片,专攻当今苛刻市场挑战。全球加工技术高级工程师 Helmut Gremer 表示:KBH10 互补现有 PcBN 牌号 KBH20 和 KB5630,提供极致耐磨性,成功加工高达 65 HRC 的硬质金属,尤其适配
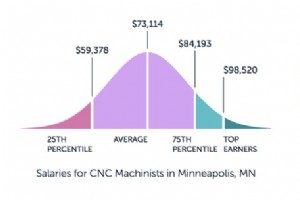
CNC 机加工师需求旺盛,尤其具备编程技能与先进设备知识者。了解入行所需职责、教育路径,规划金属加工领域成功职业生涯。 Deloitte 研究预测:2025 年制造业将空缺 350 万岗位,仅 150 万预期可填补。 这意味着什么?岗位需求远超合格劳动力供给。 请忘掉对制造业“脏乱差、不安全、不健康”的刻板印象。现代加工环境洁净、宽敞、恒温恒湿。 核心素质:从头到尾洞察制造全流程的智力,与对精密先进设备负责到底的气质。 具备正确素质与态度,CNC 加工可成就高薪满足的职业。受今年全国 MFG Day 热潮启发,以下详细解读 CNC 机加工师职业图景。 CNC 机加工师薪资:你能拿多少? 薪资随
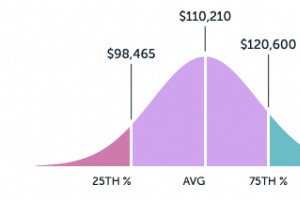
制造工作随车间成长演变,工程师角色成为成功关键。岗位职责、职业路径、工艺与制造工程师薪资几何?本文深度剖析。 随车间演进——工业 4.0、精益制造、工业物联网、自动化崛起——工程师需求达临界质量。 Data USA 统计:美国制造工程师超 448 万,年增长率 4.23%。学位获得者高度集中于洛杉矶、威斯康星州门诺莫尼、北卡罗来纳罗利周边。 洛杉矶高生活成本推高工艺工程师薪资远超全国均值 73,500 美元: 来源:Paysa 对比门诺莫尼——另一工艺工程师热门市场,薪资仅略高均值: 来源:Paysa “工业工程适合喜欢拆解万物运作、质疑流程并创造更好组装方式的人,”Career Buil
请记好日期:10 月 4 日是今年制造日(MFG Day)——各方筹备热烈,旨在教育并让未来世代接触制造业职业路径。我们走访美国多地,脉络 MFG Day 活动如何成为全年吸引人才的催化剂。 Walmart、Stratasys、AK Steel 等各规模企业将参与今年全国制造日(每年 10 月首个周五)活动。 无论接待学生参观工厂,还是在高中、大学举办本地活动,MFG Day 每年向数十万学生展示当下及未来的制造技术与职业路径。 2018 年,全美制造商协会估算 MFG Day 通过 2100 场活动触达 20 万师生家长。创始合作伙伴国际制造商协会(FMA)于 2012 年发起 MFG Da
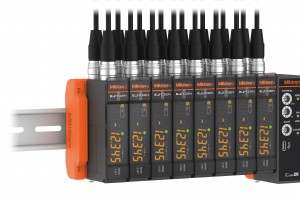
美国造币厂制币时,不仅测量直径厚度的微米级尺寸,还要精确检测每枚硬币从铜到银的金属成分占比。Mitutoyo 新推出的接触式位移传感器与计数器产品线,正是为满足此类极致规格而生——比现有产品更快、更准。 计量设备巨头 Mitutoyo 于 2021 年 4 月推出 EJ 计数器与 LG100 系列线性规,将精密测量传感器与扑克牌大小的模块化显示单元一体化。 设备支持级联“背靠背”连接,输出信号完美适配可编程逻辑控制器(PLC),广泛应用于从机床到装配线的机电工艺控制。 探针适应性极强:不仅能保证产品按时合格交付,还能校准制造设备、辅助特定作业的机床调试设定。 “这是从指示表向前的跨越——不仅通
专家分享战术:如何利用新刀具新技术驱动金属去除率(MRR)最大化。 追求铣削金属去除率(MRR)最大化的车间,可从多种不增加过高成本、不牺牲刀具寿命和加工质量的刀具技术中择优选择。 近期材料创新之一针对高温合金铣削提速增效——这类高强度材料含钛合金、Inconel、PH 不锈钢。Kennametal(宾夕法尼亚州拉特罗布)开发的新型铣削牌号 KCSM40,提升了加工高温合金时可转位刀片的热抗性。 Ti-6Al-4V 铣削新突破 使用 KCSM40 刀片的用户,加工 Ti-6Al-4V 切削线速度可达 160 sfm,较以往 140 sfm 显著提升,且刀具寿命更长,Kennametal 全球可
俄亥俄州一个家族三代人默默耕耘,成长为供应航空航天、汽车零部件及商用零部件的大批量制造企业。阅读 Millat Industries 如何通过强强合作伙伴关系与精益制造原则,实现 53 年长青基业。 美国汽车制造业是国民经济支柱:占 GDP 3%,提供的制造业就业岗位超越其他任何板块。 该领域出口创汇能力强劲:2014-2018 年汽车零部件及整车出口超 6920 亿美元,超越航空航天 500 亿美元,据美国汽车政策委员会(AAPC)数据。 “美国汽车产量从 2009 年 560 万辆增至 2017 年 1130 万辆,翻倍增长,”AAPC 2018 年报告《美国汽车工业现状》指出。 为深入了
微加工是一门大生意,随着工业对更小、更复杂零件需求增长,未来几年将持续扩张。但“微加工”究竟意味着什么?它与全球机床车间日常开展的“宏观加工”有何本质区别?本文为您全景解读。 无论医疗、航空航天、电子还是汽车行业,微加工都是核心业务。据 The Insight Partners 2019 年 11 月报告,全球微加工市场规模预计 2027 年达 54.8 亿美元,较 2018 年近乎翻倍。 业内人士如 KYOCERA SGS 精密工具研发工程师 Jake Rutherford 将微加工定义为:任何需要直径小于 1/8 英寸(约 3 mm)刀具的零件或零件特征加工。 这并非新事物。微加工最初应用
引言 制造商通过车、铣、钻等工艺成型工件特征,但这些工艺同时也会在特征边缘产生毛刺和不良尖锐棱边。这些边缘缺陷可能导致零件使用时断裂、结构强度下降,甚至危及操作人员安全。因此,许多终端用户将毛刺或过度锐利的边缘视为拒收供应商零件的理由。 传统上,制造商依靠手持磨光机等人工工艺去毛刺倒角。此类方法效率低、需将工件从机床拆卸重新装夹,且即使由熟练工操作,也难以保证件件一致的工艺稳定性。 机械化倒角去毛刺(MEP)提供了一种高效替代方案。MEP 利用专用工具,在完成零件特征加工的同一台设备上直接消除不良边缘状态。MEP 优势显著:可通过机床 CAM 系统精确定义和编程最终边缘状态,实现最大重复性;无
精密制造零部件需要什么条件?小型医疗零部件制造商的生存现状如何?本文透过位于密歇根州的 Rocket Machining & Design 这一后起之秀,探寻其中的机遇与挑战。 精密制造是大生意——尤其是医疗制造领域。据医疗器械咨询公司 Emergo 预测,2019 年美国医疗器械市场规模将达 1730 亿美元。寻求新市场的中小型加工车间,不妨瞄准这个利润丰厚的医疗器械及耗材市场。但要竞争这些小型复杂零部件的订单,对设备和技能提出了严苛要求。 Rocket Machining & Design 便是成功切入精密医疗零部件制造的典范。公司于 2017 年 12 月 17 日正式开业,2018 年
铝材是一种用途极广的材料,广泛应用于手机、家用梯具、餐具等日常用品,以及汽车、制造和建筑等工业领域。几乎每个人每天都会接触到铝制品。 在制造和加工应用中,铝材凭借轻量化、高强度、良好延展性和耐腐蚀性等优势备受青睐。 然而,高效、高质量地切割和打磨铝材并非易事。铝材质地较软,熔点远低于钢材等金属。这些特性在切割打磨过程中容易导致砂轮堵塞(loading)、工件划伤或热变色。 虽然操作员经验、工作环境等因素都会影响结果,但选择合适的耗材产品是成功的关键。 将正确的产品选择与通用最佳实践相结合,可显著提升作业速度,降低返工成本与时间,并获得最佳表面质量。 铝材加工的三大常见挑战 常见铝合金主要分三类
工业技术