亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

什么是节拍时间?什么是循环时间?二者如何交汇?我们深入剖析这两个常令人困惑的制造主题。 无论是烤蛋糕所需时间,还是汽车轮胎气压,历史证明无人能争辩测量的重要性。美国工程师、统计学家W. Edwards Deming曾言:“无数据,你只是个有观点的人。”物理学家William Thomson(因大西洋海底电缆工作获凯尔文勋爵头衔)约一世纪前表达相似观点:“测量即知识。”管理顾问Peter Drucker名言:“无法衡量,无法改进。” 制造中的时间定义:节拍时间与循环时间 这些论断适用生活诸多面向,在制造业尤为真实。自人类制造以来,一直寻求衡量生产率的最佳方式。这引出关键问题:您的车间如何衡量生产
耐热超合金和钛合金等金属加工难度大,但通过正确的加工方法指导、刀具选择和刀片选型,机床操作员可攻克难点。 从人体植入关节到石油工业海洋设施大型零件、航空航天发动机涡轮,耐热超合金及其他合金广泛应用于主要制造板块。但它们难以加工。 若目标是以最短时间生产最高质量零件,则了解使用何种刀具至关重要。没人愿因超高密度、高硬度金属导致机床高转速却切削缓慢或不准而烧毁刀具、延误生产。了解机床能力同样关键——亦如知晓哪些刀具最适合难加工材料。 “HRSAs主要应用于飞机和发电的热端涡轮部件——叶片、叶盘、支架、阀门、歧管等,多为复杂轮廓件,”Ed Sinkora在《高温合金热切削技术》一文中写道。 “这意味
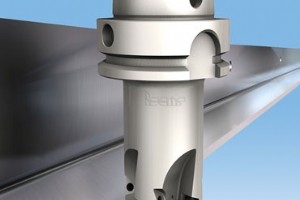
全球制造商和技术专家不断寻求生产改进,探索不同材料使产品更具市场吸引力。在瞬息万变的世界中,各方需更灵活、更乐于拥抱变革。 非金属材料的使用日益普及,许多曾被视为传统材料专属的应用现采用非金属材料制造。复合材料和CFRP(碳纤维增强塑料)的使用已相对普遍,市场份额持续增长。 作为金属切削行业领军企业,ISCAR确保其多产研发部门持续创新,开发专为高效加工CFRP和复合材料设计的先进切削刀具。这些前沿产品为客户提供极具成效的制造解决方案。 过去三十年,复合材料、塑料、陶瓷及CFRP涵盖的无数材料成为主导新兴材料。复合材料持续渗透并征服新市场,应用数量不断增长。现代复合材料已占工程材料市场显著比
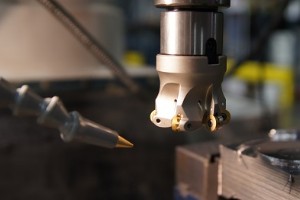
夹持扭矩:这是衡量刀柄有效性的正确方式吗?: 两部分系列之第一部分 机加工行业普遍认为夹持扭矩是衡量刀具在刀柄中固定牢度的唯一指标。理论认为扭矩越大,刀具越不易拉出。但夹持扭矩的大小真的是保证刀具安全、进而保证生产率的唯一指标吗? 在一系列文章中,我们将分析夹持扭矩作为测量工具的有效性、其在实际应用中的表现、摩擦配合及其他固刀方式,并提出评估刀具保持力的更好方法。 什么是夹持扭矩? 夹持扭矩是作用在被夹持物体上的夹紧力。制造中常用它区分固刀系统。理论上夹持扭矩规格越高,刀具拉出可能性越小。许多情况下成立,但非100%。 提到夹持扭矩,主要指涉及刀具与刀柄间“摩擦配合”的固刀方式。即施加压力使
David Goetz,应用工程师,Norton | Saint-Gobain Abrasives 如今许多制造商在工艺中都会用到磨料。事实上,没有磨料飞机无法飞行、汽车无法行驶,不胜枚举。无论制造精密轴承、建筑工地打磨焊缝、磨削曲轴,还是抛光制造家用电器的注塑模具,磨料无处不在,而砂轮是最常用的磨料产品之一! 磨料:历史视角 磨料哪怕以最原始形式,伴随人类制造历史始终! 石器时代即用石头磨制石头 7000年前,中国人用碎贝壳粘羊皮纸抛光 公元前200年使用磨石粉碎谷物 10世纪用磨石制造剑、盾、犁和工具 现代磨料已演变为高度复杂的技术产品,用于制造由最强合金和已知材料制成的极其复杂的零部
颤振拖慢车间生产率?我们与专家探讨减少机加工件制造中振动的新方法,助您以更快节奏、更少浪费推向市场。 过度加工振动,即颤振,是所有高效金属加工运营的公敌。 田纳西大学诺克斯维尔分校机械、航空航天与生物医学工程教授Tony Schmitz表示,工件与刀具间相对运动引发的不必要抖动,会给刀具和机床带来过度磨损,并增加加工过程产出不合格零件的概率。 过去两年,Schmitz与资深制造业专家Dave Barton,携手橡树岭国家实验室工程师团队,推出一款帮助车间更好优化机床振动的工具。 “铣削时,旋转刀具切除切屑,”Schmitz解释,他也是橡树岭国家实验室联合教职。“每个刃切入时切削力增大、退出时
钛合金用于汽车市场吗? 用于汽车市场,但我看到更多是在汽车售后市场、赛车或高性能领域,以及摩托车,而非常规汽车量产。应用于高输出发动机区域,如配气机构部件:气门、气门弹簧、气门弹簧座、摇臂、腕销和连杆。钛合金也用于追求高强度和轻量化的其他赛车应用。 钛合金在高性能应用中的优势? 凡能在不牺牲强度前提下减重,即获得性能提升。性能可表现为提高燃油经济性、增加载荷能力或缩短赛车圈时。有报告显示,每减重100磅,燃油经济性可提升1-2%。高性能发动机应用中,旋转质量越小,产生马力的寄生损耗越小。 为何不在通用汽车生产中广泛使用? 高成本和采购难度是关键阻碍。钛合金比钢合金每磅贵20倍左右。加上加工挑战
一次意外造访的资深金属加工专家,为Lakes Precision带来切实的刀具质量与铣削改进——年节省成本33,000美元。详见内文。 威斯康星州奥奈达县的Three Lakes镇,名副其实地被比名字更多的湖泊环绕。在这片北林度假胜地扔个飞盘,大概率会落入水中。 Three Lakes建镇于1881年,长期满足更大城市和企业的需求。正式建镇前,此地是伐木公司基地,为1871年芝加哥大火后的重建提供木材。 全球线材加工与线材刀具供应商 如今,Three Lakes孕育了线材加工行业易耗刀具的全球巨头:Lakes Precision。26年来,公司一直是线材切割、剥离行业的关键零部件供应商。想想汽
难以扭转机床车间“一直都这么干”的固有思维,转向“如何做得更好”?越来越多同行面临同样的困境:人手与技术不足以更新制造技术,资金短缺难以覆盖培训和新设备投入。 美国国家标准与技术研究院(NIST)通过其制造延伸伙伴关系(MEP)计划提供协助,这是一个由行业专家组成的全国性网络,支持中小制造商。 您所在州的MEP中心可联络区域办事处,提供技术专长、培训建议、精益制造咨询等资源。企业一旦利用这些服务更新制造技术和实践,随之而来的营收增长往往能缓解资金压力。 “打破现状非一日之功,但有了合适的团队终将达成,”辛辛那提地区MEP合作伙伴TechSolve Inc.的高级项目经理Sue Via和增长创新
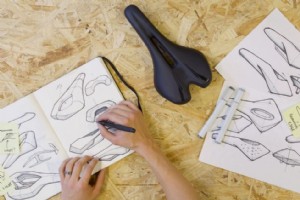
原型制作是任何设计周期中显而易见的首要步骤。确保零件手感符合预期、能装配到组件中、或在极端条件下保持性能。在制造技术中,3D打印原型始终占据主导地位。 3D打印最初仅用于快速制作原型。自发明以来的几十年间,该技术已应用于从牙齿矫正器制作到喷气发动机零部件生产等各个领域;然而,即便在今天,3D打印最流行的应用仍是原型制作。 早期受限于高昂成本,3D打印主要被大企业使用;如今门槛大幅降低,各类规模企业均可利用该技术打印原型及更多应用。 3D打印原型的优势 缩短交付周期 传统制造工艺适合大批量生产,但小批量生产往往痛苦不堪。这是3D打印机出现前原型难以制造的原因之一。原型常需外包给专业企业,不仅成
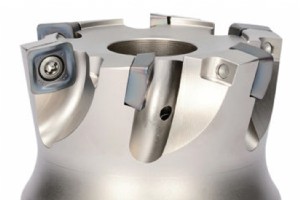
高进给铣削具有诸多优势,包括提高金属去除率和延长刀具寿命。以下是可提升加工中心产出的切削策略详解。 随着加工技术日益精进,业界为在竞争激烈的市场中脱颖而出而寻求解决方案,高进给铣削正成为一种流行的加工方法。 高进给铣削允许以比传统方法更快的速度进行加工。采用较浅的切深和高于常规的进给率,可获得更高的金属去除率,从而延长刀具寿命。 高金属去除率使高进给铣削成为一种高产且具成本效益的方法,能快速粗加工各种工件。 高进给铣削的其他优势包括: 产生的切屑比传统 90 度和 45 度刀具更薄,从而实现更高的金属去除率和更短的循环时间。 使用高进给(10-25 度)刀具,切削力朝主轴方向导向,减少颤振
需要策略为机加工制造培训预算辩护?Tooling U-SME近期网络研讨会展示:投资回报率(ROI)指标是员工学习项目最具战略性的商业方法。 高管削减预算时,培训常首当其冲被砍。但不必如此。关键在于懂得如何合理证明培训能获取的ROI,Tooling U-SME学习与绩效改进总监John Hindman说。 复杂吗?非确切复杂,但需适当时间发现汇报结果。也需利益相关者买单支持。Hindman在Better MRO网络研讨会学习学习的ROI中详细阐述。 即使技能缺口和退休影响生产力增长当下,培训仍可能成削减首牺牲品,Hindman说。因此公司学习发展项目倡导者必须向领导层展示项目价值、公司离不开
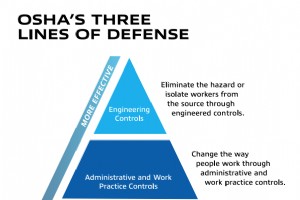
制造企业在新冠疫情危机后复工增产时经历什么?以下是新常态下返岗工作必知要点。 对习惯以200 mph高速运转的公司而言,适应新冠疫情新约束下的运营刻意过程,对Joe Gibbs Racing而言是全新挑战。 3月16日周一,接到电话要求此后居家办公,顶级NASCAR车队技术赞助与市场总监Mark Bringle说,车队位于北卡Huntersville。 所有员工禁入大楼至5月初,北卡一阶段开放、NASCAR获赛事批准。同时Joe Gibbs Racing火速制定返岗安全计划、与当局谈判许可。 需经历三层审批,Bringle说。州层面,NASCAR和车队与州长开会。随后Mecklenburg
即使技艺完美、高端机床加持,机加工人员仍须面对毛刺。是用昂贵CNC车床/加工中心,还是手动去毛刺工具更具成本效益? 无论金属去除过程多高效、切削刀具多锋利保养得当,毛刺是加工生活铁律。问题在于:在哪里、如何去除这些毛刺? 机床与机器人去毛刺比手工刮削/锉削更快更精准,但用昂贵CNC车床或加工中心做此工作是浪费的有力论据——尤其当机床操作员有空闲时间手工去毛刺时。 没有完美加工工艺,所以紧密角落和其他难达区域永远需要手动去毛刺,Vargus Ltd. Shaviv全球产品经理Zvika Pilosof说。 手工去毛刺优势:快速、有效、简便 手工去毛刺因加工与自动化进步而兴起,而非尽管有这些进
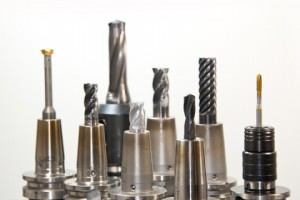
夹持扭矩:回答了错误问题的指标。 两部分系列 第2部分 (见第1部分:夹持扭矩:这是衡量刀具/刀柄有效性的正确方式吗?) 随着金属加工机床演进、速度日益提升,我们所谓刀具安全夹持的追求持续进行。新型刀柄投入使用时,夹持扭矩仍是评判、比较不同夹持方法以实现最佳生产力的首选指标。 侧固式铣刀夹头 侧固夹头是近100年前确保刀具安全的早期方案。此界面涉及拧紧刀柄侧面螺钉,配合刀具侧面磨平。虽保证刀具安全,但单侧配合形式产生诸多问题,使其不适合现代加工方法。 首先,单侧螺钉夹紧天然产生同心度问题。力施加于柄部近底端,导致切削端向相反方向移位;产生跳动问题,降低刀具寿命和尺寸精度。其次,刀柄
金属加工中,提高生产率、延长刀具寿命、改善表面光洁度等优势,是机床车间获得竞争伿的关键。这正是TuffCut® XT系列铣刀成为极具吸引力选择的原因。我们与M.A. Ford®探讨其铣刀系列开发历程。 在当今制造环境中保持领先至关重要。这意味着紧跟最新行业硬件、工具和技术,最大化长期成功几率。 一些制造企业可能依赖快速降本苟延残喘,但这种方法可能仅带来短期微小节省。 例如,一些车间关注刀具美元成本,假设长相似的刀具性能相似。现实中,更可靠、耐用、契合加工需求的刀具,能比劣质产品用更少时间完成作业。 这说明机床时间是制造设施最昂贵资源之一。若刀具寿命持平前代但周期时间减半,长期节省远超单纯买
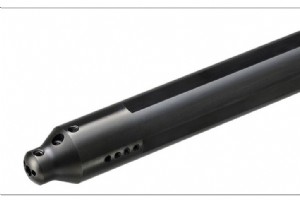
为汽车行业电动汽车产能爬坡所需的复杂零件,制造商渴求专用切削刀具,以比以往更大批量交付瑞士车加工产品,且时间紧迫。此类挑战难不倒Kyocera EZ-Bar。 据日本财团精密工具集团工程师介绍,精准且易调节的微型刀杆系统,可处理从镗削到内轮廓、小直径切槽和小直径端面切槽等任务。 EZ-Bar等微型刀杆系统虽用于医疗设备至航空航天等行业,但在快速变革的汽车行业需求尤为旺盛。 驶上21世纪高速公路的电动汽车,结构与机械需求与主导市场超百年的内燃机汽车截然不同。 Kyocera EZ-Bar 电动汽车大部件减少、小部件增多、瑞士车加工更多,Kyocera Precision Tools全国销售
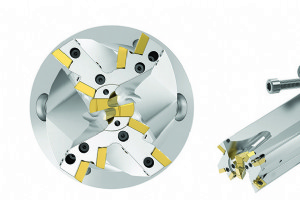
用最基础生产力度量——肯纳金属工程师Danny Davis称数立方体,即立方英寸金属去除量——该刀具商新款FBX钻头、Harvi Ultra 8X可转位螺旋铣刀、Harvi III整体硬质合金螺旋铣刀,每款都远超其取代的旧款。 用它们加工从起落架支柱到喷气发动机涡轮叶片、襟翼轨的航空航天客户,理所当然期待如此。 然而,三款工具组合包带来更强市场冲击力:为机床车间提供灵活性,即便面对老旧/低功率设备限制或狭窄工作空间,也能提升生产率、缩减周期时间、延长刀具寿命。 本质上,这是派标签团队而非孤军奋战入擂台、派排兵力而非单兵侦察的优势。 我们喜欢将其作为一套协同工具推广,因三者各有所长,肯纳金属高
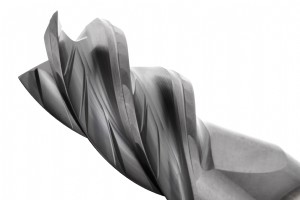
曾几何时,铣削需多把刀具协作完成。如今肯纳金属新款HARVI I TE系列方头与球头铣刀树立新性能标杆。以下是新刀具必知要点。 肯纳金属HARVI I TE系列高性能整体硬质合金铣削刀具新成员,为重视生产率、刀具寿命和通用性的机加工人带来巨大裨益。 HARVI I TE是四刃整体硬质合金铣刀,专为通用性和高生产率粗精加工设计。新增球头版本适配任何高生产率3D操作。 融入激进新设计,刀具在钢、不锈钢、高温合金、铸铁等广泛材料中通过最大金属去除率降低加工成本。 这款改变游戏规则的刀具重塑铣削性能标杆。去年公司凭HARVI I TE铣刀荣获爱迪生奖,在应用技术类别金属生产子类别中夺金。 以发明家
机床主轴是车间最关键设备之一。您希望它们长久无故障运行。聚焦三大领域,确保不被高昂主轴维修和非必要停机拖累。 机床主轴是任何机床车间设置的关键部分,决定零件质量。也是车间整体生产力与效率的核心。 遗憾的是,主轴易受损。随着主轴进阶、融入更多复杂功能、运行更高转速,维修成本也水涨船高。一次意外碰撞或编程失误,可能面临数周停机和高额维修单。 如何缓解主轴故障最常见成因?Better MRO近期CNC机床主轴维护文章强调三大主轴养护类别: 定期预防性维护 避免碰撞 防止刀具不平衡 坚持各类别多项最佳实践、融入技术创新,用户可延长主轴寿命,文章指出。 良好主轴维护收益:提升机床正常
工业技术