亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

从供应链到成品安装,增量优化将是未来制造工作核心。实现优化自动化需要什么?机器智能与机器学习。本文深度探索。 当今制造引擎在于CNC加工。但CNC何去何从?业内专家与学者异口同声:走向持续、自动化的优化。 优化听似简单概念,实则复杂——尤其是自动化时。底层技术繁多,含软件、数据——及人工解读——让制造自动化成真。 我们聚焦两大预期在CNC系统真正产生影响领域:机器学习与人工智能(AI)。AI——无论基于软件算法、智能探针或语音指令——是优化拼图一半。另一半是机器学习。 机器学习采集机床数据,理论上自我优化或变向采取纠正行动。这不意味无人参与。相反,意味持续有人参与定义、细化或教导机器优化参数
寻找简易低成本提升 CNC 加工生产率的方法?更换切削液可能就是答案。 新改进刀具、软件包、工装夹具和机床层出不穷,旨在让 CNC 加工更高效、更具成本效益。 但您是否想过:什么可能阻碍您迈向更高生产率?答案在于加工拼图中最基础、常被低估的一环:您的切削液。 “许多车间升级机床和其他加工技术,却不思同步升级切削液,”Master Fluid Solutions 全球培训总监 John Treese 说。“这就像给新款高性能科尔维特加有铅汽油——虽能跑一阵,但终将出问题。” 酯类等化合物提供润滑性的重要性 主要隐患是刀具寿命差、无法发挥机床全部潜能。 当今优质半合成切削液以高润滑性酯类和其他化合
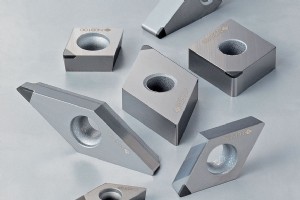
棘手加工任务有时需多次换刀,耐用延长寿命刀具极具吸引力。本文解析住友无结合剂CBN与PCD刀具如何为难切削材料提供持久、硬切削选项。 住友始终致力于产品线现代化。 其研发最新成果是一套切削刀具,赋予最终用户加工难切削材料(如钛合金)更大通用性。 住友工程师成功开发无结合剂CBN(立方氮化硼)和无结合剂PCD(多晶金刚石)刀具。 这些产品直接结合纳米或亚微米级颗粒,不使用金属结合剂材料。这种无结合剂技术比传统CBN/PCD更硬、导热性更好,允许更高效率,为重视生产率、刀具寿命和通用性的机加工人带来巨大收益。 客户永远追求:刀具更耐用、表面更好、成本更低,住友电工硬质合金应用工程师Geo
牙科铣削乍看与我们认知的常规加工截然不同,但存在显著相似性。本文透视牙科刀具为何可能成为您机床车间的利器。 人类难免牙痛,些许需牙冠、种植体或固定桥。 但您躺在牙椅仰望天花板、张大嘴巴时,是否想过牙科修复体背后的制造工艺?它们用何材料?需何种CNC设备和切削刀具?牙科加工与您车间日常工作有何区别? 很大程度上,这是高度专业化过程,拥有自助终端式加工中心和椅旁CAD/CAM系统,毫无工业气息。但请继续读下去,因虽您极不可能操作桌面牙科铣床或加工一窝磨牙替代品,但生产这些特种部件的切削刀具和材料,与您日常工作有相关重叠。 为何切削刀具是牙科铣削关键 牙科铣削与我们认知的加工完全不同,OSG
机加工中高性能定义取决于材料和总运营成本。作业目标与需求应塑造刀具决策,Sandvik Coromant发现。 或许该重新思考刀具决策方式。单个刀具成本是最重要因素吗?制造业主要成本在人工和机床。刀具成本仅占总成本3%。 若高效造零件、最高质量是生产核心驱动力,则针对材料选对刀具能产生巨大差异。 本文源自Chris McDonald(Sandvik Coromant圆刀具专家)早前发表文章。他主张:高性能一词虽被赋予多种含义,终归值得理解:各作业细节、被切材料细微差别、标准化机遇。以下为McDonald的Sandvik Coromant文章: 高性能。当今金属加工世界常见高频词。此词渗透
编程是当今机加工核心。无论行业走向如何,保持更新、致力于终身学习至关重要。未来的机床程序员是代码开发者、系统集成商,还是人工智能赋能者? 机加工未来将自动化到何程度?机加工功能将变得多么罐装化或基于特征? 有人主张必须向基于特征方向发展,以应对预期技能短缺。自动化正在发生——但需要人工干预维护、故障排除和编程。行业会完全由自动化运行吗?不大可能。 有个绝佳洗碗机类比:我有生之年不信您会见洗碗机自动卸载,因装卸涉及专业知识与复杂性,佐治亚理工学院教授、HUSCO/Ramirez流体动力与运动控制杰出讲座教授Dr. Thomas Kurfess在Better MRO问答中说。 机床同理——我们需
制造环境中寻觅熟练工是大挑战。Tooling U-SME学习与绩效改进总监John Hindman近期主持网络研讨会,探讨学徒计划如何助力企业开发与留住熟练员工队伍。 传统机加工学徒计划向来意味着工学结合。Hindman表示学徒制至少追溯至1600年代,当时属契约奴役形式。如今美国有50万注册学徒。不同于旧时,现代学徒常将在岗学习与课堂及自主学习结合。 Hindman在Tooling U-SME与MSC Better MRO联合网络研讨会21世纪学徒制:通过注册学徒计划构建员工管道、参与度与留存中深入探讨。 当今学徒计划采用工学一体模式:在职员工正常工作日在车间学习技艺,非工作时间接受教育课
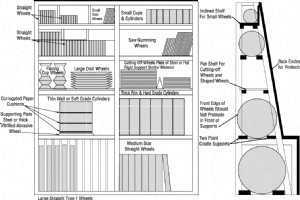
砂轮极其危险。若超转速运行且存在微观缺陷或裂纹,可能粉碎飞溅碎片,致伤操作者或同事。以下是砂轮正确养护维护的必知要点。 尽管历史悠久、精度极高、能将最硬金属加工至镜面光洁度,磨削仍带几分玄学色彩。 粒度、结合剂、磨料等变量众多,寻找特定磨削应用的最佳砂轮已属不易,更遑论正确使用和养护。幸而不乏免费建议——本文引用专家即其中翘楚——他们对这最后一环:砂轮养护与操作,有着充分见解。 像对待精致瓷器一样 当然,我们讨论的是圆柱、无心和表面磨削,非打磨焊缝或加工硬质合金刀具/刀片的便携式磨削。精密磨削中,陶瓷结合剂砂轮居主导。Norton Saint-Gobain Abrasives结合磨料产品经
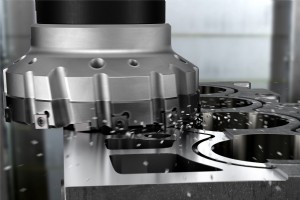
随着汽车行业对发动机、动力总成、水泵和制动系统等铝制零部件采用量年年攀升,整车厂及供应链合作伙伴面临挑战:如何实现更高产的铣削操作。刀具选择是这一细分领域实现真正市场差异化的关键——跨发动机部件全范围加工操作,正确应用优化铣刀可带来显著红利。 铝制发动机年产量持续增长,涵盖传统和混合动力乘用车。事实上,年产量已接近1亿台。这些发动机内部零件形状往往复杂,铸造后需要一系列多样但必不可少的铣削操作。 Sandvik Coromant现提供汽车行业铝加工完整解决方案,覆盖首道方坯粗加工、粗加工、半精加工和精加工。五款工程化铣刀各司其职,旨在提供优化质量和单件成本。为实现后者,某些刀具融合多任务,
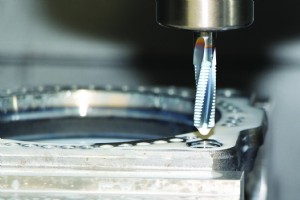
不良切屑管理导致机加工人员面临刀具寿命缩短、表面质量差、安全隐患等问题,每年耗费企业无数生产工时和收入。以下是应对之道。 攻丝过程中的切屑堵塞导致螺纹质量差、刀具寿命缩短,甚至灾难性断裂。假设工件尚可挽救,最后一种情况需额外花费和时间,通过电火花成形(EDM)或机械方法取出断丝锥。 这种风险解释了螺纹铣削的流行——它不仅赋予机加工人员对螺纹加工过程更大控制力,还很大程度消除了切屑管理问题。 螺纹铣削为内螺纹加工提供终极切屑控制,Emuge公司产品总监Mark Hatch表示。 攻丝是连续加工过程,在延性材料中产生连续切屑;螺纹铣削是间歇性过程,能将最韧材料打碎成细小、可控切屑,他说。这正是航
改善机床和切削操作周期时间的挑战,常让机加工人员寻觅新方案。本文揭示车间如何应对大批量、严格过程控制和汽车行业要求的高质量标准。 汽车加工有一种典型印象:专用机床以天文数字量产钢铁和铸铁零件。 过去十年来,随着整车厂及供应商转向柔性制造系统和先进材料,这一图景有所改变。 但事实依然是:汽车行业产量显著高于其他行业。 欲承接此类业务,车间必须:报价极具竞争力、质量保证体系完善、准时交付记录无瑕疵,并准备好每年再从单件价格中压缩几个百分点。 实现这一切需要——除其他外——正确的切削刀具,以及实现最短周期时间和最佳刀具寿命所需的应用知识。 保持切削刀具一致性 这种知识对任何制造商都有价值,甚至
整体圆刀具(SRT)涵盖整体硬质合金钻削、铣削、攻丝、铰削和螺纹加工等多种应用类型。每款刀具旨在满足高质量、高精度和最大生产率需求,助您从加工过程中获益最大化。然而面对覆盖这些应用的琳琅满目刀具,如何确保选择正确?关键不在于操作规模,而在于应用范围。这一原则应指导您选择整体硬质合金圆刀具。 Sandvik Coromant一切工作核心都是支持工作流、效率和生产力。经验告诉我们,这要求针对不同客户、不同场合提供差异化方案。真不存在放之四海而皆准的单一解决方案。我们将10,000+款整体圆刀具划分为三大清晰类别,轻松匹配您的需求: 通用型方案:全系列高性能产品,提供最高灵活性和成本效益
2017年会否成为制造业强劲增长的一年?第三季度及同比趋势线表明答案是肯定的。关键在于增长能否延续至第四季度及2018年。 对于美国制造业而言,2017年是情绪积极、活跃度高的一年。切削刀具活动、采购经理指数(PMI)、资本货与耐用品支出均显示强劲、可衡量的增长与信心。关键经济趋势线显示2017年商业投资与活动健康,但已见顶还是将保持势头? 初步GDP数据显示全年经济增长3%。全球采购经理指数处于扩张区间。截至9月,耐用品与资本货物活动均上升。制造业约占美国经济12%,得益于企业库存持续补给,商业设备投资已连续四个季度拉动GDP增长,路透社报道。 扣除飞机的非国防资本货物订单——被视为商
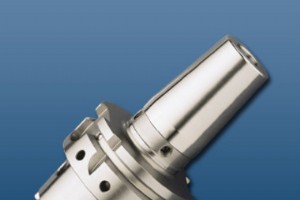
机加工历史伴随着技术不断演进,机床、切削刀具和部件以不同节奏发展,常相互超越。20世纪90年代初,随着主轴转速提升,国际制造商、学术界和德国刀具制造协会联合制定标准,确保刀柄性能不落后于主轴发展。他们的成果形成了HSK刀柄和主轴的德国DIN标准。 有趣的是:HSK刀柄不只一种样式。该小组定义了六种HSK样式,用字母A至F表示。每种样式针对特定应用具有不同特性,简而言之:A、B、C、D型面向标准应用,E和F型面向高速应用。 本文将快速介绍HSK基础知识,并深入解析三种最流行的HSK形式:A、E和F。 HSK基础特征 HSK刀柄的显著特征是其中空1/10锥度。高速旋转时,主轴往往会轻微喇叭口式
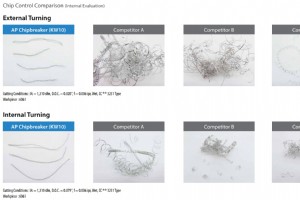
与超合金等难加工金属相比,铝合金对机加工人员来说相对容易加工,但有一个主要缺点:在使用低功率设备进行车削操作时,可能面临代价高昂的切屑控制问题。 铝合金的加工性能优势 根据美国钢铁协会(AISI)的可加工性图表,铝合金得分约为400,这一水平仅次于黄铜和镁,位居所有金属前列。相比之下,B1112冷拔钢得分为100,316不锈钢为45,而某些镍基超合金甚至只有十几分。 事实上,铝合金的加工表现如此出色,以至于许多可加工性图表出版商甚至不再单独列出它。铝合金的材料去除率通常仅受限于可用的主轴功率和工件夹持力度,刀具寿命很少成为问题。 高硅铝合金与软质铝合金的挑战 诚然,高硅铝合金具有磨蚀性,而
作者:Elliot Shepherd,Weiler Abrasives 产品助理经理 将工具与合适磨具匹配至关重要。错误产品在错误转速下使用会阻碍生产率,并对操作员及周围人员构成危险。 选择切割/磨削轮或砂页轮时,操作员需确保其额定转速等于或高于所用工具的空载转速。大尺寸磨轮需搭配低转速工具,小尺寸可用于高转速工具。 磨具超速运行会造成严重安全隐患。始终保持工具护罩开启,不仅保护操作员,也防止在不匹配工具上安装过大磨轮或砂页轮。 此外,操作员必须确保磨轮孔径与芯轴精确匹配。匹配错误会导致产品偏心旋转,引发安全隐患。砂页轮也可能破碎或抛飞砂页,造成普遍不安全环境。 最终,操作员应始终阅读产品包装
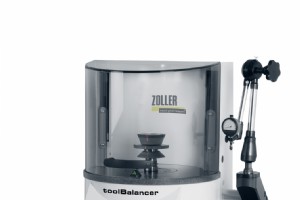
刀具跳动和刀柄不平衡让加工充满挑战。本文详解刀具动平衡技术,及正确执行如何减少振动、改善表面光洁度并延长刀具寿命。 刀具动平衡是高速加工必备,主轴转速达 20,000 rpm 或更高时更是如此。但许多专家指出,平衡需求在 6,000 rpm 即开始,忽略此关键步骤会同时降低刀具寿命和生产率。 Haimer Inc. 总裁 Brendt Holden 便是其中之一。他常讲 15 年前威斯康星一家机加工厂镗削作业挣扎的故事。装上 Haimer 动平衡仪后,该厂该作业产能大幅提升,其他作业亦受益。 “那家厂没一台机床超 6,000 rpm,”Holden 回忆。“这绝佳证明了无论主轴转速多少,刀具动
想自己创办 CNC 企业?向刚完成此举的公司学习全方位细节。MSC 客户 Rocket Machining & Design 虽是新军,却在早期积累了毕生经验与智慧——并已承接大量精密汽车、医疗器械零件及原型业务。 24 岁的 Duane Spurling 绝非典型机加工厂老板——美国劳工部数据显示制造业劳动力中位年龄 44 岁。 Spurling 拥有 Rocket Machining & Design,这是一家位于密歇根州 Battle Creek 的七人精密小厂,生产汽车和医疗零件,紧邻 Kalamazoo。 Rocket Machining & Design
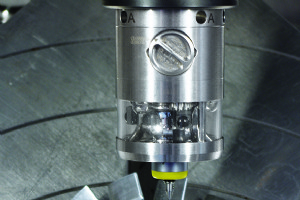
随着机床自动化程度提升,过程内测头正迅速普及。以下是您需要了解的该实践优势。 还在手动设定刀具长度和直径?还是手动拾取工件坐标系?这些做法易出错且繁琐,为何还要坚持? 机上测头系统随 CNC 车床和加工中心诞生已久。它们快速、易用、功能日益强大,已淘汰了摆动仪和寻边器——那些像纸带和高速钢刀具一样过时的设备。 Hexagon 制造智能事业部机床测量产品营销经理 Manuel Müller 同样认为。他指出,建立刀具长度补偿和工件定位仍是“大多数机床的标准用途,也是所有标准测头系统的核心功能。这也是 Hexagon 持续在该领域提供新能力的原因,包括测量软件中的自动‘最佳拟合’对准功
无论是行业刊物、本类网站,还是每月上门推销新品的刀具销售,关于改进加工工艺的建议从不缺乏。这本是好事,因为了解各类新技术是缩短周期、增强竞争力的关键。但您是否思考过:为何您的周期时间一开始就那么长? 也许您在长周期订单中遭遇刀具寿命差,却未花时间排查,只是把进给倍率调低几档就算了。又或上月加工 Inconel 零件频繁断丝锥,未找销售技术支持,改用手工攻丝。 遗憾的是,此类情况屡见不鲜,若放任不管,如同癌细胞扩散,车间逐渐将这些扼杀竞争力的时间黑洞视为常态。 打破不良生产习惯 Seco Tools LLC 北美应用专家 Eric Gardner 列举多个痛点,首当其冲是刀具悬伸过长。“车间常为
工业技术