亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

作者:Izzy de la Guardia,Fast Radius应用工程师 本文原刊于nTopology博客。 作为Fast Radius应用工程师,我服务跨消费品到航空航天等行业的客户,助力其拥抱生产级增材制造。3D打印实现了传统工艺无法达成的复杂结构生产。nTop开创新一代CAD软件,跟上技术进步步伐,让设计师快速轻松生成极复杂几何体。 我们发现,增材制造经验有限的客户思维常受限于注塑、CNC等传统工艺的局限。虽然每种增材工艺也有固有限制,但我们致力于推动自我和客户突破常规设计思维,利用设计自由度驱动功能与美学创新。 内部设计挑战生动诠释了这一点:团队需用HP Multi Jet Fus
增材制造工艺的复杂精度远超人工操作员的无辅助控制能力。熔积建模(FDM)等逐层工艺涉及像素尺度、打印角度等众多变量,人工验证极其困难甚至不可能。因此制造商需要成熟方法确保增材生产在单次及跨批次中保持精准、准确、经济、安全。 广义上,这些方法称为工艺控制——一种工业系统,帮助工程师管理复杂流程以产出一致结果。例如,增材制造工艺控制可优化几何精度、性能特征、力学性能、尺寸公差和质量等关键生产参数。 大多数工业级3D打印机——包括多数激光粉末床熔融(LBPF)设备——现已配备闭环监控系统,利用摄像头、热学和位置传感器实时采集打印数据并检测偏差。 这些原位工艺控制也称反馈系统,根据输出调整工艺以达成目
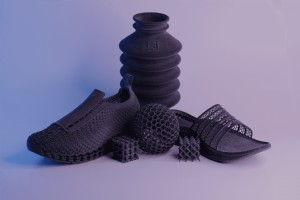
Fast Radius现提供由Evonik赋能的HP 3D High Reusability TPA材料。该热塑性聚酰胺粉末专为HP Multi Jet Fusion技术开发,具有极轻重量、优异柔性和增强的回弹韧性。 我们是首批通过HP测试计划获取该新材料的合作伙伴之一。 在数月的深度应用中,我们积累了丰富经验,期待与客户共同开发创新应用。 TPA最显著的优势在于:它能制造其他3D打印工艺的弹性体无法打印的零件。MJF不像立体光刻(SLA)或Carbon数字光合成(DLS)那样需要支撑结构,因此我们能创造其他工艺无法实现的几何形状和悬垂结构。 TPA的力学性能 柔性与轻量化是TPA的核心特征。
拓扑优化(TO 或 TopOp)是一种数学方法,它在给定的设计空间内优化材料布局,同时考虑载荷条件和边界约束。这项技术让设计师能够优化机械零部件,通常通过减少材料用量来实现。 拓扑优化属于生成式设计的一种形式,它融合了设计、仿真和优化三大领域,通过考虑数百万个自由度来创建最优解决方案。 拓扑优化帮助设计师在强度与成本之间达成微妙平衡,用最少的材料制造出足够坚固的零件。如果没有计算机辅助,这种优化极难实现,且往往产生形状独特的有机几何结构,这正是拓扑优化与增材制造(3D打印)紧密结合的原因——3D打印是制造这些复杂零件的最高效手段。 拓扑优化软件让设计师充分发挥增材制造的设计自由度。过去这类软件
当产品设计师与工程师需要零件具备减震、高冲击强度等特性时,常转向热塑性弹性体聚合物。 热塑性弹性体(TPE)兼具热塑性与弹性体特性:耐热耐用且柔韧。因可熔融重塑且不损化学/力学性能,废料甚至可部分替代原生塑料再利用。此类材料适配挤出、注塑、吹塑等多工艺。 TPE(热塑性弹性体大类)与 TPU(热塑性聚氨酯)是最主流的两大热塑性弹性体分类——虽常混用,但关键差异显著。首先,TPE 涵盖广泛聚合物家族,TPU 仅为其子集。其次,TPU 进入制造业更晚。 以下全面解析 TPE 与 TPU 核心差异,及选材时的决策考量。 TPE 全景解析 TPE 又称热塑性橡胶,融合标准橡胶手感与塑料加工便利性。
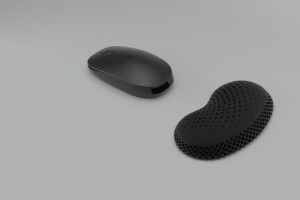
作者:Tristan Antonsen,Fast Radius 应用工程师 本文原刊于 nTopology 博客。 作为 Fast Radius 应用工程师,我致力于跨行业为客户交付制造解决方案,覆盖 Carbon Digital Light Synthesis (DLS™) 与 HP Multi Jet Fusion (MJF) 等前沿增材与传统制造技术。 现代量产级增材制造打破传统工艺边界,实现复杂零件制造。Fast Radius 拥抱这些能力,结合 nTop Platform 在新产品开发(NPD)中设计复杂 3D 打印件。本腕托案例完美展示 NPD 流程与 nTop 平台威力。 nT
计算机数控(CNC)加工是适配中高批量复杂零件生产的多功能、高精度传统制造工艺。CNC 属减材制造:从实心块料切削成型,而非增材制造的逐层堆积。CNC 加工可快速产出原型与耐用功能件。 材料选型是任何制造工艺的核心环节,但 CNC 加工兼容材料极广(金属到玻璃钢到木材),工程师与产品团队极易误选“够用但非最优”材料。本文梳理 CNC 材料选型关键考量,并速览主流选项。 CNC 加工材料选型四大核心考量 深入具体材料前,产品团队须先盘点项目需求。从以下四个问题切入: 1. 零件如何使用? 工程师必须考量零件最终用途与使用环境,这直接决定材料选择。例:不锈钢与碳钢均适配 CNC,但仅不锈钢天
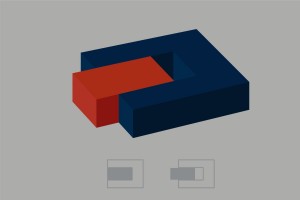
拔模斜度——即在注塑件拔模方向上给每个表面施加微小锥度——虽是微小甚至枯燥的设计要素,却是项目成败的关键。理解拔模斜度,想象冰格:微小锥度让冰块轻松滑出,免受过度吸附与摩擦困扰。缺乏适当拔模斜度或替代方案的零件,无法正常脱模。 拔模斜度还能:保护零件免受脱模摩擦损伤、减少脱模过程磨损、保障表面光洁度一致性、避免复杂注塑结构从而降本。庆幸的是,没有模具师傅会做无拔模斜度的零件。因此,优化拔模斜度设计不只是“加拔模斜度”(大多数情况下拔模斜度是默认的),而是精妙融入拔模斜度,使其增益而非干扰最终零件的设计与外观。 理解拔模斜度的必要性 并非所有人关心拔模斜度对外观的干扰。工业类零件模具师傅倾向
随环保意识觉醒,各市场领域加速向能源意识与可持续转型。可再生能源、电动汽车、可持续材料等方案虽获高关注,但轻量化等低调实践正成为推动全市场能效跃升的关键力量。 “轻量化”涵盖:以轻质材料替代传统材料、减少材料用量、优化零件/系统设计以融合上述实践。轻量化可在保持核心功能前提下,降低零件乃至整车系统的重量与用料,为制造商与消费者创造显著成本节约,同时常能提升终端产品的能效甚至功能性。 汽车与航天领域数十年来通过轻量化降低整备质量、提升燃油效率,未妥协关键功能与安全。建筑常用工字钢截面也是轻量化实例:其截面形状以最小用料实现最大抗弯抗扭强度。 将轻量化技术融入现有设计流程,可在广泛零件应用中获
射频屏蔽、飞机机翼、汽车车身、屋顶、风管有什么共同点?它们全由钣金制成。钣金主要由合金和厚度定义,厚度范围0.006至0.25英寸。超出此下限上限,金属分别称为箔和板。钣金特别适合特征少的大型耐用零件,因其相对经济易成型,应用广泛。 但钣金制造包含什么?工程师和产品经理应考虑什么? 钣金生产工艺 因有多种钣金制造方式,它是无数项目的可行生产形式。每种钣金工艺有优缺点,制造商应选最适合预期最终用途的工艺。以下是最常见钣金生产工艺: 激光切割 1960年代激光切割问世前,零件需手工铣削成所需形状。激光切割让制造商能从钣金批量生产零件,大幅缩短生产时间。 弯曲 作为最常见钣金加工操作,弯曲涉及用折弯
计算机数控(CNC)加工是一种减材制造工艺,允许制造商从几乎任何材料(包括金属、塑料、复合材料、泡沫)制造精密零件。与增材制造逐层堆叠不同,CNC加工通过逐渐削除实心材料块来创建零件。常见应用包括各类原型、标牌、家具甚至乐器。 CNC加工是非常有用的制造工艺,但产品团队应注意,该工艺所需生产时间可能导致数千美元沉没成本。零件加工时间越长,成本越高。因此,工程师让CNC加工过程更快更高效大有裨益。 以下是加速CNC加工过程的四个关键方法: 1. 评估生产工作流 产品团队应从应用发现到交付审视整个生产流程,识别节省时间的机会。快速高效制造既关乎购买最新软件或利用计量最佳实践,也关乎优化工作流。 工
半导体器件采用硅等非良导体也非良绝缘体材料制造电子电路元件。这些器件紧凑、可靠、生产具成本效益,在为当今许多尖端数字设备供电方面发挥关键作用。 例如,过去几年全球半导体行业增长归因于数字设备、通信电子、物联网(IoT)应用的全球需求。当今顶级产品——从智能手表到智能家居到智能家电——由其数字能力定义,半导体技术使一切成为可能。 基于德勤当前预测,到2022年全球半导体销售收入将达5426.4亿美元,其中39.5%来自通信和连接消费电子。 产品团队和制造商可通过为半导体器件制造消费电子外壳切入这个动态且极具利润的行业。这些外壳将智能芯片嵌入产品并确保其正常运行。制造商应牢记以下四大半导体行业关键
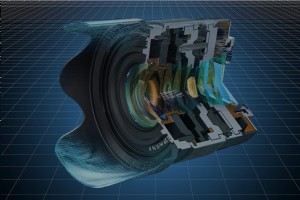
计算机辅助设计(CAD)建模指在物理生产开始前使用虚拟模型测试优化零件设计的过程。3D CAD模型在尺寸和细节上与最终产品完全一致,帮助工程师以具成本效益的方式针对设计和可制造性优化零件。3D CAD模型用于增材制造原型,而2D CAD模型可用于创建零件和组件的照片级真实渲染和可视化。 CAD建模工具可为制造团队提供多种优势——如提高生产力、更高效的设计验证——但软件传统上需要专业培训和多年实战经验才能有效使用。直到最近,大多数CAD软件培训材料针对新用户,让有志提升技能的专家缺乏资源。 虽然近年这开始改变,但更先进CAD建模工具和技术提供的优势显著,制造团队应将其纳入生产实践。以下是设计师和
大多数消费者不关心喜爱产品的表面处理,但后处理是工程师和产品团队的重中之重。劣质与优质产品的区别往往取决于精加工,工程师在制造后处理零件以实现特定美学和机械性能。例如,喷砂创造在软金属中非常明显的光滑纹理,抛光亚克力改善外观。 电镀,也称电沉积,是一种常见金属表面处理工艺,利用电力在零件表面镀覆金属层以改善特定性能。以下是关于电镀的一切,从操作方法到最有用的应用。 电镀如何工作? 电镀利用电流溶解金属,将其转化为薄层并沉积到零件表面。电镀过程包含四个组件——阳极、阴极或基材、含盐和待镀金属的电解液、电源。 首先,将阳极和阴极放入电解液浴中并连接。然后,电源向阳极发送直流电(DC)。电流氧化金属
作者:Charlie Wood,Fast Radius应用工程与设计总监 虽显而易见,但周密设计对制造过程的重要性不亚于过程本身任何步骤。这一理念称作面向制造的设计(DFM),是精简生产的关键。除了提供运营调整、优化选材、成本节约机会,设计阶段还提供许多大幅减少能源浪费的途径。 大多数制造商知道,少数简单设计决策能大幅提升能效,特别是航空航天、交通、公用事业、能源等特定领域。从轻量化到模块化设计,有多种方式优化后续制造过程效率——但最简单有效的途径之一是流线型流体混合系统。 高效流体混合如何促进能效 现代工业加工制造几乎总涉及至少一种混合形式。混合涉及操纵非均相系统使其更均相,促进传热或传质。
注塑零件上市前可能经历多次迭代,但没有比T1样件更重要的。T0样件通常只为验证模具按预期工作而组装,而T1样件指注塑零件首次完整组装、含表面光洁度的实例。T1试产出的样件是产品团队首次真正深入评估零件是否满足工程要求、记录表面光洁度缺陷等的机会。 当然,团队在T1阶段识别修正的潜在缺陷越多,通往成品所需的后续试产就越少。这就是T1样件如此关键、为何在此阶段妥善识别缺陷能带来巨大时间成本节约的原因。鉴于此,以下是产品团队应如何开展注塑成型调试以更快确保更好结果。 早期调试注塑零件 注塑成型过程——虽简单高效——要求多项设计考量。最简单的方法是前期把产品设计做对,理解制造要求,确保零件规格与注塑成
光固化立体成型(SLA)是一种利用光聚合构建塑料零件的增材制造工艺,可实现复杂几何体、精细细节和光滑表面光洁度。得益于市场上广泛的SLA兼容树脂,该工艺适用于多个行业。例如,牙科和手术级树脂满足医疗行业所有生物相容性要求,耐热树脂可用于铸造和热成型工装。 当产品团队想模拟丙烯腈-丁二烯-苯乙烯(ABS)塑料的外观手感,并制造具有优异力学化学性能的零件时,会转向工程级或SLA耐用树脂。以下是SLA耐用树脂的全面解析,以及产品团队应考虑的几大顶级品牌。 SLA耐用树脂应用 SLA耐用树脂专为要求材料能承受短时高应力或应变的应用设计。因此,这些树脂极其刚性、耐循环载荷、强度极高。常见应用包括坚固抗碎
远程工作的利弊长期争论不休。虽然一些研究发现远程工作者享有更高生产力和更健康工作生活平衡,但远程工作的挑战巨大。Buffer 2019《远程工作现状报告》显示,远程工作者难以下班后脱离工作、常感孤独、觉得协作沟通困难、面临家庭干扰。 当然,该报告总结的是2019年远程工作挑战。2020年,COVID-19大流行迫使许多组织及员工突然转向远程工作,未必留有战略规划或深思熟虑时间。结果,这些挑战对当今远程工作者可能比往年更严峻。 更关键的是,产品开发团队高度依赖实时沟通协作。开发过程前端完全依赖想法和信息的快速交换——产品团队在此阶段花数小时或数天一起在白板上绘制早期原型、实时反馈并不罕见。 产品
热塑性塑料是熔点低的塑料聚合物,受热熔融、冷却固化、固化后可再熔融而不损害材料物理完整性。热塑性塑料强韧兼具、抗收缩吸震、免后处理易用。常见应用包括原型制作、垃圾袋、炊具、儿童玩具甚至汽车零件等广泛消费品。 热塑性塑料天然具备许多有利化学机械性能,但工程师有时想将这些性能推向更高水平,或赋予塑料新特性,如更高强度或生物相容性。这就是添加剂和填料的用武之地。以下是关于最常见热塑性添加剂和填料的所有信息,以及工程师的关键考量。 填料和添加剂如何工作? 如今市场上几乎所有塑料制品——从运动器材到汽车合成保险杠到皮下注射器——都是基体聚合物与添加剂的组合。没有添加剂,即使最先进的塑料聚合物也无法发挥最
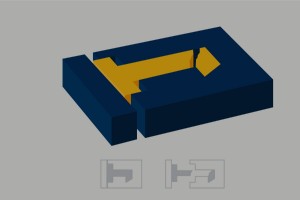
制造中,倒扣指阻碍零件从注塑模具中无损取出的凹陷表面、凹槽或悬垂特征,如下图所示。 要理解倒扣成因,需了解注塑模具构成及工作原理。通常注塑模具由两半组成。合模后注入熔融材料,冷却固化。然后顶出冷却材料,理想情况下得到可用零件。 遗憾的是,并非所有注塑零件遵循这一清晰过程——往往需要进一步设计优化,倒扣是最常见棘手问题之一。大多数情况下,在设计阶段消除潜在倒扣是有利且具成本效益的。倒扣导致成本增加、复杂度提高、模具维护要求增大。 某些情况下,钩、凹陷、凹槽是零件设计必需元素。此时,有几种方法可促进顺利脱模,确保注塑成型成功。 倒扣设计解决方案 虽有多种倒扣设计解决方案,但各有不同应用、优缺点。最
工业技术