亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
环氧树脂82(EPX 82)是Carbon®为其数字光合成(DLS)工艺开发的增材材料。融合功能韧性、刚度、耐温性,这款高强度工程材料适合汽车、工业、消费应用。性能媲美玻璃纤维增强聚对苯二甲酸丁二醇酯(PBT),EPX 82应用广泛,可替代传统注塑和塑料CNC零件。 机械规格 凭借韧性和热变形性能,EPX 82可描述为Carbon最精准高强度刚性材料之一。拆解EPX 82关键机械规格: 极限抗拉强度:82 MPa断裂伸长率:5.9%弯曲模量:3,000 MPa缺口冲击强度:44 J/m热变形温度:104°C – 130°C 阅读Carbon EPX 82技术数据表了解更多信息。 为何选择EPX

氰酸酯(CE 221)是Carbon®开发的增材材料。专为其数字光合成(DLS)工艺设计,CE 221以耐高温和刚性著称。因高热变形温度,可用于极端热要求应用。值得注意的是CE 221性能媲美玻璃纤维增强尼龙,最适合发动机舱部件、电子组件、工业产品。 机械规格 凭借惊人刚度、强度、耐温性,这款高性能材料完美适配严苛环境。查看CE 221关键力学性能: 极限抗拉强度:92 ± 13 MPa断裂伸长率:3 ± 0.8%弯曲模量:3 ± 0.8%弯曲强度:131 ± 27 MPa热变形温度:231 °C 阅读Carbon CE 221数据表了解更多信息。 为何选择CE 221? CE 221耐化学
从CAD文件3D打印非功能原型相对简单,但着手全新产品开发项目——从概念到量产——可能更具挑战,尤其是使用陌生增材制造技术时。 理解3D打印工艺 3D打印工艺区别于传统制造,采用材料逐层累加成型。对比而言,CNC加工为减材法,通过切削工具从工件去除材料成型;注塑成型将熔融热塑料注入预制模腔。 3D技术带来诸多新程序挑战。如3D打印机构建体积可能要求零件拆分多次构建后组装,材料挤出产生热量可能导致零件翘曲。同样某些3D打印技术涉及生产考量:熔积建模(FDM)留下层纹影响外观,HP Multi Jet Fusion (MJF) 打印后需冷却清洁。 考虑这些因素,通过了解开始生产时的预期,可让您的
多用途聚氨酯(原名医用聚氨酯,称MPU 100)是为Carbon®数字光合成(DLS)工艺开发的增材材料。该材料特性包括生物相容性、可灭菌性和耐用性。除医疗应用外,MPU 100也是消费品的良选。 机械规格 MPU 100融合生物相容性、可灭菌性、耐用性,可描述为生产各向同性精细特征零件的双组分材料。以下拆解MPU 100关键机械规格: 极限抗拉强度:38 MPa断裂伸长率:25%弯曲模量:1000 MPa缺口冲击强度:29 J/m热变形温度:48 °C 阅读Carbon MPU数据表了解更多信息。 生物相容性 Carbon进行生物相容性测试,MPU 100符合USP-VI、ISO 10993
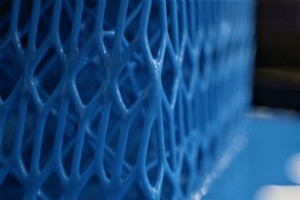
伊利诺伊大学厄巴纳-香槟分校研究团队近期研究表明,增材制造零件成败取决于构建成败。 近年进展使增材制造(AM)实现快速生产速度、高空间分辨率、强韧材料——但其为架构晶格材料提供的设计自由度被视为最吸引人优势之一。 理解晶格结构力学性能是释放AM潜能关键。研究显示,3D打印非简单插电按“打印”即可。晶格设计与增材技术制造的零件不逊于传统工艺零件,有时更优——但需增材制造工程专长确保零件可扩展性和可靠性。 近期Fast Radius与伊利诺伊大学合作,确定AM晶格零件能否重复大规模制造。旨在了解晶格制造真实能力,研究用四种晶格设计类型、三种材料制造50+零件测试强度完整性。Fast Radius提
HP Multi Jet Fusion正在改变零件制造方式。您准备好了吗? 跨行业企业正用HP Multi Jet Fusion (MJF)替代传统工艺制造新零件新产品。看看您如何利用这项3D打印技术获益。 观看Fast Radius按需网络研讨会,获取HP MJF技术概览。领域专家主讲,主题包括: 相关行业案例研究材料与技术概览加工选项MJF设计规范与成本驱动因素 立即报名,随时随地观看研讨会。 研讨会时长:40分钟 准备好与Fast Radius合作制造零件了吗? 开始报价
机械组件在消费品和工业产品中普遍存在。即使相对廉价产品也可能含数十个单独组件,复杂机械轻松达数百上千组件。增材制造(AM)支持高度零件整合,甚至可完全省去装配。 增材制造在零件整合方面的优势 AM独特优势在于生产传统方法无法制造的复杂几何。正常需多零件分别制造再装配的机械组件,可用增材制造一次成型为单一整体,哪怕几何极复杂。除设计简化外,AM整合零件还有实质收益: 降低整体预期成本 整合零件最直接好处是装配所需零件减少,意味着装配成本降低。省去装配也减少质量控制、库存管理等潜在成本驱动因素。用增材制造将多零件合一,降低隐性成本和项目延期风险。 减少材料用量 传统制造中,零件复杂度增加通常推高成
文/Lou Rassey,Fast Radius CEO 一套新工具正改变新产品面世方式。引领工业4.0的制造企业不只造革命性产品、加速上市,还在减少环境影响、摆脱旧式高碳制造工艺。 以Husqvarna Group为例。这家拥有300年户外动力产品制造传承的公司将业务带到Fast Radius,寻求通过增材制造更高效、可持续地生产零件。对老牌行业领军者而言这是大胆举动,但瑞典公司决心革新有模式。探索项目成功为公司坚持减少碳足迹创造宝贵契机——这对其2016年建立的Sustainovate可持续发展计划至关重要。 值第49个地球日,审视当下制造业及增材制造如何重塑其与环境可持续性关系,正当其时
根据McKinsey研究,提供产品定制时销售转化率提升22-30%,消费者愿支付近20%溢价。利用数字制造工艺,增材制造(AM)将大规模定制提升全新高度,因其无需基于个性化规格昂贵更改工装。 “大规模定制”常泛指,但区分定制化与个性化很重要。个性化指有意为特定用户设计的应用;定制化通常指给个人基于预设特征定制产品的机会。 增材制造实现产品定制的三大路径 大规模定制应用主要归属三大类别: 美学定制 纹理、LOGO、文字等美学特征可按个人偏好调整。无需换模即可改变表面处理或添加特定纹理,这是增材制造独有优势。追求个性化的客户甚至可将姓名或个人ID添加到不同应用。这种制造实现个性化,将用户输入融入每
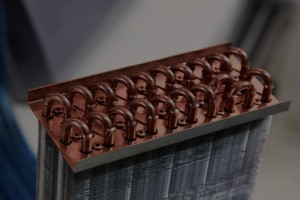
增材制造进步突然让以往被认为只能以特定方式制造的零件设计成为可能。以热交换器为例,这是工业革命以来各类机器、住宅、制冷、空调、运输、炼油、商业、医院等冷热相关场景普遍使用的常见工业组件。全球热交换器需求预计2020年将达781.6亿美元。 提高热交换器效率长期困扰工业工程师。典型热交换器由金属制成,呈矩形架构,由直角、直线和堆叠组成。这些形状最易用传统技术制造,却非在小空间最大化热交换的最佳形状。 事实证明,利用增材制造可使热交换器更高效、更轻、更低成本——且前所未有地更有效。Fast Radius首席科学家Bill King近期在伊利诺伊大学领导研究项目,他是机械工程教授,致力于工程范式创新
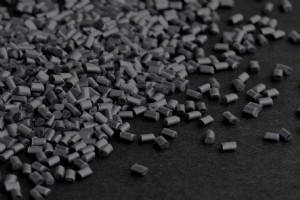
您身边触手可及之物很可能由塑料注塑成型制造。高可靠、高效率,注塑成型是大批量生产精密、一致零件最具成本效益的方法之一。从遥控器外壳到医院手术器械,从水瓶盖到飞机内饰件,每年数十亿产品经注塑成型诞生。 1872年,两兄弟为寻找台球替代象牙材料而首创此工艺。百余年来,借助技术与材料进步,工艺日益精进,成为大规模生产最通用技术之一。核心原理依旧简洁优雅:热塑性颗粒加热熔融,注入模具,原地冷却,顶出成品。虽听起来简单,却能快速精准制造极复杂精细形状和产品,材料浪费极少。 注塑成型普及一大原因是可用材料种类繁多,可按严格规格制造产品。例如设计可能要求刚性或柔性;抗紫外线稳定性;耐热、耐化学、耐冲击、耐断
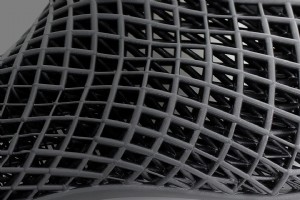
大多数人熟知增材制造(AM)作为快速原型工具。但许多公司误以为AM仅限原型,实际上航空航天、医疗、消费品等领域创新者已在设计、性能、成本因素契合时将AM用于生产级制造。本文将探讨组织如何: 识别转向AM生产零件/产品的有力商业理由。利用面向增材制造设计(DFAM)原则,从快速原型无缝过渡到快速生产。 构建采用生产级增材制造的商业理由 一般而言,若通过以下方式有增值潜力,转向生产级AM即合理: 产品轻量化 AM轻量化产品推进材料用量与性能——并开启全生命周期成本节约机遇。AM已使航空航天零件减重达70%,每年节省约3000美元燃油成本。低成本大规模定制消费者定制需求上升,30%美国人
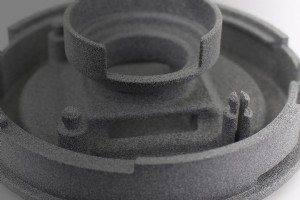
尼龙是常见塑料类别,自1930年代问世以来广泛应用。作为聚酰胺聚合物,传统用于塑料薄膜、金属涂层、油气管道等多种常规塑料制造工艺。总体而言,因工艺适应性好,尼龙在增材应用中极受欢迎,2017年《3D打印年度报告》亦有佐证。 尼龙12性能 PA 12(即尼龙12)是用途广泛的通用塑料,增材应用广泛,以韧性、抗拉强度、冲击强度和不易断裂的柔韧性著称。PA 12长期被注塑成型商因这些力学性能采用。近期更作为常用3D打印材料制造功能零件和原型。若考虑金属转塑料,请先评估工况、载荷工况、可接受蠕变/疲劳水平及耐化学/紫外线规格。 PA 12在熔积建模(FDM)中作为丝材使用,在粘结喷射工艺(如HP® M
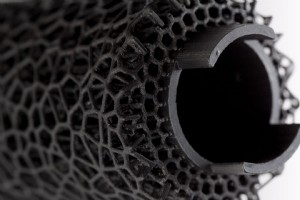
弹性体聚氨酯(EPU)是Carbon为数字光合成(DLS)工艺开发的一系列橡胶状材料。与其他弹性材料类似,EPU具有非线性材料响应和极高的断裂伸长率。这种高弹性材料适用于需要抗冲击或隔振的应用。 Carbon提供两种等级EPU材料:EPU 40和EPU 41。虽有许多共性,但EPU 41比EPU 40略硬,因此在恒定循环载荷下形状保持性更好。然而,较硬的EPU 41断裂伸长率低得多,意味着高应变下更易断裂。EPU 40和41均完美适配合规晶格结构集成,可针对特定应用需求优化或局部调整结构。 Carbon® EPU 40和41机械规格 EPU 40机械规格极限抗拉强度:7.7 MPa 250%撕
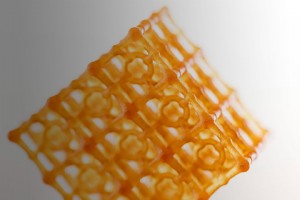
增材制造(AM)工艺让工程师释放晶格结构潜能,提升产品性能。晶格是由节点和梁(或撑条)网络构成的二维或三维微观架构,能大幅减重同时保持结构完整性。 晶格类型多种多样 晶格类型繁多,各具独特特性(变形模式、材料效率等)和美学外观。许多晶格结构灵感源自天然晶体结构。因特征尺寸微小,传统制造方法难以或几乎无法制造晶格。 引入晶格结构让工程师通过重新思考零件期望性能,探索更广阔的设计空间。 通过晶格技术,可精准调整晶格参数以匹配零件物理载荷,将整体质量减少90%以上。 力学优势 晶格优势自古为人所知。细观自然界(骨骼、金属晶体学等)及现代建筑均可见晶格身影。以埃菲尔铁塔为例:其金属结构高效支撑自重直
立体光刻(SLA)是一种利用光源固化光敏液态树脂成型的增材制造工艺。SLA能生产高精度各向同性零件,表面光滑,特征分辨率优异,非常适合制作复杂原型、主模型和缩放模型。 然而,与大多数制造工艺一样,零件质量和可行性取决于对尽可能多变量的控制。例如,可实现的细节水平取决于光源大小、树脂材料特性等因素。 以下六条SLA设计指南将帮助优化零件设计,提高可制造性、控制成本、提升性能。 1. 牢记最小特征尺寸 光敏树脂粘度相对其他增材材料较高,后处理易出问题。例如孔径过小,聚合物完全固化前孔洞可能自行封闭。因此孔径不应小于0.005英寸(0.127毫米)。 薄壁段也需严格把控。有支撑薄壁厚度不应小于0.
2020年团队运动参与度下降,但许多人转向跑步、骑行、瑜伽等个人运动保持活跃。自行车制造商和针对个人运动的运动服饰公司表现亮眼。2021年体育用品行业市场份额增长至521亿美元。 为满足从社区慢跑者到奥运选手的不同需求,当今制造商必须生产轻量化、贴合度高、高性能的运动装备。了解增材制造如何帮助体育用品制造商同时实现这三大目标。 增材制造在体育用品行业的应用 3D打印为体育用品制造商开辟新机遇,主要因为不再需在强度与轻量化之间二选一。增材制造能创建晶格结构等复杂几何形状,在不增加多余体积前提下增强强度,正如我们利用Carbon数字光合成(DLS)工艺为Rawlings REV1X手套制造的嵌件。
航空航天行业拥有最严格的功能与法规要求,这有其充分理由。许多航空航天工程零件属于“任务关键型”,失效可能导致设备严重损坏和人员伤害。因此,航空航天零部件需要更高专业化,工程师必须确保零件各方面性能一致、可靠,并符合所有必要规范。 制造商欲涉足航空航天零件生产,必须满足法规要求、处理供应商认证、通过标准化质量检查。航空航天零部件本身也受严格标准、测试和检查约束,以评估功能并确保安全。 AS9100认证是制造商进入航空航天行业的关键一步。什么是AS9100认证?AS9100与ISO 9001有何区别?本文将为您详细拆解。 什么是AS9100? AS9100是航空航天零部件的质量管理体系(QMS)
若向3D打印厂商询问“3D打印一个零件多少钱?”,答案多半是“视情况而定”。厂商并非故意含糊——生成准确报价涉及诸多因素。本文将揭示影响3D打印零件成本的要素,助您在生产前做出更明智、省钱的决策。以下是3D打印的主要成本驱动因素。 零件数量与排版嵌套 例如,总打印量8件时,若构建托盘可嵌套4件而非3件,则仅需2次打印而非3次,节省一个完整打印周期成本,降低单件成本。大批量生产亦因规模经济降低单件成本。 大幅面3D打印机(如Carbon L1)拥有更大构建托盘,可打印更大零件,本质上允许减少组件数量从而更经济地小批量生产。打印大尺寸零件也减少最终组件的断点。更大托盘意味着每次打印可嵌套更多零件
航空航天零部件制造业坚持高质量标准、严格测试规范和严苛法规要求,以确保每个零件的功能、配合度和可靠性。航空航天领域使用大量专用零件,鉴于飞行性质,许多零件属于任务关键型。 在现代航空航天制造中,众多法规要求、测试标准和功能需求并行,零件精度至关重要。飞机生产装配精度极高,任何不一致或缺陷都会产生广泛负面影响。CNC加工适合制造航空航天零件,因其能为塑料和金属零件实现极高的公差精度。以下是CNC加工在航空航天制造中发挥关键作用的要点。 航空航天零部件制造中的CNC加工 简述:CNC加工是一种利用高速旋转和切削工具从实心工件去除材料的制造工艺。切削操作由计算机控制,允许多台机床同步生产同一零件,大
工业技术