亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
关键考量因素 要判断零件是否适合从金属转为塑料,首先要了解产品的性能要求。工作条件如何?受力工况怎样?可接受多少蠕变/疲劳?化学和抗紫外线要求是什么?零件可能有不可妥协的要求导致不适合转换,但市场上材料性能和塑料品种极其丰富,找到合适替代品比以往更容易。 强度足够 虽然塑料强度不及金属,但某些塑料足以胜任许多应用。例如,为 Carbon® 数字光合成 (DLS) 技术开发的专有聚合物氰酸酯,具有高热变形温度、高强度和高刚度。其刚度可媲美玻纤增强尼龙,已用于替代部分传统金属部件,特别是在成本或重量是更重要考量的场景。利用筋条、撑板等复杂结构特征的深思熟虑重新设计,可能让您在满足功能要求的前提下
机械规格 脲基甲基丙烯酸酯是一种光敏聚合物液体树脂,其机械性能类似于选择性激光烧结 (SLS) 塑料。经紫外光固化后,UMA 90 变得刚性、耐磨,能承受重复运动的磨损。因此,脲基甲基丙烯酸酯非常适合制造治具和夹具。 UMA 90 的结构完整性很大程度上归功于 Carbon 的数字光合成 (DLS)™ 工艺。这是一种光化学工艺,利用数字光投影、氧气和所选液体树脂(如 UMA 90)打印高保真零件。3D 打印机稳定地将一系列紫外图像通过透氧窗口投射到可固化树脂槽中。零件随之固化,构建平台上升。DLS 打印零件更接近注塑件而非传统打印件,具有实心内部和光滑精细的外表面。 UMA 90 关键机械规格
机械规格 FPU 50 功能上类似注塑级聚丙烯,兼具中等刚度、高抗冲击性和足够柔韧性,可制造耐用零件,经受多种形式的反复接触。FPU 50 关键机械规格如下: 极限拉伸强度:29 ± 1 MPa 断裂伸长率:280 ± 15% 杨氏模量:860 ± 110 MPa 缺口冲击强度:40 ± 5 J/m 热变形温度:78°C 更多信息请参阅 Carbon FPU 50 数据手册。 为什么选择 FPU 50? DLS 实现高质量零件的大规模生产,使 FPU 50 成为打印数百或数千个同类零件的优选。 此外,FPU 50 兼具强度与弹性,成为需要反复弯曲或挠性的广泛实用应用的首选增材制造材料。正
什么是包胶成型? 包胶成型是一种多组份注塑工艺,利用两种或多种不同热塑性塑料生产单一产品。第一次注射称为基材,通常是两种材料中较刚性的一种,设计用于接受后续注射的包胶料。 包胶料可采用多种热塑性塑料,但通常比基材更柔软、更具弹性。包胶材料可混合着色剂、发泡剂及其他添加剂,以达成预期效果。 包胶成型能在极短时间内将基材与包胶材料融为一体,远快于装配线上将两个或多个零件通过二次操作连接的速度。首先用较刚性的塑料注塑成型基材,然后将其置入包胶模具或同一模具内的包胶型腔。接着将熔融包胶材料注入、覆盖或包裹基材零件。包胶材料冷却后,基材与包胶在化学和/或机械层面结合。仅需 30 至 60 秒,一个由两种
ULTEM 塑料简介 高性能塑料聚合物分为两大类:热固性和热塑性。热固性聚合物因内部化学键合,固化后会不可逆地硬化。聚合物以交联模式硬化,即使在极端高温下也不会再次熔化。 ULTEM® 是聚醚酰亚胺 (PEI) 的品牌名称,是市面上为数不多的商用非结晶热塑性树脂之一,能在高温下保持机械完整性。ULTEM 由通用电气塑料部门(现属 SABIC)于 1980 年代初开发,是一种高性能塑料,在制造业中已应用超过 35 年。该材料强度高、耐化学腐蚀、阻燃、易加工,且能承受极高温度,同时保持稳定的电气性能。 ULTEM 常用于电路板、眼镜、食品加工和灭菌设备的生产,或许最著名的是用于飞机部件,以其强度和
Whip Mix Surgical Guide 专为 Carbon® 打印机设计,主要用于制造晶莹剔透的手术导板,辅助牙科种植手术精准植入。同时也被验证为透明/半透明原型件的优质材料选项。 Whip Mix 打印速度快、精度高,且满足关键生物相容性法规。以下是您需要了解的一切。 力学规格参数 Whip Mix Surgical Guide 树脂为 I 类生物相容性光聚合树脂。光聚合树脂对光敏感,暴露于紫外辐射/紫外光下即固化成型。Whip Mix 树脂可在氮气环境下 UV 后固化,但 Carbon 数字光合成(DLS)技术能确保最佳成果。 固化后表面光滑,灭菌即可使用。适用于短期应用,货架
考古证据表明机加工历史可追溯至数百年前公元前,但现代计算机数控(CNC)加工肇始于 18 世纪蒸汽动力自动化生产。1940 年代末,MIT 研究者开发首套可编程加工系统,用穿孔纸带(数控技术雏形)指令机床运动。20 世纪中叶数字计算浪潮彻底变革制造业,最终催生今日先进机器人化 CNC 设备。 CNC 加工可从几乎任意材料(金属、塑料、复合材料、泡沫、木材)高精度、高一致性地制造零件。高度自动化特性使其成为定制单件与中批量生产的高性价比方案。 本文将引导您了解各类 CNC 加工工艺,以及不同工艺对特定零件与应用的适配性。 CNC 加工原理 与 3D 打印等增材工艺“从零生长”不同,CNC 加
您是否停下来问过:金属零件真必须用金属?您可能在不知情下过度设计。这段60秒视频解释用增材制造将金属零件转塑料的益处。 视频文稿: 您是否停下来问过:金属零件真必须用金属?您可能在不知情下过度设计。 虽某些零件需金属满足性能要求,但当今塑料能做的远超您想象。转材料能省时间、钱、材料。 看这机械臂外壳。若用金属,需额外加工精加工,增时增本。因我们用塑料3D打印,能一体成型无缝件,数字化施加纹理提升外观。 另一例。这塑料泵叶轮打印替代金属件。满足强度、热变形、刚度要求,但大幅减重。 且不同于金属对应件,塑料叶轮抗汽蚀和腐蚀。 仅因行之有效不代表不能更好。认为有金属件可转塑料?立即联系团队。 准
为产品选对3D打印技术颇具挑战。Fast Radius通过详细评估确定适合客户的工艺和材料。观看这段60秒视频,获取选择增材制造技术时首要考虑的三大因素。 视频文稿: 您已识别BOM中可用增材制造更有效生产的零件,但难点来了:如何制造?市面增材技术众多,如何选对? Fast Radius通过详细评估确定适合客户的增材技术和材料。评估因素很多,但首要三点: 第一,设计是关键。如Multi Jet Fusion擅长制造耐用零件(如机器人关节)。DLS能直接出机高品质表面光洁度。 材料性能也超重要。如FDM打印PC-ISO是生物相容性绝佳选择。 最后,不能忽视底线。每种工艺和材料成本曲线不同。 这三
硅氨酯30(SIL 30)是Carbon®专为其数字光合成(DLS)工艺开发的增材材料。这种硅氨酯提供生物相容性、低硬度、抗撕裂独特组合。需皮肤接触舒适度的应用是SIL 30完美用例。SIL 30性能媲美肖氏A硬度35的热塑性弹性体。 机械规格 SIL 30触感柔软,支持打印定制零件——尤适合穿戴设备。属特种材料,仅特定生产应用可用。拆解SIL 30关键机械规格: 极限抗拉强度:3.2 MPa断裂伸长率:330%撕裂强度:6 kN/m硬度:35,肖氏A 阅读Carbon SIL 30技术数据表了解更多信息。 为何选择SIL? 专为硅弹性体创建的设计工具让我们通过晶格设计调校SIL 30性能,满
增材制造整合零件是降低成本、提升性能的绝佳途径。这段60秒视频解释增材制造如何通过将多零件合一帮您节省时间、金钱、精力。 视频文稿: 增材制造整合零件能降本增效。来演示一下。 以此外壳为例。传统制造需生产每个组件、买铰链、设计装配、建装配线。增材制造可一体打印全件,消除装配成本、提高良率。 整合零件也能提性能。如叶轮。焊接叶轮组件间有间隙导致汽蚀,焊点引发腐蚀锈蚀。这款增材叶轮一体打印,提升效率、降低失效几率。 整合零件更多红利——减材、缩短交期、降供应链风险等。想象只需如今一半零件图纸和SKU。 认为有合适整合候选?联系Fast Radius团队。 准备好与Fast Radius合作制造零件
金属增材制造因创造新可能而令人振奋。已助力打造更轻零件实现更省油飞机,改善定制医疗植入体患者生活。市场增长迅速,分析师预测未来十年金属增材将生产2280亿美元组件。 金属增材前景清晰但非易实现,部分因设计学习曲线陡峭。制造业未积累如减材传统工艺数十年功能知识。加上金属增材设计规则与聚合物增材不同。 熟悉金属增材设计需时间精力。Fast Radius应用工程师团队拥丰富第一手经验。我们整理金属增材设计四大法则助您起步。 1. 理解材料体系 金属增材工艺按致密化工艺分两类:熔融/凝固融合或固态致密化。融合工艺类似传统焊接结合材料,固态工艺类似传统烧结。各增材工艺用材料类似其传统对应工艺,一般适用
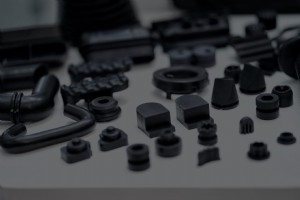
增材制造可成为BOM中多种零件的优秀选项,但难知从何入手。这段60秒视频展示三大常见成熟应用,是增材制造切入佳候选。 视频文稿: 我每天帮工程师识别增材制造用例。通常建议从有成熟记录的应用入手。如下。 第一,电气或流体连接器。现货连接器一刀切——您须围绕其设计。但增材制造连接器——如这款——完全定制。即使小批量也能为您零件打造完美连接器。 第二,密封垫圈。如此小零件,增材制造单件成本极低。且可随意改变垫圈尺寸形状,无需新模具。 第三,定制工装。需快速上线装配线或快速换型时,增材制造交付快。能节省宝贵产线时间、降低加工成本。 想尝试用增材制造这些应用?联系我们探讨生产选项。
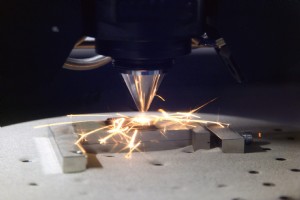
金属增材制造已证明是合适应用的优秀选项;航空航天、工装、医疗器械、汽车行业近年拥抱金属增材,制造传统工艺仍无法创建的专用零件。 虽市场快速增长,但巨额投资和陡峭学习曲线令一些工程师和制造商望而却步。许多人继续依赖成熟传统金属制造,如铸造、模压、减材工艺,因更经济熟悉。但视应用而定,金属增材原型和成品可能对项目价值连城。 此澄清金属增材四大常见误区,助您更好理解如何为零件利用它。 误区1:金属增材就是聚合物增材 虽某些金属和聚合物3D打印工艺基于同类通用原理——粉末床熔融、材料喷射、材料挤出——但面向金属增材设计有不同于聚合物增材的设计规则。材料性能、设计约束、后处理考量在金属和聚合物技术间差异

增材制造能力远超原型制作。这段60秒视频解释为何应考虑用增材制造终端用途零件。 视频文稿: 当今增材制造能做的远不止原型。 为何该考虑用增材制造终端用途零件: 第一,增材技术真正达生产级。数字光合成、多喷嘴融合等工艺能制造可重复、可靠的零件。 材料也是生产级。适用各类应用。有些甚至满足严格行业法规——如航空航天、医疗器械。 增材经济性持续向好。设备商快速创新降价。材料成本随需求增长下降。 但最重要的是,用增材制造终端零件非原型练习。它是专家管理的工业级工作流,涵盖设计、工程、质控。零件可重复、可靠、可直接终端使用。 别误解——增材仍是优秀原型工具。但已就绪用于生产。联系我们开始。 准备好与
若知晓如何计算成本节约和创收机会,增材制造可成为高性价比生产方式。Fast Radius创建名为增材总价值(TVA)的模型助您为应用建立商业理由。这段60秒视频为您提供快速指南,确定增材制造对您业务的ROI。 想了解更多?联系我们深度评估增材制造对您组织的影响。 准备好与Fast Radius合作制造零件了吗? 开始报价
增材制造晶格结构是替代传统泡沫的绝佳选择。晶格结构能实现几乎无法用其他方式创建的定制力学响应。看看晶格如何在您下一产品中替代泡沫。 想了解更多?联系我们深度评估增材制造对您组织的影响。 准备好与Fast Radius合作制造零件了吗? 开始报价
客户欲用增材制造生产现有零件时最常问:“有什么可比增材材料能确保零件效果一样?” 某些情况下选材相对直接。如聚酰胺12 (PA 12)同时用于注塑和增材制造,两种技术产生几乎相同力学响应。 其他增材聚合物可能较陌生,部分因专为工业级3D打印创建。如Carbon®开发弹性体聚合物(EPU 40和41)实现独特力学响应,特别适合合规晶格设计。这些聚合物非特定传统材料一对一等效。但其模量、强度、伸长率、最高使用温度使其成为泡沫替代、垫片、密封件、盖板等应用中各类橡胶和弹性体的合适替代品。 增材制造能力持续扩展,新材料新生产技术以惊人速度涌现。Fast Radius已为医疗器械、航空航天、汽车、消费品
虽可用增材制造复刻传统方法生产的现有零件,但这非增材制造最佳用法。为最大化零件性能、成本节约、材料利用,最好从零开始结合增材独特机遇与约束设计。即用面向增材制造设计(DFAM)原则创建产品。 DFAM借鉴面向制造设计(DFM)理念——整合工艺规划与产品开发。但不是为聚氨酯铸造或注塑成型优化产品,DFAM通过分析竞争因素开发最高效设计,为增材技术生产级制造优化产品。 增材制造非简单按下打印,尤其用DFAM原则设计工业级质量零件同时最小化生产成本。但成品性能媲美传统制造零件,同时缩短交期、消除工装成本、最大化设计灵活性。产品开发早期利用DFAM指南,让设计团队优化设计捕获增材制造价值。 从增材原型

刚性聚氨酯(RPU,即RPU 70)是Carbon®为其数字光合成(DLS)技术开发的材料,可归类为其最通用刚性材料之一。以韧性、强度、耐热著称,RPU 70跨消费品、汽车、工业多行业适用。这款刚强材料性能媲美ABS,且持UL 94 HB阻燃等级。 机械规格 因RPU强度,该材料最适合需刚性、韧性、中等耐热的零件。拆解RPU关键机械规格: 极限抗拉强度:45 ± 2 MPa断裂伸长率:100 ± 20%弯曲模量:1800 ± 300 MPa弯曲强度:62 ± 9 MPa热变形温度 @ 0.455 MPa/66 psi, ASTM D648:70 °C 阅读Carbon RPU 70技术数据表了
工业技术