亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
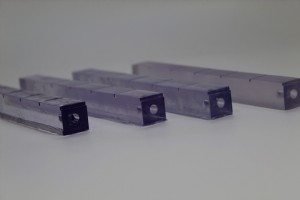
增材制造材料领域持续演进,供应商须不断改进适配制造商需求。现代 3D 打印拥有丰富不透明塑料材料,但透明/半透明零件材料选择更具挑战。 大量制造项目需要一定透明度/半透明度,将受益于透明树脂构建选项。如导光管广泛用于消费电子、牙科手术设备、微流体设备等;透明 3D 打印树脂可制造透镜、灯具、透明外壳等光学部件。鉴于应用潜力,有必要探讨透明树脂如何融入增材制造流程。 能否 3D 打印透明塑料件? 增材制造市场普遍认为透明树脂 3D 打印面临其他材料没有的挑战:打印时间长、需劳动密集型后处理、最终件质量较低。这些因素让透明树脂被认为成本高、应用有限。 然而,尽管存在特定增材生产挑战,完全可以用 3
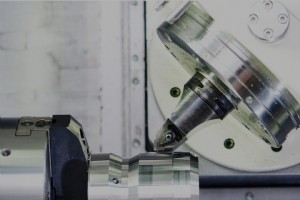
计算机数控 (CNC) 加工是现代、高效、自动化的减材制造工艺,可从塑料、金属、复合材料等广泛材料中制造可重复、质量一致的零件。广泛应用于航空航天、汽车、医疗等行业。 CNC 技术渊源可追溯至 1775 年工业家开发镗削工具生产蒸汽机缸体;现代计算雏形源于纺织业:1725 年 Basile Bouchon 用穿孔纸带编码数据,1805 年 Joseph Marie Jacquard 改用穿孔卡控制织机,是编程和自动化的先驱。 CNC 加工类型 三轴加工:铣削与车削 操作员输入指令后,三轴 CNC 机床沿 X(左右)、Y(前后)、Z(上下)三轴切削。CNC 铣削和车削是常见三轴加工。 三轴 CN
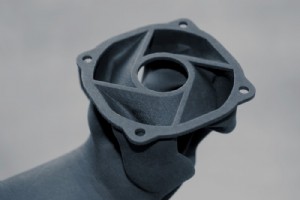
尼龙是一种强韧工程塑料,耐热、耐磨、耐摩擦、耐化学品。其半结晶微观结构提供优异的刚柔比,可与其他材料复合或增强以提升性能。应用跨纺织、开关外壳、食品包装等多个领域。 尼龙是优秀的 3D 打印材料,但需牢记关键考量和设计技巧以获最佳效果。以下按增材制造工艺拆解尼龙 3D 打印要点。 Multi Jet Fusion 打印尼龙 HP MJF 技术打印快、捕捉精细细节、尺寸精度高。工艺中 MJF 打印机铺粉,喷头喷洒熔融剂助粉末吸收红外能量成型。 MJF 打印尼龙关键考量: 壁厚 ≥ 1 mm;活动铰链壁厚 ≥ 0.3 mm 壁厚最小值及两特征间最小距离(通道间隙)≥ 0.762 mm 必须设计排
新年带来反思机会:审视影响当前环境的因素,洞察塑造制造业的力量。供应链曾是内行话题,疫情近两年来,供应链挑战与对策几乎天天登头条。制造业在适应中成长变革——不仅应对供应链问题,也适应消费需求变化,拥抱新工具技术。 基于此,行业专家梳理出 2022 年六大制造业关键趋势: 1. 更短、更简单的供应链 2020-2021 年大规模供应链中断后,企业将制造回迁本土,确保关键零部件可靠供应。汽车芯片等供应链仍挣扎于积压,企业将缩短供应链以降低运费、抵御未来中断。 2. 新产品开发周期缩短 企业持续寻求缩短开发周期以扩大业务、超越竞争对手。聚焦营收增长的企业通过快速推新品实现目标,快速开发周期带来更大增
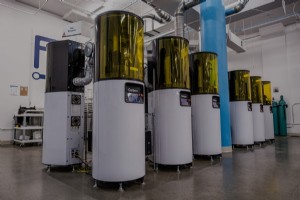
微型工厂利用尖端技术在优化位置生产零件,实现更短、更精简、更可持续的供应链。Fast Radius 首席科学家 Bill King 与首席执行官 Lou Rassey 近日对谈微型工厂对行业的影响。 对话实录 Bill: 我是 Fast Radius 首席科学家 Bill King,与 CEO Lou Rassey 在一起。什么是微型工厂? Lou: 微型工厂是最先进的制造设施,配备最先进设备、计量系统和工作流,实现工厂的灵活性和可扩展性。可视为“箱中工厂”,每个微型工厂有特定蓝图,涵盖物流流、信息流、数字编排及人员工作体系。蓝图可复制粘贴到全球各地,每个节点都是启动工厂的精确复制,使我们能在
Multi Jet Fusion (MJF) 利用增材技术高效生产最终用途尼龙零件。以下是设计团队的核对清单。 简介 什么是 Multi Jet Fusion? Multi Jet Fusion (MJF) 是一种工业级 3D 打印技术,可生产从功能原型到大批量生产的尼龙零件,具有卓越的设计自由度和力学性能。MJF 通过喷墨喷头在铺粉床上选择性喷布熔融剂和细节剂,再以连续扫描方式施加热能,逐层成型。与选择性激光烧结 (SLS) 使用激光不同,MJF 无需支撑结构,可制造内部流道、共打印组件等复杂几何,零件力学性能媲美注塑件,却无需昂贵模具。 面向制造的设计 (DFM) 对保证零件质量、良率、减
传统金属表面精加工是指在机加工后,使用研磨膏、羊毛轮、抛光海绵等工具对金属零件表面进行精加工。抛光旨在去除加工产生的划痕、碰伤等缺陷,提升表面光洁度和外观。 但金属抛光不仅关乎美观。金属表面随时间会因氧气、高温、使用等因素失去光泽。抛光获得的反射表面不仅改善外观,还能防止腐蚀、氧化等质量劣化引起的污染。 机械抛光 机械抛光利用物理工具和研磨剂去除金属表面的磨削纹、划痕、麻点等缺陷。常用材料包括研磨介质、平面轮、砂纸、羊毛轮、抛光海绵等。超精密抛光可能需要高速旋转转台等专用辅助工具。有时机械抛光作为电解抛光的前道工序。 机械抛光精度高、表面质量好,但属专业工艺,需熟练技师操作才能达最佳效果。 化
多材料注塑成型是一个统称,指将两种或多种不同材料结合形成单个塑料零件的任何注塑工艺。最常见的类型包括包胶成型和双色注塑成型。 包胶成型 包胶成型是将两种或多种不同热塑性塑料结合成统一产品的工艺。工程师先用硬质包胶材料成型基材,再将基材置于另一模具的包胶型腔中,然后将熔融包胶材料注入、覆盖或包裹基材。冷却后,材料通过化学键合或机械键合结合,赋予成品高强度和耐用性。虽然这增加了模具前期成本,但省去了后续装配工序,大幅降低人工和资源成本。 双色注塑成型 双色注塑成型(又称双射成型)可实现类似性能。两者区别在于:包胶需两副模具,双色成型仅需一副模具。双色成型时,第一种材料注入模具形成基材,固化冷却后由
聚乙烯是结晶结构可变的热塑性塑料。这种流行材料用于从购物袋、管道到假肢和其他医疗设备。有多个等级、类型、配方聚乙烯可用,决定用哪种类型前,必须了解每种材料性能、优势、劣势。以下是关于超高分子量聚乙烯 (UHMW或UHMWPE) 的全方位指南,从分子结构到众多用途。 什么是UHMW? 一种极高密度聚乙烯形式,UHMW是由长链组成的半结晶热塑性塑料。乙烯分子键合形成UHMW,因金属茂存在,UHMW分子比其他聚乙烯形式分子长得多。这些化合物可作催化剂,通常由正电荷金属离子夹在负电荷环戊二烯基阴离子间组成。 通过压缩成型、烧结、拉挤、凝胶纺丝,UHMW可生产成板、棒、条、管。虽然UHMW聚合1950年
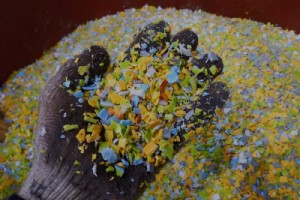
在制造业追求可持续性从未如此重要。据NASA,2016和2020并列有记录最暖年份,2020年5月大气二氧化碳(CO2)浓度达人类历史最高。2021年8月联合国气候小组报告:1.5摄氏度升温是人类不引发巨大动荡能生存上限——已记录1.1摄氏度升温。极端天气事件、剧烈温度变化、海平面上升进一步证明全球变暖真实危险。 可持续制造从环境角度值得追求,也利于商业。今年及未来,客户将用钱包投票给提供高质量零件产品且对地球更友好的公司。以下是五大关键可持续制造趋势。 1. 转向可回收材料 用回收材料制造减少世界塑料量、推向可持续生产。制造商用可回收材料还可降低运营成本和能源相关费用。 回收塑料时,原生塑料
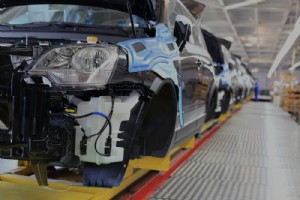
汽车行业正在变革。全球制造商正建立战略合作伙伴关系优化资产部署、增强供应链韧性、转向经常性收入流。结果,制造商开始将增材制造等尖端技术纳入汽车制造流程。深入了解汽车行业3D打印如何缩短产品开发生命周期、精简设计流程、降低成本等。 增材制造在汽车行业的效益 仅六年前,所有增材制造支出16.1%归因于汽车行业。预计2021年汽车行业将消耗约5.3亿美元3D打印材料,行业领袖预测2029年汽车行业3D打印将产生90亿美元收入。显然,汽车行业领袖创新者日益看到将增材纳入制造策略的效益。汽车行业增材制造四大关键优势: 1. 加速原型制作 原型制作是汽车设计过程关键部分。设计师不仅用精准缩比原型沟通想法,
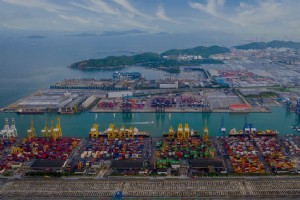
过去一年您可能经历过令人沮丧的发货延迟和剧增的运费,特别是从亚太地区发货零件。事实上,相比去年同期,运价高出五到六倍。 那么,为何发生这些发货延迟?剧增运费背后是什么?如何确保尽快收到零件?让我们探索当前航空海运现状,梳理制造业供应链问题,了解Fast Radius如何助您获取零件。 拆解全球供应链问题 宏观层面,航空海运面临巨大延误和价格飙涨。不仅是旺季,许多公司因疫情残留影响和新COVID-19限制遭遇供应链问题。台风、洪水、野火等自然灾害也影响货运市场,进一步拖慢供应链、减少运力。 企业还面临外国进口消费需求增长、劳动力短缺、空箱短缺、港口码头拥堵、库存水平滞后。供应链放缓、价格上涨随之
我们最近在Carbon数字光合成(DLS)微工厂机群中新增Carbon全新L1大幅面3D打印机。随资深应用与设计工程师Alex Pille一窥这台新机器究竟。 视频逐字稿 Fast Radius是全服务制造合作伙伴,专注为客户带来创新解决方案。 自2017年以来,我们内部拥有Carbon数字光合成技术,使我们能与Carbon建立强强合作伙伴关系,并建立高能力、可重复的零件生产流程。 Carbon最近发布大幅面L1打印机,我们兴奋地将其加入机群,提升为客户的生产能力。 我们是拥有L1的少数制造商之一,所以想给您机会一窥这项新技术究竟。 构建体积 首个关注领域是L1构建体积与M2(Carbon上一

表面处理是CNC加工工艺最后一步,对创建功能性美观CNC加工零件至关重要。给CNC加工表面施加处理可改善组件外观、去除缺陷多余材料、提供额外阻力或强度等。 CNC加工零件有许多不同表面处理选项,从机加工原状到阳极氧化、粉末涂层。本文将深入探讨喷砂处理,这是更实惠的表面处理选项之一。 什么是喷砂处理? 喷砂工艺使用喷砂介质——珠子——在高压下。高压推动珠子向表面清洁、抛光或粗糙化表面至所需处理。这些珠子从高压喷砂枪射向组件。珠子撞击表面时,冲击在表面产生均匀凹痕。喷砂处理可清洁腐蚀金属、去除纹理污染物等美学缺陷、为油漆和其他涂层准备零件。 您可用钢珠或玻璃珠进行喷砂表面处理。钢珠坚韧,常用于清洁
研究是材料选择过程不可避免部分——判断特定材料是否适合您的应用,需要尽职调查。通用材料描述可给您足够信息指明方向,如特定塑料是否适合海洋应用或金属是否易腐蚀。为深入理解特定材料,您需查阅其数据表。 材料数据表按性能描述各种材料,是产品团队极其有用工具。但若无工程或技术背景可能令人困惑。本文将帮助您解析材料数据表,以便材料选择时做明智决策。 深入材料数据表不同塑料材料性能前,重要的是理解报告的材料表性能多少取决于材料测试方式。因此,技术数据表上通常有规定测试条件的标准——如ASTM标准。以下是您需要知道的一切。 拉伸性能 拉伸性能是最常报告的力学材料性能,指示材料在拉伸载荷、力、应力下行为。一些
聚苯乙烯,缩写PS,最常见两种形式——泡沫,也称发泡或挤出聚苯乙烯,和刚性实心塑料。这两种PS形式物理性能不同,应用也不同。本文将聚焦Fast Radius提供的两种常见聚苯乙烯类型:实心和模塑聚苯乙烯。 实心PS是天然透明塑料,也轻量且制造廉价。这些特性促成聚苯乙烯跨行业流行,从家庭用品到制造机械。PS可与添加剂混合、与其他塑料共混或共聚以改善材料性能。这也使PS与注塑成型高度兼容。 什么是聚苯乙烯? 聚苯乙烯取决于聚合排列可为热塑性或热固性材料。热固性初成型后不可再熔融,但热塑性可多次熔融重用。因此,热塑性PS可用于注塑成型并随后回收。 两种最常用标准实心塑料聚苯乙烯为: 通用聚苯乙烯
决定用塑料制造零件通常简单,但确定最适合您塑料零件的制造类型可能更复杂。流行通用塑料常能通过多种工艺制造,为选择最适合应用的制造工艺创造机会。 零件设计需求和选定塑料只是选择制造类型时必须考虑的两个因素。产量、定制化、交期、所需公差、质量都影响CNC加工、某种增材制造或注塑成型是否为正确选择。值得注意的是,某些应用需要只能以一种方式制造的特定材料。 查看并下载塑料制造决策树,或继续阅读深入探讨可能影响您决策的三大核心因素。 产量与定制化 您要生产的零件数量——以及每个零件定制程度——将对哪种制造工艺最适合您的应用产生高层影响。 CNC加工和注塑成型等传统制造工艺涉及刀具成本,在小批量时可能过高
拆解一个制作精良的塑料组件,您会发现四周壁厚均匀。保持均匀壁厚是注塑设计最重要规则之一,可决定零件成败。什么是均匀壁厚?为何对生产如此重要?让我们深入探讨。 保持均匀壁厚的重要性 均匀壁厚意味着零件所有壁厚度相同。保持零件壁厚贯穿始终均匀有许多制造优势。一大优势是均匀壁厚促进零件间一致性,减少大批量和小批量注塑生产中每个零件的成型时间。均匀壁厚还能预防前期错误浪费时间资源、改善零件应力分布、减少材料用量降低成本、最小化生产后收缩。 注塑时确保均匀壁厚不仅为了促进更好零件和更精简生产。壁厚不均会引发一系列问题: 翘曲 —— 因缺乏壁厚均匀性导致收缩不均,引起零件形状扭曲弯曲。 流痕 —— 熔融
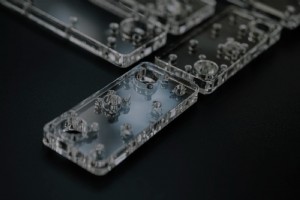
聚甲基丙烯酸甲酯 (PMMA) 是常用制造塑料。因高透明度,PMMA也称亚克力玻璃或有机玻璃。PMMA材料特性值得关注:它是高透光、玻璃状材料,提供高抗冲击和环境抵抗性,使其成为需要抗碎性的应用中真实玻璃的绝佳替代品。这包括飞机汽车挡风玻璃、建筑应用、电子、水族箱窗口、甚至医疗植入物。 鉴于PMMA广泛潜在应用和用途,产品团队充分了解这种通用材料内幕以最大化发挥其优势非常重要。以下是您需要知道的。 什么是聚甲基丙烯酸甲酯亚克力? PMMA,即poly(methyl methacrylate),分子式C5H8O2的无色透明聚合物。 PMMA通过聚合生产,将甲基丙烯酸甲酯单体与催化剂放入模具。这使
工程需求文档 (ERD) 是描述新组件目标和目的的陈述。与告诉工程师需要构建什么的产品需求文档 (PRD) 不同,ERD指定零件为何构建及其设计如何支撑目的。遵循ERD中概述的工程需求,工程师可确保构建的零件满足客户需求。使用ERD还能以多种方式精简生产: ERD用定义明确、一致的沟通促进协作、减少误解、保持所有人步调一致。 ERD帮助将大项目分解为小任务,易于委派或外包。 ERD可对照PRD检查,确保所有设计意图正确实施、所有产品目标达成。 一份写得好的ERD允许工程师和制造商回答关于零件设计和目的的关键问题,无需反复沟通。这带来更快、更高效的构建过程,节省时间和金钱。以下是撰写清晰有效
工业技术