亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
什么是纤维取向? 注塑中纤维取向指个体纤维排列方式,以促进纤维增强聚合物复合材料最优结构排列。注射材料流经模具时,纤维排列改变模腔几何体,直接影响机械性能。 纤维增强聚合物复合材料 (FRP) 由三部分组成——聚合物基体、纤维增强体、精细界面区。聚合物基体通常为热固性或热塑性,是将增强纤维在注塑期间固定就位的粘结剂。也决定复合材料降解性能如耐化学性或蠕变。若基体是肉、纤维增强是骨,二者共同形成强健肢体或复合材料。 FRP 以高力学性能、耐腐蚀耐磨、耐用、设计灵活著称。因此纤维增强聚合物复合材料在航空航天、生物医疗、海洋领域广泛应用,在牙科行业尤为普及。 工程师可通过混合匹配不同基体和增强纤维定
作者:Izzy de la Guardia,Fast Radius 应用工程师 全球大流行暴露供应链诸多脆弱性,也催生创新。特别是 3D 打印让专业人士和爱好者以空前速度和可及性将恐惧转化为行动。我们在开源呼吸器设计创建中亲历此过程。 以下回顾我们如何利用 3D 打印、跨职能团队、公司人脉网络,仅两周完成四个不同原型并进行三轮用户测试。 快速原型与用户测试 3 月中旬美国民众开始居家避险,Fast Radius 收到多份 3D 打印呼吸器请求,因 PPE 短缺担忧加剧。周五下午总经理 John Nanry 招募我领导设计应对。数小时后我们有首个可打印设计,灵感源自 Copper 3D 和 L
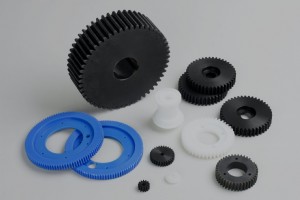
桥接工具,有时称快速工具,是快速制造生产所需工具的过程,让制造商在最终工具就绪前启动生产。 永久生产工具需经受反复使用,通常用硬钢制模具。这些模具产出高精准一致零件,但制造需数周和数万美元。 某些生产订单额外交付周期可能非显著因素,但供应不足或需求超预期时成为担忧。制造商可转向聚氨酯铸造等方法,在永久工具就绪前开始生产满足即时需求。 聚氨酯铸造如何简化生产流程 注塑成型大批量极具经济性,但小批量或高度定制零件成本高得惊人。聚氨酯铸造和其他软模工艺填补此空白,以高速和成本效益生产低批量零件。更有甚者,许多硅胶模具不到一天固化,而硬模制造准备生产需数周。 聚氨酯铸造,也称硅胶工具,用硅胶模具制作
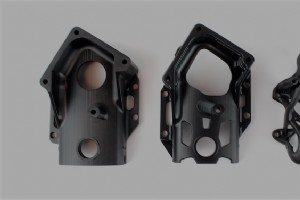
在最新 Fast Minute 视频中,我们分享如何用生成式设计优化 3D 打印零件形状。 视频逐字稿: 生成式设计是工程界最新热词,但绝非昙花一现。 让我们深入了解生成式设计是什么,以及它如何与 3D 打印协作创造更好设计。 生成式设计是一类优化零件形状的数字化工具。它结合快速仿真和强大优化算法,仅在需要的地方放置材料。 结果是复杂、有机外观结构,没有增材制造无法制造。 以此为机加工设计的示例零件为例。对比其生成式设计等效版本。 不仅外观酷炫,实际上是更好的零件。 想想在车辆上使用此零件——重量减轻可在其生命周期节省大量燃油费。 有各种方法用生成式设计工具改进设计。 联系我们开始吧。 准备
聚氨酯铸造是一种通用制造工艺,能以生产级质量持续产出柔性或刚性塑料零件,却无注塑成型相关费用。因此,聚氨酯铸造主要有两大用途:原型制作和不足以证明耗时硬模具成本合理的低批量生产。 铸造聚氨酯工艺始于主模型,可用 3D 打印、CNC 加工制作或客户提供。模型置于模具盒,注入液态硅胶过夜固化。硅胶块经手术式切割成两半,释放主模型并创建用于制作更多零件副本的模具。两半硅胶重组,型腔填充聚氨酯铸造树脂,模具置于加热真空室固化。最终结果是主模型 1:1 精确复制品,极少甚至无需后处理精加工。 聚氨酯铸造优势 因聚氨酯铸造创建主模型极精确复制品,服务于包括有关节或重叠特征、凸起或嵌入字母图案零件在内的多
模流分析指用软件模拟注塑生产周期。利用特定制造材料物理特性,软件能预测注塑过程中模具如何填充。 模流分析在设计阶段很有用,允许工程师在制造实际生产模具前测试原型潜在问题,如收缩、翘曲、凹痕、剪切应力、潜在气体陷阱、不当填充模式。还能预测模具在加压熔体注射和冷却过程中的反应,以及使用增强热塑性塑料时的纤维取向。 这些预测对工程师有用,可根据模拟调整模具,创建高质量、设计优化的零件。但模流分析软件可能昂贵。此外,某些应用分析可能非必要。模流分析对公差严、几何复杂、范围足大足以证明分析成本合理的项目尤其有益。 本文深入探讨模流分析为工程师和产品经理提供的关键技术和经济优势。 技术优势:模流分析与故
制造界“复杂几何体”指具有三维设计特征的零件,如倒扣、中空腔体、复杂内部结构。复杂几何体可镜像更圆润有机结构,历史上用铸造、CNC 铣削、CNC 车削等依赖直线刀具去除材料的传统方法极难或昂贵制造。 变通方案是制造多组件零件,制造后紧固组装。这些额外制造步骤快速推高生产成本和上市单件成本。 然而,增材制造工艺被证明是创建几何复杂零件更有效手段。因增材制造逐层添加材料成型,使工程师设计师能将涉及复杂几何体零件——甚至含开放内部空间——作为单件生产。 通过增材制造缓解成本、时间、资源损耗 因增材工艺从本构状态(如液体或粉末)而非材料块创建零件,复杂几何体零件可更高效创建,常在单次操作完成。 因此
“快速原型”(RP) 指产品生命周期设计阶段利用计算机辅助设计 (CAD) 快速制造实体产品。可贯穿从概念创建到最终测试的整个设计过程。有效快速原型帮助工程师早期规避陷阱,提升产品整体质量,加速上市。快速原型还能直接从 CAD 文件快速复现复杂几何体,无需模具。 原型分低保真和高保真两类。低保真原型是设计周期早期用的粗略模型,帮助设计师工程师理解概念形态功能,快速改进设计。高保真原型是最终设计近乎精确的表现,用于验证产品性能、外观和人因工程。 快速原型是增材制造主要优势之一,但很难知道用哪种 3D 打印。为减轻给定产品选择快速原型工艺的压力,我们拆解了六种最常用方法。 熔融沉积建模 (FDM
什么是 PLA 生物塑料? PLA 生物塑料由聚乳酸制成,一种透明热塑性脂肪族聚酯,源自可再生资源。PLA 等生物基塑料衍生自玉米、甘蔗、海藻甚至虾壳等生物质。PLA 还可生物降解,意指在自然环境中分解,仅留下生物质、二氧化碳和水。 重要的是,并非所有生物基塑料必可生物降解,反之亦然。PLA 生物塑料是唯一商业上同时具备生物基和可生物降解双重特性的生物塑料,也是极少数适合 3D 打印机的生物塑料之一。 PLA 生物塑料如何制造? PLA 生物塑料生产首步:将湿法磨粉玉米分离出玉米淀粉,与酸或酶混合加热。热量分解玉米淀粉产生右旋糖酐或玉米糖。 玉米糖经发酵产生 L-乳酸,即 PLA 主成分。乳
世界各国最终将从 COVID-19 应对转向复苏,但疫情影响即时显现且可能长期持续。除经济冲击外,因社交距离措施,地球经历快速短期变化,如全球温室气体减排、洛杉矶和旧金山等城市空气质量改善。 整个人口行为的骤变为环境创造意外红利。这些积极影响表明,我们能减轻对地球影响,防止未来全球气候危机。 目前制造业占所有温室气体排放的 21%,但我们在抗击 COVID-19 中学到的创新与应变经验,将帮助我们改进明天制造和移动事物的方式。以下是如何将危机中的创新应变应用于持续对抗气候变化。 供应链创新 COVID-19 导致运营停摆,传统供应链广泛中断,迫使制造商以创新新方式适应不断变化的局面。这些不确
作者:John Nanry,Fast Radius 联合创始人兼总经理 制造业领导者正面对当前紧急局势的迫切性。我们经历着毕生未见的供需波动,COVID-19 大流行将在数月内严重冲击社会经济,残留影响可能跨越数年乃至数十年。 虽无历史先例可循,制造商有两大明确义务:第一,快速转产拯救生命的医疗设备,救治病患、守护民众安全。第二,为客户、员工、股东及整体经济健康维持业务运转。 清晰解决方案难觅,但有个好消息。数字化制造,特别是工业级 3D 打印,提供企业当前可用的优势,在满足新旧需求的同时降低经营风险。以下是三大优势。 小批量生产 许多企业核心产品需求降温,收入减少使资本成本、最小起订量 (
机械工艺 拉丝 许多金属零件因制造工艺产生粗糙边缘、毛刺或其他表面瑕疵。去除这些缺陷的有效方法是拉丝,利用研磨带或钢丝刷赋予零件表面均匀平行纹理。 抛光 抛光用布轮打磨零件表面,产生光亮光滑无纹理表面,适合装饰件。抛光也可倒圆边缘。因布轮触达限制,复杂或易碎零件或有凹陷特征的零件可能更适合其他表面处理工艺。 滚桶抛光 滚桶抛光将零件置于装有水和研磨介质(钢、塑料、陶瓷或天然材料,各种形状尺寸)的大桶中搅拌,去除毛刺。该工艺及振动碗抛光通过形成圆角(圆半径)抛光光滑零件,包括潜在锐边。滚桶抛光在生产后、额外电镀或表面处理前进行。 喷砂/珠喷 研磨喷射工艺用高压砂流或玻璃珠去除基材表面杂质
热塑性塑料:您需要知道的 力学/化学性能 热塑性塑料是指熔点较低的塑料材料,受热熔融、冷却固化,冷却后可重熔或重塑。固化过程完全可逆,且不损害材料物理完整性。 热塑性塑料通常以颗粒形式储存,便于注塑时熔融。常见热塑性塑料包括亚克力、聚酯、尼龙和 PVC。 尼龙: 尼龙提供强度和耐磨性的独特组合,使这类材料非常适合多种应用。 TPE 和 TPU: 当产品设计师和工程师希望零件具有减震或高抗冲击强度等特性时,常转向热塑性弹性体聚合物。 ULTEM (PEI): ULTEM® 是获批用于航空航天领域的极少数树脂之一,也是市场上最通用的塑料之一。 热塑性塑料优势 热塑性塑料强度高、耐收缩、相对
CNC 加工零件常见表面处理 机加工原始表面 CNC 加工完成后立即产生“机加工原始”或“铣削原始”表面。零件会有细微但可见的刀痕和瑕疵。平均表面粗糙度约 3.2 μm。原始表面零件尺寸公差最严、生产成本极低,因无需后处理。 此表面适合更关注尺寸完整性而非美观的场景。但原始表面零件防护性不强。其粗糙度和无保护涂层使其易磕碰、擦伤、划伤。 阳极氧化 阳极氧化是电化学工艺,增厚 CNC 零件天然氧化层,使其更厚、更致密、不导电、更耐用。 此工艺仅适用于铝或钛合金,因其导电性好。阳极氧化时,合金浸入酸性电解液槽作为阳极。阴极置入阳极氧化槽并通电,电解质氧离子与合金原子在零件表面结合。 阳极氧化分
最常用注塑材料 丙烯腈-丁二烯-苯乙烯 (ABS) 这种坚韧、抗冲击的塑料广泛应用于化妆品到电脑等行业。除相对廉价外,ABS 还具有高尺寸稳定性——即耐温度和稳定性变化——且制造后收缩率低于其他材料,同时提供良好耐化学性。 这些物理特性使 ABS 成为手持设备零件的热门选择,如手机和电动工具模具。考虑 ABS 时需注意两个潜在问题。首先,ABS 易产生熔接线——制造过程中两股塑料熔体汇合处。此外,零件冷却过程中的局部收缩可能产生凹痕和空洞。通过策略性调整零件设计或使用 ABS-聚碳酸酯共混材料可避免这些问题。 聚碳酸酯 (PC) PC 坚固、极耐冲击和耐热,是一种透明塑料,收缩率低、尺寸稳
采用 CNC 加工制作主模型 CNC 加工是减材制造工艺,利用切削工具或钻头从较大块材料去除材料成型零件。CNC 加工主模型使用工具板,或可快速轻松切割成型的可加工材料板。多块工具板可固定在一起制作大型主模型,使 CNC 加工成为用于金属或塑料铸造模型或原型制作的有用工艺。 工具板类型包括聚氨酯、环氧、聚氨酯和 Renshape。这些工具板密度范围广,通常质量轻,适用于汽车原型、铸造模型和快速模具应用。某些品种耐高温,在制作飞机、汽车、船舶等工业生产零件的主模型时具有优势。 CNC 加工主模型能比 3D 打印对应件满足更严格的尺寸公差要求,适用于航空航天和医疗零件等尺寸变化要求极小的模具制造。
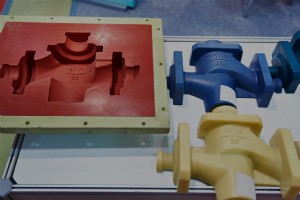
什么是软模具? 软模具是一种经济高效的模具方法,常用于铸造聚氨酯模塑,让制造商以高速生产中低批量零件。硅胶是铸造聚氨酯最常用的软模材料,是原型制作和小批量生产的理想制造工艺。 软模具优势之一是材料要求灵活,制造商可使用材料而无需过多担心兼容性。 该方法适合原型制作或任何需要功能性强、表面光滑的简单产品项目。软模具也是制造复杂模具图案的首选方法,这些图案用其他方法可能耗时过长。 然而软模具也有局限。顾名思义,软模材料必须柔软,因此往往缺乏硬模具工具的耐用性或耐磨性。例如硅胶模具可能只能生产 25 个零件就需更换新模。模具完成后也很难修改软模。 什么是硬模具? 硬模具是常用于注塑成型的模具方法。
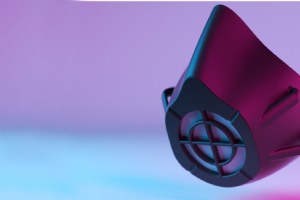
本面罩设计用于丝材挤出式个人级 3D 打印机。从此页面可下载包含 STL 文件和面罩信息的包,包括制作和组装方法。 面罩本身不是过滤器。面罩上有插入过滤器的位置。 本面罩未经测试、批准或证明能延缓或预防 COVID-19 传播,不适用于医疗用途。 制作面罩所用设备: 个人 3D 打印机 PLA 密封材料 过滤器 松紧带 聚氨酯或环氧密封剂 点此下载文件。下载即表示同意我们的条款和条件。 这是一个进行中的开源项目,欢迎您贡献。随时分享您的设计改进,我们可能将其纳入下一版面罩。 请发布您的面罩照片并在 Twitter 和 Instagram 上 @fastradius。有任何问题或反馈请联系我
数字化设计的进步 数字化设计和仿真工具改变了工程师和设计师的工作方式。过去几十年,随着算力变得更廉价易得,这些工具变得更快、功能更丰富。五到十年前需在超级计算机或高性能集群运行的大型问题,现在笔记本电脑即可运行。 同时,计算机科学家构建了算法和优化方案,如机器学习和人工智能,能处理大数据集、解决包含数千至数百万变量的复杂问题。 越来越多的工程软件公司将生成式设计功能内置到基础 CAD 包中,或作为简单插件提供。其他情况下,生成式设计和拓扑优化工具内置于仿真包中。 仿真包通常比 CAD 插件提供更多开关和控制,但也要求运行有限元分析包的专业知识。这些程序已显著改进,用户反馈使其变得更好、更实用。
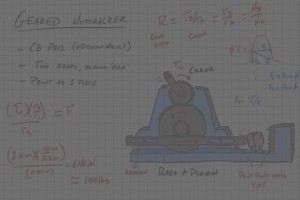
Fast Radius 高度重视节日氛围,也致力于“让新事物成为可能”的使命。 这个 12 月,我们将节日精神与增材制造专长结合,打造属于我们的节日经典:胡桃夹子。最终产品完全无法用任何传统制造方法制作。而且,它真的能夹碎核桃。以下是我们的做法。 设计 设计过程从评估多种夹核桃方法开始。 最终我们选择了齿条齿轮机构,将小齿轮(齿轮)的旋转运动转化为齿条(压碎核桃的杆)的直线运动。 这一设计让工程师有机会展示增材制造设计 (DfAM) 专长;我们将胡桃夹子作为单一 3D 打印件制造,而非传统制造需要的 12 个以上零件。 设计工程 确定可将胡桃夹子所有部件——齿轮、曲柄、齿条、手柄——整合为
工业技术