亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
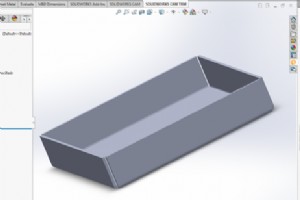
设计-报价-下单-制造-交付本应丝滑,实则常卡在各环节数天甚至数周等待。报价仅为“粗估”、批价后涨价、终审“不可制造”导致返工超支,是工程团队噩梦。 Protolabs 推出 **eRapid 免费 SolidWorks 插件**,重塑钣金报价下单体验: 起因:工程师最关心“何时拿到、多少钱” 立志“小时级报价”,eRapid 嵌入 SolidWorks 工具栏,**无需导出上传、无需等销售、无需周级等待**,全流程 CAD 环境内闭环。算法驱动报价,每次一致精准。 无缝集成与即时 DFM 反馈 下载自动集成工具栏,不离开 CAD 系统。 选中零件/装配体 → 即时获价。 **设计阶段
钣金双件连接,焊接与铆接各有千秋。理解差异才能做出结构更强、寿命更长的设计。 焊接优势 打磨抛光后表面平整美观;**设计自由度高**——无需为铆钉/点焊预留法兰,几何更灵活;本质形成**永久性冶金结合**。 铆接优势 异材连接无压力: 铝接钢、不锈钢接镀锌均可。 单面操作: 主流 POP/盲铆钉,单面可及即可安装。 极速无后处理: 比螺丝螺母更快,永久连接无需清理。 焊接局限 耗时、依赖高技能焊工(成本交期双增);热变形变色风险(尤薄板);需表面处理与焊后清理。 铆接局限 铆钉头始终可见,沉头仍微凸,极致美观场景受限。 孔位需离边缘足够距离保结构强度;需预留铆枪空间,内部位置可能
COVID-19 公卫危机催迫医疗器械研发提速。材料选择是设计前端关键环节,选项多虽好但决策更复杂。本文梳理最适配医疗应用的医疗级材料。 核心医疗级材料矩阵 高温工程塑料 PEEK/PEI (Ultem): 耐高温、抗蠕变、耐高压灭菌/化学灭菌。 医疗级硅胶 Dow Corning QP1-250: 优异热/化学/电性能与生物相容性,适配皮肤接触应用(如呼吸机面罩)。 Carbon DLS RPU/FPU: 刚性/半刚性聚氨酯,3D 打印功能件,适配后期原型与终端器械。 MicroFine™ 微分辨率材料(绿/灰): Protolabs 独家,0.0635 mm (0.0025 in.)
弹性体分子间作用力弱,受力变形、去力复原,适合制造密封件、垫圈、弹簧(注塑/3D 打印均可)。典型应用:O 圈密封、手机壳软胶防摔缓冲、压力锅盖密封圈、跑鞋中底。 应用分静态(装配后无相对运动,如粉尘密封 O 圈)与动态(反复压缩释放,如跑鞋中底每步压缩)。无论哪类,**蠕变**不可避免。 蠕变:弹性恢复的渐进式失效 首次使用即开始:橡皮筋松开变长、阁楼旧照片橡皮筋因老化变脆碎裂。影响因素多维: 机械循环应力 → 跑鞋中底失效需定期换鞋 热胀冷缩循环 → 发动机缸垫周期性更换 UV 辐射 → 遥控器按键老化 化学介质+高温+杂质 → 压力锅密封圈综合失效 应力松弛:功能失效的终点 累
阳极氧化与铬酸盐转化膜是铝、钛机加工/钣金件防磨损防腐蚀的主流方案,亦适用钢、不锈钢、铜等,并能显著提升外观质感。 阳极氧化原理 以铝为例:铝倾向获电子达稳态。阳极氧化将铝置酸性电解液中作**阳极**(故名),通电后氧离子向阳极迁移与铝结合,生成**增厚氧化铝保护层**,赋予耐磨耐腐蚀性。多孔结构可染色,封孔后色泽持久——如工具箱多色手电筒,换十几节电池也不见锈蚀。 Protolabs 阳极氧化服务分级 钣金件: Class 1(本色)、Class 2(黑色) 机加工件: Class 1、Class 2、Type II 全流程 **RoHS 合规**(限汞、铅、镉、六价铬、PBB、PB
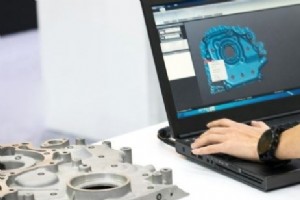
3D 设计演进深度重塑数字化制造。3D CAD 带来更丰富设计语境、极低错误率、极速制造通道。优秀设计的本质:以最简最快路径将创意转化为产品,3D CAD 正是关键赋能器。 2D 图纸向 3D CAD 模型转型 2D 图纸含基础制造信息,但解读易生歧义、报价周期长。3D CAD 已成行业金标准。ZVerse 常遇场景:遗留零件无图档、新件需拓扑优化、突发断供急需逆向建模——**无 3D CAD 甚至无法获取报价**。 拥有 CAD 模型即掌握主动权:即时报价、自主掌控生产节奏、可跑仿真测试。**ZVerse CAD-as-a-Service (CADaaS)** 更进一步:专业设计师协同客

3D 打印可实现活动铰链,但需遵循特定工艺、材料与设计规则。 工艺选择 Protolabs 提供 SLS 与 SLA 两大热塑性/类热塑性工艺,**仅 SLS 可制造功能性活动铰链**。 材料与退火关键工艺 首选 PA11 Black (Nylon 11):断裂伸长率 (EB) 14-51% 次选 PA12 White:EB 24% SLA 材料中最柔性的 Somos 9120 EB 仅 15-25%,**不推荐**用于活动铰链 关键后处理——退火定型: 铰链方向/摆动范围确定后,将零件加热至 121-135°C (250-275°F) 并在预期运动范围内反复折叠。这使材料拉伸而非断裂
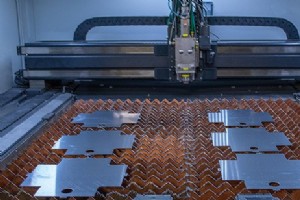
60 年前激光还是科幻,如今无处不在。制造领域核心优势:**极高精度、计算机控制、最小热影响区**。Protolabs 同时部署 CO₂ 与光纤激光,支撑钣金快速交付。 激光原理 LASER = 受激辐射光放大。激发原子跃迁释放同波长同相位相干光,经透镜聚焦成高能光束。切割能力取决于:**功率 (kW) 与聚焦光斑大小**。激光有切缝宽度,虽远小于传统切割,但设计时仍需补偿。 CO₂ vs 光纤激光 两者 1963/64 年同期发明,CO₂ 商用更早,光纤 80 年代才进入制造。光纤激光优势: 薄板切割更快、高反材料(铜/铝)吸收率高、无反射镜运动部件维护成本低、同功耗切割功率更强。CO₂
钣金件远不止剪切折弯。设计时须兼顾:材料特性与使用环境(错选材料/镀层导致腐蚀失效)、外观需求(工业风还是品牌色)、装配结构完整性。表面处理是核心。 防护类:化学转化膜 铁遇水生锈(Fe₂O₃),钣金多含铁,不防护必腐蚀。正确镀层规格是关键——涂层不一定适用所有金属,选错会延误生产。 锌镀/镀锌 锌与钢化学结合,牺牲阳极保护基体。热镀锌表面锌花银灰;锌铁合金哑光可后涂漆。热镀锌/锌铁合金不可焊接(释放剧毒),可先焊冷轧钢再镀锌。电镀锌分酸性(快、覆盖好、均匀性差)与碱性(慢、均匀、延展性好)两种。 铬酸盐转化膜 赋予铝、锌、锡、银、镁、镉导电性+防腐,膜色透明至黄色,可作底漆。钢铁基材不
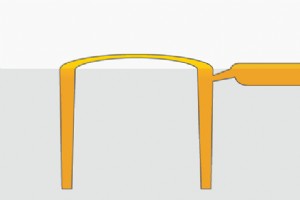
注塑模具设计中,浇口控制熔体流入型腔。浇口类型多样:最常见边浇口、热流道浇口,以及本文重点的潜伏浇口(又称针点/柱浇口)。Protolabs 可为客户模具设计加工潜伏浇口,实现自动剪切脱浇、浇口痕迹美观一致,避免传统浇口人工修整带来的变异与明显痕迹。 潜伏浇口定义 潜伏浇口倾斜加工于分模面下方,顶出时利用顶出力使浇口在剪切边自动剪离,无需人工修整浇口系统。 适配材料 并非所有材料适用。要求材料具备: 可在剪切边剪切(过软材料无法剪切) 浇道有足够韧性随顶出脱模(过脆材料易折断) 低磨损性(高磨损料会迅速钝化剪切刃,大幅缩短浇口寿命) 兼容材料: ABS、PP、ABS/PC、HDPE、P
注塑件后处理可提升力学性能、改善表面质量、辅助装配或实现个性化定制。更大优势:原型、量产、后处理全流程单一供应商完成,供应链更精简。 表面处理与着色 定制配色: 支持潘通色号或客供色板(不接受金属色、荧光色、增亮剂),流程简捷高效。 模具纹理: 采用 Mold-Tech 行业标准纹理,高度可定制,交期通常增加 9 个工作日。 零件标识 移印: 二维图像(如 Logo)转印至三维曲面。需审核尺寸、颜色、复杂度;提供带位置标注的 2D 图及 AI 源文件。最激进可印纹理 PM-TI、MT11010。仅限 ABS、PC、ABS/PC 材料。交期 +3 个工作日起。 激光蚀刻: 作用于模具或
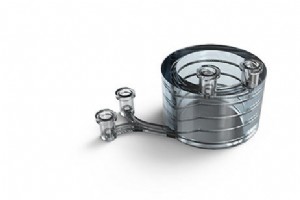
传统 CNC 加工或注塑难以小批量制造“芯片实验室”类微流控器件,Protolabs 以 SLA 3D 打印专攻此类需求。微流控要求极平表面、透明薄浅特征,模具铣削抛光难度大、注塑压力易倒圆棱角、顶针更影响表面质量。虽仍提供微流控注塑服务,但建议先咨询客户服务工程师。 为何选择 3D 打印制造微流控? SLA 以紫外激光在热固性树脂(主用 Somos WaterShed XC 11122)表面逐层固化,无顶针干扰。高分辨率 SLA 可达 0.0508 mm (0.002 in.) 层厚,满足微流控精度需求。建议通道截面 ≥ 0.635 mm (0.025 in.) 方壁厚 X/Y ≥ 0.1
3D 打印分辨率直接决定最小特征尺寸、表面质量与成本。Protolabs 提供普通、高、微米三级 SLA 分辨率:普通分辨率适用于大多数零件;细节约 0.127 mm (0.005 in.) 需高分辨率;而极小特征达 0.0635 mm (0.0025 in.) 时,则需微米分辨率配合独家材料 MicroFine™。 MicroFine™ 以 0.0254 mm (0.001 in.) 层厚成型,最大构件尺寸 127×127×63.5 mm,公差极紧,典型零件多在 25.4 mm 立方体以内。 SLA 技术与构建流程 MicroFine 部件在经优化改装的 3D Systems Viper
工业级 3D 打印的高精度与可重复性,使其成为功能原型验证的高效精准手段;而塑料注塑成型长期以来则是数万件以上大批量生产的低成本、高效率首选。两者在产品全生命周期中形成天然互补:前期用 3D 打印快速迭代、规避设计风险,后期转向注塑实现量产爬坡。多年来,这已成为无数产品开发的标准路径。 Protolabs 在航空航天、国防、医疗器械等领域积累了大量成功案例。值得注意的是,DMLS(金属激光烧结)、SLS(尼龙激光烧结)、MJF(多喷嘴融合)等增材工艺已可直接生产终端功能件,但考虑到大批量下的成本与效率优势,从 3D 打印原型过渡到注塑成型仍是主流选择。 选择这条路径时,需重点关注以下五大设
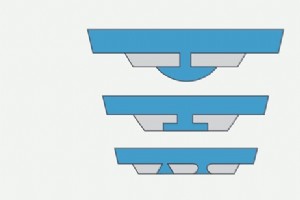
包胶成型并非新工艺,但关于如何为这种双组分工艺进行设计,仍存在不少困惑。其中最大的考量因素之一便是结合。虽然可用于包胶的材料种类繁多,但若缺乏化学键合或机械咬合,某些包胶零件难以经受时间的考验。 化学键合 该工艺利用两种化学兼容的材料共同成型,形成牢固的化学键合。需注意的是,并非所有材料都能良好配合。下方的兼容性图表标明了主要热塑性与热固性材料推荐采用化学键合还是机械结合。 机械咬合 当材料不兼容、无法达到所需结合强度,或需确保材料在反复使用中不剥离时,设计机械咬合结构(通过物理结构将包胶料锁定在基材上)便成为最佳选择。实现方式多样(见示例),建议与制造商深入探讨方案。 包胶材料兼容性对
传统注塑成型通常使用钢模,可生产数百万零件,但制模常需数月且资本投入$50,000以上。但如果生产需求要求较小数量呢?这就是铝模的理想用武之地。以下是钢模和铝模的快速差异对比。 铝模低量产 模具制造和零件生产在15天或更短时间内完成 制造成本低,模具起价约$1,500 生产数量高达10,000件或更多;视材料类型和几何形状,某些模具可生产数十万件 简化模具设计减少制造时间和成本 单/多型腔工具:视零件尺寸和复杂度,可实现1/2/4/8型腔模具 热塑性和热固性材料与大批量生产材料相同;100多种材料可用,包括ABS、PC、PP、LCP、POM和液态硅橡胶 无维护费,模具损坏终身免费更换 散热
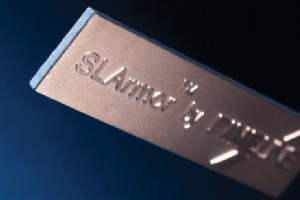
工业3D打印快速创建功能性塑料零件,但零件往往可通过改善外观和功能的二次操作获益。 提升性能 因分层、公差和材料过度固化,3D打印中螺纹成型效果不佳。改善螺纹性能的一个选项是构建完成后对孔进行攻丝或螺纹加工——提供光滑螺纹和增强性能。或者安装螺纹嵌件进一步提高强度。对于立体光刻 (SL),我们通过粘接安装螺纹嵌件;对于选择性激光烧结 (SLS),我们热熔嵌入,因为SLS使用商业级热塑性尼龙。 另一种提升零件性能的方式是对SL零件进行镀镍 (SLArmor),提供更高耐热和机械性能。当您需要零件模仿压铸铝等时,可在ProtoQuote中选择SLArmor。SLArmor可施加几种不同表面光洁度
随着HP全新技术多喷嘴融合的推出,3D打印能力持续演进。这种增材制造工艺采用独特方法从热塑性尼龙粉末构建零件,实现更快构建时间、更高精度和整个零件更一致的机械性能。 如果您认为这听起来与选择性激光烧结 (SLS) 非常相似,您没搞错。但这两种技术有一些差异,在做出制造选择前应了解。 多喷嘴融合如何构建零件 多喷嘴融合使用喷墨阵列在尼龙粉末床上选择性喷涂熔融剂和细节剂,由加热元件熔融成固体。一层构建后,新鲜粉末铺在上层,下一阶段继续直到零件完成。 该工艺使用工程级尼龙12粉末,因此零件耐用、适合功能测试和最终用途。多喷嘴融合的加速构建速度最终导致制造成本降低。 并排对比 多喷嘴融合并不完全取代
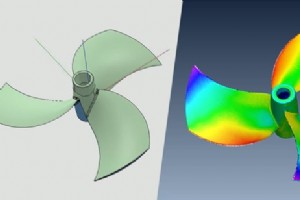
产品制造信息(PMI)是数字化检验报告的关键。PMI是包含在3D CAD文件中的任何非几何数据。不依赖2D图纸或数字文档传达工程制造数据,而是将所有数据嵌入原始CAD文件。我们进行数字化检验所需的仅是识别设计最关键特征并指定这些尺寸公差的适当PMI数据。 PMI帮助将数字主线延伸至生产后一直贯穿检验,但其影响远超质量检验报告。正如ASME数字产品定义数据实践所述,制造业整体正朝着从设计到生产的自动化和数字化标准化方法迈进。 数字制造技术持续采用和更强大软件将导致对基于模型定义(MBD)的更大需求,并强化设计、生产和检验间的联系。 Protolabs数字化检验 数字化检验报告是支持
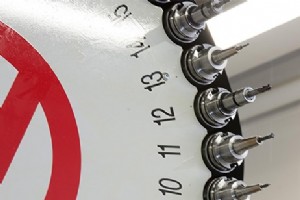
类似我们的注塑服务,Protolabs的CNC加工有点非传统。为尽可能快速加工零件,我们开发了自动化流程进行报价、分析可制造性、生成刀具路径。此外,标准化刀具库帮助我们精简加工中心操作并提升循环时间。 为何采用有限刀具库? 小型机加工车间会寻找加工零件几何形状的确切刀具——某些情况下自制刀具——我们在加工过程中使用有限的标准化刀具库。 为什么这么做?用一个词——速度。我们将材料分组为相似类别,并为每类配备包含各种立铣刀和钻头的标准刀具库。这意味着我们能更快加工零件,为您节省数周开发时间并降低制造成本。这种精心挑选的刀具组合旨在适应尽可能多的零件几何形状,同时保持产品开发人员常需的快速周转时间。
工业技术