亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
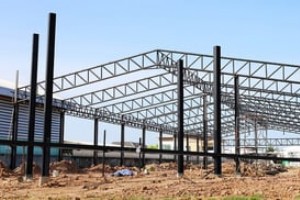
标准预制钢结构建筑由多个组件构成,经钢结构加工厂设计制造后运至现场组装。每个组件由内部工程师设计,预切割、预焊接、预钻孔,实现高效装配。 主体框架:建筑脊梁 主体框架由多组件构成,可按预算与需求定制: 刚架:建筑长度决定两个或更多刚架数量。内部刚架支撑相邻两跨各一半。刚架间距称「跨距」。 梁柱:每刚架含两根柱(通常工字钢),可直/锥形。 屋架/椽条:每刚架含两椽条,与柱构成建筑基本形态。 桁架与桁梁:桁架为屋面/上层楼板提供替代支撑,上下弦杆间布置支撑杆件。支撑楼层的水平梁称桁梁。 单坡/附属坡:刚架风格变体,决定主体框架造型。 次体框架:量身定制的结构稳定体系 所有次体框架按建筑尺寸、
钢结构建筑因建造快、跨度大、可回收、抗震好等优势,已成现代工业、商业、公共、高层建筑主流选择。但围绕“易锈、隔热差、怕雷、贵、难改、屏蔽信号”等六大谣言长期流传,误导决策。本文用工程科学与实测数据,逐一粉碎谣言,还原钢结构真实性能画像。 谣言一:钢结构极易生锈,维护成本高得吓人 真相: 腐蚀可控、可设计、可全周期管理。 镀锌保护: 热浸镀锌(≥85μm)在C3-C4环境首次维护寿命达20-40年(ISO 14713),全周期成本远低于混凝土修补; 涂装体系: 环氧富锌底漆+环氧云铁中间漆+聚氨酯/氟碳面漆,干膜250-400μm,C5环境寿命15-25年; 阴极保护/不锈钢/耐候钢: 极端环
经济下行期,成本控制是企业生存本能。但在钢结构加工领域,**“最低报价 ≠ 最低总成本”**是铁律。本文深度剖析廉价加工背后的隐性成本陷阱,建立基于全生命周期价值的供应商评价体系,守护项目核心利益。 廉价报价背后的七大隐性成本炸弹 隐性成本项目典型表现量化影响(典型案例)根因 交付延期/工期失控排产挤占、材料欠货、工艺返工、检验不合格返修、分包协调失控工期延迟30-100% → 主工程窗口期错失、罚款/违约金/停工损失日均数万-百万元无成熟排产系统/供应链管控/质量体系/项目管理能力 材料偷工减料/以次充好钢材牌号/规格/力学性能不达标、焊材/油漆/螺栓降级、假冒证书/复印件替代原件结构安全
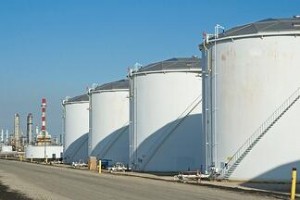
API 620与API 650是石油、化工、能源行业大型钢制储罐的两大核心标准。选对标准,关乎储罐安全、合规、成本与全周期性能。本文从配置差异、设计参数边界、工况匹配逻辑、全周期成本、工程避坑五维度,构建专业选型决策框架。 标准定位与适用边界:一目了然 维度API 620 《大型焊接低压储罐规范》API 650 《焊接钢制储油罐规范》核心差异本质 设计压力范围低压至中压:内压 ≤ 15 psig (1.03 bar) 可设计至 250 psig (17.2 bar) 附录R常压/微正压:顶部压力 ≤ 2.5 psig (0.17 bar) 附录F可至 15 psigAPI 620 覆盖压力范
“镀锌钢还是不锈钢?”这是结构工程、设备制造、建筑装饰、管道系统等几乎所有钢结构项目面临的经典选材难题。没有绝对的“更好”,只有“更适合”。本文从材质本质、性能边界、成本全貌、决策矩阵、避坑实战五维度,为您构建科学选材框架。 材质本质解码:保护机制的根本差异 维度镀锌钢不锈钢 防腐原理牺牲阳极保护:锌层(η相/δ相/Γ相/ζ相)优先腐蚀保护基体钢。锌层厚度(μm)直接决定保护寿命。自钝化保护:Cr≥10.5%形成致密Cr₂O₃钝化膜,隔绝介质。合金元素(Ni, Mo, N, Cu, Ti等)强化膜稳定性。 核心成分基体:Q235/Q345/45#等碳钢/低合金钢镀层:热浸锌(45-300μm
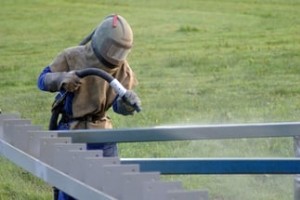
喷砂(砂blasting)是金属表面涂装前最关键的预处理工序。SSPC-SP6(商业级喷砂)与SSPC-SP10(近白级喷砂)是工业涂装领域最常用的两大表面清洁度标准。本文从标准定义、验收标准、应用场景、成本效益、质量控制五维度深度对比,助力工程师精准选标、高效验收。 标准背景与权威依据 发布机构: SSPC(防护涂层协会)与NACE International(国际腐蚀工程师协会)联合发布; 标准编号: SSPC-SP6 / NACE No.3 (商业级);SSPC-SP10 / NACE No.2 (近白级); 核心目的: 规定钢表面喷砂清洁度等级,确保涂层附着力、耐久性,防止腐蚀失效;
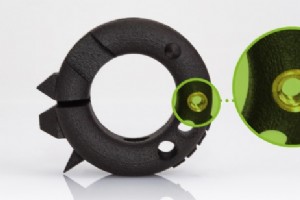
核心认知:**螺纹/嵌件可行性取决于零件材料与嵌件材料的性能匹配**;次要原则:**优先设计标准规格丝锥/嵌件**。 SLS/MJF 尼龙件 + 黄铜热熔嵌件 黄铜软、退火温度低。预热黄铜嵌件(烙铁快速加热)热压入孔,尼龙熔流填充空隙冷却锁紧,**极大提升耐用性**。亦可选铝/不锈钢嵌件。 热熔嵌件拉拔强度实测 小嵌件(接触面积大) 3100 N (700 lbf) **同规格长嵌件比短嵌件强 ~30%** 建议实测验证特定工况(突发/循环/偏心载荷) SLA 件 + 压入嵌件 + 环氧胶加固 SLA 树脂脆性大,不适热熔。**标准压入嵌件 + 环氧胶粘接**增强可靠性。 直接攻
机加工表面(As-machined)常含刀纹,虽多场景够用,但美观/功能常需二次处理:更精密加工或后处理工艺。 Ra 粗糙度基准 **Ra(算术平均粗糙度)**,µin 单位。铸铁锅 ~2000 µin;哈勃望远镜镜面 → 0(纳米级缺陷曾需修复)。机加工件介于两者间。标准件 Ra 60-65 可见刀纹但手感不粗;慢工精加工可达 Ra 32。去毛刺为标配;塑料件保留加工面;金属件可选更多。 更光滑面:珩磨 vs 拉纹 拉纹: 多级渐细磨料带反复拉拔,Ra 4-32。 珩磨: 类似但设备不同,Ra 2-16,**天文望远镜镜面级工艺**。两者光洁度重叠,设备/成本/工序差异导致选型不同。
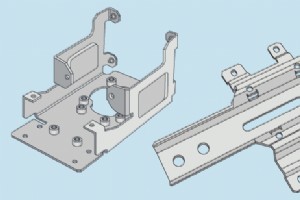
钣金棱角处理非纯美观:**倒角(斜角)与圆角(圆弧)**双管齐下,消除激光熔渣/冲切毛刺带来的锐利隐患。 五大核心理由 安全第一: 原始切割边极锐利,去毛刺仅缓解。**倒圆/倒角彻底消除割手/夹手风险**,员工客户双保险。 装配配合: 支架/外壳/面板常作末端装配连接件,圆角倒角利配合。 间隙通透: 90° 尖角易干涉,倒角/圆角让嵌套装配顺滑。 美观专业: 低成本换高颜值,性价比极高。 工艺选型决策: 倒角**仅能机加工**;圆角钣金成型即可实现。偏好工艺定取舍。 倒角角度限定:**60°/82°/90°/120°** 四档可选。 倒角通常**增时增本**,圆角通常更经济。 应用
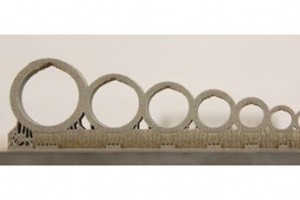
3D 打印非“想打啥打啥”。**美学+功能+结构寿命+工艺约束**四维平衡,才是我们爱看的设计。 孔/通道:打破圆孔思维定势 受加工习惯影响易默认圆孔。**增材制造通道可任意形状**(菱形/带加强筋圆孔/水滴形/倒心形),只需满足自支撑构建。罗马拱券启示:拱顶石对抗重力,通道形状设计同理。 内圆角法则:光滑过渡泄应力 **尽可能加内圆角**。光滑轮廓既美观又释放打印应力,避免突变壁厚导致层位移。追求有机曲线。 45° 自支撑法则:重力与支撑的博弈 下表面夹角 <45°(更平)→剧烈阶梯效应+必需支撑。**牢记 45° 阈值**,设计自支撑几何。 部件融合:单件化重构装配逻辑 厌倦五金连
年审数万 CNC CAD,瞬间识别懂工艺的设计。懂工艺=高效出件=双赢。以下是我们眼中的“教科书级”设计特征。 铣削 vs 车削:几何决定工艺 高旋转对称件→车削(车床,工件旋转、刀具刮削);高方正/正交件→铣削(刀具旋转、工件固定)。两者精准互逆。复杂件常需**车铣复合**,CAD 应隐含工艺意图。 内角圆角化:圆刀切不出直角 球头铣天生切不出 90° 内角。**主动加圆角**=懂工艺=省钱(避免小刀具逼近直角的高昂成本)。我们乐见宽圆角,美观又省本。 壁底交接:追求 90° 平直角 与上节互补。壁底交接用**平底铣刀**切出标准 90°,**加圆角反而需三轴轮廓铣,大增工时成本**。
优秀注塑 CAD 模型一眼可辨:设计师深谙工艺规律。上传前先自检或让我们早期介入 DFM,省时省钱省心。 壁厚均匀:冷却均匀的生命线 **1.5-3.0 mm (0.060-0.120 in.) 均匀壁厚**确保均匀冷却。过薄→开裂、厚壁包裹薄壁导致冷却受抑翘曲、充填不足、熔接线弱、分模线早磨损;过厚→缩痕、气孔、翘曲、流痕。**轻量化不可牺牲可成型性。** 脱模斜度:最少 1°,越早加越好 垂直壁**每英寸深度≥1°**,让件件轻松脱模。事后补斜度极难;别指望模具厂替你定斜度位置——**你在 CAD 里标注才是对模具制造的正确指令**。美观件/纹理件需更大斜度;铝模更需≥1°。**斜度+
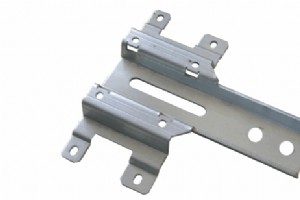
Protolabs 以“快”著称。以下设计最佳实践助您从上传 CAD 到拿件手中全程顺滑。 细节决定成败 报价与生产的拼图:材料、表面处理、五金件、关键尺寸——**每个细节都算数**。例:冲压成型特征若标注关键高度,可能复用现有刀具省模具费。信息越全,报价越准,成件越优。 保持柔性,接受专业建议 您懂设计,我们懂制造。**开放心态接受工艺微调**,常能大幅压缩交期成本。许多时候微调工序即可快速交付。 可达成的公差 板厚公差 ±0.05-0.381 mm(视厚度/材料)。**过紧公差招致高成本/特殊工艺(如二次加工)**。推荐标准公差,兼顾效率与功能。公差随折弯、台阶、孔、压铆件不同而异,
3D 打印件脱机表面质量不及注塑,但后处理技术日新月异、自动化推进中,**成本随之降低**。首步:**去支撑(SLS/MJF 为去粉饼)**。随后视材料与应用选择打磨方案,甚至可保留原始面。下载 PolyJet 支撑去除案例 了解新技术应用。 为何光滑表面需求激增? 提升美观度 改善涂装/染色附着力 增强耐化学性 降低腐蚀风险 提高耐用性 降低多孔性,易清洁灭菌 消除潜在弱点/失效源 减摩 改善导电/导热 增强耐水性 赋予增材件注塑级表面 表面粗糙度量测基准 通用 **Ra(算术平均粗糙度)**,单位 µin/µm。Ra 越大越粗。SLS/MJF 标准面常被比作方糖/牛仔布。工程上限通
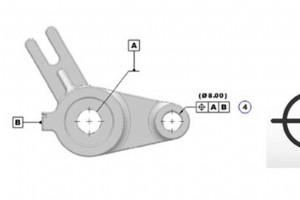
制造质量体系博大精深。Protolabs 近期将 **GD&T(几何尺寸与公差)** 引入 **CTQ(关键质量特性)检测流程**,赋予客户更透明、更精准的尺寸验证能力。上传 3D CAD 给出基础规格,GD&T 进一步锁定需重点检测的几何特性。 核心 GD&T 特性详解 位置度 特征相对理论精确位置的允许偏差。公差带为环绕真位置的 2D/3D 区域(常以直径形式表达圆柱公差带)。 平面度 表面平直度,两平行面间距。独立于其他基准,适配需均匀平整但不想牵连其他尺寸的特征。 直线度 表面直线度: 标准形式,验证特征/表面沿指定线均匀直线,适用平面与圆柱面。 中线直线度 (DML): 针
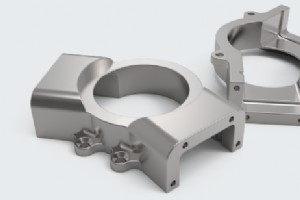
CAD 模型的尖锐棱角在实体中往往过锐。圆角/倒角不仅**更符合人因工程(握持舒适、视觉柔和)**,更能**消除锐边隐患、降低应力集中、提升承载寿命**。 核心区别与选型经验法则 圆角: 圆弧过渡,内圆角/外圆角均有。分散应力面积大,**首选手持件、高应力区、内腔转角**。 倒角: 平面斜角(通常 45°)。单刀具可加工多规格,**不增加加工时间成本**。适用**隐藏内部件、螺丝孔导角(60°利于螺丝导入坐平)、基础倒棱**。 经验法则:**手持件用圆角,隐藏件用倒角**。 圆角加工成本权衡 球头铣刀三轴联动渐进切削(步进 0.025-0.05 mm),**专用刀具+耗时显著增加成本*
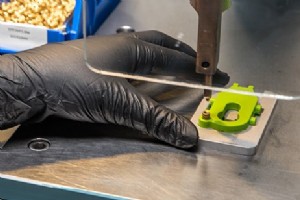
螺纹嵌件广泛用于外壳、电子盒、家电旋钮等注塑件。若嵌件注塑不可行,Protolabs 提供**热熔植入**与**超声波植入**两大方案,均实现局部熔融塑料以锁紧嵌件,兼具紧固可靠、耐用、美观。 热熔植入 加热标准螺纹嵌件热压入塑料,依赖精准温控与压控使塑料回流包裹。广泛用于家电、汽车、通讯设备制造。 超声波植入 高频超声振动局部熔融塑料压入嵌件,形成固相焊接。用于医疗器械、汽车、航空航天、电子装配。库存标准 UNF/公制嵌件,**暂不接受客供定制嵌件**。 所需输入资料 CAD/零件链接 标注嵌件型号位置的 2D 图 装配 CAD(如可能) 零件材料 需植入嵌件的零件数量 螺纹嵌件
注塑件后处理中,**零件标识**是高频需求:移印与激光蚀刻两大主流工艺。 移印:曲面转印二维图像 Logo 等二维图形转印至三维曲面。应用极广:家电、消费电子、键盘按键、玩具、高尔夫球。需审核尺寸/颜色/复杂度;提供**带位置标注的 2D 图 + AI 源文件**。最激进可印纹理 PM-TI、MT11010。仅限 ABS、PC、ABS/PC 材料。交期 **+3 个工作日起**。 激光蚀刻:序列号/料号/Logo 精准永久 作用于模具或零件直接,字迹清晰一致。POM 及高温料不适用。零件单 **+4 天**,模具单 **+9 天**起。 标识服务所需输入资料 移印 激光蚀刻
治具夹具是产线核心工装:简化装配、提效、保质、降本、赋能自动化。本文辨析治具/夹具差异,对比 CNC 与工业级 3D 打印选型策略。 治具:辅助手工/半自动工序 定位引导刀具——如钻套保证钻孔位置角度精准,提质增速。 夹具:赋能全自动化 固定工件位置/姿态/基准。CNC 原料夹紧、汽车焊装线夹具输送车身、光学/激光检测定位。**无夹具无自动化**。 治夹结合:精密制造基石 门铰链/锁孔、柜体燕尾槽、层板托钉孔——全靠治具定位、夹具固定。缺一不可。 CNC 为主流工艺,Protolabs 保持 ±0.127 mm 公差。塑料治夹具常可降本满性能。 3D 打印介入:复杂/小型/多品种场景
1983 年诞生至今,SLA(光固化)与 FDM(熔融沉积)仍是两大主流 3D 打印技术,成型原理迥异,成件特性差异显著。 成型原理对比 SLA: 紫外激光扫描液态光敏树脂逐层固化,平台浸没树脂池,刮刀破除表面张力,自下而上构建。支撑结构优先生成保证附着。 FDM: 热塑性丝料熔融挤出,喷头在 XY 平面堆叠单层,冷却固化后平台下降,Z 向生长。宛如热熔胶枪原理。 材料性能与表面质量对照 工艺 成型方式 抗拉强度 典型层厚/表面 常用材料 SLA 激光固化光敏树脂 17.2-68.9 MPa 0.051-0.152 mm,表面光滑,Z 向条纹极微 类 ABS/PC/PP
工业技术