亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
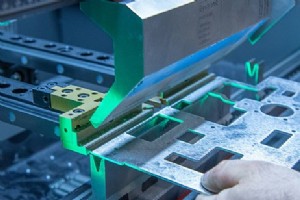
拿一张纸,试着只折叠中间一英寸形成一个翻盖。您做不到,因为其余部分也想跟着折叠。要实现这一点,您需要一种方法,确保只有那一英寸宽的纸能折叠,而其余部分保持平整。但钣金在弯曲时会拉伸,从周围汲取材料以实现产生几何形状所需的变形。如果在没有缓冲槽的情况下弯曲法兰,这种拉伸会从弯曲相邻区域拉取材料,导致难看的变形和撕裂。这就是为什么弯曲缓冲槽如此重要。 什么是弯曲缓冲槽? 弯曲缓冲槽无非是在钣金上切两个小口,以释放两者之间的金属。它将您想要折叠的材料与零件其余部分分开。只有当弯曲两侧都有材料时才需要它。如果冲压或激光切割的特征(如孔或切口)离弯曲太近,导致切口的一部分在另一侧与平面齐平的地方变形或
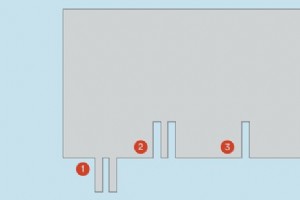
缺口和凸耳是精密钣金零件中最常见的两种特征,这并非偶然。这些特征为您提供了空间,以便将工具伸入特定区域。此外,它们有助于避免零件或特征之间的空间冲突,尤其是在将零件组装在一起时。 凸耳(或手指)是紧密排列的、连续的、突出的金属条带。#2:此缺口未延伸至轮廓外。#3:这是一个槽。由于缺乏连续条带,因此管辖其使用的规则较少。 缺口的尺寸规则 以下是两个易于应用的缺口设计标准。首先,宽度应至少为0.040英寸(1.016毫米)或至少为材料厚度,以较大者为准。其次,缺口深度不应超过其宽度的5倍,具体取决于其用途。例如,如果缺口是一个独立特征,而不是一系列连续缺口的一部分(请参见下图中的缺口3),则深
尼龙材料黄色色母产生漩涡效应样本。选用预着色树脂本可助客户避免此问题。 投篮百发百中球员可能说自己在状态。一心理学家将此现象——寻找心流——描述为常被称作幸福秘诀的高效投入状态。 但在注塑件发现流痕,会让设计工程师和客户不爽。尤其当流痕出现在医疗器械、汽车应用、消费品零件上,这些行业高度依赖注塑成型。 流痕是注塑件表面不规则、波浪花纹、涟漪效应,或许颜色略异。 好消息:流痕仅是外观问题,不影响零件强度或结构完整性,零件将按预期性能工作。 更好消息:设计师和生产其零件的制造商有办法减少流痕,达成制造高质量塑料零件目标。 Protolabs可制造性设计(DFM)分析自动高亮CAD模型薄厚区,
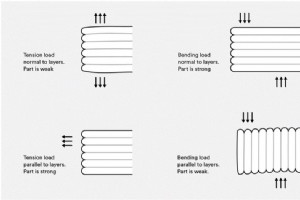
似乎选最小Z高度方向(最快构建时间)是显而易见。但仅为Z高度定向不一定最符合零件需求。思考3D打印零件方向——特指立体光刻(SLA)——时,想象一支铅笔。横向或纵向逐层打印这支铅笔需什么?横向耗时少,因侧躺扁平;纵向耗时大幅更多,因直立需更多逐层堆叠层。横向打印需更多支撑结构 vs 纵向,且需额外时间移除达成成品。故方向选择可能取决于铅笔强度要求或表面光洁度要求,甚至可能想倾斜角度定向。选择SLA构建方向有几考量。深入了解! 3D打印零件方向与强度 先看快速说明3D打印层堆积与外部零件受力一般含义的插图。当拉力正常(垂直)于层时,零件倾向弱。当拉力平行(顺应)层时,零件更强。当力正常于层时,零
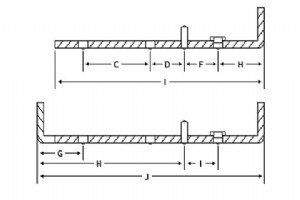
选钣金零件制造商时,公差一词常被提及。皆愿零件成模型精确复刻,但真相是完美定义总需留些余地。这变异即我们称公差。虽术语常用,制造公差现实因工艺而异颇复杂。本文对比机加工、3D打印、钣金工艺及其对可达公差影响。 钣金制造 vs 机加工 vs 3D打印 机加工和3D打印是高精度制造方法,分别精准去除/添加材料产出最终几何。钣金是稍低精度方法,依赖薄金属板切割、弯曲、拉伸产出最终几何。钣金达成的较宽公差源于实现几何的高度可变工艺。 机加工提供制造公差最理解的参考帧。钣金图纸常见机加工公差块,如右图所示。 工程教育教导:三位有效数字±0.005英寸(0.127毫米)为基准公差。因单一机床创建特征与已创
通常我们乐于撰写最佳设计实践助您零件完美。应万圣节氛围,来聊聊“绝不该做什么”避免惊悚劣质零件。年产数十万零件,我们见过些令人毛骨悚然案例!避雷指南如下。 注塑成型翻车现场 壁厚过厚 壁厚是成型零件关键考量。壁过厚易缩痕、翘曲、形成内部气孔(气穴)。别怕,我们指南助您规避。注:仅为通用规则,非所有零件壁厚均达图表高低端。 树脂英寸 ABS0.045 - 0.140 乙缩醛0.030 - 0.120 亚克力0.025 - 0.500 液晶聚合物0.030 - 0.120 长纤维增强塑料0.075 - 1.000 尼龙0.030 - 0.115 聚碳酸酯0.040 - 0.150 聚酯0.0
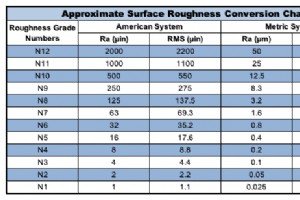
金属表面光洁度特性参考工具 金属表面光洁度对照表是Metal Cutting内部质量保证流程有时使用的参考资料。(可访问我们网站“质量承诺”页面了解更多质量措施。) 通常这些图表提供标准表面光洁度测量指南,如: 使用的不同参数 不同加工方法典型粗糙度 从微英寸(µin)到微米(µm)的单位换算 什么是标准表面光洁度? 表面光洁度通常描述为表面纹理度量。由表面花纹方向(纹向)、粗糙度、波浪度表征。标准表面光洁度包括不同生产方法实现的加工光洁度常用特征。 搜索“表面光洁度对照表”能找到什么?它与金属零件标准表面光洁度有何关联?让我们细看。 Ra及其他表面光洁度单位 一类金属表面光洁度对照表可能

平面磨削如何实现平行度与垂直度? 基础层面,精密平面磨削用于实现两件事:使金属立方体形状方正且平行。应用广泛,典型用于夹具、模具、冲模,平面磨削服务乍看简单。 深究会发现,掌握平面磨削远非表面所见。 精密平面磨削应用 对六面立方长方体或正方体金属块,精密平面磨削使每面对自身或基准面方正平行。这些方块通常用磁铁固定在磨床工作台,实现平面贴平面。 从这一关键基础,平面磨削对模具制造等应用极具价值。挤压和注塑模具要求的位置精度意谓模具必须对中心外部方正,精密平面磨削于此交付。 铣削金属块绝无法像平面磨削那样方正精准——更别提铣削表面永远无法匹配磨削表面的光滑、低Ra值。 平面磨削服务也可用于棒材,虽
为关键任务特征指定公差以实现严格圆度要求 为零件任务关键特征指定公差是优化可制造性的关键要素。 当客户带着对Metal Cutting Corporation制造小金属零件特定圆度公差要求而来,会引出一些有趣问题。 什么是圆度?如何判断零件是否符合可称为“圆”的标准? 定义圆度的多种方式 最简单来说,圆度描述圆形程度,即物体多大程度像真正圆。 在我们领域,圆度是圆柱体上一点处圆形程度的二维测量。圆度公差被指定以控制圆形物体形状,确保不太椭圆、方形或失圆。 圆度公差仅关注零件一点,不涉及其与其他事物关系或整个圆柱长度。这不同于同轴度(比较两点圆度)和圆柱度(三维视角同时考虑轴线圆度和直线度)。(
确保零件配合协同工作 GD&T公差是几何尺寸与公差(GD&T)的一面,这是一种沟通零件如何生产的体系。通常用14个标准符号指导制造人员。 伴随GD&T符号,GD&T公差包含在工程图纸中,提供定位、圆柱度等对零件制造至关重要、最终关乎功能的特征洞见。 GD&T公差必须平衡功能与成本 零件图纸构思时按完美工程设计——零件应有的理想状态。但现实不完美,不现实期望每个零件每次100%完美。因此工程过程引入允许公差——允许可接受不完美同时确保零件完全功能。 GD&T公差传达与零件关联的允许公差。公差越严,越难实现,拒收越多,成本越高。因此指定公差须足够严以保功能,又足够宽以保成本效益。 GD&T图表可指
小金属零件检验节省时间成本 我们常谈检验对小金属零件制造的重要性,帮助确保构成成千上万甚至百万产品的组件质量。 然而,全检消耗大量时间成本——且仍不保证100%合格。因此制造商及客户依赖质量控制(QC)抽样方案。 使用抽样方案检验的充分理由 目视检查——无论肉眼还是高端光学工具——旨在检测金属零件各类表面光洁度问题:腐蚀、污染、裂纹、表面不规则。 但鉴于大多数制造商处理大批量,对每批每个零件全检耗费巨大时间金钱并不切实际。例如Metal Cutting Corporation常规生产10万件批次。 检验如此大批次也易出错。放错料斗、微米计轻微偏移、眨眼瞬间——均可能遗漏影响最终产品性能的缺陷。
圆、直、三维! 优化小金属零件可制造性的重要要素是用于沟通零件制造要求的几何尺寸与公差(GD&T)标准。 作为GD&T持续探索一部分,我们看看圆柱度——一种几何公差特征,可在工程图纸上标注以同时控制圆柱零件的圆度和直线度。 什么是GD&T圆柱度? 最基本地说,GD&T圆柱度是零件全长圆度的指示器。它是可能在轴、销等需沿轴线既圆又直的零件规格中标注的特征。 圆柱度不同于圆度,后者仅在圆柱零件一点——一个横截面——测量二维圆度。也不同于同轴度,后者比较两点圆度或比较外径和内径(OD和ID)。 相反,GD&T圆柱度是同时作用于整个表面的三维特征,要求考虑沿零件轴线的直线度以及零件圆度与轴线关系。 理
珩磨与研磨为何相似却截然不同? 珩磨和研磨常被同时提及,但两者非同一工艺。事实上,在精密金属零件领域对比珩磨与研磨,可说二者惊人相似却根本不同。 这似矛盾,让我们细看为何此评价准确。 什么是研磨和珩磨? 研磨是用于在零件平面或球面创建精确光洁度的砂光或抛光方法。珩磨是内部磨削方法,用于在管、孔或孔内径(ID)实现精确表面光洁度和形状。 珩磨和研磨过程都高度受控。但用途和实施方式截然不同——两法各有利弊。 为何及何时使用珩磨和研磨? 总体上,珩磨和研磨相似之处在于为何及何时使用: 为何?两者均用于在金属零件上实现光滑表面和精密尺寸。 何时?通常在制造工序末端进行,当需去除极少量材料或精修零件光
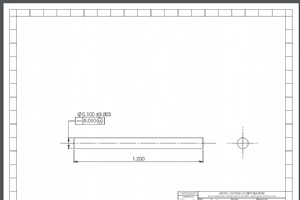
定性优于定量的领域 在Metal Cutting Corporation,我们每天生产数千根切割定尺的棒材、管材、线材,直线度是我们常打交道的特征。因为中心无心磨削时,工件直线度越好效果越佳。 此外,客户常在图纸上将直线度与定位等几何公差特征一同作为零件关键特征标注。 直线度对需插入孔或与其他零件配合的线材、销钉、管材等圆柱零件尤为重要。材料直线度也影响端面垂直度,因此即使图纸未标注直线度,若标注了垂直度,原材料也必须直。 什么是直线度? 我们处理的不是表面直线度(指零件表面一条线上的平坦度指示器),而是指示零件轴线允许弯曲(弯弓)程度的轴线直线度。 这种所谓轴线直线度在GD&T中用一条直线符
什么是垂直度? 垂直度是工程图纸上有时标注的GD&T特征之一。以倒置“T”表示,以英寸或度为单位标注,通常指控制以下两者之一的GD&T公差: 两个90°表面或特征间的垂直度,以两个平行平面为公差带 轴线相对于特定基准点需有多垂直,用理论上完美平行轴线周围的圆柱体表示 然而,在Metal Cutting Corporation,当我们谈论测量垂直度时,通常指零件本身——如金属棒、管、线——与其端面切割(或方正度)的垂直关系。 如何测量垂直度 测量表面垂直度通常需使用高度规,将规或零件锁定在90°基准上,以确定表面垂直程度。必须测量整个表面以判断是否在可接受垂直度公差内。 或者,标注最大实体要
GD&T中的跳动是什么? 在小金属零件制造领域,几何尺寸与公差(GD&T)体系使用符号和GD&T公差组合,指导生产零件形位特征以保障其形状与功能。 本文探讨工程图纸中常标注的两个相关GD&T特征。对于我们切削加工小金属零件的人来说,圆跳动与全跳动的概念乍看简单实则不然。 对于最终将我们制造的零件作为组件用于自有产品的制造商而言,理解圆跳动与全跳动的区别对制定能产出最佳结果的规格至关重要。 圆跳动定义 顾名思义,圆跳动通常用于控制零件圆形特征的变化,如台阶、锥度、倒圆。在GD&T体系中,圆跳动符号为一支箭头。 常简称为跳动,圆跳动规定零件绕轴线旋转时,特征相对于基准点的允许变动量。基本而言,即
标准要么简单明了——要么并非如此 仪器校准是质量控制的关键环节,涉及从图纸规格几何参数到精密金属零件测量检验方法的方方面面。 然而,各种测量检验工具的校准标准涉及一些挑战(不妨称之为“头疼问题”?)。理论上校准是绝对的,但有许多原因导致它并非绝对绝对。 即使关于校准标准的共同假设也面临挑战。例如,虽有公认的时间间隔,但技术上设备校准后几分钟就可能超差。 此外,校准文件的可溯性通常追溯至美国国家标准与技术研究院(NIST)建立的标准。但某些情况下,根本不存在用于校准的NIST标准。 术语差异 测量设备几乎总是需要校准,但制造设备的某些功能性方面也需在规格内,因此也需校准。然而,甚至校准一词也有不
庆祝精密制造50周年 Metal Cutting Corporation激动地宣布,我们刚刚跨越公司历史上的重要里程碑。我们50岁了!公司成立于1967年12月7日,非常自豪至2017年仍蓬勃发展。衷心感谢客户的信任与员工的奉献。亲爱的读者,若您是客户,我们无以言谢;若您正考虑成为客户,欢迎加入,我们计划保持独立高效运营数十年,以最好地服务您。 半个世纪业务,千年专业积累 多年来成就斐然,但我们最引以为傲的是创建并维持积极工作环境,从而实现极低人员流动。事实上,筹备50周岁庆典时,我们统计了公司累计服务年限。欣喜(也略感惊讶)地发现,Metal Cutting Corporation合计拥有近
Metal Cutting通过ISO 9001:2015标准再认证 Metal Cutting Corporation欣然宣布,我们再次获得ISO 9001:2015质量管理标准认证。 此消息源于成功完成必要的独立再认证审核。审核由TUV Rheinland of North America, Inc.执行,该机构经ANSI-ASQ国家认可委员会(ANAB)认证可开展ISO评估。 Metal Cutting自1994年以来保持持续、一致的认证。您可访问我们网站“质量承诺”页面了解更多,并下载当前ISO 9001:2015标准的有效证书。 ISO 9000标准是什么? 正如我们在博客《关于ISO
百年创新成果的见证 此前我们略提过美国国家标准与技术研究院(NIST)及NIST可溯源标准是我们质量管理体系(QMS)标准的重要基石。但NIST可溯源性不仅是行业基石,设定英寸、克等测量标准,还以许多奇妙、古怪且有趣的方式发挥作用。 NIST可溯源花生酱的“天价” 案例在点:几年前,一张售价761美元的花生酱罐头照片在网络疯传。这罐金黄酱为何如此特别、价格如此惊人?它是NIST创建的1300多种标准参考物质(SRM)之一,旨在协助食品科学实验室校准机器。SRM被全球科学家、研究者、监管机构和制造商使用,作为NIST可溯源校准基础和质量控制参考点。 NIST可溯源SRM菜单不止花生酱。烘焙巧克力
工业技术