亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
敏捷作为优先跨职能、协作、灵活的运营框架,最初为软件开发者创立。但其独特方法论可跨行业应用,提升运营效率、增加长短期价值。 敏捷制造日益受重视——理所当然。实施敏捷制造的组织可实现:更灵活供应链、更高效运营、更短生产周期、更强应对快速变化客户需求能力。 敏捷制造最显著信条是响应性,快速变化的市场使响应性至关重要。首先,制造商须响应市场需求,持续创新满足不断变化的客户需求。消费者要求比以往更多样化;如汽车行业,消费者期待更多车型变体、更短换代周期。 其次,须具备响应式供应链,以降低运营成本、规避供应风险。供应链一环微小中断均可引发连锁反应,削弱制造商满足需求、满足客户的能力。 COVID-19
卓越设计非一蹴而就——源于反复迭代、测试、改良。日常接触的每个成功产品,皆历经严谨开发流程优化设计与可制造性。 无原型验证,零件配合与功能无保障。错误导致重新设计,因报废、延期、新模具成本高昂。 严谨开发流程包含多轮原型。每轮有明确目的:有的验证概念,有的演示功能或材料特性。原型可用多种制造方法,制造商须谙熟各工艺以最大化开发阶段效率。本文梳理快速原型关键考量。 快速原型阶段划分 原型可分多阶段,各阶段测试/演示设计特定层面。制造工艺选择取决于评估因素。越接近量产,原型越复杂昂贵。 1. 概念验证模型 初期原型为简单模型,传达零件应用大致构想。此阶段重速度与外观——快速呈现供决策通过/否决,推
关键零件/组件一旦失效或损坏,将灾难性影响应用性能或危及最终用户安全。因此此类零件常受严格法规约束,部分行业设市场专用标准以保障设备最佳功能并最大化用户/消费者安全。 航空航天地面支持设备即关键零件典例:用于飞机地面移动维护,直接接触飞行关键部件,须满足行业严苛机械与安全法规。经妥善设计制造,技术人员可安心现场作业,信赖其固有可靠性。 关键零件制造商需持续产出高精度合规零件,常伴随高成本长周期。 但增材制造技术进步正改变工程师设计生产关键零件的思路。打造实用高质量关键零件涉及多因素,本文聚焦三大维度:工程设计、制造工艺、材料。 产品设计考量 优化关键零件设计需考量:行业/应用/使用环境;可预
注塑成型将熔融塑料注入模具、冷却、顶出,可快速低成本量产数千同类零件。 注塑工艺下包含嵌件注塑、包胶成型(又称多组分注塑、双色注塑、双射注塑)等子工艺。阅读了解两者异同、应用场景及如何为项目选择最适合的多材料成型工艺。 什么是嵌件注塑? 嵌件注塑将熔融塑料注入预置嵌件(通常为金属)周围,形成牢固结合,减少装配工序与时间。常见嵌件:销钉、刀片、螺母螺钉、套筒、衬套、螺丝刀等工具金属杆柄。 什么是包胶成型? 包胶成型通过手动两阶段(小批量)或自动两阶段(大批量)工艺制造多材料零件。流程:先热塑性注塑成型刚性基材;基材成型后,再注射第二次(通常更薄更柔软)于基材上/内/周围。冷却后材料结合成一体,结
提到注塑成本,首先想到的往往是模具费用——单套模具从 2,500 美元到 10 万美元不等。但实际注塑成本远超模具本身,材料成本同样关键。面对众多材料选项,单纯追求最便宜或最熟悉的塑料未必最优。 从何入手?以下是注塑材料成本对比的核心考量。 注塑材料成本经验法则 通常材料越硬、耐热性越强,价格越高。某些场景必须选用如 PEEK(聚醚醚酮)这类高性能塑料——耐蠕变、耐热、耐腐蚀,单价 50-100 美元/磅;其他场景通用聚合物足矣,盲目选用高性能材料只会侵蚀利润。一切取决于产品需求。 同类材料力学性能相近,价格不同则可权衡:选略便宜者,或投入更高成本以更好满足需求。 引入现成廉价添加剂也能降本。
注塑成型是大批量生产同类零件的高效工艺,但需高超技术驾驭。变量众多,早期看似微小的失误可能导致后期严重问题,甚至损害产品完整性。 缺陷会降低产品开发速度与成本效益,若不加控制还会缩短产品寿命。注塑问题成因复杂:设计不良、工艺失误、质控失效等。因此全流程主动规避风险至关重要。 以下列举塑料注塑最常见的 7 大缺陷及规避对策。 1. 流痕 流痕指零件表面出现的异色线条、条纹等图案。因熔融塑料在模腔内流速不均,导致树脂以不同速率固化。常因注射速度/压力过低。 塑料熔体流经不同壁厚区域也会产生流痕——因此保持壁厚一致、确保倒角圆角长度适当至关重要。将浇口设在薄壁区域也有助于减少流痕。 2. 缩痕 缩
资深设计与开发工程师 Izzy de la Guardia,客户应用工程师 Kathleen Bollito 生产可持续零件不仅关乎可持续设计或供应链实践。由于材料环保属性各异,审慎选材能大幅提升制造可持续性。除减少环境影响外,使用可持续材料还能树立绿色企业形象,消费者也更愿支持环保责任企业。 许多金属可反复回收且不降质,塑料却不然。91% 的塑料未被回收,大量流入垃圾填埋场。改进空间巨大,本系列首篇聚焦塑料可持续制造的材料考量。在材料获取、使用、废弃环节均可选择环境成本更低的材料。 材料的可持续获取 欲提升零件可持续性,首审材料来源。需在可再生与不可再生资源间抉择。 可再生与不可再生资源 可
可持续性对企业和消费者而言日益重要。企业不仅能借此获得税收抵免和更稳定的能源价格,从长远看,致力于可持续发展的公司将赢得更多消费者青睐,因为个人越来越倾向于选择环保产品。 从生产用能、材料到运输碳排放,制造流程各环节均存改善环境影响的机遇。产品设计是切入点之一——如零件轻量化,即可减少材料用量、排放等。 请参考下方信息图,获取将可持续实践融入设计流程的思路。
合同制造商(OEM/代工厂)指在约定周期内为另一企业生产约定数量产品的公司。外包至场外工厂可削减/消除自建制造麻烦。可委托原型验证、子组件生产或全规模量产。 外包代工红利丰厚,但筛选考察极其繁重,以确认合作必要性并锁定匹配伙伴。核心考量框架全解析。 何时启用合同制造服务 企业外包动因多元,以下场景强烈建议: 压降资本性支出(Capex):无需投资设备/厂房/培训/高技工。伙伴已具备基建/技术栈,新品上市/持续量产/小批量备件均可省资。 弹性扩产:专业设施/设备/工人/丰富扩产经验→批量跃升/交期压缩不妥协质量。需求波动场景下极高价值。 升级质量管控:行业专家深谙工艺优化,助力以分数成本交
增材制造历史超认知:过去40年密布里程碑。1980s SLA切入原型,1990s早期 FDM跟进。2016年 Multi Jet Fusion (MJF) 面世,再次重塑行业格局。 FDM为元老级技术,MJF为新锐,均能快速产出精准零件。如何抉择?决策前必考量全景扫描。 MJF 3D打印是什么? HP喷墨打印/精密机械积淀催生2016年入局3D打印。MJF在粉末床逐层构建,产出高强、高精、精细细节、各向同性力学性能、优质表面的零件。 100%实心、功能性、精细、免支撑→稳健原型/小批量终端件首选。典型应用:治具、夹具、电子外壳、机械组件。 MJF工作原理 可移动构建单元入机→铺粉(PA11/

外包给资深3D打印伙伴,能让最终产品质变。核心价值全景解析。 3D打印市场规模历史新高且持续扩容,汽车/医疗建模等跨行业团队因快速交付、相对低成本、高灵活性涌入。但自购设备非普适最优:高昂设备/材料首投、运营成本谈判难、落地实施昂贵耗时、招募专业工程师挑战大。外包制造伙伴正是破局键。五大核心理由: 五大外包3D打印伙伴理由 1. 访问海量工业级材料库 消费级打印机多限光敏树脂/ABS等常规丝材;服务商配备工业级设备,提供宽广材料谱系。项目有特定力学/化学/美学需求→必须专业伙伴。 即使材料常见,自采也面临挑战:采购成本可能超外包单件价;部分材料/工艺办公环境禁用。伙伴制造区有专用安全规程,规
什么是粘结剂喷射?1993年MIT发明此「喷墨-粉末床」3D打印技术,可用多材料打印复杂零件。现应用跨多行业:金属件、大型砂芯、全彩原型。工艺快、性价比高,但认知度低。全维度解读。 粘结剂喷射原理 区别于单喷嘴/激光逐层成型,粘结剂喷射向粉末床喷射液态粘结剂。类似2D喷墨打印原理。主打金属/砂/陶瓷,以速度、经济性、大尺寸著称。 流程:建模→切片→传制造伙伴→输入打印机。铺粉滚刀/辊铺薄层粉末→喷墨小车喷射粘结剂滴→全彩件同步喷彩墨。构建平台按层高下沉(全彩100μm、金属50μm、砂芯200-400μm)→复铺粉→循环至完件→固化增强→清理松散粉末(刷/压缩空气)。 刚打印件处「绿态」:
如今企业可用注塑成型或3D打印生产近乎一致的复杂高质量终端件。但项目特定需求下,单一工艺可能更优。深度对比两工艺优劣,助您科学决策。 注塑成型全景 熔融塑料注入CNC加工的钢/铝/铜反模→冷却固化→顶出→后处理。应用极广,日用塑料制品多由此诞生:瓶盖、梳子、玩具、汽车零件等。 工装成本高→不适合原型/小批量。大批量/高精度一致性/实心件/高光洁度→首选注塑。 注塑成型优劣势 优势:大批量极速高性价比。开模前期投入大,但注塑过程高度自动化、单件周期分钟级。日产百/千件,单件成本快速摊薄。多腔模进一步提速。成件高光、相对强韧、无气孔裂纹。多数塑料免后处理。 劣势:准入门槛高。工装昂贵,每个零件需
工程图纸是向制造商精准传达需求、确保成品完全符合预期的关键媒介。图纸承载零件关键要素详情,无图纸生产极难与制造商对齐终端期望。 图纸该包含什么?全维度指南助您绘制清晰、简洁、高效的工程图纸。 工程图纸入门 工程图纸是传达制造所需一切信息的技术图纸,通过标准化语言/符号精准表达设计师确切要求与期望。同时便于制造商追踪版本、理解检验要求、识别增本风险点。 Fast Radius模式下客户自备2D工程图。收到图纸后,我方工程师协助澄清歧义。核心前提:制图者必须懂产品、懂外观、懂功能。 紧公差、后处理需求、特定质量要求、复杂设计→必须工程图。虽极少数场景仅3D模型足矣,但「3D模型+2D工程图」为黄
无论摩托车零件还是捆扎机器人,制造起点都是CAD文件。数字文件承载3D设计及材质/纹理/公差数据,助力团队精准规划、可视化、制造。 导出CAD模型格式众多,各有适用场景。深度解析STEP文件:用法、优劣、选型依据。 什么是STEP文件? 为简化跨CAD系统3D模型存储/共享,避免中间转换,STEP文件(.step)应运而生。别名ISO 10303、STP、P21,全称Standard for the Exchange of Product Data。ISO TC 184于1980s中开发,1994年首版发布。 每个STEP文件以广泛识别的ASCII文本格式存储完整3D模型数据。区别于仅表基础
注塑成型快速、高性价比,适配高精度、高重复性的大批量生产。历史上注塑材料偏弱,近年产品团队开始探索高性能工程塑料注塑。此类塑料熔点高,赋予零件增强物理/力学性能与优异热性能。 高温塑料注塑挑战大:需耐高温的强模具。模具通常由制造伙伴按零件设计开发,但了解选项与风险点对设计端极有价值。全景解析高温塑料注塑要点。 常见高温塑料 高温塑料——熔点216-382℃的工程塑料——正替代金属,助力汽车等行业提能效。轻量、耐腐蚀、设计自由度高、尺寸稳定。 PEEK (聚醚醚酮):有序晶体结构、窄熔融范围,吸热能力强。模塑低烟低气体。熔点343℃支持高速进给,UL 94 V-0阻燃(垂向10秒自熄)。轻量
听说过「工业4.0」/「第四次工业革命」吗?市场多年扩容,疫情+AI+物联网爆发催化爆发式增长。预计2026年全球市场规模达$1655亿。工业4.0究竟是什么?如何重塑制造未来?解析核心技术与商业红利。 什么是工业4.0? 「工业4.0」指工业发展最新重大变革——基于人工智能(AI)等智能技术实现自动化、数据交换、虚拟化。持续演进中,但四大支柱技术已成型: 工业物联网(IIoT):机器/设备联网交换数据协同作业。连接性节省时间、减废、降运营成本。工具/机械嵌入传感器采集温度/速度/磨损数据,操作员可在临界阈值前停机。 大数据:智能设备以新方式测采机器数据,制造商获前所未有的颗粒度数据。传感
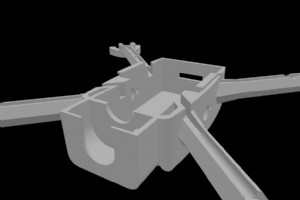
3D打印机按层构建零件,依赖数字3D模型文件。文件含数据位,切片软件将其分层生成G代码(指令打印机运动)。但并非所有格式适配3D打印,各格式信息载体不同。全维度解析STL文件。 什么是STL文件? STL(Standard Tessellation Language/Standard Triangle Language/立体光刻)因轻量、简洁成为3D打印标准。兼容主流打印机/CAD软件,以三角形网格无间隙/重叠覆盖表面(镶嵌)存储几何。 STL文件含长串三维坐标(三个一组为三角形顶点)及法向量(垂直三角形平面)。三角形越多,分辨率越高、文件越大。 STL文件的优势与劣势 仅含几何信息→轻量、
可制造性设计(DFM)旨在优化零件设计,以最低单件成本制造高质量零件。结合制造工艺约束,可缩短周期、降成本、避免大规模重设计。 DFM最佳实践随产品/工艺差异。真空铸造与注塑同属模塑技术,但DFM准则迥异。全维度对比指南。 工艺原理差异 注塑成型:先按零件几何CNC加工模具。复杂件需滑块/斜顶/抽芯。合模→注熔体→冷却固化→顶出成件。 真空铸造:主模型(CNC/3D打印)置入模框→灌注液态硅胶固化→剖模取出主模型得型腔→注聚氨酯树脂→真空加热固化。 两者均向型腔注塑塑料,但关键差异显著: 注塑模多为钢/铝,耐用性远超硅胶模。 真空铸造模成本仅为注塑模百分比:复杂注塑模易达数万美元,硅胶模通
3D打印曾主要用于原型制造;如今设备成本下降、前沿材料普及、工艺进阶,可大规模打印复杂几何的耐用终端件,推动其渗透多行业。 3D打印能降本缩期,85%备件供应商计划近期纳入制造策略。全景解析增材制造在备件领域的变革力量。 备件行业的顽疾 传统制造备件昂贵耗时。企业常大批量生产压低单件成本、防断供,但仓储成本高、异地仓延长交期。运营/物流团队在库存量与仓储成本间艰难平衡。 库存博弈极难:少了客户久等,多了成本激增且浪费。自然灾害、质量问题等黑天鹅随时扰动需求,精准预测近乎不可能。冷门备件不值得生产,一旦客户需求却无货可供。 3D打印重构备件供应链 增材制造助力企业按需、快速、高性价比供应备件
工业技术