亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
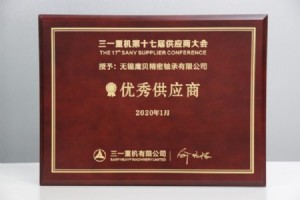
过去一年极具挑战。Impro 全力应对挑战,坚持增长与卓越。我们对社区、客户、合作伙伴承担强烈责任。请阅读了解我们今年取得的发展与荣誉。 2020 年 1 月 7 日:Impro 荣获三一“优秀供应商”奖 第 17 届三一年度供应商大会上,子公司无锡英普贝斯精密轴承凭借产品质量、准时交付、服务卓越表现,荣获“优秀供应商奖”。 2020 年 2 月:抗击新冠,我们在行动 防护装备是阻断新冠传播关键。为践行企业社会责任,我们向无锡锡山人民医院、香港基督教联合医院、宜兴环保科技工业园、无锡锡山经开区捐赠 9,720 个 N99 口罩和 110,000 个一次性医用外科口罩。 2020 年 7 月
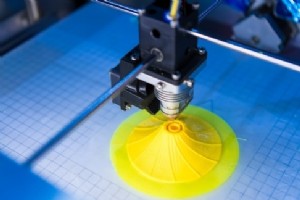
熔模铸造是许多行业寻求高精度、宽合金范围金属零件的高性价比工艺。典型工艺用蜡模涂覆陶瓷浆料成壳,壳内浇注熔融金属冷却成件。 蜡模通常用金属模具注蜡成型。水溶性或陶瓷砂芯置于模具内制造精细复杂内部结构。但越来越多行业关注 3D 打印熔模铸造蜡模,作为更具成本效益的方案。 什么是 3D 打印铸造模样? 3D 打印机可用塑料制品,也可打印树脂、金属甚至食品。熔模铸造中可选蜡或树脂塑料,取决于制造商设备。 3D 打印采用立体光刻 (SLA/SL) 工艺。立体光刻是增材制造技术,逐层铺料制造模样。每层经紫外光或激光固化至完整。该过程也称槽光聚合。 模样完成涂覆陶瓷浆料后,蜡熔出或树脂烧出。残留灰分在清
砂型铸造基本概念是利用模具制造铸件。模具含零件负向印象,熔融金属浇注其中。制作模具需用模样,模样设计模具外壁。但许多零件设计有复杂内部结构,存在熔融金属不应进入的空间。 例如,零件有内孔用于滑入复杂装配系统,杆穿过孔固定零件。创建该区域需在铸造过程中使用砂芯。 什么是砂芯? 砂芯是放入模具的嵌件。砂在压实过程中浇覆模样。砂芯目的是导向熔融金属流向填充模具型腔。砂芯可极其精细,含内部角度和几何形状制造复杂孔和通道;也可为实心以形成内部型腔,或为中空让金属填充其他区域。 砂芯由什么制成? 砂芯用铸造用同款树脂砂制成。砂放入含零件所需内部图案的芯盒。根据制造商设备能力,砂经锤击、加热或吹入芯盒。然后
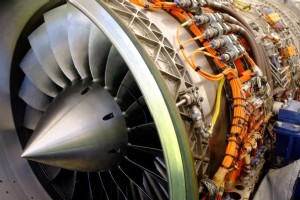
航空零部件制造是高度复杂的过程。这些任务关键型组件有极其具体的要求,确保整机系统安全运行。任何零件不达标均可能导致系统失效、酿成危险。精密加工技术常用于制造航空零部件。 该工艺依赖广泛设备制造高公差、精准尺寸、优异表面质量零件。精密加工是减材制造工艺,从工件去除材料至目标尺寸。使用设备包括 CNC 机床、磨床、珩磨机、铣床、去毛刺机、热处理设备。 为何航空零部件采用精密加工 精密加工适配多种材料。航空航天业选材基于强度、刚度和重量。铝、钛、合成材料等轻量化材料常用于提升燃油效率、减轻机体重量。此外许多组件需极薄壁,精密加工技术可最小化变形。 另一原因是零件尺寸和复杂度跨度大。使用可按客户严格
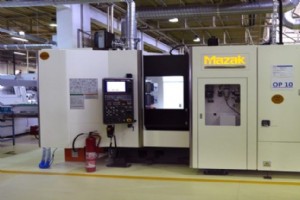
从制造商获取精密加工件要求零部件经过多道工序以满足特定要求。制造商使用 CNC 机床完成此过程。这些自动化机床采用程序控制系统,操作员输入数据指导机床如何去除材料制造指定零件。寻求精密加工制造工艺时,有多种 CNC 机床可选。具体选择哪类机床取决于材料类型、需达到的尺寸公差、零件在最终应用中的功能。 CNC 铣床 CNC 铣床是精密加工中最常用的机床。配备旋转切削刀具,可制造形状、槽、孔、型腔、缺口及其他面铣或周铣特征。CNC 铣床运动方式多样,工件也可旋转,按轴向运动数量分类。可选 2 轴、3 轴、4 轴、5 轴、6 轴机床。 CNC 铣床适配铝、钢、不锈钢、铜、黄铜、钛等多种软硬金属。通
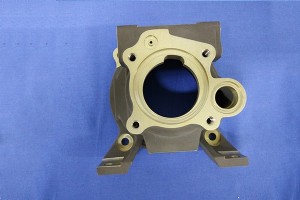
熔模铸造工艺中最常用金属之一是铝。铝的高比强度使其成为航空航天、医疗、电子等需耐用轻量化零件行业的理想选择。该金属还具备优异耐腐蚀性、卓越导电导热性、耐恶劣环境和耐高温性能。铝熔模铸造件表面光滑。 客户可从多种铝合金牌号中选择。以下回顾熔模铸造常用的几类铝合金牌号。 A356 铝合金 A356 铝合金主要由纯铝和硅组成,含少量镁、铁、铜、锌、锰。该合金提供高强度、良好延伸率和优异延展性。A356 级被视为通用铝合金,广泛用于制造简单和复杂零件。易获取、易制造,有助于降低成本。 F357 铝合金 F357 合金为铸造级金属,主要含铝、硅、镁。不含铍,可替代含铍的其他铝合金(如 A357 级)。
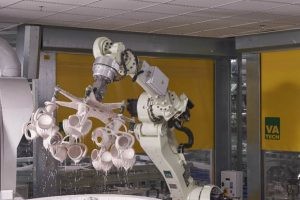
钛因高比强度、耐腐蚀性、耐温性备受重视。尽管钛是地球上最常见天然元素之一,但从其他元素中分离提纯为金属钛成本高昂。钛易与氧结合,在成品表面形成氧化层增强耐腐蚀保护;但这一特性也使其难以加工成金属制品。事实上,必须采用特定工艺防止其接触并结合其他元素。 凭借独特性能,钛常用于制造航空航天、医疗、工业零件及消费品、运动用品。制造钛制品最常用方法之一是熔模铸造。钛熔模铸造可生产高细节、复杂零件,表面光滑、极少需精加工。本文探讨钛熔模铸造工艺、钛铸件性能及广泛用途。 什么是熔模铸造? 熔模铸造是用多种材料制造复杂组件、获得光滑表面光洁度的通用工艺。因钛高反应性,钛熔模铸造需对整体工艺修改。基本步骤如下

Impro 是广泛行业和应用的定制精密零部件制造商。核心服务之一是砂型铸造——一种在保持低整体成本前提下快速高效制造定制组件的工艺。Impro 团队常收到砂铸相关提问,以下是专家对常见问题的回复。 1. 什么是砂型铸造? 砂型铸造以砂基模具成型熔融金属合金为预设计零件。该工艺特别适合生产高度详细、复杂几何结构的组件。模具生产后一次性使用,砂铸工艺几乎兼容所有金属合金。 2. 砂型铸造如何工作? 砂子高温下保持形状,适合承受熔融合金所需高温的金属铸造。砂基模具成品后易于破离而不损伤硬化零件。 砂铸工艺遵循六大基本步骤: 制作模样。设计可复用模样匹配产品规格,可用于制作多个砂铸模具。 添加金属输
Impro 是高品质工程金属零部件首选制造商,产品适用于航空航天、汽车、建筑等关键苛刻应用。核心服务之一是熔模铸造。多年来我们收到各类问题、遇到诸多误解。以下针对最常见问题逐一解答。 1. 熔模铸造仅适用于小型复杂零件。 错误。 熔模铸造适配大小零件。工艺最大优势在大型铸件制造中体现得最淋漓尽致。 2. 熔模铸造公差按 ISO 8062 CT4-CT6 执行。 错误。 Impro 采用硅溶胶壳型材料可达 CT4-CT6 更严公差范围。但视零件设计和工艺技术,成品公差可能不那么严。 3. 熔模铸造仅适用特定钢合金。 错误。 熔模铸造适配多种金属。特别是铝、钛、钢合金非常适合该工艺。 4. 熔模铸
铸造是最古老制造方法之一,早期工艺追溯至数千年前,现代方法约始于 1893 年。虽铸造技术大幅进步,基本原理不变:熔融材料浇注入预成型型腔或模具,冷却凝固成所需形状。 制造商根据零件和生产规格选择不同铸造技术。现代运营中最常见的两大工艺是熔模铸造和压铸。本文旨在概述各工艺——包括定义、工作原理、核心优劣势与差异。 什么是熔模铸造? 熔模铸造通过制造所需零件形状的蜡模开始。蜡模涂覆陶瓷或其他耐热材料制成一次性铸模。外层材料硬化后,加热熔化蜡模,留下零件形状的型腔。浇注熔融金属并冷却。打破外壳取出铸件。 熔模铸造优劣势 熔模铸造零件细节丰富、精度高、准确度好。脱离陶瓷模后表面光滑,通常极少或无需精
液压系统利用流体驱动工具——特别是执行连续重复任务的工具,以及移动、定位、举升机床组件、原材料等重物。液压系统是制造业、工程机械、基建、车辆等领域的核心要素。 液压系统由复杂的精密加工零部件组成。例如控制阀通过软管和管路直接或自动分配液压油。控制阀本身由阀芯、阀体、阀套组成,均按严苛规格和公差精密加工而成。 本文将介绍精密加工工艺流程,及其为何完美契合液压系统需求。 精密加工工艺概述 技术先进、前沿的成品是精密加工的完美匹配。精密加工可适配铝、钢、不锈钢、铜、青铜等丰富原材料,制造液压系统所需的精细零件。工艺包含使用计算机辅助设计 (CAD) 和计算机辅助制造 (CAM) 程序及 ProE、U
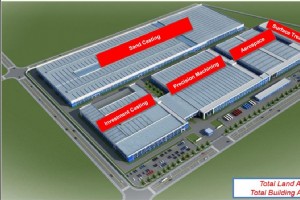
全球贸易政策以不同方式影响各地客户。可能阻碍客户需求、减缓供应链能力、推高生产成本。为抵消这些障碍、为北美客户提供更垂直整合的解决方案,Impro 高精密加工与铸造业务正向墨西哥地区扩展。精密加工业务将率先在 WTCII 工业园新址启动,距现有工厂仅 18 公里,距圣路易斯波托西国际机场 45 公里。 Impro 墨西哥制造能力 2,053,776 平方英尺园区包含精密加工厂 (IMMX-PM)、砂型铸造厂 (IMMX-SC)、熔模铸造厂 (IMMX-IC)、航空航天零部件厂 (IMAM-AC)、表面处理厂 (IMAM-ST)。这一独特的一站式机会将使我们的制造能力覆盖全北美,客户可享受高精度
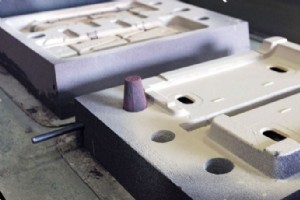
客户几乎从未见过砂型铸造最关键的部分——模样。模样在砂中形成型腔,随后注入熔融金属。模样设计得当,砂铸工艺产出优质零件,仅需最少机加工;设计失误则会陷入铸造缺陷、低良率和客户投诉的泥沼。 在砂中制造型腔 与压铸需要从大块钢材加工精密模具不同,砂型铸造仅需砂子、两个砂箱和木模。这使其成为中小批量订单的经济之选。 模样名义上与成品尺寸形状一致,但需针对砂铸工艺和金属属性做调整。此外,浇口、流道、内浇口、冒口必须包含在内。这些是熔融金属流入模样在砂中形成型腔的通道。 砂型铸造用砂填充两个砂箱。取出模样后,两箱上下叠放。下箱(下砂箱)始终有模样形成的空腔,也含金属流入通道。 上箱(上砂箱)可能无成
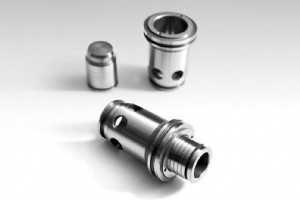
某些机加工零件的满意性能取决于“纹理方向” 的正确取向。纹理方向错误可能导致过早失效和保修成本。本文介绍表面纹理方向及其重要性。 加工方向与纹理方向 “纹理方向” 是表面光洁度方向性的术语,描述主要花纹或纹理的方向。 以车床车削轴为例。切削刀具在去除金属时在表面留下浅槽,该槽沿轴向呈螺旋分布,类似螺纹但更浅、螺距更细。 若加工轴端面,同样会切出槽纹,近似老式黑胶唱片纹路。 这些表面的纹理方向如何?轴圆周表面纹理方向沿圆周、垂直于轴向。沿轴向用指甲划过能感觉到槽纹;沿圆周划过则手感光滑。 轴端面同样存在这种方向性:圆周方向光滑,径向方向粗糙。 纹理方向与表面粗糙度 表面粗糙度定义为实表面相对于波
部分设计工程师认为砂铸零件总需要斜度角。现实是,这并不绝对正确。如果能通过模样定向提供自然脱模斜度,则无需通过添加斜度角来妥协设计。 感到困惑?以下解释砂型铸造中斜度角的必要性,以及如何避免它们。 模样与砂型铸造 砂型铸造是将熔融金属浇注入砂中形成的型腔或空隙。金属凝固后,振落砂子显露铸件。 型腔或空隙是获得优质零件的关键。它由模样形成,模样是所需铸件形状的物理实体。传统上模样由钢或铝制成,有时也用木材。 将模样放入砂箱,砂在重力或压力作用下填充模样周围空隙直至密实堆实。然后取出模样,砂中剩余的空隙即为即将铸造的形状。 模样设计需包含斜度,缺乏斜度会增加模样与砂模抽取时的摩擦。模样拔出会带走砂
全球制造商密切关注美中持续贸易战。贸易战波及商品、原材料、服务等广泛领域。动荡经济环境下,许多企业重新制定供应链战略。关税上升及影响产品范围的间歇性公告,给在中国运营或从中国采购的大中小制造商带来困扰与供应链担忧。 商品反复进出关税清单,许多制造商寻求运营经济稳定性,将目光投向墨西哥这一更具成本效益的替代方案。 墨西哥制造机遇 与中美贸易摩擦不同,墨西哥成功与美加谈判达成 NAFTA/USMCA。这一策略吸引美企将业务和供应链转移墨西哥,规避中美关税上涨。墨西哥向制造业推广的优势还有: 区位优势 墨西哥位于美国南部边境,制造商可大幅降低物流成本。陆海空多式联运简化物流策略,助力按时交付。此外

制造商扩张运营时需考量数十个因素。除扩张相关成本外,还需考虑新运营是否沿用现有产线或拓展新生产能力与服务。 决策桌上其他关键因素包括工厂选址与监管环境。墨西哥已成为企业成功提升供应链能力的经济枢纽。墨西哥与多国签署的自由贸易协定,使制造商能获取生产所需原材料与物资。 墨西哥自贸协定版图 与美国退出多项贸易协定、对多国加征关税不同,墨西哥积极参与多国合作以增强经济与制造业环境。截至 2020 年,墨西哥已签署 11 项自由贸易协定,旨在降低关税、取消关税、建立贸易集团、开放市场。主要协定包括: 全面与进步跨太平洋伙伴关系协定 (CPTPP) 原跨太平洋伙伴关系协定 (TPP),全面与进步跨太平洋
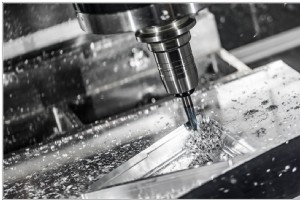
随着制造业新创新涌现,最受关注的两大方法是 3D 打印和 CNC 加工。这两种工艺均可为各行业提供多种所需零部件。但二者差异让客户在零部件和成品生产选择上犹豫不决。让我们对比一下这两种方法的优劣。 CNC 加工 计算机数控 (CNC) 加工已有 50 多年历史。属于减材制造,机床从大块材料上切削去除多余部分成型产品。CNC 加工适用于原型制作、小批量和大批量生产。基本流程:工程师用计算机辅助软件 (CAD) 建立 2D 或 3D 模型,模型文件经程序转换为机床指令,CNC 机床按指令制造实际零部件。 CNC 加工使用车床、磨床、等离子/激光切割机、铣床等多种设备。 优势 尺寸范围无限制:可生
熔模铸造助力成本节约 熔模铸造 是一种优势显著的工艺,能在供应链管理中实现大幅成本降低,涵盖采购管理、运输、物流、焊接/装配工序成本、配合/装配问题、废料等。同时可减少工时,显著降低壁厚,生产一致性好、表面光滑的零件。工时大幅缩短缩短了交货周期,也降低了可铸造应用的成本。这使其成为多件焊接件或装配作业的高性价比替代方案。稳定的铸造工艺还能带来更高效的发运频率,通过更好的功能性和更低废率进一步降低成本。 成本节约一览: 材料 工装 生产 人工 正如系列第一部分所述,熔模铸造带来的设计自由度减少了二次加工时间,也大幅降低了材料与加工成本。熔模铸造还能在节省材料和能源的同时铸造最精细细节,并能为
第一部分:原材料 增材制造——更广为人知的 3D 打印——虽已存在近 40 年,但对许多人而言,该技术似乎仍处于萌芽期。过去 10 年 3D 打印技术的演进超过了前三十年总和,使其在原型制造和小批量生产中的可行性前所未有。这些进步让增材制造稳居公众视野焦点,制造商纷纷探索最新创新及其如何加速生产流程。 据 MarketsandMarkets 研究,3D 打印材料市场规模预计从 2016 年的 5.301 亿美元增长至 2021 年的 14 亿美元以上。这一增长主要得益于可用打印材料选项的大幅扩展。早期 3D 打印机仅限于有限的塑料选择,而新型设备可使用更广泛的材料范围。 3D
工业技术